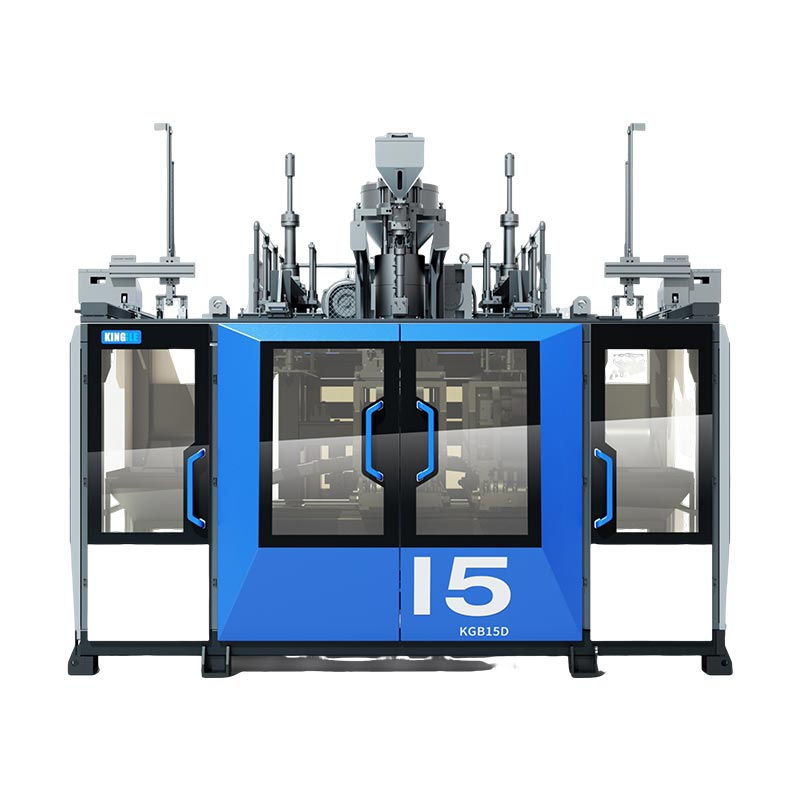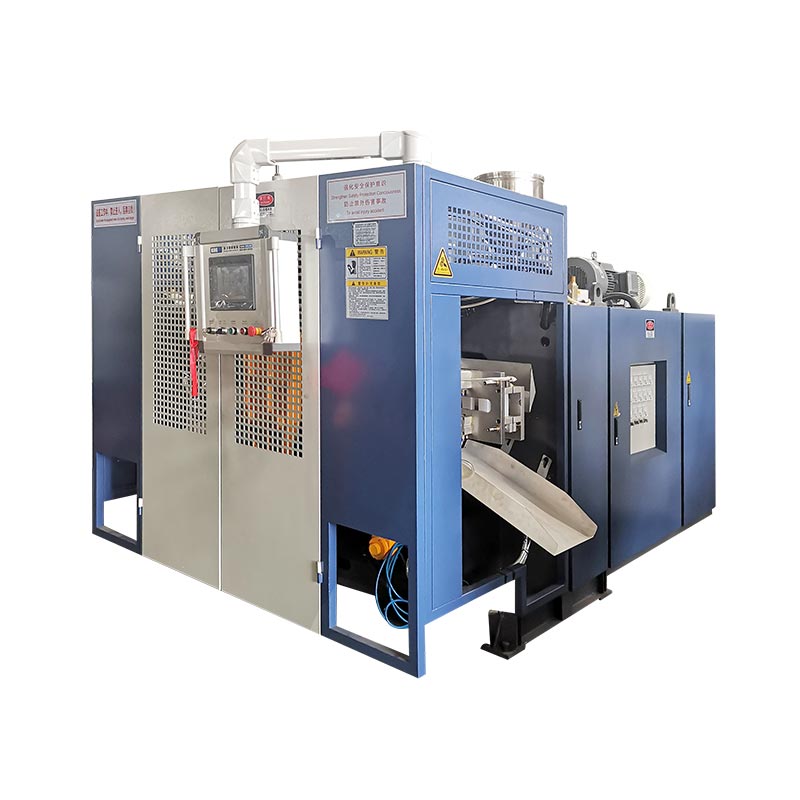
Configure el KGB110A a partir de una muestra de producto medida, no solo del nombre 160L. Registre la geometría de la pieza, el peso neto, el mapa de pared, la resina, el acabado y el objetivo de producción. Luego utilice esos datos para comprobar la envolvente del molde, la demanda bruta de parisón, la recuperación de la extrusión, los requisitos de sujeción y los servicios públicos de la fábrica.
Una sopladora de 160 litros puede fabricar productos muy diferentes. Una barrera vial hueca tiene un área proyectada amplia. Un pontón puede tener zonas de drenaje largas y requisitos de sellado. Un panel de mesa puede ser ancho pero relativamente poco profundo. Un nombre de modelo no elimina esas diferencias.
El punto de partida más útil suele ser el objeto que ya se encuentra en el escritorio del comprador. Mídelo, pésalo y marca las zonas que importan. Esa muestra se convierte en el vínculo entre el diseño del producto, las herramientas, la configuración de la máquina y la prueba de aceptación.

El archivo de muestra de seis páginas que debería impulsar el proyecto
Plano de pieza acotado, tamaño total, aberturas, inserciones e interfaces de ensamblaje.
Peso neto de la pieza, calidad del material, color, aditivos y triturado permitido.
Mapa de espesor de pared con ubicaciones críticas y requisitos de prueba de productos.
Mapa de recorte que muestra el destello superior, la cola inferior, los restos de mango y otras pérdidas.
Objetivo de producción aceptado, patrón de turnos, automatización y trabajo posterior.
Energía de fábrica, aire, agua, acceso, elevación y espacio celular disponible.
Nota de datos publicados:El título de la página actual de Kinggle y el texto de la aplicación colocan al KGB110A en la clase 160L. La misma página muestra actualmente 120 L en la tabla resumen y de capacidad máxima. Este artículo sigue el posicionamiento del producto 160L publicado, pero la capacidad exacta solicitada debe confirmarse en la cotización y el acuerdo técnico.
Comience con la muestra del producto, no con la etiqueta del catálogo.
El ejemplo le indica dónde puede fallar la decisión de la máquina. Sus dimensiones exteriores afectan el molde. Su peso y ajuste afectan al acumulador. Sus amplias superficies afectan el área proyectada. Las esquinas profundas y las manijas afectan la distribución de las paredes. El comportamiento de enfriamiento afecta el tiempo del ciclo y la eliminación.
El volumen sigue siendo útil. Ayuda a ubicar el proyecto en un rango general de máquinas. Sin embargo, dos productos con el mismo volumen encerrado pueden necesitar cabezales, abrazaderas o aberturas de molde diferentes. Un flotador voluminoso puede contener más aire y utilizar menos resina que un panel técnico denso con nervaduras locales y zonas de montaje gruesas.
No confíe en la pieza terminada de un competidor como única fuente. Si es posible, agregue el archivo de diseño original y el requisito de rendimiento previsto. Una muestra copiada puede incluir un espesor de pared que compense un molde o proceso antiguo. Repetir esa pared sin entender su trabajo puede añadir peso sin mejorar el rendimiento.
Kinggle está documentadoproceso de ventascomienza con fotos del producto, dibujos, peso, tamaño y material. También solicita requisitos de espesor, rendimiento y resistencia química. Ese orden es práctico porque la recomendación de la máquina sigue la evidencia del producto.
El archivo de muestra debe tener un número de revisión. Si cambia el cuello, el mango, el inserto o la longitud total, actualice la lima antes de congelar la máquina y el molde. Esto evita un proyecto en el que la cotización se ajusta a una muestra inicial pero el plano de producción ya no se ajusta a la celda cotizada.
Cree un expediente de muestra que pueda sobrevivir a la revisión de ingeniería
Comience con medidas básicas. Registre el largo, ancho y alto total. Agregue diámetros de apertura, acabado del cuello, tamaño de brida, espacio para manija y la posición de cualquier inserto. Marque la línea de separación y las áreas de pellizco visibles si la muestra las revela.
Pesar el producto completo en una balanza calibrada. Luego separe los componentes removibles que no estén moldeados por soplado. Una tapa, un tapón, un inserto metálico o un relleno de espuma no deben contarse como plástico moldeado. Registre el método de identificación del material en lugar de asumir el polímero por su apariencia.
El espesor de la pared necesita un mapa de ubicación. Numera los puntos de un dibujo o fotografía. Incluya esquinas, transiciones de hombros, manijas, contactos de base, zonas de montaje y paneles amplios. Un único espesor promedio oculta el área delgada que puede controlar el rendimiento.
A continuación, escriba las pruebas del producto. Un flotador, una barrera de tráfico, un panel de mobiliario y un contenedor industrial no tienen los mismos criterios de aprobación. Utilice el dibujo real del comprador, los requisitos reglamentarios o la prueba interna. No tome prestada una prueba de altura de caída, carga o fuga de un producto no relacionado.
| Muestra de evidencia | como grabarlo | Decisión de la máquina afectada |
|---|---|---|
| Geometría general | Dibujo acotado o archivo 3D comprobado | Envoltura del molde, línea central, posición del cabezal y ruta de extracción |
| Peso neto moldeado | Peso sin piezas ensambladas por separado | Punto de partida para la masa bruta del parisón |
| Distribución en pared | Ubicaciones numeradas con el método de medición elegido. | Perfil de Parison, distribución de tiros y criterios de prueba. |
| Sistema de resina | Calidad, proveedor, color, aditivos y regla de triturado. | Idoneidad del tornillo, velocidad de fusión y ventana de procesamiento |
| Recortar y flashear | Desecho superior, inferior, del mango y lateral esperados | Demanda del acumulador y carga de triturado. |
| Pruebas funcionales | Método con nombre, condición, tamaño de muestra y límite de aprobación | Diseño de moldes, refrigeración, objetivos de pared y alcance FAT. |
| Salida aceptada | Buenas piezas por hora o turno después de la inspección. | Tasa de recuperación, refrigeración, automatización y capacidad downstream |
Una muestra es evidencia, no una especificación completa. Es posible que haya envejecido, deformado o absorbido productos químicos. Úselo para hacer mejores preguntas y luego coloque el dibujo aprobado y el estándar de prueba encima de la muestra física en la jerarquía del documento.
Lea la especificación KGB110A como un conjunto de comprobaciones.
ElPágina del producto KGB110Apublica un tamaño de máquina de 6,6 x 4,2 x 5,2 m y un peso de máquina de 22 t. Su sección de sujeción dispone de 760 kN, un plato de 1100 x 1400 mm y un molde máximo de 1000 x 1400 mm. La página también ofrece un rango de espesor de molde de 610 a 750 mm.
Para apertura y movimiento, la página muestra de 600 a 1600 mm y una carrera de movimiento de 600 mm. Estos números necesitan el conjunto del molde a su lado. La pregunta útil es si la pieza enfriada completa puede soltarse y salir del molde con el robot previsto, las inserciones y las molduras todavía colocadas.
La sección de extrusión incluye un tornillo de 110 mm, una relación L/D de 25, un motor extrusor de 75 kW y cuatro zonas de calentamiento. La capacidad de fusión de HDPE publicada es de 160 a 200 kg/h. Ese rango pertenece al texto HDPE de la página. No resulta la misma tasa para otro material o formulación.
La sección de cabecera publica una capacidad de acumulador de 12(20) L y un peso de acumulador de PE de 9(15) kg. También indica un diámetro máximo de pasador de 450(600) mm. Los valores entre paréntesis pueden reflejar opciones de configuración, pero la página no define la regla. La propuesta debe indicar el cabezal seleccionado, el utillaje y la base de resina.
La página describe el modelo estándar con un controlador de espesor MOOG 100, brazo robótico y sistema de soplado de fondo. Estas son declaraciones publicadas por primera vez. La cotización aún debe nombrar cada artículo suministrado, su interfaz y cualquier cambio específico del proyecto.
Lectura de fábrica:no copie la tabla en una orden de compra sin sus preguntas. Coloque la medida de la muestra, el dibujo del molde o el cálculo de utilidad al lado de cada especificación que deba satisfacer.
Traducir la forma del producto en un espacio de ajuste y extracción del molde.
El dibujo del producto se convierte en molde sólo después de agregar la estrategia de contracción, la cavidad de acero, el enfriamiento, el pellizco, las ventilaciones, las herramientas del cuello y el montaje. El conjunto resultante puede ser mucho más grande que el producto. Una parte que parece cómoda dentro de un límite de 1000 x 1400 mm puede quedar apretada una vez que se agregan las conexiones y los dispositivos móviles.
Verifique el ancho, alto y espesor instalado por separado. Utilice el conjunto completo, incluidas las placas de respaldo y los adaptadores. Confirme el patrón de montaje con la referencia de la platina de 1100 x 1400 mm. Mostrar las conexiones de agua, hidráulicas, neumáticas y eléctricas en sus posiciones instaladas.
Abrir espacio es un problema de movimiento. Es posible que sea necesario limpiar el panel de una mesa con nervaduras profundas. Una barrera puede salir de la cavidad en ángulo. Un pontón puede permanecer flexible mientras está caliente y puede necesitar apoyo durante la retirada. El agarre del robot y la rotación de piezas necesitan su propia envolvente de barrido.
Planifique la ruta de cambio de molde al mismo tiempo. La página KGB110A proporciona un peso de máquina de 22 t pero no publica el peso permitido del molde. Pregúntele a Kinggle el límite de peso final del molde, los puntos de elevación y el plano de disposición general. Luego verificar la grúa de la planta, la altura del gancho y el acercamiento.
El enfriamiento del molde puede controlar todo el ciclo. Las superficies grandes necesitan circuitos equilibrados, mientras que las superficies gruesas pueden requerir una refrigeración enfocada. Elguía de molde de moldeo por soplado y extrusióncubre con más detalle el pellizco, la ventilación y la planificación de circuitos.
Calcule la demanda bruta de parisón antes de elegir el cabezal.
El acumulador debe entregar todo el material que sale del troquel durante un evento de moldeo. El peso del producto terminado es sólo una parte. El cabezal también alimenta rebabas, colas, restos de mangos y cualquier material que se elimine durante el proceso de recorte.
Masa bruta del parisón = producto neto moldeado + rebaba y recorte + margen de proceso documentado
Utilice valores medidos o derivados del molde. No existe un porcentaje universal de desperdicio para flotadores, barreras, mobiliario y piezas técnicas.
Kinggle publica 9(15) kg como línea de peso del acumulador de PE para KGB110A. Trátelo como una referencia de cabeza y material, no como capacidad del producto terminado. El grado de PE, la temperatura de fusión, el contenido reciclado y la configuración del troquel pueden cambiar el comportamiento utilizable. Otra resina requiere su propia revisión.
La longitud del parisón importa con la masa. Un parison largo puede hundirse o estirarse antes de que se cierre el molde. Un troquel ancho puede reducir el estiramiento necesario alrededor del producto, pero puede cambiar los requisitos de cabezal y herramientas. Registre el tamaño del troquel, la separación programada, el tiempo de extrusión y la posición del parisón durante la prueba.
La demanda bruta también afecta al triturado. Las rebabas intensas pueden entrar en el acumulador y crear un gran flujo de desechos. El sistema granulador, transportador y mezclador debe mantenerse al día. Si el remolido regresa al producto, su porcentaje y controles de contaminación pertenecen a la formulación aprobada.
Deje el rango de control para la corrección del perfil. Un cabezal que se extiende por su práctico borde puede tener poco espacio para esquinas más gruesas o un parisón más largo. La prueba debe mostrar una masa bruta estable, un cojín aceptable y una colocación repetible del parisón en una ventana de muestra definida.
Convierta el mapa mural en un perfil parison controlado
El mapa mural indica dónde necesita material el producto. El perfil del parisón indica cuándo debe cambiar la separación del troquel a medida que el parisón sale de la cabeza. Conectar esos dos registros es más útil que copiar un perfil de una parte diferente.
Numere las ubicaciones de las paredes en el dibujo de muestra. Después de cada prueba, corte o mida las mismas ubicaciones en el mismo orden. Registre el peso de la pieza y la revisión del perfil con cada grupo. Si varias configuraciones cambian a la vez, el equipo pierde el motivo del resultado.
La página KGB110A nombra un controlador de espesor MOOG 100. AManual de Moog DigiPack III alojado por Kinggleexplica un método de controlador que almacena archivos de productos y relaciona el espesor de pared programado con la posición de la máquina. Es una evidencia de proceso útil, pero no identifica la interfaz exacta del controlador suministrada en cada KGB110A.
Un perfil no puede solucionar todos los defectos. La geometría del troquel y del mandril, el centrado del cabezal, la temperatura de fusión, el hinchamiento del parisón y la sincronización del molde siguen siendo importantes. Si el parisón ingresa al molde descentrado, agregar material puede ocultar el síntoma al mismo tiempo que aumenta el peso.
Una vez pasada la parte guarda la receta completa. Incluye material, color, temperaturas, ajuste de disparo, lima de perfil, soplado, enfriamiento y revisión de molde. Elguía de programación parisonProporciona una secuencia de sintonización más completa.
Haga coincidir la recuperación de extrusión con el enfriamiento y la producción aceptada
La tabla pública enumera de 160 a 200 kg/h como el rango de capacidad de fusión del HDPE KGB110A. La cuestión de la producción es si el tornillo seleccionado puede recargar el acumulador antes del siguiente disparo manteniendo estable la calidad de la masa fundida. Una tarifa máxima para folletos no puede resolver esto por sí sola.
Calcule la demanda bruta por hora a partir del parisón completo. Utilice los eventos de moldeo planificados por hora y salidas activas. Luego compare el resultado con la tasa de fusión probada para la resina, el color y la condición de remolido reales.
Demanda bruta de material, kg/h = masa bruta de parisones x eventos de moldeado por hora x parisones activos por evento
La página KGB110A enumera 320 piezas/h, pero lo etiqueta como ciclo seco. El ciclo de secado es una referencia del movimiento de la máquina. La producción del producto incluye recuperación de acumuladores, formación de preformas, soplado, enfriamiento, escape, apertura, extracción, recorte y pérdidas de calidad.
Las piezas grandes suelen pasar gran parte del ciclo enfriándose. Ese tiempo puede permitir que el extrusor rellene el cabezal. Si una mejor refrigeración del molde acorta el ciclo, aumenta la velocidad de fusión requerida. Por lo tanto, la optimización del ciclo debe verificar la recuperación y la calidad de la pared, no solo la temperatura del molde.
Informar las piezas aceptadas por hora después de las comprobaciones acordadas. Mantenga el ciclo seco, los ciclos brutos, los rechazos y las paradas en columnas separadas. Elguía de optimización del tiempo de ciclomuestra cómo construir un presupuesto de tiempo etapa por etapa.
Verifique 760 kN contra el área proyectada y la presión del proceso
Kinggle publica una fuerza de sujeción de 760 kN para la KGB110A. Ese número sólo resulta útil junto con el área proyectada de la cavidad y la presión interna acordada. El área proyectada es la silueta de la cavidad en el plano de separación. No es el volumen del contenedor ni el área de superficie.
Una barrera o tablero ancho puede crear una carga de separación significativa incluso cuando es poco profundo. Un flotador profundo pero estrecho puede comportarse de manera diferente. Los diseños de múltiples cavidades o de varias partes aumentan el área total proyectada vista por la abrazadera.
La página del producto enumera una presión de soplado de 0,8 MPa. Utilice la ventana de producción real en el cálculo. La ventilación del molde, la temperatura de fusión, los detalles de la superficie y el espesor de la pared pueden cambiar la presión necesaria. La prueba de fábrica debe registrar la presión establecida y la presión de entrada disponible a la máquina.
La condición de destello es una evidencia útil. El aumento de las rebabas puede indicar una fuerza de separación excesiva, áreas desgastadas de pellizco, problemas de alineación o exceso de material. No corrija todos los problemas de rebaba aumentando la fuerza de sujeción. Inspeccione el molde y procese juntos.
El proveedor de la máquina y el proveedor del molde deben aprobar un cálculo. Coloque el área proyectada, la presión del proceso, el requisito de sujeción y el factor asumido en el expediente técnico. Esto evita dos aprobaciones separadas que se basan en supuestos diferentes.
Verifique el cálculo nuevamente si cambia el diseño de la cavidad. Agregar una segunda parte, mover la línea de separación o ampliar un panel puede cambiar el área proyectada. Las inserciones y las acciones laterales también pueden cambiar la reacción del molde. El dibujo final del molde, en lugar de un boceto inicial del producto, debería cerrar esta verificación.
Defina las capas de material en lugar de depender de una frase característica
La página KGB110A dice que la plataforma puede proporcionar productos de una sola capa y también puede construir estructuras de dos o varias capas. La misma tabla de especificaciones públicas enumera un tornillo de 110 mm y un motor extrusor de 75 kW. Por lo tanto, un proyecto multicapa necesita un plano de configuración más allá de la tabla estándar.
Comience con el motivo del producto para otra capa. Puede ser una colocación de color, material central reciclado o una barrera funcional. Indique el material en cada capa y la proporción objetivo. Verifique compatibilidad, temperaturas de procesamiento y variación permitida.
Luego solicite el diagrama de ruta de fusión. Debe identificar cada extrusor, adaptador, canal del cabezal y punto de control. La propuesta también debe mostrar los tamaños de los motores, las cargas de calefacción, el manejo de materiales y el total de servicios públicos revisado. Una etiqueta genérica “multicapa” no define este equipo.
El trabajo de transición crece con cada camino material. El volumen de purga, el acceso a la limpieza, la secuencia de colores y la segregación de desechos afectan el tiempo de operación. Si el producto no necesita múltiples capas, el sistema adicional puede agregar trabajo sin crear valor para el comprador.
Dirección de una sola capa
Utilice un flujo de resina definido cuando el rendimiento, el color y el plan de reciclaje del producto se puedan cumplir con una estructura de pared.
Dirección multicapa
Solicite una configuración de coextrusión específica del proyecto cuando cada capa tenga una función documentada y un rango de aceptación.
Kinggle'sguía de coextrusión multicapaexplica los roles de las capas y las preguntas que pertenecen a la RFQ.
Planificar la celda completa alrededor de una máquina de 22 t
Las dimensiones publicadas de la máquina son 6,6 x 4,2 x 5,2 m. El peso de la máquina es de 22 t. Estos valores inician el diseño de la planta. No incluyen autorización de servicio, escaleras, manipulación de moldes, equipos de resina, compresores, sistemas de refrigeración, productos para llevar ni acabados posteriores.
Primero verifique el camino vertical. El edificio necesita altura suficiente para la máquina, el acceso a la plataforma y la elevación planificada. Marque la ruta para el cabezal de troquel y los componentes del extrusor si el mantenimiento requiere la eliminación de los gastos generales. Confirme la capacidad de la grúa y el alcance del gancho en el dibujo final.
La página KGB110A publica 0,3 MPa y 120 L/min para agua de refrigeración. La hoja del proyecto también necesita temperatura de entrada, límite de retorno, calidad del agua, filtración y alcance del circuito. Un número de flujo sin temperatura no puede dimensionar el sistema de refrigeración.
Para aire comprimido, la página indica 0,8 MPa y 1,8 m³/min. Confirme la demanda máxima y promedio, el tamaño del receptor, el punto de rocío, la filtración y el tamaño de la conexión. Los grandes eventos de soplado pueden reducir la presión cuando el cabezal es de tamaño insuficiente.
La página etiqueta entre 52 y 60 kW como consumo medio de energía. Debido a que kW es potencia, trátela como una referencia de potencia operativa publicada. No lo conviertas a kWh por parte.EUROMAPA 46.2vincula la medición de energía relacionada con el producto a una máquina, molde y producto determinados en condiciones estables.
Elguía de utilidades de fábricaAbarca linderos eléctricos, aire, agua, obra civil y accesos. Utilice el dibujo de disposición general final en lugar del sobre público para la aprobación de la instalación.

Pruebe la configuración con una prueba de producto rastreable
Una prueba de fábrica debería recrear el trabajo del producto descrito en el archivo de muestra. Deben estar presentes el molde, la resina y las opciones principales aprobados. Si se utiliza un sustituto, registre la diferencia y limite las conclusiones en consecuencia.
Planifique la secuencia de muestra antes de ejecutarla. Numere las piezas en orden de moldeo. Defina cuándo comienza la producción estable y cuánto dura la ventana de medición. EUROMAP 46.2 requiere condiciones estables de la máquina para su método de energía relacionado con el producto y documenta la calidad del producto como parte del contexto de prueba.
- Identifique la configuración.Registre el número de serie de la máquina, la opción del cabezal, las herramientas de troquelado, la revisión del molde, el controlador y la automatización instalada.
- Verificar la formulación.Registre el grado de resina, el proveedor, el color, los aditivos y el contenido de triturado del material de prueba real.
- Captura la receta.Guarde temperaturas, configuraciones de disparo, perfil de pared, configuraciones de soplado, condiciones de enfriamiento y tiempos de automatización.
- Cerrar el balance de masa.Pesar el producto, cada chorro de recorte y la inyección bruta completa. Compárelo con la base principal cotizada.
- Mide el mapa de la pared.Utilice las ubicaciones numeradas y el método acordado. Mantenga las lecturas vinculadas a cada número de muestra.
- Ejecute comprobaciones funcionales.Aplique únicamente las pruebas y límites específicos del producto escritos en el requisito aprobado.
- Cuente la producción honestamente.Separar ciclo seco, ciclos brutos, piezas aceptadas, rechazos y paradas en el periodo acordado.
- Registro de utilidades.Mida la energía, el aire y el agua en límites definidos mientras se fabrica el producto aceptado.
- Cerrar elementos abiertos.Asigne a cada desviación un propietario, una acción correctiva, un requisito de evidencia y una fecha de vencimiento.
No seleccione sólo la mejor parte para el informe. Mantenga una secuencia que muestre variación. Si la receta cambia, comience un nuevo grupo de muestra. Esto separa el desarrollo del proceso de la evidencia de aceptación.
Acuerde las herramientas de medición antes de la prueba. Registre la resolución de la escala, el método de espesor y el estado de calibración donde afectan el resultado. Utilice las mismas herramientas para la secuencia de muestra. Si el comprador y el proveedor miden con métodos diferentes, compare esos métodos antes de decidir que las piezas no están de acuerdo.
Un resultado fallido necesita contexto. Mantenga la configuración relacionada, el historial de alarmas, el número de muestra y el registro de inspección. Una pieza corregida puede probar la reparación, pero no debe borrar la desviación anterior. Este historial ayuda al equipo a decidir si la solución es estable o temporal.
Almacene juntos datos sin procesar, fotografías, exportaciones de recetas y resúmenes firmados. Elguía de prueba de aceptación de fábricaProporciona un protocolo más amplio para comprobaciones de máquinas, productos y documentos.
Utilice cuatro puertas para decidir si KGB110A encaja
El KGB110A pertenece a la lista corta cuando se cierren cuatro puertas de pruebas. Primero, el molde se ajusta a la platina, la envoltura, el rango de espesor y el movimiento. En segundo lugar, el cabezal seleccionado puede ofrecer el parisón bruto con un rango de control útil. En tercer lugar, la recuperación por extrusión respalda el ciclo objetivo con el material real. Cuarto, la fábrica puede suministrar los servicios públicos y el manejo necesarios.
Una etiqueta de 160L no puede reemplazar ninguna puerta. Una pieza larga puede no pasar la prueba de molde. Una pieza pesada puede no pasar la prueba de disparo. Un ciclo corto puede fallar la verificación de recuperación. Una fábrica con altura limitada puede no pasar la verificación de instalación.
Baje el rango de la máquina cuando el producto y el molde son mucho más pequeños y la plataforma más grande no agrega capacidad útil. Suba de nivel o solicite otra configuración cuando la demanda bruta de inyección, espacio en el molde o abrazadera exceda el rango probado. ElGuía KGB100B 120Lproporciona las comprobaciones de ingeniería adyacentes de rango inferior.
Termine la elección con una matriz de requisitos firmada. Cada línea debe nombrar los aportes del comprador, la configuración propuesta y la evidencia que demostrará el cumplimiento. Los elementos desconocidos deben permanecer abiertos en lugar de ser reemplazados por un folleto.
El modelo de máquina es entonces el resultado del archivo de producto. Esa orden le da al diseñador de moldes, al fabricante de máquinas y al comprador un conjunto de datos con los que trabajar.
Preguntas frecuentes
¿A qué productos está destinada la máquina de moldeo por soplado KGB110A 160L?
La página de productos de Kinggle enumera barriles, muebles, flotadores, pontones, juguetes, autopartes y barreras de tráfico. Estas son familias de aplicaciones. El producto específico aún necesita comprobaciones de ajuste del molde, masa bruta del parisón, demanda de sujeción, material, enfriamiento y extracción.
¿Por qué debería enviar una muestra física además de un dibujo?
El dibujo define la geometría aprobada, mientras que la muestra ayuda al equipo de ingeniería a inspeccionar el peso, la línea de separación, el acabado, la distribución de las paredes y el manejo. Utilice ambos cuando sea posible. Las pruebas de dibujo y escritas deben controlar si la muestra difiere del diseño actual.
¿Es 320 unidades/h la producción de la KGB110A?
No. La página KGB110A etiqueta 320 piezas/h como ciclo de secado. La producción aceptada debe incluir recuperación de extrusión, formación de preformas, soplado, enfriamiento, extracción, recorte, rechazos y paradas contadas con el molde de producción y la resina.
¿Puede funcionar una pieza de PE acabada de 15 kg con la KGB110A?
La tabla pública muestra 9(15) kg como referencia del peso del acumulador de PE, no como capacidad del producto terminado. La masa bruta del parisón incluye el producto y todos los rebabas o molduras. Confirme el cabezal seleccionado, la base de resina y el margen operativo, luego pruebe el resultado en la prueba del producto.
¿El KGB110A estándar fabrica productos multicapa?
La descripción del producto menciona soluciones de una y varias capas, mientras que la tabla pública enumera un tornillo y un motor de extrusión. Un proyecto de múltiples capas necesita un dibujo de ruta de fusión, una lista de extrusores, una configuración del cabezal, un rango de relación de capas y una hoja de servicios revisada por separado.
¿Qué se debe incluir en una consulta KGB110A?
Envíe el dibujo del producto, fotografías de muestra, dimensiones, peso neto, mapa de pared, resina, estimación de acabado, pruebas de calidad, objetivo de producción aceptado, datos del molde y servicios públicos de fábrica. Kinggle luego puede confirmar el cabezal, el espacio del molde, la disposición de extrusión y el plan de aceptación.
Envía la evidencia del producto, no solo un volumen.
Comparta el archivo de muestra, la información del molde, el objetivo de salida y las condiciones de la planta con Kinggle. El equipo del proyecto puede utilizar esos datos para confirmar la configuración del KGB110A y definir una prueba basada en el producto.
Solicite una revisión de configuración del KGB110AFuentes y base de revisión
- Máquina de moldeo por soplado y acumulación Kinggle, 160 L, modelo KGB110A. Posicionamiento del producto, especificaciones y aplicaciones declaradas, consultado el 15 de septiembre de 2026.
- Proceso de ventas de Kinggle. Solicitud de información del producto y flujo de trabajo de inspección declarado, verificado el 15 de septiembre de 2026.
- Manual de instrucciones de Moog DigiPack III alojado por Kinggle. Archivos de producto almacenados y control de espesor de pared programado para máquinas de acumulador o continuas.
- EUROMAPA 46.2, Máquinas de moldeo por extrusión y soplado, Determinación del consumo de energía relacionado con el producto. Versión 1.0, enero de 2014.
Nota editorial:Kinggle es el fabricante y editor de esta guía. Los datos del producto se presentan como información publicada por primera vez. La especificación del proyecto firmada y la prueba presenciada deben controlar la máquina solicitada.