El HDPE reciclado se puede utilizar en moldeo por extrusión-soplado cuando el grado y la receta elegidos se adaptan al recipiente. Los controles del material entrante, una prueba controlada de la máquina y pruebas del paquete terminado en las condiciones de uso previstas establecen esa aprobación. Un objetivo de contenido reciclado por sí solo no es suficiente.
Elección de resinas de moldeo por soplado de HDPE recicladas para el contenedor
Comience con el trabajo del paquete. Una botella de detergente con asa, una botella exprimible y un recipiente rígido para productos químicos pueden requerir un comportamiento diferente del material incluso cuando los tres usan polietileno. Enumere el contenido, las condiciones de llenado, el cierre, los requisitos de apariencia y las cargas de transporte antes de comparar las ofertas de resina.
Para las resinas recicladas de moldeo por soplado de HDPE, pregunte qué materia prima y grado ofrece el proveedor, cómo se controla el material y qué aplicación respaldan los datos. Una etiqueta como "grado de botella" necesita una hoja de datos técnicos actualizada y una identidad de lote rastreable.
Mantenga separados el PCR, el PIR y el triturado interno
PCR describe el material recuperado después del uso del consumidor. PIR se usa comúnmente para fuentes industriales o preconsumo. El triturado interno describe la chatarra del proceso molido propio de una fábrica. Estas etiquetas responden a diferentes preguntas sobre el origen; ninguno establece que un material cumplirá los requisitos del contenedor propuesto.
Registre las devoluciones de piezas internas y rechazadas por separado de los pellets reciclados comprados. Solicite al proveedor que indique sus definiciones y sus bases contables de contenido reciclado. No asuma que cada retorno a la tolva cuenta como PCR o contenido reciclado preconsumo calificado.
Escriba los requisitos antes de seleccionar la mezcla.
El informe debe identificar el dibujo y el cierre del producto, la masa objetivo, las ubicaciones del espesor de la pared, la referencia de color y las pruebas funcionales relevantes. Incluya la temperatura de almacenamiento, las condiciones de llenado y la sustancia envasada. Para usos sensibles al contacto, agregue el material requerido y la documentación reglamentaria antes de autorizar una prueba.
Una decisión técnicamente útil tiene un alcance limitado: este material, en esta receta, en esta máquina y molde, para este contenedor. Ese alcance hace que los cambios posteriores sean revisables.
¿Qué propiedades de la resina son importantes en el moldeo por soplado de HDPE?
Compare la calificación del candidato con la referencia aprobada utilizando las mismas condiciones de prueba. Luego decida qué controles pertenecen a cada lote entrante y cuáles son necesarios sólo durante la calificación o una investigación. Solicitar todas las pruebas de laboratorio posibles puede agregar costos sin responder la pregunta de producción.
Lea MFR o MFI con las condiciones adjuntas.
El índice de flujo másico del material fundido, a menudo llamado MFR o MFI, es útil para verificar la consistencia del flujo. Mantenga la temperatura, carga, unidades y método de prueba con el número. Los valores medidos en diferentes condiciones no son directamente intercambiables.
Norma Norma ASTM D1238-26explica que los resultados del flujo de fusión no establecen la uniformidad de otras propiedades sin una correlación válida. También advierte que es posible que la prueba no reproduzca el comportamiento de procesamiento a gran escala. Por lo tanto, una IMF similar apoya el cribado, pero no demuestra una estabilidad del parisón ni una durabilidad de la botella terminada equivalentes.
| Controlar | Registro útil | Decisión que apoya |
|---|---|---|
| Identidad y origen del grado. | Proveedor, calidad, lote, descripción de la materia prima y contenido reciclado declarado | Confirme que el material entregado coincida con la fuente calificada y la receta. |
| MFR/MFI y densidad | Resultados, métodos, condiciones y límites acordados. | Buscar cambios que necesiten revisión; no infiera todas las demás propiedades a partir de estos valores. |
| Partículas y composición de materiales. | Método de inspección acordado, ejemplos de defectos y muestra retenida representativa | Decida si la inspección de rutina es suficiente o si es necesario un análisis de composición. |
| Color y olor | Muestra de referencia, condiciones de inspección y límites de aplicación. | Verifique la apariencia y los requisitos sensoriales del paquete previsto. |
| Agua superficial y manipulación. | Historial de almacenamiento, estado del material e instrucciones de acondicionamiento del proveedor. | Determine si la preparación del material necesita corrección antes del juicio. |
| Datos mecánicos y de craqueo por tensión. | Muestra, método, temperatura, exposición y condiciones de carga. | Planifique las evaluaciones relevantes de contenedores terminados en lugar de sustituir un valor de la hoja de datos. |
Separe los valores típicos de los límites de liberación de lotes
Una hoja de datos técnicos describe un grado. Un certificado de análisis informa las características cubiertas para un lote en particular. La especificación de compra establece lo que aceptará el comprador. Mantenga estos documentos separados; un valor típico no es automáticamente un límite garantizado.
Acuerde cómo las muestras representan el lote y conserve suficiente material identificado para una comparación posterior. Si un cambio sigue sin explicación, analice la composición específica, el análisis térmico o reológico con el proveedor del material o el laboratorio. Elija el análisis por la falla sospechada, no porque el instrumento esté disponible.
Cómo ejecutar una prueba de moldeo por extrusión y soplado de HDPE reciclado
Una prueba controlada conecta la resina entrante con el proceso de moldeo por extrusión-soplado y el paquete final. Defina los controles de aceptación antes de realizar muestras. De lo contrario, el equipo puede pasar la prueba ajustando la apariencia y descubrir demasiado tarde que la prueba de uso requerida nunca se planeó.
- Ejecute el material o formulación de referencia aprobado hasta que el proceso sea repetible. Registre la máquina, el cabezal de troquel, la revisión del molde, los servicios públicos y la configuración posterior.
- Identifique el lote candidato y la receta completa, incluidos colorantes, aditivos y cualquier retorno interno. Siga el procedimiento de cambio de material acordado para que el traspaso no confunda la comparación.
- Registre la respuesta inicial en entornos documentados. Observe la consistencia del alimento, el comportamiento de la presión, la formación del parisón, el peso y los defectos visibles.
- Realizar ajustes justificados dentro de los límites de equipos y materiales. Mantenga cada cambio vinculado a su motivo y muestras resultantes.
- Recoger especímenes identificados para el mapeo de paredes y las pruebas funcionales acordadas. Compare los resultados de la prueba en lugar de seleccionar la botella más atractiva.
Mantenga dos comparaciones separadas.Una comparación inicial muestra cómo responde el candidato a una configuración documentada. Una ejecución optimizada posterior muestra lo que sucede después de que el proceso se haya ajustado para ese candidato. Registre ambos; presentar solo las configuraciones optimizadas oculta el trabajo necesario para obtenerlas.
Separar la variación del material de la variación de la máquina
Recomendamos verificar si la referencia aprobada aún se ejecuta de manera consistente antes de asignar un nuevo defecto a la resina reciclada. Si no es así, investigue primero las condiciones del equipo, el moho y los servicios públicos. Una comparación material es débil cuando el proceso de referencia ya es inestable.
Para hombros delgados o pesos de botella inestables, compare las condiciones reales del proceso y el comportamiento del parisón antes de cambiar varias configuraciones. Si un parisón más pesado elimina el síntoma visible, verifique dónde se fue ese material adicional. Es posible que la botella aún tenga una distribución en las paredes desfavorable.
Conservar tanto los rechazos como las muestras aceptadas. Sus marcas de tiempo y ubicaciones pueden mostrar si un problema sigue a una transición material, una cavidad, una estación o un cambio operativo gradual. Registre los desechos de inicio y transición por separado de la ejecución estable.
La repetibilidad importa más que una botella aceptable. El registro de calificación debe permitir que otro turno reproduzca la condición aprobada y reconozca cuando ha cambiado. Utilice elmarco de prueba de aceptación de la máquinaconectar cada conclusión con un método, límite y resultado identificados.
Un ensayo publicado de 4 L: viabilidad con una ventana de proceso diferente
Un estudio de Chalmers de 2024 preparó seis variantes de material de polietileno rígido reciclado utilizando diferentes condiciones de lavado y composición. Los investigadores moldearon por soplado contenedores de 4 litros y ajustaron la velocidad del tornillo para cada material para lograr una masa de botella de 145 ± 5 g.
El estudio informó una producción con materia prima de PE rígido 100% reciclado al mismo tiempo de ciclo que la referencia de HDPE virgen. Sin embargo, los materiales reciclados tuvieron una respuesta de presión diferente durante la formación del parisón. Una preparación también produjo defectos de ojo de pez. Estos resultados pertenecen a la materia prima, el equipo y el contenedor analizados, no a todos los grados comerciales de PCR. Ver elestudio original de moldeo por soplado.
Nuestra recomendación es utilizar esta evidencia para justificar una prueba de material específico, no una promesa universal de contenido reciclado. Para lograr una formación exitosa aún quedan por verificar los requisitos de aceptación del paquete propuesto.
Solución de problemas de parisón y espesor de pared con HDPE reciclado
Contenga la salida afectada e identifique las primeras muestras fallidas. Antes de cambiar la receta, pregunte si el síntoma sigue un lote, una estación, una cavidad o toda la línea. Esta distinción ayuda a elegir una comparación que pueda separar las posibles causas.
| Síntoma observado | Preguntas del lado material | Comparación del lado del proceso |
|---|---|---|
| Parison caído o hombros delgados | ¿Ha cambiado el comportamiento del lote, la mezcla o la fusión? | Compare las condiciones térmicas reales, el tiempo del parisón y el perfil aprobado utilizando muestras identificadas. |
| Variación de peso o pared | ¿Es consistente la alimentación o la preparación de la mezcla? | Verificar si la variación sigue una salida, una estación o un intervalo de funcionamiento; comparar la ejecución de referencia. |
| Motas negras, geles o poros | ¿Hay defectos similares presentes en el material retenido o en las muestras preparadas por el proveedor? | Revise cuándo comienzan los defectos y si persisten en el material de referencia. Investigar los residuos del equipo y la contaminación entrante. |
| Deriva de olor o color | ¿Cumple el candidato la referencia acordada antes y después de la tramitación? | Compare el historial del proceso, el remanente y las condiciones de manejo antes de asignar una causa. |
Se trata de vías de investigación, no de diagnósticos basados en la apariencia. La filtración adicional no es evidencia de que se hayan resuelto todas las incompatibilidades de materiales o los problemas de olores. Asimismo, un cambio de temperatura que mejore un síntoma aún necesita una nueva revisión del envase terminado.
El control del espesor de la pared debe responder a las paredes locales medidas, no sólo al peso promedio de la botella. Elguía de programación parisonexplica cómo se relaciona el perfil con la colocación del material. Para fallas que no siguen al cambio de resina, use el más amplioguía de solución de problemas de moldeo por extrusión y soplado.
Siga los procedimientos de la máquina para muestreo, limpieza e inspección. No abra un sistema de fusión caliente o presurizado para investigar un defecto; Las intervenciones requieren el aislamiento específico del equipo y el procedimiento de trabajo seguro.
Controles de calidad de botellas y recipientes de polietileno moldeados por soplado.
Defina el límite de prueba y aceptación para cada modo de falla relevante. Las botellas moldeadas por soplado necesitan controles que reflejen su geometría, cierre y contenido. Un cupón de material y una botella de polietileno terminada proporcionan pruebas diferentes.
Mapear los muros locales e inspeccionar el sistema de cierre.
Utilice ubicaciones de medición repetibles en los hombros, el cuerpo, las esquinas y otras áreas exigentes. Mantenga el mapa vinculado a la identidad de la muestra. Una botella puede alcanzar su objetivo de masa dejando muy poco material en una ubicación crítica.
Para contenedores moldeados por soplado con asa, examine la región del asa y el pellizco, así como el cuerpo principal. Verifique que el cuello recortado y el cierre encajen con los componentes previstos. Una verificación de una botella destapada no puede establecer el rendimiento del paquete lleno y cerrado.
Haga coincidir las pruebas funcionales con el uso previsto
Elija pruebas de fuga, caída del contenedor lleno, compresión o apilamiento, manipulación y otras pruebas de acuerdo con el resumen de servicio del paquete. Registrar acondicionamiento, contenidos o llenado de prueba, condición de cierre, orientación y criterios de aceptación cuando afecten el resultado. Un resultado sin sus condiciones es difícil de comparar.
Para la inspección de fugas en línea, califique el recipiente y la receta de prueba juntos y verifique que las piezas rechazadas realmente se eliminen. El resultado aprobado aborda la verificación de fugas definida; no establece la durabilidad del transporte, la compatibilidad química o la vida útil del almacenamiento.
Mantenga el agrietamiento por estrés ambiental separado de la resistencia a corto plazo
La resistencia al agrietamiento por tensión ambiental, o ESCR, se refiere al agrietamiento bajo estrés combinado y exposición ambiental. Cuando el contenido y las condiciones de uso lo hagan relevante, incluya una evaluación adecuada en lugar de inferir el rendimiento a partir de la resistencia a la tracción o una verificación inmediata de fugas.
Freudenthaler y sus colegas descubrieron que los resultados mecánicos a corto plazo no revelaban adecuadamente las diferencias en el comportamiento de agrietamiento por tensión de los reciclados de polietileno probados. Su investigación respalda la evaluación de estos modos de falla por separado; no establece que todo el HDPE reciclado tenga un desempeño deficiente. Ver elestudio de reciclados de polietileno y ESCR.
Al comparar datos de tensión-fisuración, conserve la muestra, la carga, el medio y la temperatura. Una clasificación obtenida con un método acelerado no equivale automáticamente a la vida útil de un contenedor lleno diferente.
¿Cuánta PCR se puede utilizar y cuándo se debe considerar el moldeo multicapa?
Establecer el objetivo de contenido reciclado mediante la validación del material y paquete propuesto. Ni la capacidad nominal de la máquina ni la frase "compatible con HDPE" establecen un porcentaje de PCR universal. Mantenga la composición del material y la base utilizada para calcular el contenido reciclado en el registro de recetas.
Distinguir una receta mezclada de capas separadas
Una mezcla de una sola capa combina corrientes de material antes de formar la pared. Una configuración multicapa asigna transmisiones a capas separadas. Se trata de acuerdos de producción diferentes y cada uno necesita un propósito definido y una prueba de material específico.
Para trabajos multicapa, compruebe la asignación prevista del material y la distribución de capas resultante en el contenedor. Una presentación de recetas aprobada por sí sola no es suficiente. Elguía de selección de máquina multicapaCubre las decisiones sobre equipos y funciones de capas con más detalle.
No utilice una capa de superficie como acceso directo para contactar con la aprobación
La idoneidad para el contacto con alimentos es una cuestión separada del éxito del conformado y del rendimiento mecánico. Para Estados Unidos, elGuía de química de plásticos reciclados de la FDAaborda posibles contaminantes residuales y migración. Es una guía para evaluar los procesos de reciclaje, no un certificado universal para cualquier botella reciclada.
Una superficie de resina virgen no establece por sí sola que toda la estructura cumpla con las condiciones de contacto previstas. Revisar los materiales reales, el proceso de reciclaje, la estructura y los requisitos de destino. Se aplica la misma disciplina cuando otro mercado o aplicación sensible al contacto tiene requisitos diferentes.
¿Qué debería aprobarse antes de aumentar la producción de HDPE reciclado?
Liberar una combinación definida de material, receta, herramientas y proceso. Evite una aprobación amplia como "se acepta HDPE reciclado", que brinda poca orientación a las compras y la producción cuando cambia un lote o formulación posterior.
| Artículo de aprobación | Lo que necesita el registro | Cambiar a revisión |
|---|---|---|
| Material y formulación | Proveedor, calidad, descripción de origen, receta y tratamiento de devoluciones internas. | Nuevas fuentes, grados, mezclas, aditivos o prácticas de devolución |
| Máquinas y herramientas | Identidad de la máquina, configuración de extrusión/cabezal, revisiones de moldes y cierres. | Cambios de equipos, herramientas o componentes que podrían afectar el paquete. |
| Condición del proceso | Configuraciones aprobadas, rango operativo observado y resultados vinculados a muestras | Un cambio sostenido o ajustes repetidos fuera de la condición aprobada |
| Aceptación de contenedores | Métodos, condiciones, límites y resultados de muestras reales. | Nuevos contenidos, manejo, apariencia o requerimientos del cliente. |
| control de rutina | Controles entrantes, muestra de identidad, material retenido y responsabilidades | Tendencias de lotes o fallas que requieren contención y recalificación |
Acuerde qué cambios desencadenan una revisión de documentos, pruebas adicionales o una prueba de nueva máquina. Mantenga rastreables el material y los resultados sospechosos mientras la decisión esté abierta. La calificación inicial sólo es útil si la producción posterior puede detectar desviaciones de la misma.
Compare la economía utilizando contenedores aceptados, no solo el precio de la resina. Realice un seguimiento del material consumido por desechos de transición, rechazos y cualquier verificación adicional en el mismo período contable. Elmodelo de costo del buen contenedorproporciona una manera consistente de hacer esa comparación sin asumir que la resina reciclada siempre es más barata.

Llevar el resumen del material a la discusión de la máquina.
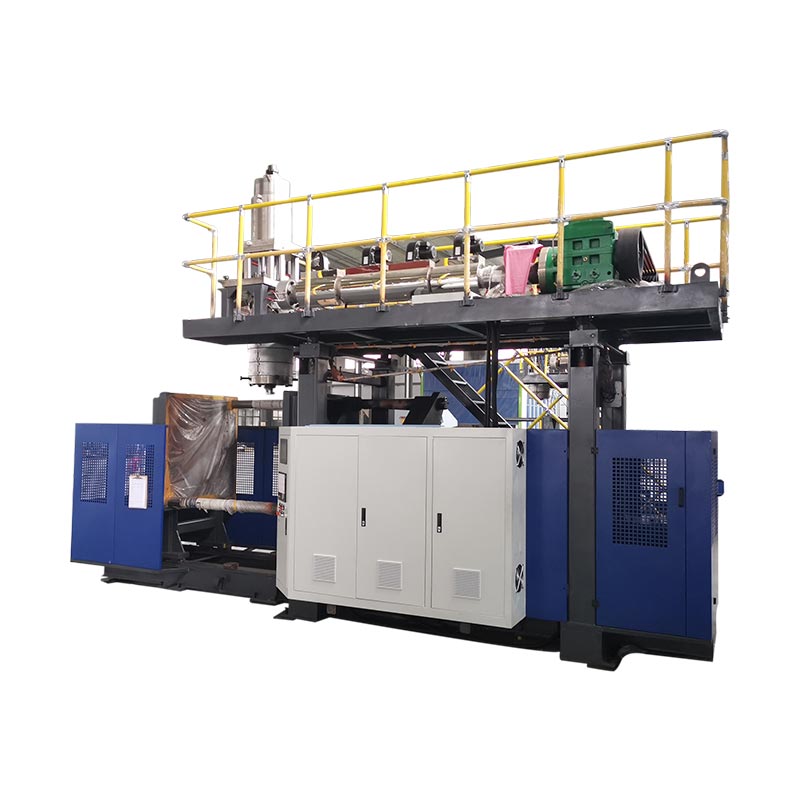
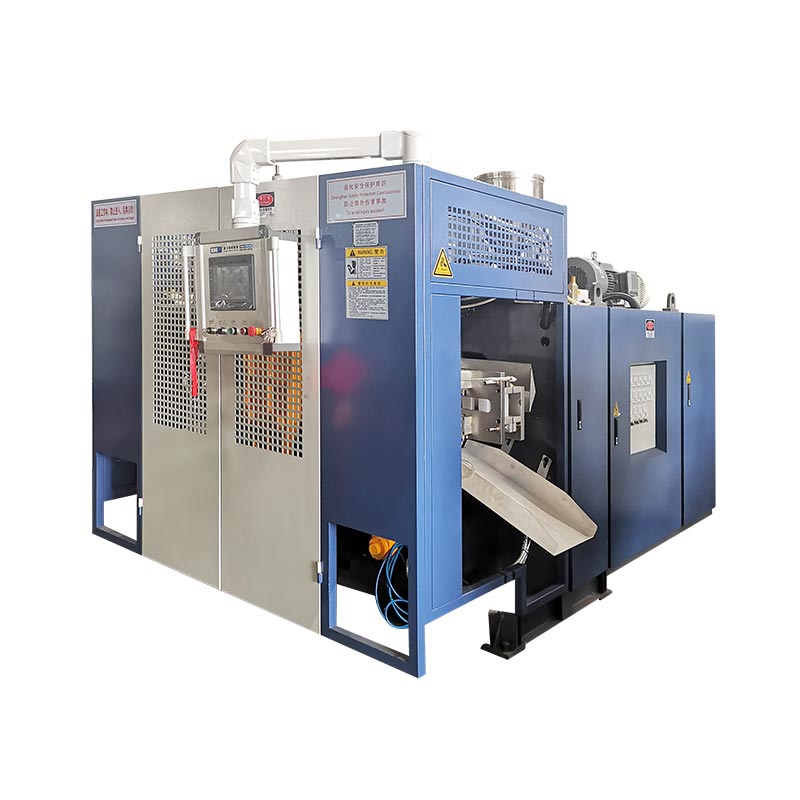
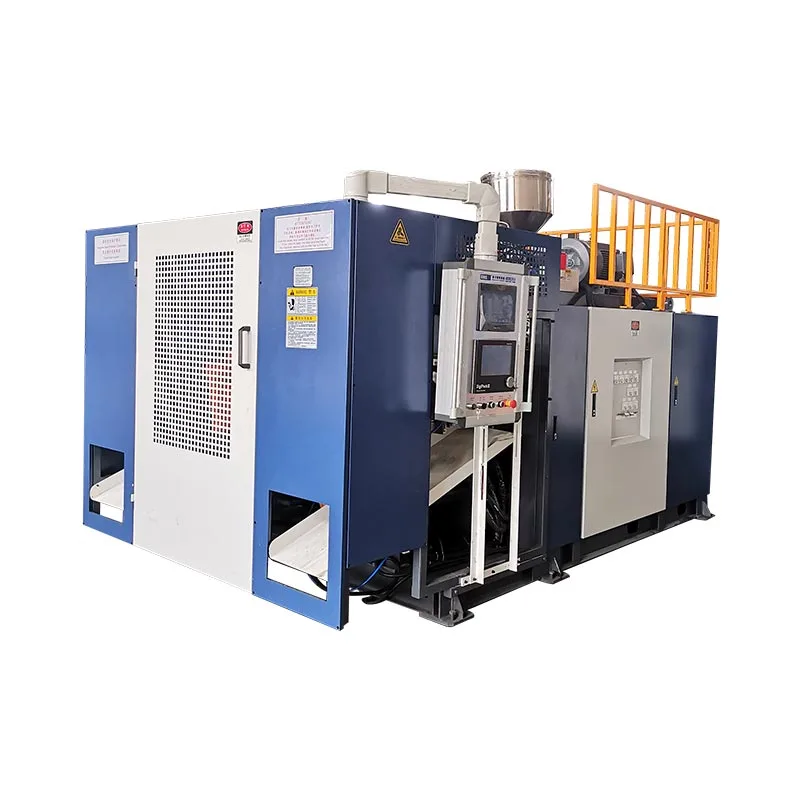
ElMáquina de moldeo por soplado de doble estación KGB5Destá listado para contenedores de hasta 5 L e incluye PE en su alcance de material publicado. Es un punto de partida relevante para un proyecto de contenedores pequeños.
Confirme el grado de reciclado previsto, la formulación, el molde, la producción y las pruebas antes de acordar la configuración. La capacidad de PE publicada no es una garantía para cada materia prima o porcentaje de PCR.
Envíe la hoja de datos de la resina y los datos del lote disponibles, material de muestra, planos del producto y cierre, contenido y condiciones de uso, objetivos de masa y pared, producción aceptada requerida y requisitos de prueba. Incluya la combinación propuesta, el plan de retorno interno y el alcance downstream.
Preguntas frecuentes sobre moldeo por soplado de HDPE reciclado
¿Se puede moldear por soplado el HDPE reciclado sin resina virgen?
Algunas materias primas pueden hacerlo, como lo demuestra el ensayo de 4 litros publicado. Ese resultado no aprueba un grado o contenedor diferente. Verifique la repetibilidad del proceso y el rendimiento del paquete previsto antes de seleccionar una receta sin resina virgen añadida.
¿Qué IMF es adecuada para el moldeo por soplado de HDPE reciclado?
Utilice la aplicación recomendada del grado del candidato, complete las condiciones de prueba y compare con una referencia calificada. No existe una única IMF que apruebe todos los contenedores. La IMF es un valor de selección; el material también debe demostrar un comportamiento de parisón adecuado y un rendimiento en envase terminado.
¿Es necesario secar el HDPE reciclado antes del moldeo por soplado?
Verifique el estado del material, el historial de almacenamiento y las instrucciones del proveedor. El agua libre o la humedad relacionada con el lavado necesitan un paso de preparación adecuado. No aplique un programa de secado de PET al HDPE reciclado de forma predeterminada; acordar los requisitos de acondicionamiento para el nivel real y el sistema de manipulación.
¿Puede una máquina de moldeo por soplado de HDPE estándar procesar resina PCR?
Posiblemente, pero la compatibilidad depende de la resina particular, la formulación, la disposición de alimentación y extrusión, el molde y el resultado requerido. Confirme el alcance del proveedor del equipo y ejecute una prueba del material identificado. Una etiqueta de HDPE por sí sola no establece el rendimiento de la PCR.
¿Se puede utilizar HDPE reciclado para botellas que entran en contacto con alimentos?
Sólo cuando el material y el paquete reales cumplan con los requisitos aplicables para el uso y mercado previstos. Una prueba de moldeo exitosa, una prueba mecánica o una capa exterior virgen no establecen por sí solas esa idoneidad.
Una aprobación de material útil nombra la resina y el recipiente, preserva las condiciones de prueba y define lo que debe suceder cuando cualquiera de ellos cambia.