Un pasador suministra aire al interior del parisón y, en algunos diseños de moldeo por extrusión y soplado, ayuda a calibrar o terminar el cuello del recipiente. Diagnostique los defectos del cuello localizando la falla, verificando el sistema completo de herramientas y cierre y luego verificando la corrección con los requisitos del producto.
Antes de cambiar el soplete
- Identifique dónde el cuello se daña por primera vez o sale de las especificaciones.
- Mantenga las muestras rastreables hasta la estación, la cavidad y la revisión de herramientas.
- Separe la alineación y el desgaste de las cuestiones relacionadas con el suministro de aire, la sincronización y el enfriamiento.
- Confirme el resultado con la botella, el cierre y las condiciones de prueba especificadas.
¿Qué hace un pasador de soplado en el moldeo por extrusión y soplado?
El soplete pertenece al sistema de soplado. Suministra el aire que expande un parisón capturado contra el molde. En sistemas diseñados para un acabado calibrado, el conjunto del pasador de soplado también funciona con la herramienta del cuello. Un anillo cortante, un conducto de enfriamiento u otra característica de acabado depende del diseño real; el nombre por sí solo no identifica las funciones suministradas.
Eastman describe los métodos de soplado para la calibración y el recorte del acabado de roscas en suguía de moldeo por extrusión-soplado para copoliésteres. Éste es un ejemplo útil de la relación de herramientas. Sus valores de configuración específicos de la resina deben permanecer con los materiales y disposiciones del equipo descritos en esa guía.
Identifique la característica antes de asignar la causa.
Un acabado de botella incluye características con diferentes trabajos. El orificio del cuello, la rosca exterior y la zona de contacto de sellado necesitan sus propias referencias en los planos. El cierre puede sellar contra un revestimiento u otra superficie de contacto diseñada. Registre la disposición de sellado real antes de describir una marca como la causa de una fuga.
El acabado exterior proviene de la secuencia completa de mecanizado y conformado. Al asignarlo todo al pasador de soplado se omiten las herramientas de acoplamiento. Por lo tanto, una queja dimensional debe identificar la característica, el método de medición y las herramientas que influyen en ello.
Un pasador de matriz y una varilla central IBM son referencias diferentes
El pasador o mandril pertenece a las herramientas de formación de masa fundida en el cabezal del troquel. Confundir ese componente con el pasador de soplado puede generar una solicitud de mantenimiento hacia un ensamblaje incorrecto. Utilice el dibujo de la pieza y la identificación del ensamblaje en lugar de un apodo de taller.
El moldeo por inyección-soplado utiliza una disposición diferente de preforma y núcleo. Esta guía aborda las comprobaciones del cuello del moldeo por extrusión y soplado. Para características del molde más allá del cuello, elguía de diseño de moldes de extrusión y sopladoexplica la relación más amplia entre formación, enfriamiento y ventilación.
Localice el defecto del cuello antes de cambiar el pasador de soplado.
Conserve una botella fallida antes de ajustar la receta. Marque el defecto y su orientación. Identifique la estación y la cavidad y luego conserve una muestra aceptable comparable. Un informe que dice sólo "problema de cuello" deja abiertas varias investigaciones muy diferentes.
Separe una fuga a través de la pared del cuello de una fuga en la interfaz entre la botella y el cierre. También verifique si el dispositivo de prueba de fugas hace contacto o sella contra la misma característica que el cierre final. Un problema de fijación y una fuga en el embalaje pueden requerir diferentes trabajos correctivos.
Comparar la pieza en etapas sucesivas.
Cuando el procedimiento de calidad permita un muestreo seguro, compare el cuello después del moldeado, después del recorte y después de la manipulación posterior. Agregue el paquete cerrado cuando aparezca la falla después de tapar. Recolectar a través de puntos de muestreo aprobados; El acceso a herramientas móviles no es un método de muestreo.
Si aparece una marca de contacto por primera vez después del recorte, revise la disposición de corte y soporte antes de cambiar la alineación del pasador de soplado. Si un cuello cambia de forma durante el período de acondicionamiento especificado, incluya el historial térmico en la revisión. Estas observaciones guían la siguiente verificación; no establecen una causa por sí mismos.
Utiliza el patrón sin convertirlo en un diagnóstico
Una estación afectada merece una mirada de cerca a su trayectoria de manejo y herramientas. Un problema en varias cavidades también justifica una revisión de las condiciones compartidas. Ninguno de los patrones excluye una causa relacionada con la herramienta: varios conjuntos pueden compartir el mismo diseño, instrucciones de configuración o reemplazo reciente.
Registre lo que cambió antes de la primera muestra rechazada. Las entradas útiles incluyen la instalación del molde, el lote de material o cierre, el trabajo de mantenimiento y la revisión de recetas. Mantenga la condición original visible en el registro para que un cambio posterior pueda distinguir una observación de una explicación sospechada.
Cuando la falla está realmente en el cuerpo o en la soldadura inferior, use elguía más amplia de solución de problemas de moldeo por extrusión y soplado. La inspección del cuello no debe absorber todos los defectos del contenedor en una reparación con pasador de soplado.
Cuatro patrones de defectos del cuello y la evidencia que debemos recopilar
Una útil tabla de solución de problemas le indica al técnico qué examinar antes de elegir un ajuste. Los defectos de apariencia similar pueden implicar diferentes etapas. Mantenga el componente sospechoso separado de la característica observada hasta que las mediciones o una comparación controlada respalden la conexión.
Formosaguía de moldeo por soplado de polietileno y polipropileno, revisada en abril de 2025, identifica varias causas posibles de fugas en el cierre. También trata la separación del flash superior y la ovalidad del cuello como temas distintos de solución de problemas. Esa distinción es más útil que una instrucción general para reemplazar el pasador.
| Defecto observado | Pruebas a recopilar primero | Preguntas para separar | Verificar después de la corrección |
|---|---|---|---|
| Cuello ovalado o torcido | Dimensiones del dibujo, orientación de la medición y condición de la muestra en cada etapa. | Geometría de conformado, cambio térmico, liberación y manipulación. | Las mismas dimensiones en el tiempo de acondicionamiento acordado. |
| Área de sellado rayada o dañada | Posición de la marca, patrón de contacto y primera etapa que muestra daños. | Contacto de herramientas, corte, soportes y contacto aguas abajo. | Condición de la superficie y función del paquete relevante. |
| El flash superior permanece adherido o se rompe | Filo de corte, identidad de la herramienta y condición del par de corte real | Desgaste, geometría de acoplamiento y secuencia de corte aprobada. | Separación limpia y acabado sin daños. |
| El paquete gotea después de taparlo | Ubicación de la fuga, identidad de la botella y del cierre, condiciones de montaje y prueba. | Geometría del cuello, contacto de sellado, compatibilidad de cierre y configuración de prueba. | El paquete cerrado especificado bajo la prueba acordada. |
La ovalidad necesita una condición de medición.
Mida la característica definida en las orientaciones requeridas por su dibujo o plan de inspección. Conserve el tiempo de medición y el estado de la muestra. Comparar una botella caliente directamente de la máquina con una referencia condicionada puede ocultar si la diferencia surgió durante la formación o el enfriamiento posterior.
Un cuello que luce ovalado es un motivo para investigar. No hay pruebas suficientes para prescribir una nueva posición del cerbatana. Verifique las condiciones térmicas y de manejo relevantes junto con las referencias de herramientas antes de seleccionar la acción correctiva.
Las marcas de superficie y el flash adjunto necesitan registros diferentes
Fotografíe una partitura con su dirección y ubicación visibles. Para un área de sellado dañada, identifique la superficie de contacto prevista utilizando los dibujos de la botella y el cierre. Para flash adjunto, conserve el borde cortado y registre los componentes que forman el par de corte. Son preguntas diferentes incluso cuando ambos defectos aparecen cerca de la boca.
Antes de afilar o reemplazar un componente de corte, confirme que el conjunto permita ese trabajo y que la herramienta emparejada sea adecuada. Reparar un borde sin revisar su componente de acoplamiento puede dejar la investigación incompleta.
Una fuga en la tapa pertenece al paquete completo
Confirme qué cierre se colocó y cómo se aplicó. Un cuello puede pasar una verificación unidimensional mientras que el paquete completo aún no cumple con su función especificada. Por el contrario, un resultado de prueba inaceptable puede provenir de la propia disposición de la prueba. Repita la verificación con la configuración aprobada antes de tratar el resultado como evidencia de una falla en las herramientas.
Para cierres de rosca continua,ASTM D2063/D2063M-24aborda la retención de torsión utilizando equipos de prueba manuales. Su alcance publicado se refiere al par de extracción en condiciones definidas. Se debe registrar un resultado de torsión como ese resultado; no reemplaza la prueba de fugas especificada en el paquete.
Verifique la alineación, el desgaste, el suministro de aire y la sincronización por separado
La frase "revisar el percutor" necesita un plan de inspección detrás. Un error de posición, una superficie de contacto dañada y un suministro de aire limitado son resultados diferentes. Combinarlos en una sola instrucción de mantenimiento hace que sea difícil explicar por qué se seleccionó una reparación o un cambio de configuración en particular.
La alineación comienza con las referencias aprobadas.
Confirme el conjunto del pasador de soplado, las herramientas del cuello y las referencias de montaje con sus dibujos. Identifique qué característica proporciona el dato y qué posición se está midiendo. Una línea dibujada sobre una fotografía no puede establecer la relación entre superficies ocultas.
Utilice el método de inspección y el procedimiento de acceso seguro del fabricante de la máquina. Compare las medidas relevantes con los límites aprobados para ese conjunto. Cuando la herramienta de montaje o adaptación haya cambiado, revise toda la pila de componentes antes de asumir que la posición anterior sigue siendo aplicable.
Separe las marcas visibles del desgaste medido
Se debe registrar una marca visible, pero su importancia depende de dónde el componente hace contacto con el producto o la herramienta de acoplamiento. Compare la marca con la ubicación del defecto y los requisitos del dibujo aplicables. La apariencia de la superficie por sí sola no establece un umbral de reemplazo universal.
Verifique la identidad de los insertos, anillos y otros componentes emparejados cuando formen parte del diseño. Dos piezas que encajan físicamente aún pueden pertenecer a revisiones diferentes. Una solicitud de reemplazo debe incluir la relación de ensamblaje, no solo una fotografía del pasador retirado.
Revisar el recorrido aéreo completo.
Utilice los diagnósticos aprobados para distinguir las condiciones de suministro, las restricciones, el funcionamiento de la válvula y las fugas cerca de la herramienta. Una indicación de la presión aguas arriba es una prueba de ello. La investigación aún necesita establecer si el aire requerido llega al proceso a través del camino y secuencia previstos.
Las lecturas deben identificar la ubicación de la medición y la condición del ciclo. No desconecte una línea presurizada ni improvise el acceso para obtener una lectura. Las cuestiones más amplias sobre el suministro de plantas pertenecen a larequisitos de utilidad de la máquina; la verificación de la herramienta local debe seguir siendo rastreable hasta la máquina real.
El tiempo y el enfriamiento necesitan su propia comparación
Revisar los eventos aplicables de inserción, soplado, corte, escape y retiro. Algunas de esas funciones pueden utilizar un mecanismo diferente o pueden no pertenecer al pasador en absoluto. Haga coincidir los nombres de los eventos en la HMI con los documentos reales del equipo antes de proponer un ajuste.
Conserve la receta y distinga un comando de la confirmación de que ocurrió una acción. ElConfiguración de HMI y guía de alarmasexplica el valor de registrar las condiciones reales con la secuencia de eventos. Incluya el enfriamiento del cuello y la condición de la muestra donde la deformación observada los haga relevantes.
Utilice los límites aprobados para la máquina y las herramientas. Un artículo general no puede establecer una carrera de soplado, un espacio libre, una presión, una fuerza de corte o un incremento de sincronización seguros para un conjunto no identificado.
Un flujo de trabajo controlado de resolución de problemas y verificación
Anota por separado la observación y la prueba propuesta. "Rebabas visibles después del recorte" es una observación. "El anillo cortante necesita ser reemplazado" es una hipótesis hasta que la inspección la avala. Mantener esa distinción en el registro hace que la transferencia sea más útil y evita que una suposición temprana se convierta en la explicación aceptada.
- Defina el requisito fallido.Marque la ubicación, conserve la muestra y confirme la inspección o el método de prueba. Identifique si la queja se refiere a dimensiones, condición de la superficie, recortes o paquete cerrado.
- Bloquee la identidad de la muestra en la configuración.Registrar máquina, estación, cavidad, revisión de herramental y lote de material. Preservar la receta y la identidad del cierre cuando el fallo implique taponado.
- Inspeccione bajo las condiciones seguras especificadas.Utilice procedimientos aprobados de acceso y aislamiento antes del mantenimiento o contacto con herramientas. La operación de diagnóstico controlado requiere su propio procedimiento autorizado.
- Pruebe la hipótesis apoyada más fuerte.Seleccione un cambio autorizado dentro de los límites aprobados. Mantenga otras condiciones controlables lo suficientemente estables para interpretar la comparación y documente cualquier condición que no se pueda mantener.
- Repetir las comprobaciones pertinentes.Inspeccione la misma característica y repita la prueba funcional especificada. Aplique la misma condición de medición para que la comparación siga siendo significativa.
- Registre la decisión de liberación.Mantenga los resultados con la configuración revisada. Siga el plan de calidad para una verificación continua e identifique quién aprobó la liberación de producción.
El mantenimiento introduce riesgos más allá del problema de calidad.Guía de energía peligrosa de OSHAidentifica el arranque inesperado y la liberación de energía almacenada como riesgos graves de mantenimiento. El aislamiento específico de la máquina debe abordar las fuentes de energía relevantes. Un comando de parada de HMI por sí solo no debe considerarse un sustituto del procedimiento de aislamiento requerido.
Mantenga un breve registro que respalde la conclusión.
Una comparación necesita una ventana de inspección definida. Registre el número examinado y el número que no cumplió con el mismo criterio establecido. Etiquete los controles repetidos de la misma muestra por separado, de modo que el registro no los cuente como botellas adicionales.
| Registro | ¿Qué pertenece a él? |
|---|---|
| Identidad | Revisiones de planos y ensamblaje de máquina, estación/cavidad, molde, pasador de soplado |
| Base | Ubicación del defecto, etapa afectada más temprana, receta y condición de la muestra |
| Evidencia de inspección | Fotos, características medidas, método y límites de aceptación aplicables. |
| Cambio controlado | Acción aprobada, persona responsable y condiciones mantenidas o modificadas |
| Verificación | Cantidad inspeccionada, fallas, condiciones de prueba, controles continuos y aprobación de liberación. |
Si se informa una tasa, defínala como botellas inspeccionadas fallidas divididas por todas las botellas inspeccionadas en esa ventana. Mantenga el criterio y la base de muestreo consistentes entre las comparaciones. Una muestra pequeña sin fallas observadas es un resultado de muestra, no una promesa de que la producción futura estará libre de fugas.
Escalar un resultado no resuelto con la evidencia original intacta. Enviar las muestras fallidas y aceptables con la identidad de las herramientas es más útil que enviar solo la receta final. Luego, el proveedor o el equipo de calidad pueden revisar lo que realmente se observó y qué cambió en cada intento de corrección.
Mantenga y reemplace el conjunto de pasador de soplado correcto.
Identifique el conjunto antes de solicitar un reemplazo. Mantenga juntos el número de serie de la máquina, la identificación del molde y la revisión del dibujo del pasador. Incluya el inserto de cuello correspondiente y los componentes de corte cuando corresponda. Un nombre de componente compartido o un diámetro exterior similar no establece intercambiabilidad.
La limpieza, el repaso y la sustitución requieren decisiones diferentes. Utilice las instrucciones de mantenimiento aprobadas y los límites de aceptación. Los trabajos de restauración, afilado o recubrimiento de superficies pueden cambiar una interfaz funcional, por lo tanto, obtenga la aprobación del fabricante correspondiente en lugar de tratar cada marca visible como una instrucción de reparación.
Después de la instalación, repita las comprobaciones requeridas por el trabajo real. Confirme las dimensiones relevantes del cuello y el área de sellado, luego verifique el cierre especificado y la prueba funcional. Conserve la revisión de configuración resultante con el registro de inspección. Ellista de verificación de mantenimiento preventivocoloca estos registros dentro de un plan más amplio específico de la máquina.
Dos referencias de máquinas embotelladoras Kinggle
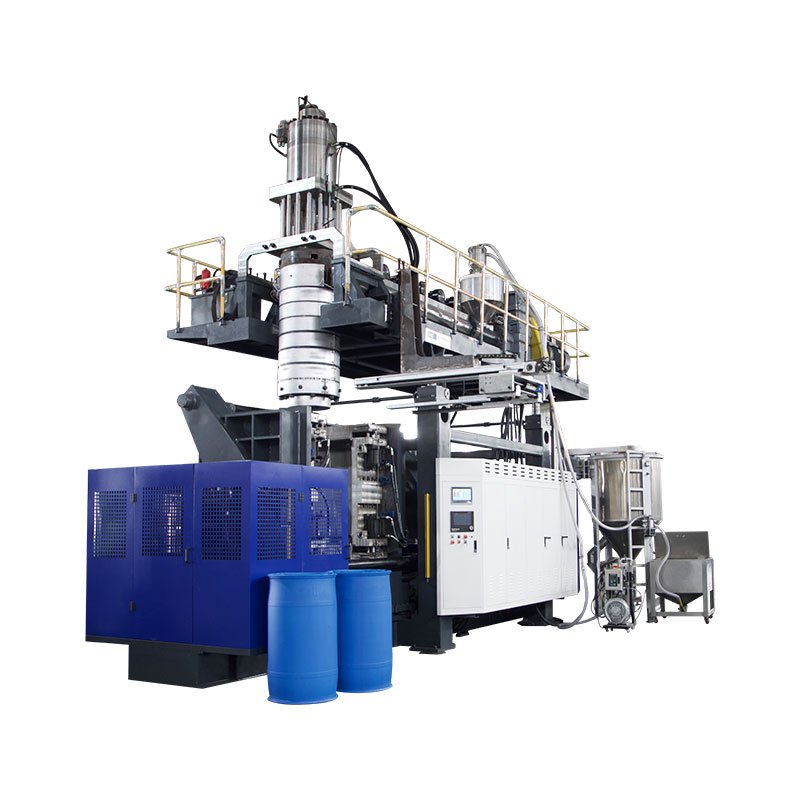
La KGB5L y la KGB5D proporcionan ejemplos relevantes de máquinas de botellas de extrusión continua. Los diseños de estaciones publicados ayudan a organizar los registros de inspección: preservar la identidad de la estación y, cuando corresponda, la identidad de la cabeza y la cavidad. El catálogo no identifica un pasador universal para cada botella producida en ninguna de las plataformas.


| Campo publicado | KGB5L | KGB5D |
|---|---|---|
| Disposición de la estación | Soltero | Doble |
| Capacidad máxima del contenedor | 5 litros | 5 litros |
| Diámetro del tornillo | 60mm | 70 milímetros |
| Capacidad de fusión de HDPE | 55 kilos por hora | 80 kilos por hora |
Fuentes: las páginas de productos KGB5L y KGB5D vinculadas. La capacidad de fusión es un campo publicado de rendimiento del material, no una tasa de botella aceptada ni un resultado de calidad del cuello.
Utilice esas cifras para identificar la plataforma y enmarcar una discusión de producción. La selección del pasador de soplado todavía depende del acabado de la botella, el molde, el montaje y la disposición real del soplado. El diámetro del pasador que figura en la especificación del cabezal de troquel no sustituye al dibujo del pasador de soplado.
Para un proyecto de máquina nueva, proporcione los planos de la botella y el cierre antes de aprobar el alcance de las herramientas. Para una instalación existente, agregue la identificación del ensamblaje actual y la evidencia de inspección. ElGuía de selección de máquinas de botellas de HDPEcubre la especificación de producción más amplia.
Preguntas frecuentes sobre sopladores y defectos del cuello
¿Es lo mismo un golpe que un troquel?
No. Un pasador o mandril es parte de las herramientas de conformación por fusión. Un soplador suministra aire y puede tener funciones relacionadas con el cuello en el diseño particular. Identifique cualquiera de los componentes a partir de su plano de ensamblaje. La palabra compartida "pin" no hace que sus interfaces o dimensiones sean intercambiables.
¿Todas las máquinas de moldeo por extrusión y soplado utilizan el mismo diseño de pasador?
No. Las disposiciones de soplado y acabado dependen del producto y las herramientas. Las funciones de calibración, enfriamiento y corte son específicas de la configuración. Confirme el ensamblaje y el movimiento reales antes de seleccionar un reemplazo o aplicar una instrucción de configuración de otra máquina. El volumen del contenedor por sí solo no puede identificar el componente correcto.
¿Puede una botella tener fugas cuando el soplete está en buenas condiciones?
Sí. Investigue la interfaz completa de la botella y el cierre, incluida la tapa especificada, el contacto de sellado y la disposición de prueba. Determine si aparecen daños durante el moldeado o manipulación posterior. Un resultado de fuga identifica una verificación fallida; no identifica por sí solo qué herramienta, componente o condición del proceso causó la falla.
¿Qué información se necesita para revisar un pasador de repuesto?
Proporcione el modelo de la máquina y el número de serie, la identidad del molde, el plano y la revisión del conjunto del pasador de soplado. Agregue las herramientas del cuello de acoplamiento y los dibujos relevantes de botella y cierre. Para una investigación de defectos, incluya la identidad de la muestra, fotografías, medidas y la secuencia en la que aparece el problema por primera vez. Utilice el canal de contacto homologado para documentos técnicos.
¿Qué se debe comprobar después de reparar o reemplazar un pasador?
Confirme la identidad del ensamblaje y la configuración con los documentos aprobados, luego inspeccione las características del cuello afectadas bajo las condiciones de medición acordadas. Repita la prueba del paquete correspondiente con el cierre especificado. Registre cantidades y fallas, mantenga la configuración revisada y siga el plan de calidad para controles continuos y liberación de producción.
Enviar los detalles de la máquina, el utillaje y el defecto del cuello.
Comience con el modelo y el número de serie, la identificación de las herramientas y una fotografía del defecto marcado. Incluya los requisitos de botella y cierre, la primera etapa de producción afectada y cualquier resultado medido. Estos detalles dan a la discusión técnica un punto de partida definido.
Discuta las herramientas y los requisitos de producción.Ningbo Kinggle Machinery Co., Ltd. ·Información de la empresa