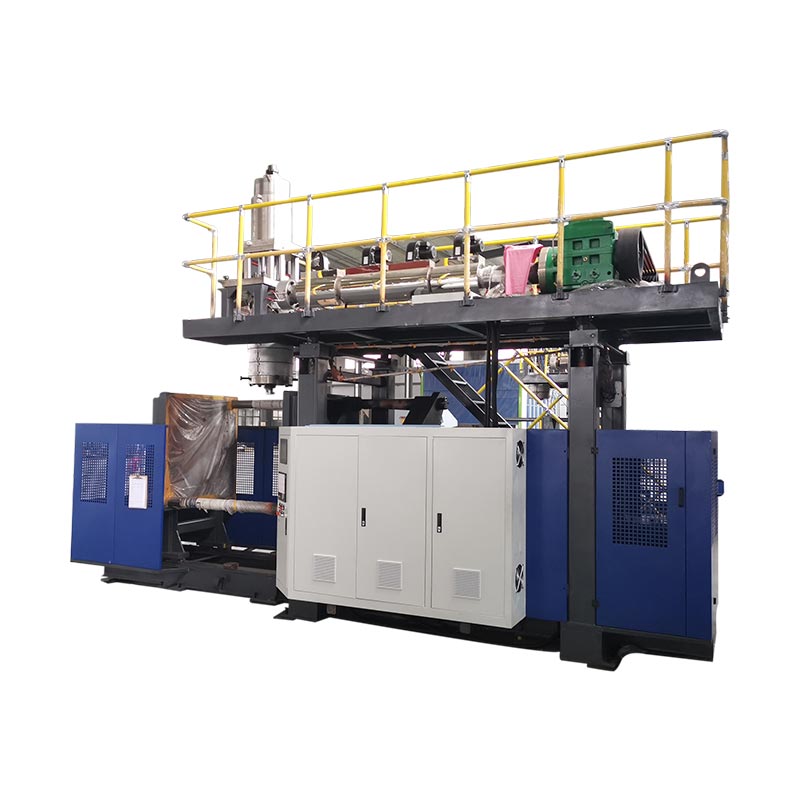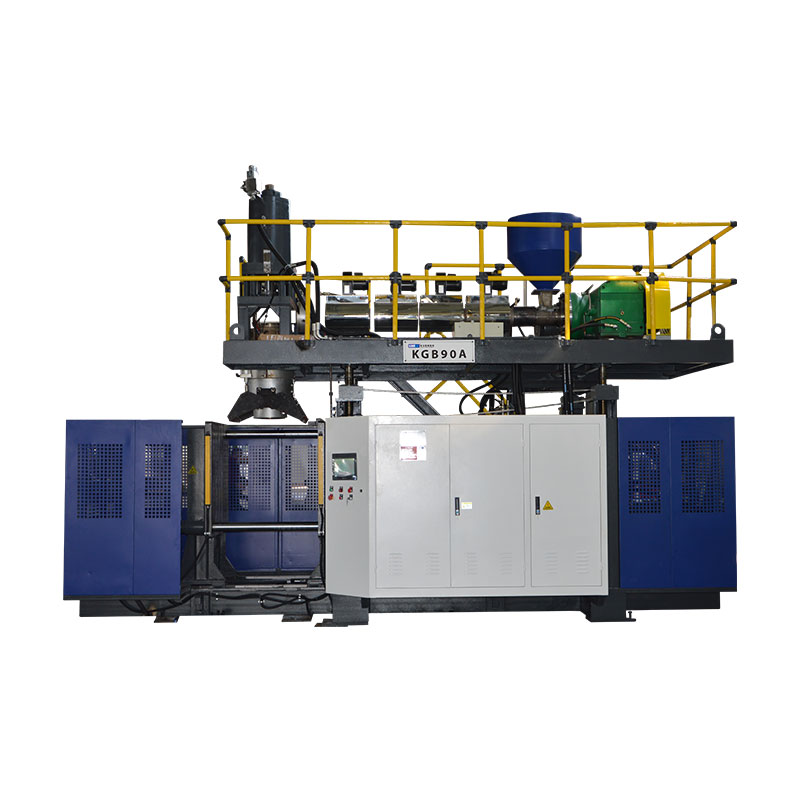
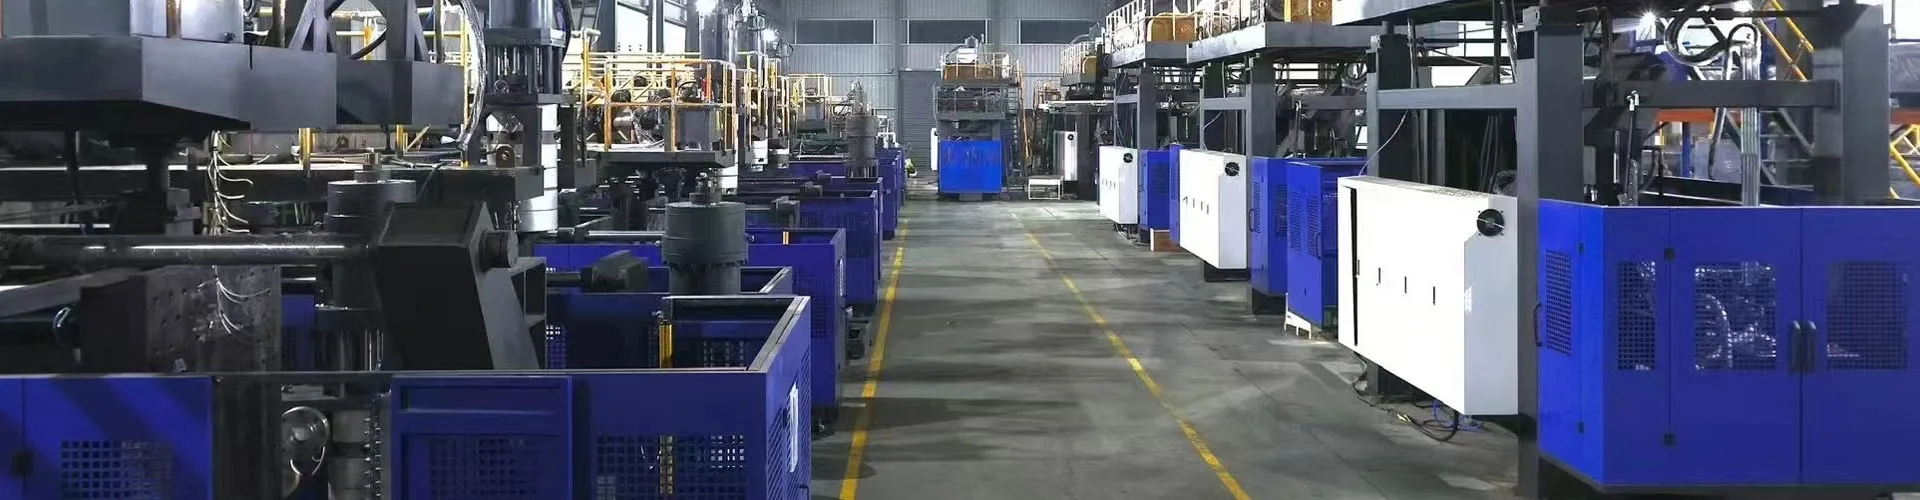
El moldeo por soplado de automóviles puede producir piezas huecas, como conductos de aire y depósitos de fluidos. La selección del equipo comienza con el dibujo de la pieza, la resina especificada y los requisitos de aceptación. El volumen del contenedor anunciado de una máquina por sí solo no puede determinar si formará un conducto particular, acomodará su molde o entregará el resultado final requerido.
Una útil revisión de compra sigue la pieza a lo largo de todo el proceso: formado, desmontaje, recorte, montaje e inspección. Resuelva los requisitos obligatorios de productos y herramientas antes de comparar la producción o el precio nominal. De lo contrario, un ciclo de moldeo rápido puede ocultar una celda de producción que aún no alcanza su objetivo de entrega.

Moldeo por soplado de piezas de automoción: aplicaciones e idoneidad del proceso.
Agrupe las piezas de automóviles por lo que deben hacer, más que por el hecho de que son huecas. Un conducto de aire de cabina, un componente de entrada de aire del motor y un depósito de líquido necesitan revisiones diferentes. Sus condiciones de funcionamiento e interfaces determinan las preguntas que debe responder una propuesta de máquina.
| parte de la familia | Insumos para establecer | Preguntas sobre equipos y herramientas |
|---|---|---|
| Conductos HVAC de cabina | Ruta de aire, geometría de conexión, espacio de instalación y comprobaciones funcionales especificadas. | ¿La ruta propuesta puede formar el cuerpo y dejar lugares accesibles para el recorte y la inspección? |
| Piezas de entrada de aire del motor | Condiciones especificadas de temperatura, presión o vacío, exposición a los medios y requisitos de conexión | ¿La resina, la ruta de formación y la celda completa se adaptan a esas condiciones particulares? |
| Depósitos de fluidos | Fluido, condiciones de servicio, puertos, características de montaje y criterios de aceptación. | ¿Cómo se producirán y verificarán la carrocería, las interfaces y el conjunto posterior? |
| Otras piezas técnicas huecas | Casos de carga, dimensiones, características de montaje y uso previsto. | ¿Es adecuado el moldeo por soplado o conviene comparar otra vía de conformado o unión? |
Mantenga los proyectos de sistemas de combustible en una ruta de aprobación separada. Por ejemplo,RISE describe las pruebas de incendio de tanques de combustible de plásticosegún el Reglamento 34 de la ONU, Anexo 5, cláusula 5. Se trata de un alcance de prueba específico, no de una lista de verificación de aprobación completa. Establecer el mercado aplicable, los requisitos y las responsabilidades de aprobación para el proyecto real del sistema de combustible; un catálogo de máquinas que enumera "tanques de automóviles" no establece que la producción de tanques de combustible cumpla con las normas.
Conductos HVAC moldeados por soplado: geometría, interfaces y requisitos de la máquina
Para conductos HVAC moldeados por soplado, revise la ruta de aire y todas las conexiones juntas. Una carrocería que se puede formar todavía necesita aberturas que se puedan recortar, localizar y comprobar. Por lo tanto, los conductos de plástico personalizados deben llegar a la etapa de cotización con la geometría moldeada y la geometría terminada prevista definida.
Separe la ventilación de la cabina de los requisitos de entrada de aire del motor.
No transfiera el material de entrada de aire del motor ni la condición de prueba a un conducto de cabina simplemente porque ambos transportan aire. Registre el entorno de instalación, el material aprobado y las comprobaciones requeridas para la pieza en particular. Si la presión, el vacío, los ciclos de temperatura o la exposición a fluidos son importantes, identifique las condiciones relevantes en la especificación del proyecto.
Revise la conexión terminada, no solo la abertura moldeada.
Marque los extremos de las conexiones, las referencias de montaje, los cambios de sección y las ubicaciones de recorte propuestas en el dibujo. Luego verifique cómo quedará la pieza en un dispositivo de acabado o inspección. Una pregunta de revisión útil es si el mismo sistema de referencia puede ubicar la pieza de manera consistente durante el recorte, la medición y el ensamblaje.
Especifique cualquier control de flujo, paso, ajuste o sellado requerido antes de definir la celda. Es posible que estas comprobaciones necesiten accesorios dedicados o estaciones separadas. Deben tener un proveedor asignado y un método de aceptación, en lugar de asumir que vienen con la máquina de moldeo por soplado.
Elija la ruta del proceso antes de elegir el tamaño de la máquina
Analice cómo llegará el preformado a la cavidad del molde antes de seleccionar una máquina más grande. Un parisón es el tubo hueco caliente que se forma e infla durante el proceso. Su manipulación y colocación deben adaptarse a la geometría.
Extrusión convencional versus moldeo por succión-soplado 3D
Explicación técnica de Toray sobre el moldeo por succión-soplado 3Ddescribe la succión que introduce el parisón en la cavidad de un molde para formas huecas largas y complejas. Esta es una disposición de proceso distinta. Una máquina de moldeo por extrusión-soplado convencional con un robot de extracción de piezas no debe considerarse una prueba equivalente de esa capacidad.
Para un camino complicado, solicite una revisión de la ruta de encofrado utilizando la geometría y la resina reales. Compare el moldeo por extrusión-soplado convencional, una ruta de succión o colocación especializada y secciones moldeadas unidas cuando corresponda. La comparación debe abordar la viabilidad del conformado, las interfaces y el trabajo posterior, en lugar de asumir que una ruta se adapta a cada conducto automotriz.
Mantenga la entrega de material fundido y la configuración del variador separadas
La extrusión continua y el funcionamiento del cabezal del acumulador describen la entrega de la masa fundida. La colocación en Parison describe una parte diferente del proceso. Los accionamientos hidráulicos, servohidráulicos y eléctricos describen el accionamiento. Compararlos en ejes separados hace que las cotizaciones sean más fáciles de interpretar y evita que una etiqueta de automatización sustituya una capacidad de formación.
Seleccione resinas de moldeo por soplado para la aplicación automotriz real
Especifique el grado, no sólo la familia de polímeros. "PA" o "PP" dejan preguntas abiertas sobre el refuerzo, la modificación, el comportamiento de procesamiento y la idoneidad para la parte prevista. EnvaliorPortafolio Durethan PA6, por ejemplo, distingue entre calidades para moldeo por soplado y calidades reforzadas para tubos y conductos de aire. Un apellido no identifica una receta intercambiable.
Adaptar la preparación del material y la plastificación al grado
Obtenga las instrucciones de procesamiento actuales específicas del grado. Verifique la disposición propuesta de secado y alimentación, la medición de la humedad cuando sea necesario, la idoneidad del tornillo y la cabeza, el control de temperatura y cualquier especificación de resistencia al desgaste necesaria para el compuesto. Estos son elementos de confirmación técnica, no motivos para publicar una temperatura de secado para todos los plásticos de ingeniería.
Toray identifica la viscosidad de la masa fundida y la estabilidad de la retención de forma como relevantes para la idoneidad de la resina de moldeo por soplado. Registre la condición del material y la configuración del proceso durante una prueba para que se pueda investigar un problema de conformado con una receta conocida. No acepte la tasa de extrusión de HDPE publicada por una máquina como prueba de su tasa de entrega con una resina diferente.
Mantenga el molido dentro de la receta aprobada.
Registre la fuente, el historial de procesamiento y la proporción propuesta de triturado, junto con el permiso del cliente y las comprobaciones necesarias para calificar la receta. Pruebe la mezcla de producción prevista. Una prueba utilizando únicamente resina virgen no establece el rendimiento con una adición posterior de triturado.
Traducir el dibujo de la pieza a requisitos del equipo de moldeo por soplado.
Utilice una tabla de requisitos a evidencia para revisar el equipo de moldeo por soplado. Cada requisito obligatorio necesita una especificación, plano o registro de prueba correspondiente. Los elementos no resueltos deben permanecer visibles hasta que la parte responsable los cierre.
| Requisito | Consulta la propuesta | Prueba y cierre |
|---|---|---|
| Demanda de material y tiro bruto | Plastificación de grado específico, granalla utilizable y entrega; Incluir desechos de proceso en lugar de solo peso terminado. | Registro de materiales y ensayo de formación representativa. |
| Instalación de moldes | Envolvente, montaje, espesor y masa del molde, servicios públicos y acceso a servicios. | Dibujo de interfaz molde-máquina |
| Apertura y retirada | Espacio de apertura, movimientos necesarios del molde, recorrido de agarre y espacio libre para la pieza caliente | Revisión de la moción y secuencia de remoción presenciada |
| Regiones críticas del muro | Herramientas de cabeza, control de parisón y ubicaciones de inspección propuestas. | Medidas mapeadas contra límites de dibujo. |
| Interfaces terminadas | Accesorios de recorte, unión, montaje y posicionamiento. | Comprobaciones dimensionales y funcionales de piezas terminadas. |
| Salida aceptada | Celda completa, punto de conteo, reglas de interrupción y manejo de rechazos | Prueba cronometrada con cantidades aceptadas y registros de paradas. |
Cómo revisaría un proyecto de moldeo por soplado para automóviles
Para un proyecto de moldeo por soplado de automóviles, revisaría el dibujo de la pieza antes de hablar sobre la capacidad de la máquina. Mis preguntas iniciales se referirían al grado del material, el entorno operativo, los puntos de conexión y los requisitos de aceptación. El volumen nominal del contenedor de una máquina seguiría siendo una referencia de selección, no la base para aprobar un conducto o un depósito irregular.
Si una pieza de prueba cumpliera con su objetivo de peso pero no pasara una verificación local del espesor de la pared, investigaría la distribución del material antes de aumentar el peso total de la pieza. Compararía los lugares de inspección especificados con el perfil del parisón, la preparación del material, las herramientas y las configuraciones del proceso registradas. Agregar material en todas partes seguiría siendo un cambio propuesto hasta que las comprobaciones de las piezas pertinentes mostraran que resolvió el problema.
La revisión de las herramientas abarcaría más que si el molde encaja entre las placas. Verificaría el montaje, el espesor del molde, el espacio de apertura, los movimientos requeridos y el recorrido completo de extracción de piezas. Los puertos y las características de montaje también necesitarían un plan claro para recortar, posicionar e inspeccionar después del moldeado.
Para un grado de plástico de ingeniería específico, solicitaría su guía de procesamiento y verificaría la disposición propuesta de secado, alimentación, tornillo y cabeza. No utilizaría una cifra de rendimiento de HDPE como prueba de rendimiento con otra resina. Cualquier receta de triturado propuesta quedaría sujeta al material aplicable y a los requisitos del cliente.
Antes de aprobar la célula de producción, incluiría el trabajo posterior en el plan de prueba. Un conducto moldeado aún debe pasar las etapas acordadas de recorte, montaje e inspección. Registraría los resultados aceptados, las interrupciones y los ajustes manuales, luego separaría los requisitos aprobados de los elementos que necesitan corrección o evidencia adicional.
Mi recomendación dependería de esos hallazgos. Una máquina más grande no sería mi respuesta automática a un déficit de producción; Primero establecería si la restricción proviene del moldeo, manipulación, acabado o inspección.
Diseño de moldes de soplado, distribución de paredes e interfaces críticas.
El peso de una pieza terminada es una medida del objeto completo. No puede identificar el espesor en una curva, conexión o pellizco. Establezca ubicaciones de inspección a partir del dibujo y la función, luego compare las mediciones realizadas en una condición de pieza definida.
Control longitudinal y circunferencial separados
Revise la programación del parisón longitudinal por separado de la distribución de las paredes alrededor de la circunferencia de la pieza. Toray describe el control del espesor de la pared del radio en su discusión sobre el proceso de succión 3D. Confirmar las funciones de control reales del sistema propuesto; un gran número de puntos de programación por sí solo no demuestra que cada ubicación crítica alcanzará su límite.
Para una falla local, asigne la medición a su posición en la pieza e investigue las variables relevantes del proceso y las herramientas. Mantenga los cambios rastreables para que se puedan verificar sus efectos. El existenteguía de programación parisonexplica el tema del control con más detalle.
Llevar los datos de referencia hasta el acabado y el montaje.
Defina cómo se medirán los puertos, los bordes recortados y las características de montaje en relación con los datos de referencia especificados. Acordar el soporte y la condición de medición de la pieza. Revise estas interfaces con los proveedores de moldes y accesorios utilizando elDiseño de moldes y controles de interfaz de máquina., en lugar de tratar el acabado como una cuestión separada después de la aprobación del molde.
Definir la celda completa de moldeo por soplado para automóviles
Dibuje la ruta desde la preparación de la resina hasta el punto de recuento de piezas aceptadas. Incluya el desmontaje, recorte, apertura, unión, montaje e inspección solo donde la pieza los necesite. Para cada operación, nombre del proveedor, evidencia de aceptación y responsabilidad de la integración.
Verifique las interfaces de la estación: cómo se transfiere una pieza, cómo se ubica, qué sucede cuando se detiene una estación aguas abajo y cómo se separan las piezas rechazadas. Una cotización debe distinguir los equipos suministrados por el fabricante de la máquina de los equipos suministrados por otros. Elguía de configuración de línea automatizadacubre estos límites de suministro.
Elija inspecciones de la función y especificación de la pieza. Una prueba de fugas, cuando sea necesaria, no reemplaza las pruebas de dimensiones, paso, ensamblaje o durabilidad. Evite una lista de pruebas genérica para cada aplicación automotriz.
Probar la pieza y el proceso de producción por separado.
Planifique una prueba representativa en torno a la revisión del dibujo, el material aprobado y la receta prevista. Registre el molde, la configuración, el lote de material y el plan de medición. Mantenga las cantidades aceptadas, los motivos de rechazo, las paradas y las intervenciones manuales junto con el registro del ciclo.
La prueba de la máquina de un proveedor y la aprobación de una pieza de producción del cliente tienen diferentes propósitos.Resumen público del PPAP de AIAGconecta la aprobación de piezas de producción con el cumplimiento constante de los registros y especificaciones de diseño durante una ejecución de producción real a tasas de producción. Ese alcance es más amplio que demostrar el movimiento de una máquina o producir una muestra aceptable.
| Actividad | Pregunta que aborda | Evidencia para definir | No establece por sí solo |
|---|---|---|---|
| GRASA de máquina o celda | ¿El equipo suministrado satisface el alcance de aceptación acordado? | Comprobaciones contractuales, configuración, condiciones de prueba y registro de partidas abiertas. | Todas las funciones de piezas terminadas o aprobación de producción del cliente. |
| Validación funcional parcial | ¿La pieza terminada cumple con los requisitos de uso especificados? | Registros aplicables de dimensiones, montaje, funcionalidad y durabilidad. | Desempeño de producción sostenido fuera de las condiciones evaluadas. |
| Aprobación de piezas de producción del cliente | ¿El proceso de producción previsto cumple con los requisitos de aprobación aplicables del cliente? | Envíos definidos por el cliente y evidencia de producción, incluido PPAP cuando sea necesario | Aprobación de un material, dibujo o proceso modificado sin la revisión requerida |
Establezca cantidades de muestra, duración de la prueba, métodos de medición y cualquier criterio estadístico en el plan de aceptación del proyecto. No tome prestado un objetivo de Cpk universal ni una duración de ejecución de un artículo de máquina genérico. Para la parte del equipo, utilice elguía de planificación FATpara establecer los controles acordados.
Cierre cada requisito como aprobado, que requiera trabajo correctivo y volver a realizar la prueba, o que aún no esté verificado. Asigne un propietario y pruebas de cierre a las dos últimas categorías. Mantener estos estados separados evita que una prueba incompleta se convierta en una versión de producción aparente.
Compare la producción y el costo en el límite de la pieza aceptada
Contar las piezas automotrices terminadas que pasen los controles acordados. Indique si el objetivo incluye cambios, interrupciones y operaciones posteriores, y utilice la misma base de tiempo para cada estación. Ver elguía de cálculo de la tasa de producciónpara la distinción entre ciclos nominales y producción aceptada.
Evaluación de una celda de conducto HVAC más allá de su ciclo de moldeo
Para un proyecto hipotético de conductos de HVAC para automóviles, comenzaría con un requisito de 95 piezas aceptadas por hora programada. Suponga un molde de una sola cavidad, un ciclo de moldeo de 32 segundos, una disponibilidad del 90 % de la etapa de moldeo y un rendimiento final aceptado del 96 % en todo el proceso.
La velocidad de moldeo nominal sería 3600 ÷ 32, o 112,5 piezas por hora. La aplicación de la disponibilidad de ejecución supuesta dejaría una capacidad de etapa de moldeo de 101,25 piezas por hora programada.
Esa cifra no establecería la producción final. También compararía la capacidad de recorte, manipulación e inspección. La siguiente tabla muestra dos escenarios de planificación, suponiendo que no haya pérdidas de transferencia adicionales ni interacciones entre paradas de estaciones. Ambas cifras de capacidad aguas abajo utilizan horas programadas y ya permiten las supuestas interrupciones de las estaciones; el rendimiento del 96% se aplica una vez al final.
| Medida de planificación | Escenario inicial aguas abajo | Escenario posterior revisado |
|---|---|---|
| Capacidad de la etapa de moldeo | 101,25 piezas/hora | 101,25 piezas/hora |
| Capacidad de procesamiento posterior | 90 piezas/hora | 105 piezas/hora |
| Rendimiento final aceptado supuesto | 96% | 96% |
| Producción aceptada proyectada | 86,4 piezas/hora | 97,2 piezas/hora |
| Salida aceptada requerida | 95 piezas/hora | 95 piezas/hora |
En el escenario inicial, la capacidad aguas abajo limitaría la celda a 90 partes por hora antes del margen de rendimiento final. Por lo tanto, la producción aceptada proyectada sería de 90 × 0,96 = 86,4 partes por hora, por debajo del requisito.
A continuación evaluaría una disposición posterior capaz de procesar 105 piezas por hora. Dado que la etapa de moldeo limita el suministro, la producción aceptada proyectada sería de 101,25 × 0,96 = 97,2 piezas por hora.
El cálculo revisado superaría el objetivo en sólo 2,2 partes por hora. Lo trataría como un margen de planificación limitado, no como una prueba de una tasa de producción aprobada. Una prueba de celda representativa aún necesitaría establecer el ciclo real, las interrupciones, el rendimiento posterior y el rendimiento aceptado.
Esta comparación dirigiría la revisión de ingeniería hacia el arreglo de acabado e inspección antes de solicitar una máquina de moldeo por soplado más grande.
Comparar el mismo alcance de producción
Separe los costos de máquina, molde, preparación de materiales, accesorios de acabado, inspección, integración y prueba en cada propuesta. Un precio solo de máquina no se puede comparar directamente con un precio de celda completa. Evaluar la capacidad adicional frente a la producción aceptada y la demanda del proyecto; No asuma que una máquina más grande eliminará un cuello de botella posterior.
Prepare una solicitud de cotización de piezas de automóviles para Kinggle
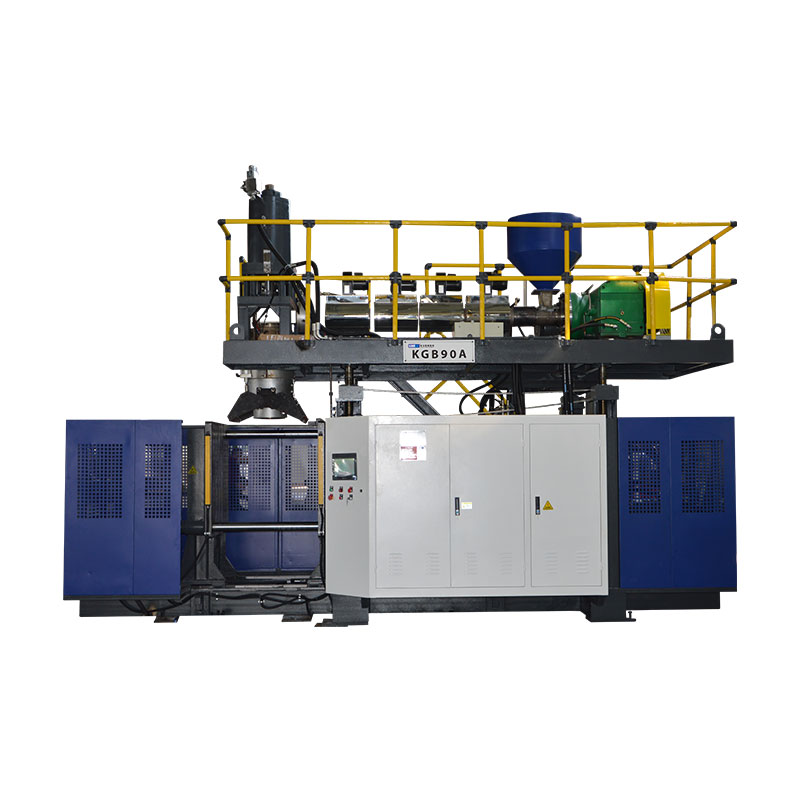
Las plataformas de acumuladores publicadas por Kinggle proporcionan referencias de especificaciones para una discusión inicial. No son selecciones automáticas para el ejemplo hipotético del conducto o para cada pieza de automóvil. El material propuesto, el molde y el alcance completo de la producción aún necesitan una revisión técnica.
| Campo de referencia | KGB80A | KGB100B |
|---|---|---|
| Capacidad máxima del contenedor anunciada | 30 litros | 120 litros |
| Fuerza de sujeción | 215kN | 440kN |
| Tamaño de la platina del molde, ancho × alto | 750 × 860 milímetros | 1.200 × 1.200 milímetros |
| Tamaño máximo del molde, ancho × alto | 520 × 860 milímetros | 920 × 1.200 milímetros |
| Espesor del molde | 360 a 420 milímetros | 510 a 600 milímetros |
| Conexión de aplicación listada | Tuberías de autopartes | Autopartes y tanques de automóviles. |
La tabla reproduce campos seleccionados de las páginas de productos Kinggle vinculadas. El tamaño de la platina y el tamaño máximo del molde son campos diferentes. Ninguno de los dos confirma una envolvente de movimiento completa, una salida específica del grado, un proceso de succión especializado o la aprobación del sistema de combustible. Solicite el dibujo de la interfaz y la configuración para la construcción propuesta.

Envíe un paquete de revisión, no solo un volumen de máquina solicitado
- Dibujos de piezas 3D y 2D con revisiones, geometría terminada, referencias y requisitos críticos de pared o interfaz.
- El grado de resina especificado, la receta de producción aprobada y las instrucciones de procesamiento relevantes.
- Peso de la pieza, disposición planificada del molde, información de herramientas existentes y secuencia de acabado propuesta.
- Producción aceptada requerida con su base de tiempo, demanda anual, combinación de productos y requisitos de inspección.
- Condiciones del sitio y una lista clara de quién suministra el molde, auxiliares, acabado, inspección e integración.
Estas entradas permiten que la revisión técnica aborde los requisitos de ajuste, no resueltos y las condiciones de prueba antes de finalizar la configuración de una máquina.
Preguntas frecuentes
¿Se pueden fabricar todos los conductos de aire de un automóvil en una máquina de moldeo por soplado convencional?
No. Revise la geometría, la resina especificada, las interfaces y el acceso a las herramientas. Algunas formas justifican la evaluación de la colocación especializada del parisón, el moldeo por succión-soplado o las secciones unidas. Una máquina convencional con un robot de extracción no establece por sí sola esas capacidades de formado.
¿Es suficiente el volumen del acumulador para seleccionar una máquina para una pieza de automóvil?
No. También es necesario revisar la demanda de granalla utilizable, la entrega de material específico, la instalación del molde, el espacio de apertura, los movimientos requeridos, la extracción de piezas y el trabajo posterior. Un volumen de contenedor anunciado es una referencia de selección, no un método de selección completo para una parte técnica irregular.
¿Puede una máquina de HDPE procesar un grado de plástico de ingeniería específico?
Eso requiere una revisión específica del grado de la preparación del material, la plastificación, las herramientas del cabezal, los controles y el proceso propuesto. Una tasa de extrusión de HDPE publicada no demuestra la producción con otra resina. Confirme la configuración y ejecute una prueba representativa con el material deseado.
¿Por qué una pieza puede cumplir con su objetivo de peso pero no pasar una verificación de espesor de pared?
El peso describe la pieza completa, mientras que la verificación del espesor mide una ubicación. El material se puede distribuir de manera diferente entre regiones sin un cambio correspondiente en el peso total. Mapee la ubicación del error e investigue el material, las herramientas y las condiciones del proceso relevantes antes de decidir cómo corregirlo.
¿Pasar una FAT de máquina completa la aprobación de la pieza de producción del cliente?
No. FAT cubre el alcance de aceptación del equipo acordado. La validación de piezas terminadas y la aprobación de producción del cliente requieren su propia evidencia aplicable. Cuando se requiera PPAP, confirme el envío del cliente y los requisitos de producción en lugar de tratar la entrega del equipo como una aprobación.
¿Comprar una máquina de moldeo por soplado para automóviles es lo mismo que adquirir piezas moldeadas por soplado personalizadas?
No. La adquisición de equipos se refiere a la maquinaria, las interfaces de herramientas, la integración y el alcance de aceptación para un proceso de producción. El abastecimiento de piezas terminadas implica la responsabilidad del fabricante de producir y suministrar esas piezas. Aclare qué alcance se solicita antes de comparar proveedores.
Para una revisión de equipo de repuestos automotrices, envíe el plano y los requisitos de materiales a través dePágina de contacto de Kinggleo correo electrónicoventas@kinggle.com. Teléfono:+86-574-87103665. La información de la empresa está disponible en elKinggle Acerca de la página.
Aprobar la ruta de producción antes de comprometerse con la máquina.
Comience con la pieza y el material, establezca la ruta de conformado y convierta el dibujo en requisitos explícitos de validación y equipo. Luego compare propuestas completas en el límite de la parte aceptada. Un problema de ajuste obligatorio necesita solución; un ciclo más rápido o un precio de compra más bajo no pueden cerrarlo.