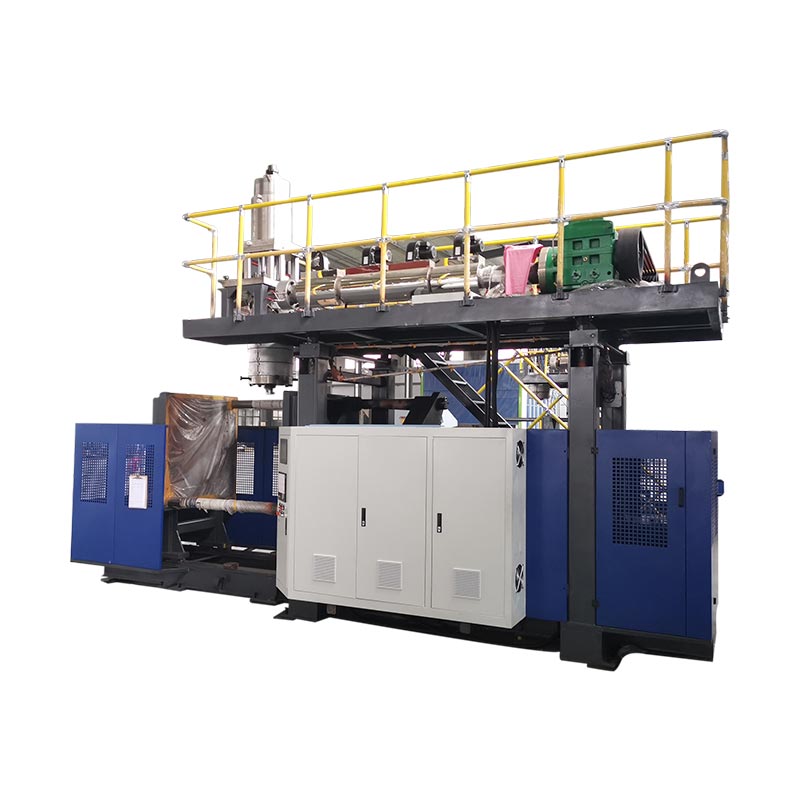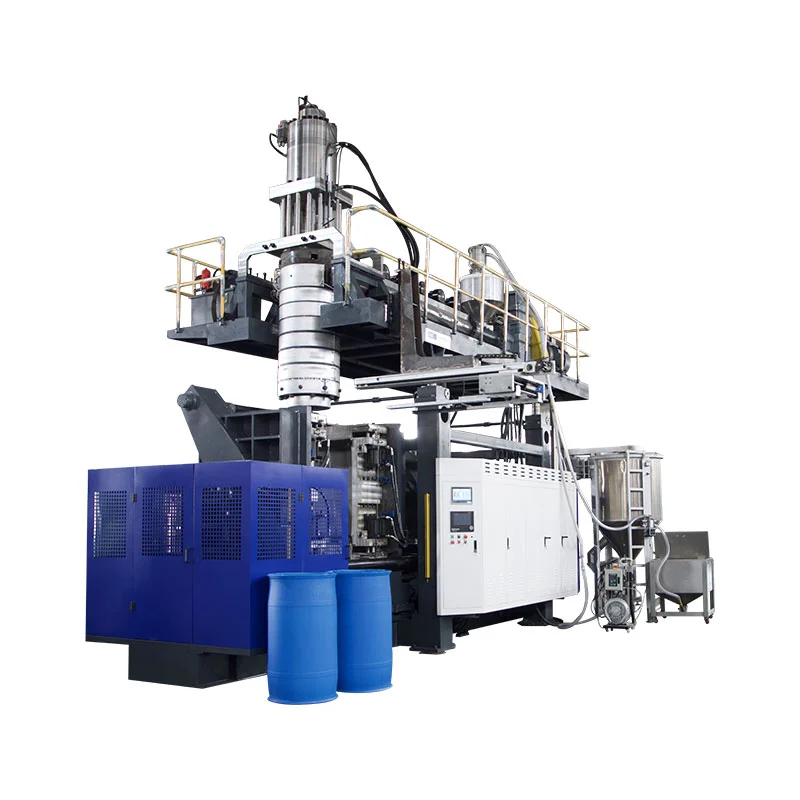
El mismo defecto visible puede provenir de la resina, la formación de preformas, las herramientas, el aire, el enfriamiento, el estado de la máquina o un cambio de receta no documentado. Esta guía ayuda al equipo de producción a encontrar la primera evidencia útil antes de cambiar la configuración.
Nota terminológica:Los equipos de producción internacionales pueden llamar al mismo tema.defectos de moldeo por soplado, Problemas y soluciones del moldeo por soplado., defectos de botellas de plásticooDefectos de piezas moldeadas por soplado.. La ortografía y el nombre de la parte cambian; el método de diagnóstico basado en evidencia no lo hace.
Comience con un flujo de trabajo de diagnóstico de cuatro capas
Una lista de posibles causas es útil, pero también puede fomentar ajustes aleatorios. Una mejor secuencia reduce la falla desde la pieza terminada hasta el proceso. El proveedor de resina guía deLyondellBasell, Plásticos FormosayTeknor ApexTodos muestran que un síntoma puede tener varias causas de proceso, material y herramientas.
Haz cuatro preguntas antes de tocar la receta.
- ¿El defecto es local o global?Un lado sugiere centrado de matriz, alineación del molde, desequilibrio de enfriamiento o ventilación localizada. Cada cavidad o cada pieza sugiere un problema compartido de material, temperatura, presión, utilidad o secuencia.
- ¿Es repetible o intermitente?Un defecto en la misma posición en cada ciclo apunta hacia la geometría, las herramientas o un evento de proceso sincronizado. Un defecto en movimiento apunta más a menudo a una extrusión inestable, contaminación, servicios públicos, retroalimentación del sensor o variación del disparo.
- ¿Qué cambió inmediatamente antes de su aparición?Consultar lote de material, porcentaje de remolido, color, revisión de recetas, servicio de moldes, reparación de calentadores, circuito de agua, demanda de aire, entrega de turnos y estado de arranque.
- ¿La medida coincide con el juicio visual?Un contenedor puede parecer aceptable mientras la pared mínima, el peso, la dimensión del cuello, el rendimiento de fugas o la carga superior se hayan movido fuera del requisito aprobado.
Matriz de resolución de problemas de defectos de moldeo por extrusión y soplado
Utilice esta tabla como guía para las primeras comprobaciones, no como hoja de configuración universal. El grado de resina, la geometría de la pieza, el cabezal del troquel, el molde, el tipo de máquina y las especificaciones de calidad determinan la ventana operativa correcta.
| Defecto o término de búsqueda | Posible causa capas | Primeras pruebas a comprobar | dirección correctiva |
|---|---|---|---|
| destello excesivo | Demasiado material en el punto de apriete, el molde no se cierra completamente, problema con la abrazadera, punto de apriete desgastado o dañado, alineación o sincronización | Ubicación y espesor de la rebaba, posición de cierre del molde, retroalimentación de la abrazadera, peso de la pieza, condición de pellizco | Cierre correcto o condición de herramental; luego redistribuya el material en lugar de reducir toda la pieza a ciegas |
| Pellizco fino o débil | Fusión demasiado caliente, material insuficiente en la soldadura, geometría de pellizco inadecuada, presoplado excesivo o temprano | Sección de soldadura, posición del parison, temperaturas reales, tiempo de presoplado, condición de herramientas aprobadas | Restaurar la línea de base térmica y de sincronización estable; inspeccionar el molde antes de agregar peso global |
| Corte por pellizco o división | Parisón frío, pellizco afilado o dañado, cierre rápido del molde, desalineación | Pieza con rebaba aún colocada, ubicación del corte, movimiento del molde y borde de la herramienta | Corregir el daño físico/alineación y verificar la secuencia de cierre del molde; hacer sólo cambios térmicos controlados |
| Espesor de pared desigual | Posición del perfil, centrado del troquel, hundimiento del parisón, salida inestable, desplazamiento del molde, enfriamiento o estiramiento asimétrico | Mapa de pared fijo durante varios ciclos, peso de la pieza, retroalimentación del espacio del troquel y lado del defecto | Separar la necesidad de un perfil local de la asimetría mecánica; Utilice el mapa mural aprobado. |
| Esquinas finas, hombro o asa. | Estiramiento local elevado, parisón demasiado pequeño o mal colocado, material programado insuficiente, contacto temprano | Ubicación mínima de la pared, diámetro/longitud del parisón, alineación del perfil a la pieza | Coloque el material en la zona exigente y confirme la posición del parisón antes de aumentar el peso total. |
| Caída o caída de Parison | Baja resistencia al fundido, temperatura excesiva, tiempo de suspensión prolongado, parisón pesado, comportamiento de la resina | Longitud y forma del parisón frente al tiempo, condición real de fusión, tiempo de caída/transferencia | Acorte el tiempo sin soporte o estabilice la masa fundida y la producción dentro de la ventana de proceso aprobada |
| Curl Parison o gancho | Desequilibrio de temperatura del troquel, desalineación, contaminación en el labio del troquel, flujo desigual | Dirección del rizo, estado de calentamiento, condición del labio y valores reales de la zona de la cabeza | Permitir un calentamiento estable; inspeccionar y limpiar utilizando el procedimiento aprobado; alineación correcta en lugar de compensar en el molde |
| Parisón rugoso, fractura fundida o piel de naranja | Inestabilidad del flujo, velocidad de corte inadecuada, condiciones de temperatura, suelo del molde o molde rugoso/ventilación deficiente | Si existe rugosidad en el parisón libre, la tasa de extrusión, la superficie del molde y las ventilaciones. | Identificar el origen del parisón frente al del moho; llevar el proceso de extrusión nuevamente a una ventana estable |
| Burbujas o vacíos | Humedad/condensación, gas atrapado, mala mezcla, fuga/degradación del material, contaminación | Manejo de materiales, condición de la tolva/garganta, patrón de burbujas, requisitos de resina y consistencia del material fundido | Eliminar la causa del manejo de materiales; Verifique la mezcla y la condición del equipo antes de agregar contrapresión. |
| Manchas negras o marcas de quemaduras. | Resina degradada, puntos muertos, triturado contaminado, tiempo de residencia excesivo o apagado/arranque incorrecto | Cuándo comenzaron las motas, color/lote triturado, condición de purga, historial de temperatura y tiempo de inactividad | Poner en cuarentena el material sospechoso y seguir el procedimiento de purga/limpieza aprobado; eliminar la fuente de degradación |
| Líneas o rayas de troquel | Borde del troquel dañado/sucio, contaminación, material degradado, color o flujo desigual | Si la línea está fijada alrededor del parison, inspección del labio del troquel e historial de cambios de material | Proteger las superficies de precisión y limpiar según el procedimiento; combinación correcta de materiales o daños |
| Golpe incompleto o mal detalle | Aire restringido/insuficiente, fugas, ventilación deficiente, parisón demasiado frío, sincronización o parisón corto | Entrada de aire a la máquina durante el soplado, sello del pasador de soplado, ventilaciones y región delgada/sin terminar | Restaurar el suministro de aire y la ventilación; confirmar la captura del parisón y la temperatura base |
| Reventar | Parison débil o cortado, pellizco incorrecto, sujeción baja, demasiado estiramiento, parison corto o soplado agresivo | Origen de la falla, captura del parisón, condición de pellizco, mapa de la pared y cierre del molde. | Corregir el primer fallo físico; no lo ocultes agregando peso en la parte ancha |
| Alabeo, fondo basculante o cuello ovalado | Enfriamiento insuficiente o desigual, canal bloqueado, alto calor de fusión, expulsión temprana, distribución desigual del material | Agua de suministro/retorno, patrón de temperatura de la cavidad, tiempo de enfriamiento y cambio posterior a la eyección | Restaurar la eliminación equilibrada del calor; luego revise el tiempo del ciclo y la distribución de la pared |
| Prueba funcional fallida o de fuga | Debilidad por pellizco, poros, paredes delgadas, acabado del cuello, daños en el recorte, contaminación o configuración de la prueba | Marque la posición exacta del fallo; seccionar la pieza; verificar el probador y la condición de ajuste | Rastree la fuga hasta su etapa de formación y repita la prueba definida después de la corrección. |
Defectos de material y fundición: seguir el lote antes de la máquina.
Cuando comienza un defecto después de un cambio de resina, masterbatch o remolido, conserve las etiquetas y muestras antes de ajustar el equipo. Registre el grado de resina, el lote, la proporción de color, la fuente de triturado, la pantalla del molinillo, las condiciones de almacenamiento y el momento del cambio. Una mezcla contaminada puede crear motas negras, rayas, burbujas, líneas de matriz, soldaduras deficientes y extrusión inestable. Un ajuste no puede corregirlos todos.
La humedad no es idéntica en todos los materiales. Siga los requisitos de manipulación y secado del proveedor de resina en lugar de asumir que cada resina de moldeo por soplado necesita el mismo tratamiento. La condensación sobre el material frío o en el área de alimentación aún puede crear un problema incluso cuando el polímero no se seca normalmente. La guía de solución de problemas de LyondellBasell identifica la condensación y la falta de uniformidad del fundido entre las posibles causas de burbujas y defectos en las paredes.
Manchas negras, humo y material quemado.
Primero determine si el defecto está fijado en una ruta de flujo o distribuido aleatoriamente. Una línea fija puede indicar la ubicación de un cabezal/troquel. Pueden aparecer motas aleatorias después de resina contaminada, material triturado o degradado liberado de un área muerta. Revise los registros de paradas prolongadas, exposición a altas temperaturas, arranques y paradas, luego utilice el método de purga aprobado por máquina y resina. No raspe las superficies de los troqueles de precisión con una herramienta no aprobada.
Rayas de color y mezclas inconsistentes
Compruebe si la raya se debe a un cambio de material, a un triturado de baja densidad aparente, a una interrupción del alimentador o a una posición fija del troquel. Inspeccione el registro de dosificación y mezcla antes de aumentar la energía de mezcla. Una mayor contrapresión puede mejorar la mezcla en algunos procesos, pero también puede agregar calor cortante y tiempo de residencia. La respuesta correcta depende del extrusor, la resina y la ventana de proceso establecida.

Defectos de parisón y espesor de pared desigual.
El parisón ya está cambiando antes de que se cierre el molde. El hinchamiento del troquel aumenta su tamaño a medida que sale del herramental; la gravedad y la baja resistencia de la masa fundida pueden tirar de él hacia abajo; la temperatura y el flujo pueden variar alrededor de la circunferencia. Un estudio de acceso abierto de 2025 sobreformación de parisones utilizando datos del proceso de extrusiónTambién trata el hinchamiento, la caída y la distribución de temperatura como factores importantes. Esta es la razón por la que un mapa mural terminado es más útil que un solo espesor promedio.
Cuando la pared es delgada por un lado
Mida las mismas posiciones circunferenciales en varias partes consecutivas. Si el lado delgado permanece fijo con respecto al molde, inspeccione el centrado del troquel, la posición del molde, el enfriamiento local y el contacto temprano del parisón. Si gira o se mueve, investigue la estabilidad de la extrusión, la consistencia del material y la retroalimentación. No compensar una desalineación mecánica con un perfil complicado a menos que se haya descartado la causa física.
Cuando una esquina, hombro, asa o fondo es delgado
Estas características estiran el parisón más que una pared recta. Confirme que el parisón alcance la longitud y posición correctas al cerrar el molde. Luego alinee la sección gruesa programada con la característica exigente. Kinggle'sGuía de programación y espesor de pared del parisón.explica la posición del perfil, la apertura local y la escala general con más detalle.
Cuando el espesor cambia de un ciclo a otro
Un perfil no es la primera corrección de un proceso inestable. Compare la temperatura real, la producción de extrusión, el disparo o la posición del acumulador, cuando corresponda, la longitud del parisón, el comportamiento hidráulico y el comando/retroalimentación del espacio del troquel. Estabilice el proceso antes de editar muchos puntos. Guarde la receta aceptada como una revisión protegida para que el equipo pueda revertir un cambio fallido.
Flash, fallas por pellizco y piezas con fugas
La rebaba es el material que se encuentra fuera de la cavidad moldeada, comúnmente alrededor de la línea de separación, el cuello y el pellizco inferior. Algunas rebabas son inherentes al moldeo por extrusión-soplado y se eliminan aguas abajo. El defecto es una rebaba excesiva, asimétrica o inestable que afecta el recorte, la calidad de la soldadura, el peso, el cierre o la confiabilidad del ciclo.
Lea el patrón de destello como evidencia
- Flash en todas partes:compare el peso de la pieza, el tamaño del parisón, la terminación del cierre del molde y la condición de la abrazadera.
- Flash en un lado:Inspeccione la alineación del molde, el paralelismo, la condición de las herramientas y la colocación del preformado.
- El flash se vuelve más espeso con el tiempo:revise la deriva térmica, la deriva de disparo/salida, el desgaste y la condición hidráulica.
- El flash rasga la soldadura durante el recorte:Inspeccione la geometría de pellizco, el desgaste, el cierre y el proceso de recorte antes de cambiar las temperaturas.
Una soldadura delgada, una soldadura rota y un parisón cortado son modos de falla diferentes. La guía de LyondellBasell separa estos problemas de pellizco porque las posibles soluciones pueden apuntar en direcciones opuestas. Mantenga el flash conectado a la muestra fallida hasta que se haya documentado el origen del fallo.
Rastrear una fuga hasta la etapa de formación
Marque la ubicación de la fuga en el probador y luego seccione la pieza si el procedimiento de calidad lo permite. Una fuga en la soldadura inferior lleva al equipo a realizar el pellizco, la colocación del material y el enfriamiento. Un agujero en el cuerpo conduce a una burbuja, contaminación, línea de troquel o pared delgada local. Una fuga en el cuello puede implicar la formación del acabado, el recorte, la posición del inserto o el dispositivo de prueba. Verifique el probador de fugas con una referencia conocida antes de cambiar el proceso de moldeo.
Defectos superficiales: separar el parison del molde
Observe el parisón libre de forma segura desde fuera del área vigilada. Si ya existe una línea o rugosidad antes de cerrar el molde, investigue el material, la estabilidad del fundido y la condición del troquel. Si el parisón parece aceptable pero la superficie terminada está opaca, picada o carece de detalles, inspeccione la superficie del molde, las ventilaciones, el soplado, la temperatura y la condensación.
Piel de naranja y superficie rugosa.
Las posibles capas incluyen flujo irregular del parisón, mala ventilación del molde, suministro de aire bajo o restringido, fugas alrededor del pasador de soplado, un parisón frío o una superficie del molde dañada. Verificar la presión en la máquina durante el evento de golpe; una visualización del compresor en otra parte de la fábrica no prueba que la presión y el flujo lleguen al molde en el momento requerido. Kinggle'sguía de planificación de servicios públicosCubre el recorrido del aire y la refrigeración desde el suministro de la planta hasta la conexión de la máquina.
Líneas de troquelado y rayas fijas.
Marque la posición de la raya alrededor de la pieza y compárela con el parisón. Si permanece fijo inspeccionar el recorrido de flujo correspondiente después del correcto apagado y aislamiento. Una muesca en el borde del troquel puede reproducirse en cada ciclo. La contaminación o la resina degradada también pueden alojarse en el cabezal y liberarse de forma intermitente. La limpieza debe proteger las superficies de precisión y seguir el procedimiento suministrado.
Defectos de enfriamiento, alabeo y deriva dimensional.
La deformación a menudo se hace visible sólo después de la expulsión. Compare la pieza inmediatamente después de la apertura del molde, después del recorte y después del tiempo de acondicionamiento especificado. Un fondo de balancín, un cuello ovalado o una desviación dimensional pueden deberse a un enfriamiento insuficiente, una temperatura de cavidad desigual, un canal de agua bloqueado, un alto calor de fusión, una manipulación temprana o una distribución desigual de las paredes.
Registre la temperatura de suministro y retorno, la presión y, cuando haya instrumentación disponible, el flujo para el circuito del molde afectado. El tacto no es una medición de temperatura confiable y no revela un canal restringido. Si un lado de la pieza cambia mientras el suministro de la planta permanece estable, investigue el colector local, la conexión, el canal y la condición del molde.
Verificaciones de máquinas, HMI y servicios públicos antes del ajuste del proceso.
La HMI muestra solicitudes, retroalimentación, estado de secuencia y alarmas. No prueba que una válvula se moviera, que el aire alcanzara el pasador de soplado o que el agua fluyera a través de un molde. Lea un valor establecido y su valor real como par, luego compare la pantalla con el resultado físico.
| Observación | Lo que puede separar | Próximo control seguro |
|---|---|---|
| El valor establecido de temperatura es estable pero el valor real varía | Problema de receta versus problema de sensor, calentador, enfriamiento o control | Revisar el estado de salida, el historial de alarmas y la ruta de inspección eléctrica/térmica autorizada |
| El suministro de aire es normal en ralentí pero aparece un defecto durante el soplado. | Presión estática versus presión dinámica/limitación de flujo | Registre la presión de entrada de la máquina durante la demanda simultánea de la fábrica |
| El comando cambia pero el parison o la parte no responde | Comando de receta versus problema de actuador, válvula, calibración, adherencia o retroalimentación | Compare el comando y la retroalimentación y luego escale según el procedimiento de mantenimiento. |
| La alarma se repite en el mismo paso del ciclo. | Evento aleatorio versus una condición de sincronización, posición o permisivo faltante | Preservar la primera alarma e inspeccionar las entradas relacionadas y el estado físico. |
| El defecto comenzó después de que se cargó una receta guardada | Fallo de la máquina versus desajuste de receta/molde/material | Compare revisión, unidades, identidad de molde y línea base protegida sin sobrescribir evidencia |
Utilice elConfiguración de Kinggle HMI y guía de alarmaspara una secuencia estructurada. Si el problema incluye fugas, cambios de temperatura, aceite sucio, enfriamiento restringido o alarmas recurrentes, ellista de verificación de mantenimiento preventivoayuda a conectar la calidad del producto con el estado de la máquina.

La vista de fábrica: cree un registro de defectos que otro turno pueda utilizar
“Temperatura ajustada y ahora mejor” no es un registro reproducible. Un registro útil conecta la parte sospechosa con una hora, un estado de la máquina y un resultado verificado. Fotografíe el defecto con una escala o una ubicación marcada cuando sea práctico y conserve una buena muestra aprobada para comparar.
| Campo de registro | que capturar | Por qué es importante |
|---|---|---|
| Identidad | Fecha/hora, máquina, molde, cavidad/cabezal, revisión del producto, operador y turno | Muestra si la falla se debe al equipo, las herramientas o una entrega |
| Material | Grado/lote de resina, masterbatch, fuente y proporción de triturado, tiempo de carga | Relaciona defectos con un cambio de material sin adivinar |
| Síntoma | Ubicación exacta, frecuencia, primer ciclo, fotografía y muestra retenida. | Separa un defecto fijo de una variación intermitente del proceso |
| Estado del proceso | Revisión de recetas, temperaturas reales, peso de la pieza, tiempo de ciclo, observación de parisón/disparo y primera alarma | Preserva la línea de base antes de que los ajustes borren la evidencia. |
| Utilidades | Condición del aire y agua de entrada a la máquina durante la producción; condición hidráulica relevante | Revela problemas de planta compartida o de eliminación de calor. |
| Cambio controlado | Valor antiguo, valor nuevo, razón, persona y tiempo. | Evita que varios cambios simultáneos oculten la causa |
| Verificación | Recuento de ciclos estables definido por la planta, plano de pared, peso, dimensiones y pruebas funcionales requeridas. | Demuestra si la corrección mejoró el requisito real. |
Cuándo dejar de adaptarse y escalar
- Una guarda, un enclavamiento, una parada de emergencia o un control de energía peligrosa no funcionan según lo previsto.
- Se sospecha una colisión mecánica, un movimiento inesperado, una condición eléctrica caliente, una fuga hidráulica o un componente de presión dañado.
- El mismo defecto permanece después de que se restablecen las líneas base de material verificado, utilidad y receta aprobada.
- El comando y la retroalimentación real no están de acuerdo, o el proceso no responde de manera predecible a un cambio controlado.
- Se requeriría reparación de herramientas, calibración, cambio de programa u operación fuera de la ventana de proceso aprobada.
La prevención de defectos recurrentes comienza antes de la puesta en servicio de la máquina
Para una máquina de moldeo por extrusión-soplado nueva o un molde nuevo, defina la evidencia de aceptación antes de la prueba. Proporcione el dibujo de la pieza, el grado de resina, el peso objetivo, las ubicaciones críticas de las paredes, las dimensiones generales y del cuello, el plan de recorte, la prueba de presión o fuga, los criterios visuales, el objetivo de salida y las utilidades de la planta. Un útil informe de prueba conecta las muestras aceptadas con el molde exacto, el material y la revisión de la receta.
Los contenedores pequeños y los proyectos de alto rendimiento pueden adaptarse a unamáquina de moldeo por soplado y extrusión continua. Las piezas más grandes o más pesadas pueden requerir unamáquina de moldeo por soplado con acumulador. La elección correcta depende de la pieza y del paquete de proceso, no sólo del nombre del defecto. Explorar Kinggleaplicaciones de moldeo por sopladoo envíe la información real del producto para una discusión específica del proyecto.
Preguntas frecuentes
¿Cuáles son los defectos más comunes en el moldeo por extrusión-soplado?
Los defectos comunes incluyen rebabas excesivas, pellizcos débiles o cortados, espesor de pared desigual, esquinas delgadas, hundimiento o curvatura del parisón, fractura por fusión, burbujas, motas negras, líneas de troquel, soplado incompleto, reventones, deformaciones y fugas.
¿Qué causa el espesor de pared desigual en el moldeo por soplado?
Las posibles causas incluyen la posición del perfil, el centrado del troquel, el pandeo del parisón, la extrusión o el tamaño del disparo inestables, la alineación del molde, el enfriamiento desigual y la cantidad de estiramiento requerido por la geometría de la pieza.
¿Cómo se reduce la rebaba en el moldeo por extrusión-soplado?
Primero verifique dónde ocurre la rebaba, el peso de la pieza, la colocación del parisón, la terminación del cierre del molde, el comportamiento de la abrazadera, la alineación y la condición de desprendimiento. Corrija una falla de cierre o herramental antes de cambiar el peso global de la pieza.
¿Por qué hay burbujas en una pieza moldeada por soplado?
Las posibles causas incluyen condensación o humedad, gas atrapado, uniformidad insuficiente de la masa fundida, fugas de material, material degradado y contaminación. Verifique los requisitos de resina y la ruta del material antes de cambiar el proceso.
¿Puede la programación parison solucionar todos los defectos de pared delgada?
No. La programación de Parison no puede corregir de manera confiable la desalineación del troquel, la extrusión inestable, las herramientas dañadas, el enfriamiento deficiente, la posición incorrecta del molde o un actuador que funciona mal.
¿Qué se debe cambiar primero durante la resolución de problemas del moldeo por soplado?
Primero restaure y verifique el material, la receta, la utilidad y la condición de la máquina aprobados. Después de identificar la capa más probable, cambie una variable controlada y repita las mismas mediciones de la pieza.
¿Por qué vuelve el mismo defecto en otro turno?
Los defectos recurrentes a menudo regresan cuando las revisiones de recetas, los cambios de materiales, las lecturas de servicios públicos, las alarmas y las acciones correctivas no se registran de manera consistente. Un registro de defectos compartido y una línea base protegida hacen que el proceso sea repetible.
Referencias técnicas
- LyondellBasell: Cómo resolver problemas de moldeo por soplado
- Plásticos Formosa: Guía de procesamiento de moldeo por extrusión y soplado de PE y PP
- Teknor Apex: Guía de solución de problemas de moldeo por soplado y extrusión
- Revisión de fabricación: predicción de la formación de parisones utilizando datos de proceso en moldeo por extrusión y soplado