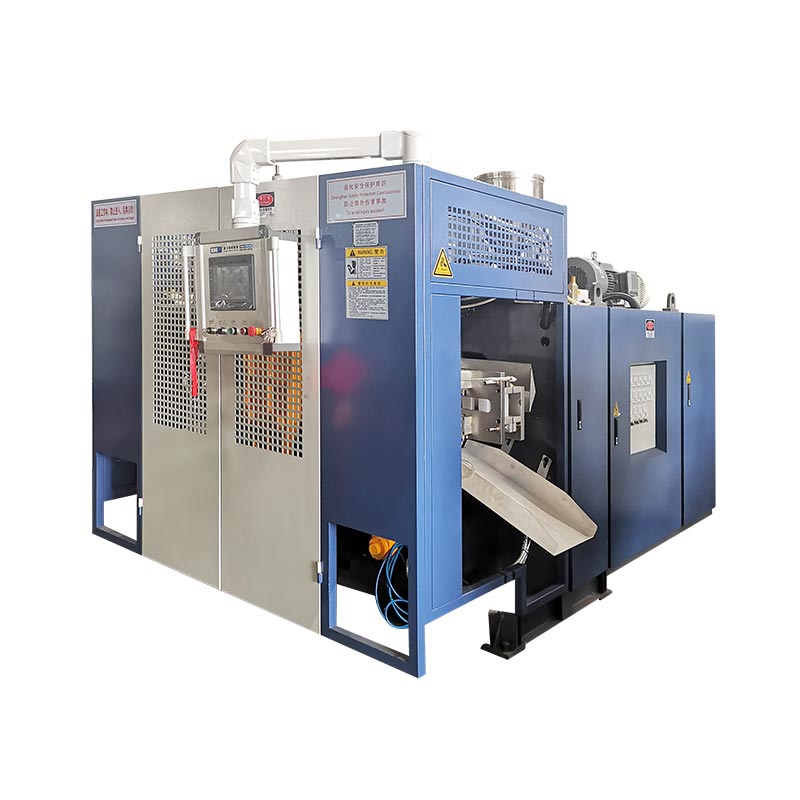
El KGB100B es candidato para productos huecos grandes sólo cuando la pieza, el molde, el parisón bruto y la fábrica se ajustan a los límites publicados. Kinggle enumera una capacidad máxima de contenedor de 120 L, un tamaño máximo de molde de 920 x 1200 mm, una referencia de acumulador de 12(20) L y una referencia de peso del acumulador de PE de 9(15) kg. Esas cifras inician la revisión de ingeniería, pero un dibujo del producto y un plan de prueba deben decidir la elección final.
Un comprador que busca una máquina de moldeo por soplado de 120 litros normalmente tiene una pieza real en mente. Puede ser un bidón químico, una barrera de tráfico, un flotador, un tanque, un juguete o un componente técnico de gran tamaño. La etiqueta de volumen es útil, pero no describe las áreas más difíciles, el movimiento del molde, la distribución de las paredes o la demanda de enfriamiento.
Esta guía lee el KGB100B como un sistema de producción. Explica lo que cada número publicado puede decirle y lo que no. También muestra qué enviar con una solicitud de presupuesto, para que la discusión pueda pasar de un nombre de máquina general a una solución comprobable.

Seis preguntas para una comprobación rápida del ajuste del producto
- ¿Se ajusta el molde completo a la platina, la envoltura del molde y el rango de espesor?
- ¿La pieza enfriada puede salir del molde por la abertura disponible?
- ¿La masa bruta del parisón está dentro de la configuración del acumulador seleccionada?
- ¿Puede la extrusora recuperar suficiente material para el ciclo objetivo?
- ¿Puede la fuerza de sujeción contener el área proyectada acordada y la presión de golpe?
- ¿Puede la planta suministrar energía estable, agua de refrigeración y aire comprimido?
Límite de especificación:Las cifras de esta guía provienen de la situación actual.Página del producto Kinggle KGB100B. Fueron revisados el 15 de septiembre de 2026. Trátelos como referencias de detección publicadas. El presupuesto aprobado, el diseño, el plano de la máquina y el acuerdo técnico deben definir la máquina solicitada.
Una etiqueta de 120 litros es un punto de partida, no la aprobación del producto.
Kinggle publica 120 L como capacidad máxima del contenedor KGB100B. Eso les da a los compradores un marcador de rango rápido. No dice que todas las piezas de menos de 120 L funcionarán en la máquina. Un tambor compacto y una barrera de tráfico larga pueden tener anchos de molde, áreas proyectadas, longitudes de parisón y rutas de eliminación muy diferentes.
El volumen nominal también puede ocultar la demanda de material. Un flotador grande de paredes delgadas puede contener más aire pero menos resina que una pieza técnica más pequeña con nervaduras, asas y zonas de agarre gruesas. La máquina debe formar el preformado caliente completo, incluyendo el material que luego se convierte en rebaba o recorte. Por lo tanto, el peso del producto terminado por sí solo subestima el impacto que debe realizar el cabezal.
La geometría vuelve a cambiar la decisión. Las áreas profundas pueden estirar mucho el parisón. Los paneles anchos pueden necesitar más fuerza de sujeción. Las piezas largas pueden verse limitadas por la distancia entre la matriz y el molde o por el espacio de extracción antes de que el volumen del contenedor se vuelva relevante. Las inserciones en el cuello, las roscas internas y el soplado del fondo pueden agregar más movimiento al ciclo.
Utilice la descripción de 120L para crear una lista corta. Luego compare la pieza real y el molde con la máquina. Es por eso que el propio Kinggleproceso de ventasSolicita fotografías del producto, dibujos, peso, tamaño, material, espesor y requisitos de producción antes de recomendar un modelo.
Esa secuencia mantiene la etiqueta de capacidad en su función adecuada: primero una evaluación rápida y después la confirmación de ingeniería.
Convierta la especificación KGB100B en preguntas para los compradores
Una tabla de especificaciones es más útil cuando cada número conduce a una verificación. La página KGB100B cubre el tamaño de la máquina, la sujeción, la extrusión, el cabezal del acumulador y las referencias de servicios públicos. Algunos valores son límites claros. Otros describen una configuración publicada o una condición de máquina sin carga.
La página enumera el acumulador como 12(20) L y el peso del acumulador de PE como 9(15) kg. Los paréntesis parecen indicar las alternativas enumeradas, pero la página no define la regla de selección. Por lo tanto, en el presupuesto se debe indicar una disposición de cabezal y su alcance material. No combine la cifra mayor con una suposición de máquina estándar a menos que Kinggle lo confirme para el proyecto.
| Campo publicado | Referencia KGB100B | Pregunta que debería desencadenar |
|---|---|---|
| Capacidad máxima del contenedor | 120 litros | ¿Se ajustan la geometría real del producto y el parisón bruto, no sólo su volumen nominal? |
| Producción | 320 piezas/h, ciclo seco | ¿Qué producción puede mantener la máquina con las reglas de producción de moldes, resina, enfriamiento y calidad? |
| Tamaño de la máquina | 5,9x3,8x4,6m | ¿Existe suficiente espacio instalado para accesos, plataformas, mangueras, manipulación y mantenimiento? |
| Peso de la máquina | 18 toneladas | ¿Qué plan de cimentación y aparejo sigue el plano de disposición general final? |
| Fuerza de sujeción | 440kN | ¿Es suficiente para el área proyectada del producto a la presión de proceso acordada? |
| Referencias de platinas y moldes. | platina de 1200 x 1200 mm; Molde máximo de 920 x 1200 mm. | ¿Encajan el cuerpo del molde, el patrón de montaje, los servicios y las conexiones? |
| Apertura y movimiento | Apertura de 500 a 1400 mm; Carrera móvil de 600 mm. | ¿Puede la pieza soltarse y salir sin colisionar ni dañar las superficies calientes? |
| Espesor del molde | 510 a 600 milímetros | ¿El espesor instalado incluye placas de respaldo, adaptadores y herramientas necesarias? |
| extrusora | tornillo de 100 mm; 24 L/D; motor de 55 kilovatios | ¿El tornillo seleccionado y la ventana de proceso se adaptan a la resina indicada? |
| Capacidad de fusión de HDPE publicada | 160 a 200 kg/h | ¿Está la demanda bruta de material por debajo de una producción estable comprobada para la formulación real? |
| Cabezal acumulador | 12(20) litros; Referencia PE de 9(15) kg | ¿Qué opción se cotiza? ¿Cubre la masa bruta del parisón con un margen de proceso utilizable? |
| Diámetro del pasador | Máximo 450 milímetros | ¿Qué paquete de matrices y herramientas se necesita para el diámetro del parisón y la disposición del producto? |
| Referencia de agua de refrigeración | 0,3 MPa; 120 l/min | ¿A qué temperatura de entrada, calidad del agua y alcance del circuito se aplica esto? |
| Línea de energía media publicada | 52 a 60 kilovatios | ¿Qué kWh/kg y kWh por pieza aceptada relacionados con el producto se miden durante una prueba estable? |
La página del producto también publica una presión de soplado de 0,8 MPa y una cifra de flujo de aire de 1,8, pero su unidad visible se representa como M2/MIN. Esa unidad necesita corrección o confirmación antes de ingresar a una especificación de instalación. Una solicitud de cotización responsable debería señalar la incertidumbre en lugar de cambiar la unidad silenciosamente.
Lean juntos las filas relacionadas. El tamaño del molde depende de la apertura y el grosor. La masa del acumulador pertenece a la resina seleccionada y al granalla bruta. La capacidad de fusión depende del tiempo de recuperación y de la calidad estable de la masa fundida. Las dimensiones de la máquina pertenecen al acceso de mantenimiento y al equipo auxiliar. Esta lectura conectada evita que un número favorable oculte una restricción de proyecto diferente.
Verifique la envoltura del molde y la ruta de extracción de la pieza.
El tamaño máximo de molde publicado es 920 x 1200 mm. La platina es de 1200 x 1200 mm y el rango de espesor del molde es de 510 a 600 mm. Estos valores describen dimensiones relacionadas, pero no son intercambiables. Un molde puede ajustarse a las dimensiones de la cara indicadas y aun así entrar en conflicto con tirantes, tuberías, orificios de montaje o equipos móviles.
Comience con un dibujo de ensamblaje, no con un boceto del producto. Muestre ambas mitades del molde, placas de respaldo, colectores de agua, pasadores de soplado, herramientas de cuello o fondo, dispositivos hidráulicos, sensores y cajas eléctricas. Identifique la línea central y el patrón de montaje. Marque cada elemento que se mueva fuera del cuerpo del molde durante la apertura.
A continuación, simule la eliminación. La página KGB100B publica una referencia de apertura de platina de 500 a 1400 mm y una carrera de movimiento de platina de 600 mm. La pieza terminada necesita espacio libre para soltarse, girarse si es necesario y salir de la máquina. Flash, colas, manijas y paredes flexibles calientes pueden ampliar el alcance real de la eliminación.
La rigidez de la pieza también importa. Una pieza hueca grande puede deformarse si un robot la agarra antes de que la pared esté lista. Una simple caída puede dañar un cuello o dejar una marca en un panel caliente. El tiempo de enfriamiento dentro del molde y el soporte después de la expulsión pertenecen a la revisión del diseño.
Vista de fábrica:Mantenga el dibujo del molde al lado de la disposición general de la máquina. Agregue la ruta del gancho de la grúa, la ruta del carro del molde, el espacio libre del lado de servicio y el acceso seguro del operador. Las dimensiones publicadas de la máquina de 5,9 x 3,8 x 4,6 m no representan la huella completa de la celda.
Una revisión adecuada también incluye el peso del molde y los puntos de elevación, aunque la página pública del producto no publica un límite de peso del molde. Pídale a Kinggle que confirme el peso permitido del molde y el método de manipulación recomendado para la configuración exacta. ElGuía de diseño de moldes de moldeo por soplado y extrusión.proporciona una lista de verificación más completa para enfriamiento, pellizco y ventilación.
Dimensionar el acumulador a partir de la masa bruta del parisón
Un cabezal acumulador almacena la masa fundida y expulsa un gran parisón según demanda. La cantidad de material relevante es el disparo completo que sale de la cabeza. Incluye la pieza vendible, rebabas superior e inferior, restos de mango o cuello y cualquier otro material recortado creado por las herramientas seleccionadas.
Masa bruta del parisón = masa de la pieza terminada + masa de rebaba y recorte + margen de proceso controlado
La asignación no es un porcentaje universal. Debe provenir de la pieza aprobada, el concepto del molde, el comportamiento del material y el resultado de la prueba.
Kinggle publica 9(15) kg como referencia de peso del acumulador de PE para el KGB100B. Esto no es una promesa de que el producto terminado pueda pesar 9 o 15 kg. Tampoco es transferible automáticamente a PP, ABS o una formulación cargada. La densidad de la resina, la resistencia de la masa fundida, la temperatura y la condición de la cabeza afectan la ventana de proceso utilizable.
La línea de capacidad del acumulador de 12(20) L necesita el mismo cuidado. La capacidad en litros describe el volumen dentro del sistema, mientras que el plano del producto y el plan de materiales suelen gestionarse en función de la masa. Pregunte qué opción de cabezal está incluida, qué resina soporta la masa publicada y cuánto material queda en el cabezal en el punto de operación acordado.
No ejecute a un límite teórico de forma predeterminada. Un proyecto necesita suficiente rango de control para corregir la distribución de las paredes y la variación entre planos. Si el parisón bruto ocupa casi toda la capacidad disponible, un cambio de material posterior o una corrección local del espesor pueden eliminar ese espacio. La prueba debe mostrar una masa de disparo estable, una longitud de parisón repetible y una amortiguación aceptable para la cabeza seleccionada.
Para un molde de varias piezas, cuente cada parisón liberado por ciclo. El tiro completo debe cubrir cada salida activa y su moldura. El recuento de cabezas y el recuento de cavidades pueden cambiar las matemáticas, así que indíquelos por separado en la solicitud de presupuesto. Elguía de cabeza y cavidadexplica esa distinción.
Haga coincidir la extrusora con la demanda de material y el tiempo de recuperación
La página KGB100B enumera un tornillo de 100 mm, una relación L/D de 24, un motor extrusor de 55 kW y cuatro zonas de calentamiento. Publica un rango de capacidad de fusión del HDPE de 160 a 200 kg/h. Ese rango es una referencia de alcance material. No debe tratarse como una producción garantizada para cada grado, masterbatch, relación de triturado o ventana de temperatura.
Convierta el objetivo de producción en demanda bruta por hora. Utilice la masa bruta del parisón, no la masa de la pieza terminada. Incluya todas las posiciones activas y utilice los eventos planificados por hora. Esto proporciona la tasa de material que la extrusora y el cabezal deben mantener mientras la máquina fabrica piezas aceptables.
Demanda bruta de material, kg/h = masa bruta de parisones por evento, kg x eventos de moldeado por hora x parisones activos por evento
Compare el resultado con una prueba sobre la formulación real. Una gama de folletos por sí sola no puede establecer la calidad de la masa fundida ni el margen de recuperación.
El tiempo de recuperación debe encajar dentro del ciclo de la máquina. Si el molde permanece cerrado para enfriarse, el extrusor suele aprovechar ese tiempo para recargar el acumulador. Por lo tanto, un ciclo de enfriamiento más corto puede aumentar la velocidad de fusión requerida. Un movimiento más rápido del molde tiene poco valor si el cabezal no está listo para el siguiente disparo.
La manipulación de materiales puede convertirse en una limitación oculta. Las piezas grandes consumen resina rápidamente. La planta necesita transporte confiable, secado cuando el material lo requiera, mezclado y control de contaminación. La trituración puede cambiar la densidad aparente y el comportamiento de alimentación. Una formulación escrita es más útil que una etiqueta amplia como “HDPE más triturado”.
Solicite que el registro de prueba incluya el grado de resina, el proveedor, el paquete de color, el porcentaje de remolido, los ajustes de temperatura, la velocidad del tornillo y la masa bruta real. Si se planea otro material, solicite evidencia específica del material. Kinggle'sGuía de procesamiento de HDPE y PPexplica por qué la etiqueta de polímero por sí sola no resuelve la configuración de la máquina.
Conecte la fuerza de sujeción, el área proyectada y las condiciones de soplado.
La página KGB100B publica 440 kN de fuerza de sujeción. Un número mayor no es automáticamente mejor y una etiqueta de volumen no puede validar la abrazadera. El molde ve una fuerza de separación a través del área proyectada expuesta a la presión interna. La forma del producto, el punto de contacto, el diseño de pellizco y la presión del proceso influyen en los requisitos reales.
El área proyectada es la silueta de la cavidad presurizada en el plano de separación del molde. Un componente plano y ancho puede crear más carga de separación que un contenedor más profundo pero más estrecho. La revisión debe utilizar el dibujo de la cavidad real. También debe incluir la presión de golpe seleccionada y cualquier factor de seguridad acordado.
La página pública enumera 0,8 MPa como referencia de presión de soplado. Eso no significa que todos los productos deban funcionar con la misma configuración. La temperatura de la resina, la ventilación, el espesor de la pared, los detalles de la superficie y la estrategia de enfriamiento afectan el proceso. La prueba de fábrica debe utilizar una ventana de producción documentada que produzca piezas aceptables sin crecimiento rápido ni comportamiento inestable del molde.
El diseño de pellizco es parte del mismo sistema. Un sellado débil puede crear fugas o una soldadura frágil. El exceso de material puede agrandar la rebaba y dificultar el recorte. La alineación del molde, el movimiento de la abrazadera y la colocación del preformado deben soportar las herramientas en lugar de compensarlas.
Pídale al proveedor de moldes y al proveedor de máquinas que revisen el mismo dibujo. Esto evita una brecha común en la que cada parte aprueba sólo su propio equipo. El acuerdo técnico final debe nombrar el área proyectada, la presión del proceso, los requisitos de sujeción, el espesor del molde y los detalles de montaje y conexión.
Planifique la fábrica alrededor de la celda de moldeo completa.
La página KGB100B publica un tamaño de máquina de 5,9 x 3,8 x 4,6 my un peso de 18 t. Estos son valiosos puntos de partida para el diseño y el montaje. No incluyen todas las plataformas, sistemas de resina, enfriadores, compresores, dispositivos de extracción, transportadores, recortadoras o límites de seguridad.
Comience por encima de la máquina. Confirme la altura libre del edificio, la capacidad de la grúa, la ruta de extracción del cabezal y el acceso a los calentadores y componentes hidráulicos. Luego trabaje hacia afuera. Los operadores necesitan espacio para inspeccionar el molde, retirar una pieza atascada y llegar a los puntos de servicio normales. La entrega de materiales y la manipulación de piezas terminadas necesitan rutas que no crucen zonas inseguras.
El agua de refrigeración merece algo más que una estimación del tamaño de la tubería. La página indica 0,3 MPa y 120 L/min, pero la planta también necesita la temperatura de entrada requerida, un aumento de temperatura aceptable, la calidad del agua, la filtración y las condiciones de retorno. Es posible que los circuitos del molde y el enfriamiento del aceite necesiten un control separado. La hoja de servicios final debe indicar lo que se incluye en el flujo publicado.
El aire comprimido necesita el mismo tratamiento. El sitio web proporciona una referencia de presión de 0,8 MPa, pero su unidad de flujo de aire visible es inconsistente. Solicite una demanda de entrada de máquina, demanda máxima, calidad del aire, punto de rocío y tamaño de conexión corregidos. Es posible que se necesite un receptor para mantener la presión estable durante grandes explosiones.
La página del producto etiqueta de 52 a 60 kW como "consumo de energía promedio". Dado que kW es una unidad de potencia, utilice la cifra únicamente como referencia de potencia publicada. No lo conviertas a kWh por parte. La energía relacionada con el producto depende del molde, la resina, el ciclo, los auxiliares y la producción aceptada.
EUROMAPA 46.2define la medición relacionada con el producto para una determinada máquina de moldeo por extrusión-soplado, molde y producto específico. Requiere un funcionamiento estable y una calidad del producto que cumpla con los requisitos del cliente. Ésta es una base sólida para una prueba de aceptación. Kinggle'sguía de requisitos de servicios públicospuede ayudar a estructurar la hoja de datos de la planta.

Un ciclo de secado de 320 piezas/h no es producción
Kinggle etiqueta 320 piezas/h como salida del ciclo de secado KGB100B. Un ciclo seco mide el movimiento de la máquina sin probar el proceso de producción completo. No incluye recuperación de resina, caída de parisón, soplado, enfriamiento, extracción de piezas, recorte o inspección de calidad en las condiciones de producción previstas.
Las piezas grandes suelen tener una refrigeración limitada. Los mangos gruesos, las esquinas y las zonas de pellizco pueden necesitar más tiempo que las áreas de paredes anchas. Un movimiento de apertura más rápido no puede liberar una parte que aún es demasiado blanda para mantener la forma. La automatización también puede marcar el ritmo si el robot, la recortadora o el transportador son más lentos que la máquina de moldeo.
Utilice tres valores de salida separados. Primero, registre el ciclo de secado solo como referencia de movimiento. En segundo lugar, mida las piezas moldeadas brutas por hora durante la prueba de producción. En tercer lugar, informe las piezas aceptadas por hora después de los controles de calidad acordados y las paradas contadas.
Salida aceptada = piezas moldeadas brutas - piezas rechazadas - piezas perdidas durante las paradas contadas
Para la planificación de turnos, documente el período de medición y las categorías de parada. Una breve observación del mejor ciclo no constituye una tasa de producción estable.
El plan de aceptación debe nombrar la pieza, molde, resina, color, regla de rectificado, acciones del operador y equipo auxiliar. También debe definir el estándar de calidad. El peso, las dimensiones, el rendimiento de las fugas, la condición del flash, la apariencia y las ubicaciones del espesor de la pared son categorías comunes, pero el proyecto debe elegir las que importan.
Utilice el ciclo objetivo como presupuesto. Dividirlo en descarga del acumulador, movimiento del molde, soplado, enfriamiento, escape, apertura, extracción y recuperación. Esto muestra si el límite proviene de la máquina, del molde, del material o del trabajo posterior. Elguía de optimización del tiempo de cicloexplica cómo mejorar una etapa sin trasladar el defecto a otra parte.
La programación de la pared debe seguir el producto, no una curva copiada
Las piezas grandes moldeadas por extrusión y soplado se estiran de manera desigual. El material cerca de un hombro, esquina, manija o embutición profunda puede viajar más lejos que el material en un panel ancho. Una separación uniforme del troquel puede dejar un área demasiado delgada mientras que otra conlleva un peso innecesario.
La página KGB100B dice que el modelo estándar incluye un controlador de espesor MOOG 100. El controlador exacto instalado, la resolución del perfil y el paquete de opciones deben mencionarse en la cotización. AManual de Moog DigiPack III alojado en Kingglemuestra cómo un controlador de máquina acumulador puede vincular la posición de las herramientas a un perfil programado. También enumera las funciones de tamaño de disparo, amortiguación y posición del acumulador. Ese manual ilustra la lógica de control, pero no debe usarse para asumir la interfaz KGB100B exacta.
Construya el primer perfil a partir de geometría y sincronización de molde conocidas. Luego corte o mida piezas en ubicaciones definidas. Cambie una región a la vez y registre la revisión. Una pieza más pesada no es automáticamente una pieza mejor. El objetivo es suficiente material donde el rendimiento lo necesita y menos exceso donde no lo necesita.
El trabajo del perfil debe permanecer conectado con la masa del granallado y la longitud del parisón. Ampliar una región del perfil cambia el material disponible en otros lugares. La temperatura y el oleaje también pueden cambiar el resultado. Guarde la receta aprobada con el grado del material, el color, la temperatura del cabezal, los ajustes de disparo y la versión del molde.
Elguía de programación parisonproporciona un método de ajuste paso a paso. Para este proyecto, el FAT debe comparar el perfil final guardado con el mapa de pared medido y el rango de peso parcial.
Realice una prueba de fábrica que responda a la decisión de compra.
Una prueba de aceptación en fábrica útil no es una demostración de una máquina. Es un intento controlado de fabricar el producto acordado en condiciones documentadas. El resultado debe mostrar qué se probó, cómo se midió y qué quedó fuera del alcance de la prueba.
EUROMAPA 46.2 ofrece una útil disciplina de medición. Requiere que la máquina esté en condiciones estables, que la calidad del producto cumpla con los requisitos del cliente y que se documenten los datos clave del proceso. El proceso de ventas de Kinggle también dice que se puede invitar a los clientes a unirse a la prueba. Convierta esa oportunidad en un protocolo escrito antes de que comience el juicio.
- Congele el artículo de prueba.Identifique la revisión de la pieza, el molde, la disposición del cabezal, el número de cavidades o salidas y cada opción instalada.
- Registre la formulación.Enumere el grado de resina, el proveedor, el paquete de color, los aditivos y la regla de triturado. Si es posible, conserve suficiente material de un lote conocido.
- Verifique la configuración.Registre las temperaturas del cañón y del cabezal, los ajustes de disparo, el archivo de perfil, las condiciones de soplado, las condiciones del agua de refrigeración y el estado de la automatización.
- Alcanzar un funcionamiento estable.No seleccione la primera parte aceptable. Acuerde las reglas de estabilización y la ventana de muestra antes de medir el rendimiento.
- Medir el balance de masa.Pese la pieza terminada, el flash y otros adornos. Confirme la masa bruta del parisón con la disposición del acumulador cotizada.
- Inspeccionar la calidad del producto.Utilice las ubicaciones y métodos aprobados para el espesor de la pared, las dimensiones, el peso, el rendimiento de fugas y los defectos visibles.
- Cuente la salida aceptada.Reportar ciclos totales, piezas brutas, rechazos y paradas durante el período acordado. Mantenga el ciclo de secado como un registro separado.
- Medir utilidades.Registre el voltaje, la potencia, la presión y el flujo del aire comprimido, la temperatura, la presión y el flujo del agua de refrigeración en límites definidos.
- Repetibilidad del desafío.Verifique la masa de granalla, la posición del parisón y las medidas del producto en la ventana de muestra, no solo en una pieza seleccionada.
- Cerrar desviaciones.Asigne a cada artículo fallido un propietario, una acción, un requisito de evidencia y una fecha de vencimiento antes de la aprobación del envío.
Mantenga las lecturas sin procesar con el resumen firmado. Las fotografías deben mostrar la identificación de la muestra y la ubicación de la medición. Archivos de recetas, alarmas y notas de desviación son parte de la evidencia. Elmáquina de moldeo por soplado guía FATcontiene un marco de aceptación más completo.
La selección de muestras también necesita una regla. Numere las piezas en secuencia y no reemplace una muestra fallida por una mejor. Si la configuración cambia, inicie un nuevo grupo de muestra y registre el tiempo de cambio. Esto mantiene el resultado rastreable. También separa la variación normal del desarrollo deliberado del proceso.
Antes de la aprobación del envío, compare el registro de prueba con la matriz de requisitos firmada. Una verificación de movimiento de la máquina aprobada no puede cerrar un artículo abierto de calidad del producto. Cualquier prueba que no se haya podido completar deberá permanecer visible con el motivo y el método de seguimiento acordado.
Prepare una solicitud de cotización que un fabricante de máquinas pueda diseñar
Una petición vaga de “una máquina de moldeo por soplado de 120 litros” invita a una propuesta vaga. En su lugar, envíe un paquete técnico compacto. No es necesario que sea perfecto, pero debe separar los requisitos conocidos de las decisiones abiertas.
Comience con un dibujo de producto acotado o un archivo 3D. Añade fotos cuando expliquen cuellos, inserciones, asas o adornos. Indique el peso final objetivo e identifique las áreas críticas de la pared. Nombre el grado del material y cualquier reafilado permitido. Si la resistencia química o una prueba reglamentaria son importantes, indique el estándar exacto y la condición del producto.
Luego defina la producción. Proporcione piezas aceptadas por hora o por día, turnos disponibles, automatización planificada y pasos posteriores. Indique si el proyecto incluye un molde nuevo. Si ya existe un molde, proporcione su plano de montaje, peso, espesor, montaje y conexiones de servicio.
La información de la instalación debe incluir suministro eléctrico, frecuencia, capacidad de aire comprimido, condiciones del agua de refrigeración, altura libre, puerta de acceso, grúa y datos del piso. No espere hasta la instalación para comparar estos elementos con la máquina. Los proyectos de piezas grandes pueden verse limitados por el aparejo y la manipulación del producto tan fácilmente como por la extrusión.
Adjuntar con la consulta
Planos de productos y moldes, detalles de resina, objetivo de producción, criterios de calidad, condiciones de utilidad, límites de diseño y alcance de automatización deseado.
Solicitud en la propuesta
Opción de cabeza final, tornillo y accionamiento, declaración de ajuste del molde, límites de servicios públicos, diseño, protocolo de aceptación, opciones suministradas y exclusiones técnicas.
Solicite una matriz de requisitos completa. Cada fila debe decir “cumple”, “requiere cambio” o “no incluido”, seguido de una referencia a la propuesta. Esto es más fácil de auditar que los estados dispersos por correo electrónico. Kinggle proporciona unaárea de descargapara documentos técnicos y unformulario de consulta de proyectopara el contacto inicial.
Cuando la KGB100B pertenece a la lista corta
El KGB100B merece una revisión más detallada cuando el producto se acerca a su rango de aplicación de piezas grandes y las comprobaciones de ingeniería se alinean. La página del producto menciona barriles químicos, autopartes, barreras de tráfico, flotadores, juguetes y muebles como aplicaciones. Esa lista muestra el campo deseado, pero no es prueba de que se ejecutará una parte específica.
Un caso sólido de lista corta tiene cuatro características. El molde encaja con espacio para movimiento y servicios. La masa bruta del parisón se ajusta a la opción de cabeza confirmada. La recuperación por extrusión apoya el ciclo requerido con el material previsto. La fábrica puede suministrar servicios públicos y manipulación dentro de los límites acordados.
Pase a otra configuración cuando falle una de esas condiciones. Un acumulador más grande puede resolver la masa del granal pero no el ancho del molde. Una platina más grande puede solucionar la envoltura del molde pero no la recuperación de la extrusión. Un tamaño de máquina diferente puede resultar más económico cuando la pieza es mucho más pequeña que el rango de trabajo de la plataforma.
También haga una pausa cuando los datos estén incompletos. Las cifras entre paréntesis del sitio web y la unidad de flujo de aire inconsistente necesitan una aclaración por escrito. El número del ciclo de secado no puede cerrar una garantía de producción. Estos son elementos normales de un acuerdo técnico, no motivos para adivinar.
La decisión de compra debería finalizar con un plan de prueba parcial. Si la máquina puede fabricar piezas estables y aceptables al ritmo y al límite de utilidad acordados, el modelo se adapta al trabajo. Si falta esa evidencia, la lista corta sigue siendo provisional.
Preguntas frecuentes
¿Qué productos puede fabricar la máquina de moldeo por soplado KGB100B 120L?
Kinggle enumera barriles de productos químicos, autopartes, barreras de tráfico, flotadores, juguetes y muebles en la página KGB100B. Estas son referencias de solicitudes, no aprobaciones automáticas. El producto real todavía necesita comprobaciones del tamaño del molde, la masa bruta del parisón, la demanda de sujeción, el material, la ruta de extracción y el enfriamiento.
¿120 L significa que caben todos los contenedores de menos de 120 L?
No. El volumen nominal del contenedor es solo un valor de detección. Una pieza por debajo de 120 L aún puede exceder la envolvente del molde, el límite de área proyectada, la demanda del acumulador o el espacio de remoción disponible. Envíe los dibujos del producto y del molde para una revisión específica del modelo.
¿Puede la KGB100B fabricar un producto terminado de HDPE de 15 kg?
No hagas esa suposición desde la mesa pública. La página publica 9(15) kg como referencia de peso del acumulador de PE, aparentemente junto con dos capacidades de cabeza enumeradas. La masa bruta del parisón incluye la pieza y todos los rebabas o molduras. Kinggle debe confirmar y probar en una prueba el cabezal seleccionado, la resina y el margen de proceso utilizable.
¿Es 320 piezas/h la producción esperada?
No. Kinggle etiqueta 320 piezas/h como ciclo de secado. La producción real aceptada incluye extrusión, formación de preformas, soplado, enfriamiento, extracción, recorte, rechazos y paradas. Indique el resultado aceptado requerido y verifíquelo con el molde y el material de producción.
¿Cómo se debe comparar el uso de energía?
Compare la energía relacionada con el producto bajo el mismo molde, producto, resina, reglas de calidad y límites de prueba. La página KGB100B publica de 52 a 60 kW como línea de energía promedio, que es una referencia de potencia. Mida kWh/kg y kWh por pieza aceptada durante una producción estable en lugar de convertir el valor de la página.
¿Qué información debo enviar para una cotización de KGB100B?
Envíe dibujos y fotografías del producto, dimensiones, peso terminado, requisitos de pared, calidad del material, regla de triturado, resultados aceptados, pruebas de calidad, datos del molde, condiciones de servicios públicos y necesidades de automatización. Marque claramente los elementos desconocidos. Esto le da al proveedor suficiente información para confirmar el cabezal, el ajuste del molde y el alcance de la prueba.
Revisa tu pieza antes de elegir la máquina.
Envíe a Kinggle el dibujo del producto, la estimación del peso bruto, la resina, los datos del molde, el objetivo de producción y las condiciones de utilidad de la fábrica. El equipo puede revisar si la plataforma KGB100B y la configuración de acumulador seleccionada se ajustan al proyecto.
Solicite una revisión de ajuste del producto