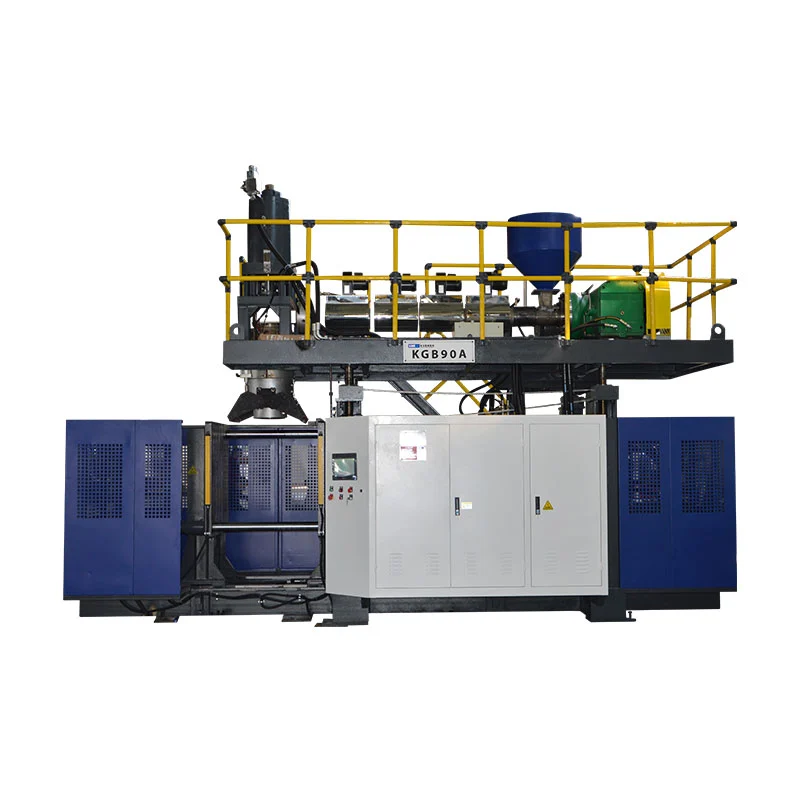
Un molde de soplado no es sólo la forma negativa de una botella. Tiene que capturar y sellar un parisón caliente, liberar el aire atrapado, eliminar el calor, crear el cuello y la base, eliminar el rebaba, ajustar la abrazadera y liberar la pieza, al ritmo de producción requerido.
El idioma de búsqueda puede oscurecer este alcance. Los compradores usanmolde de soplado, molde de soplado, molde de botella, molde de botella de plástico, herramientas EBMymolde de extrusión y sopladopara herramientas relacionadas. El cabezal del troquel es diferente: forma el preformado antes de que se cierre el molde. Una cotización debe incluir las herramientas del cabezal de troquel y el molde de soplado como elementos separados.
Esta guía se centra en el moldeo por extrusión-soplado en lugar de herramientas de preformas por inyección o estiramiento-soplado. También separa los datos publicados del sobre de la máquina de las garantías del proyecto. Ninguna dimensión universal de extracción, ventilación o enfriamiento es adecuada para cada resina y pieza.
Un molde de soplado de producción tiene siete trabajos conectados
La cavidad da a la pieza su forma externa, pero la reproducción de la forma es sólo el primer trabajo. La herramienta debe realizar las siguientes funciones juntas:
- Localice el parisón.El molde abierto debe recibir el tubo caliente sin arrastrarlo, doblarlo o faltarle una región de pellizco.
- Sellarlo y soldarlo.Las regiones de pellizco cierran el parisón y manejan el material desplazado en el cuello, la cola, el mango u otras áreas rebajadas.
- Deje escapar el aire atrapado.Los respiraderos proporcionan una ruta para el aire entre el parisón en expansión y la superficie de la cavidad.
- Transfiere calor.Los circuitos de refrigeración eliminan el calor con suficiente equilibrio para liberar una pieza estable en un tiempo repetible.
- Crear interfaces.Las inserciones del cuello, los detalles de calibración y las características del pasador o del soplado inferior deben coincidir con el cierre del recipiente y la máquina.
- Suelta y termina la pieza.El tiro, las inserciones, el movimiento de apertura y la estrategia de desbarbado determinan si la pieza puede salir limpiamente del molde.
- Montar y sobrevivir a la máquina.El conjunto completo debe ajustarse a la platina, la abertura, el espesor y la disposición de montaje mientras se someten a repetidos ciclos térmicos y de sujeción.
Un cambio realizado para un trabajo puede afectar a otro. Una bolsa de rebabas más profunda puede cambiar la concentración de calor alrededor de la soldadura. Una cavidad pulida puede reproducir la apariencia de manera diferente y al mismo tiempo cambiar la forma en que viaja el aire atrapado. Un inserto móvil grande puede solucionar un corte pero consume espacio de refrigeración y apertura. Revisar las decisiones a nivel del sistema.
Anatomía del molde de soplado: términos para poner en el dibujo.
La siguiente vista conceptual identifica las interfaces que un comprador debería esperar discutir. No es una impresión de herramientas y no contiene dimensiones de fabricación.
La superficie de la cavidad forma un lado de la pieza. Las inserciones pueden definir el cuello, el mango o las áreas de desgaste.
Ubicado en el límite de cierre donde se sella el parisón.
La cavidad opuesta se encuentra en el plano de separación. Control de alineación y montaje cierre repetible.
Las rutas de ventilación alejan el aire atrapado de regiones de cavidad seleccionadas.
| Característica | Función | Pruebas para aprobar |
|---|---|---|
| Superficie de la cavidad | Define geometría externa, textura, marcas y enfriamiento de contacto local. | Modelo de pieza final, base de contracción, descripción de superficie y dimensiones críticas |
| línea de separación | Límite donde se unen las mitades del molde | Ubicación visible de la costura, corriente de aire, acceso rápido y efecto en superficies funcionales. |
| Tierra de pellizco/compresión | Comprime y sella el material de parisón mientras controla la línea de soldadura y rotura. | Detalle de herramientas específicas del material y prueba de soldadura/recorte acordada |
| Bolsillo flash o relieve. | Recibe el material desplazado más allá del área de pellizco | Estimación bruta del parisón, geometría del flash y ruta de desbarbado |
| Ventilaciones | Libere el aire atrapado fuera del parisón en expansión. | Mapa de ubicación, marcas de testigos permitidas y facilidad de limpieza. |
| Circuitos de refrigeración | Elimina el calor y controla la distribución de la temperatura. | Dibujo de canales, identificación de circuitos, dirección de flujo e interfaz de servicios públicos. |
| Interfaz de cuello y golpe. | Forma o calibra el acabado e introduce aire soplado. | Plano de cierre, concepto de pasador/golpe inferior y margen de recorte |
| Montaje y alineación | Conecte el molde a la platina y conserve el cierre repetible. | Dibujo de interfaz de máquina, masa, centro de gravedad, sujetadores y puntos de elevación. |
Comience con la pieza y sus pruebas, no con una cavidad genérica
El fabricante de moldes necesita más que los litros nominales. Un bidón con asa de 5 litros, una botella redonda de 5 litros y una pieza técnica de doble pared pueden requerir diferentes líneas de separación, diámetros de parisón, diseños de flash y secuencias de extracción.
Mapa donde debe extenderse el parisón.
El parisón no llena la cavidad como la masa fundida moldeada por inyección que fluye a alta presión. Se expande y se estira hacia la pared de la cavidad. Los embutidos profundos, las áreas amplias y planas, las esquinas afiladas, los cuellos desplazados y las raíces de los mangos pueden exigir más material local o una estrategia de línea de separación diferente. Utilice radios y geometrías que puedan formarse sin que una región delgada se estire más de lo que el material y el proceso pueden soportar.
Poner ubicaciones de calidad en el dibujo.
El “muro uniforme” no es una regla de aceptación mensurable. Marque las ubicaciones críticas e indique el método de prueba. El hombro, la esquina, la raíz del mango, la base, la soldadura por pellizco y el panel pueden tener diferentes necesidades funcionales. Conecte esas ubicaciones alconfiguración de programación parisonpor lo que la geometría del molde y la distribución del material no se ajustan de forma independiente.
Planifique la contracción sin pedir prestado un porcentaje no relacionado
La contracción depende del grado de resina, la distribución de las paredes, la temperatura de la cavidad, el tiempo de enfriamiento y la geometría de la pieza. Utilice los datos del proveedor de materiales como referencia inicial, luego aplique el método del fabricante del molde y valide la pieza real. Un porcentaje genérico copiado de otra botella no es una base aceptable para el tamaño de la cavidad.
La línea de separación, el pellizco y la rebaba deben diseñarse juntos
La línea de separación determina dónde se cierran las dos mitades de la herramienta y dónde puede aparecer una costura visible. Colóquelo donde el molde pueda abrirse, el preformado pueda ser capturado, la pieza pueda liberarse y el equipo de recorte pueda alcanzar el rebaba. Evite colocar una costura no controlada a través de una superficie de sellado, decoración importante u otra interfaz funcional.
El pellizco es una característica de formación de soldadura.
En la cola o base, las regiones de pellizco opuestas comprimen dos paredes de parisón calientes. El detalle tiene que mover suficiente material para formar la soldadura y al mismo tiempo crear una línea de rotura controlable para eliminar las rebabas. La superficie, los ángulos, el separador y la cavidad correctos dependen de la resina, el espesor del parisón, la acción de cierre y la pieza. Trátelas como dimensiones de ingeniería, no como un bloque estándar copiado entre materiales.
La literatura de patentes publicada sobre moldeo por extrusión y soplado también trata la región de pellizco, la cavidad de rebaba, la temperatura del molde, la velocidad de cierre y el tiempo de desbarbado como variables que interactúan en lugar de una única dimensión de borde. Esto respalda una regla de compra conservadora: aprobar el detalle de pellizco con su resina y método de prueba, no solo por la apariencia.
Diseñe la ruta flash antes de ordenar la automatización
Identifique el flash superior, el flash trasero, el flash del mango y cualquier desperdicio de calibración. Decida si la remoción se realiza en el molde, en una estación de punzonado, con una recortadora o mediante un accesorio secundario. La masa rebajada pertenece a la demanda bruta de masa fundida, a la capacidad de la trituradora y a la planificación de la trituración. El dibujo de la herramienta también debe mostrar cómo los restos eliminados limpian el molde y la ruta de salida.
El enfriamiento y la ventilación deciden si la cavidad puede funcionar a la velocidad de producción.
El enfriamiento controla cuándo la pieza es lo suficientemente estable como para salir del molde; La ventilación controla si el parisón en expansión puede alcanzar la superficie de la cavidad. Ambos son problemas distribuidos. Una región lenta, caliente o atrapada por aire puede establecer el ciclo y la apariencia de toda la pieza.
Divida los circuitos de refrigeración por carga de calor y necesidad de control.
Es posible que las esquinas pesadas, las zonas pellizcadas, las inserciones del cuello y los elementos profundos no liberen calor al mismo ritmo que una pared delgada y recta. Varios circuitos identificables permiten diagnosticar y equilibrar esas regiones. Documente la entrada, salida y dirección de cada circuito. No conecte un molde al agua de las plantas basándose únicamente en el diámetro de la manguera; Verifique el flujo, la presión, la temperatura, la calidad del agua y la caída de presión requeridos para la herramienta final.
Un estudio publicado de elementos finitos sobre el enfriamiento del moldeo por soplado y extrusión examinó el material del molde, la transferencia de calor interna, el espesor de la pieza y la temperatura inicial del parisón como variables que afectan el campo de temperatura y el tiempo de apertura del molde. Esa investigación no proporciona una promesa de tiempo de ciclo para un proyecto de Kinggle, pero refuerza por qué una cotización de molde debe definir tanto el diseño térmico como los supuestos del proceso.
Ubique respiraderos donde el aire pueda quedar atrapado.
A medida que el parisón se expande, queda aire entre su superficie exterior y la cavidad. Sin una salida, ese aire puede retrasar el contacto y contribuir a una textura incompleta, líneas de arrastre o detalles mal formados. ElGuía de diseño de moldeo por soplado y extrusión Custom-Pakdescribe la ventilación de la línea divisoria y la ventilación de la cavidad cerca de inserciones o características profundas. El tamaño exacto de la ventilación y el margen para marcas de testigo aún dependen de la pieza y el material.
La facilidad de limpieza es parte del diseño de la ventilación.
Los respiraderos pueden perder efectividad cuando se acumulan residuos, polvo o material degradado. El archivo de mantenimiento y dibujo del molde debe mostrar dónde están ubicadas las ventilaciones, cómo se conectan a la atmósfera y cómo se inspeccionan sin dañar la cavidad. Realice un seguimiento de los cambios de superficie o relleno por posición antes de aumentar la presión del golpe para compensar un camino bloqueado.
El trabajo de alto brillo es un proyecto térmico independiente.
Las herramientas más frías pueden favorecer la eliminación del calor, mientras que la replicación de la superficie puede exigir una estrategia diferente en cuanto a la temperatura de la cavidad. Un estudio revisado por pares de 2023 demostró el moldeo por extrusión y soplado a temperatura variable en una caja de alerón automotriz de ABS utilizando calefacción y refrigeración por agua controladas. Esto es evidencia de un enfoque especializado, no una prueba de que cada botella deba utilizar herramientas variotermas. Indique los requisitos de apariencia con anticipación para que el molde y la bicicleta puedan diseñarse juntos.
El acabado del cuello, el método de soplado y el desbarbado son una sola interfaz.
El sistema de cierre establece dimensiones funcionales en la parte superior de una botella. Proporcione el dibujo de la tapa o cierre, la superficie de sellado, el detalle de la rosca o broche, la característica de manipulación y la condición de ajuste permitida. Decida si el acabado se forma, calibra, escaria o corta en una operación posterior. No cite “cuello estándar” sin una revisión controlada del dibujo.
Haga coincidir la herramienta con el dispositivo de soplado
El soplado superior, el soplado inferior y las disposiciones de agujas colocan el aire y el hardware de manera diferente. El soplete también puede participar en la calibración del cuello o en el manejo del flash. Confirme las holguras de carrera, centrado, enfriamiento, sellado y colisión con la máquina Kinggle seleccionada en lugar de dejar que el fabricante del molde las deduzca solo de la botella.
Verifique los medidores aguas abajo con el mismo dato.
Un cuello puede verse limpio pero aun así fallar al aplicar la tapa o al sellado. Acuerde qué datos y calibres se utilizarán en las pruebas de moldes, pruebas de fugas y calificación de líneas de llenado. Preservar la identidad del medidor y el estado de calibración en el registro de aceptación. Si una recortadora automática cambia el cuello después del moldeado, inspeccione la condición del acabado en lugar de solo la muestra moldeada.
Comparación original: referencias de máquinas Kinggle para cribado con ajuste de molde
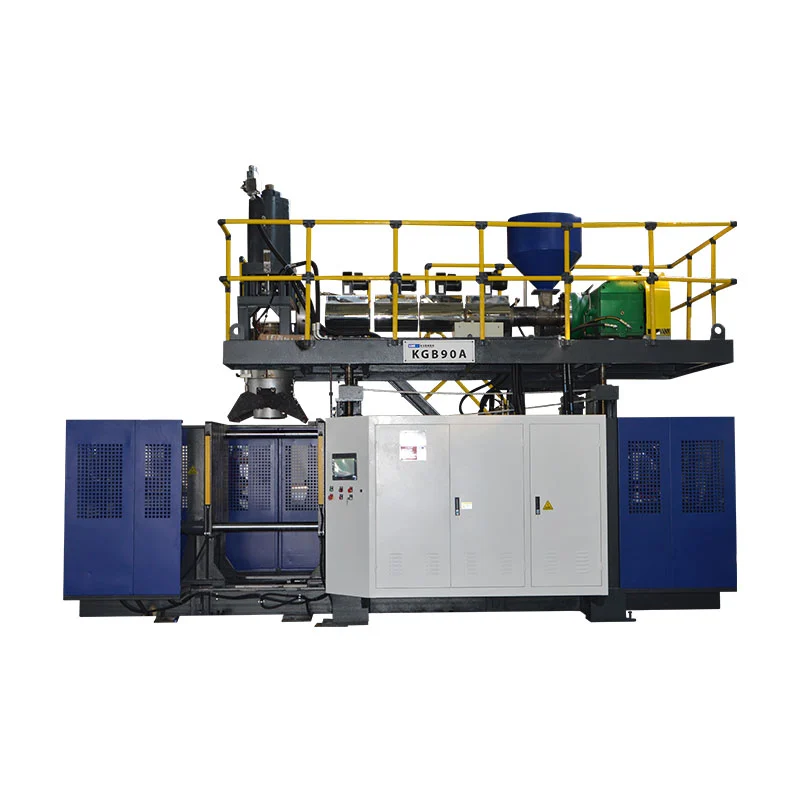
La siguiente tabla extrae campos relacionados con el moho de cinco páginas de productos actuales de Kinggle. Abarca máquinas continuas y acumuladoras para que los compradores puedan ver por qué la capacidad nominal del contenedor no puede reemplazar un dibujo de interfaz de herramientas.
| Modelo publicado | Clase de máquina | Referencia máxima del contenedor | Tamaño de la platina del molde (W×H) | Tamaño máximo de molde publicado (W×H) | Rango de espesor del molde | Fuerza de sujeción |
|---|---|---|---|---|---|---|
| KGB2L | Estación única continua | 2 litros | 380 × 430 milímetros | 360 × 380 milímetros | 160–300 milímetros | 40kN |
| KGB5L | Estación única continua | 5 litros | 368 × 450 milímetros | 410 × 450 milímetros | 200–310 milímetros | 65 kN |
| KGB15L | Estación única continua | 15 litros | 500 × 550 milímetros | 580 × 500 milímetros | 300–380 milímetros | 165kN |
| KGB80A | Acumulador, molde fijo | 30 litros | 750 × 860 milímetros | 520 × 860 milímetros | 360–420 milímetros | 215kN |
| KGB90A | Acumulador, molde fijo | 60 litros | 960 × 980 milímetros | 700 × 980 milímetros | 460–550 milímetros | 280kN |
Tres hallazgos importantes antes del desmoldeo
Primero, los litros no definen la orientación del molde.La referencia continua de 15L publica una fila de molde máxima más ancha pero más corta que la referencia del acumulador de 30L. La arquitectura y la forma de las piezas importan junto con el volumen.
En segundo lugar, el espesor del molde tiene su propio rango.Una cavidad puede ajustarse a las dimensiones de cara indicadas y aun así quedar fuera del espesor o disposición de apertura permitidos. Se añaden placas posteriores, inserciones y conexiones de refrigeración al conjunto.
En tercer lugar, la fuerza de sujeción pertenece al producto y al proceso.Un valor de página de máquina es fuerza disponible, no evidencia de que algún molde dentro del sobre sea adecuado. El área proyectada, las condiciones de soplado, la demanda de pellizco y la construcción del molde requieren una revisión de ingeniería.


El material del molde, las inserciones y el acabado de la superficie deben seguir las tareas de producción.
El material de las herramientas afecta la transferencia de calor, la maquinabilidad, la reparación, el desgaste y el costo. El volumen de producción por sí solo no es suficiente para elegirlo. Considere la resina, las especificaciones de la superficie, la función de pellizco, las condiciones abrasivas o corrosivas, las características móviles, la capacidad de mantenimiento y la estrategia de reparación aceptada.
Material del molde base
Pregunte por la aleación o el grado exacto, el tratamiento térmico cuando corresponda, el método de fabricación de la cavidad y la base del diseño térmico. “Molde de aluminio” o “molde de acero” es demasiado amplio para compararlo.
Insertos reemplazables
Los insertos de cuello, pellizco, desgaste, rosca o ventilación pueden localizar el mantenimiento y permitir un material diferente en una característica exigente. Registre la identificación del inserto y el alcance de repuesto.
Textura y grabado
Especifique archivos de arte, orientación, aceptación de profundidad/apariencia, interacción de ventilación y control de revisión. Confirmar cómo el proceso reproducirá la superficie solicitada.
Protección y almacenamiento
Defina la limpieza, la protección contra la corrosión aprobada, el drenaje de agua, las esclusas de transporte, los puntos de elevación y las condiciones de almacenamiento. Preservar los cursos de agua y pellizcar las superficies durante el tiempo de inactividad.
La recomendación de material del fabricante de herramientas debe indicar sus suposiciones y exclusiones. Al comparar dos cotizaciones, verifique si ambas incluyen los mismos materiales de inserción, alcance de enfriamiento, grabado, acabado superficial, mangueras, accesorios, herrajes de elevación, trabajos de prueba y repuestos de desgaste.
Prueba de fábrica: probar el molde como un proceso repetible
Una primera botella aceptable demuestra que el sistema puede formar la pieza una vez. La aceptación de la producción requiere una ejecución estable con condiciones rastreables. El siguiente flujo de trabajo es una estructura de evidencia recomendada, no una afirmación de que todos los proyectos de Kinggle ya utilicen el mismo protocolo.
- Confirmar identidad.Registre la máquina, el molde, los insertos, las herramientas de troquel, la calidad/lote del material, el color o la condición del reamolado y la revisión de la receta.
- Estabilizar las condiciones.Registre las temperaturas reales, el suministro/retorno del agua de refrigeración, las condiciones de soplado y las etapas del ciclo después de que el proceso alcance el estado acordado.
- Inspeccione la herramienta.Verifique el cierre de la línea de separación, la alineación, las fugas de agua y aire, el estado de la ventilación, las superficies atrapadas y el movimiento seguro.
- Muestra por puesto.Mantenga la identidad de la cavidad, la salida y la estación mediante pesaje, medición de paredes, recorte y pruebas funcionales.
- Mida la condición final.Incluya los efectos de escariado, punzonado, desbarbado u otros pasos de acabado incluidos.
- Registre todas las pérdidas.Registre rechazos, paradas, alarmas, correcciones manuales e interrupciones posteriores durante la ventana acordada.
- Guarde la línea base.Aprobar la revisión de planos, receta, fotografías, medidas, calibres y abrir acciones correctivas en conjunto.
Diagnosticar patrones antes de cambiar la receta.
| Patrón observado | Áreas de herramientas o procesos a inspeccionar | Pruebas para recoger |
|---|---|---|
| Soldadura de cola débil o inconsistente | Posición de parisón, detalle de pellizco, cierre de molde, temperatura local, alivio de rebaba y desbarbado | Muestras de soldadura etiquetadas con la posición, masa bruta, secuencia cerrada y prueba funcional |
| Mala textura o detalles incompletos. | Ventilaciones, ubicación del aire atrapado, condición de la cavidad, contacto del parisón y temperatura | Mapa de defectos, inspección de ventilación, condiciones reales del proceso y fotografías de cavidades. |
| Deformación después de la expulsión | Distribución de paredes, equilibrio de enfriamiento, sincronización de eyección, manipulación y posenfriamiento. | Temperatura/caudal por circuito, controles dimensionales cronometrados y mapa mural |
| Flash en un lado | Alineación, paralelismo de placas, superficie de separación, montaje de moldes y centrado de preformas. | Historial de posiciones, inspección de cierre y repetición de piezas antes/después de la corrección. |
| Ciclo lento o variable | Restricción del circuito de refrigeración, regiones calientes, espesor de la pieza, ventilación y retraso aguas abajo | Tiempos de las etapas del ciclo, condiciones de suministro/retorno y registro de paradas |
Utilice KinggleFlujo de trabajo de evidencia HMIcuando alarmas o cambios de secuencia acompañan a un problema de moho. Llevar puntos de inspección aprobados al interior delplan de mantenimiento preventivoen lugar de esperar a que la calidad de la pieza disminuya.
RFQ de moldes de soplado y lista de verificación de revisión de diseño
- Fichero de piezas 2D/3D controlado, revisión, capacidad, dimensiones máximas y contenidos previstos.
- Planos de cierre y acabado de cuello, muestras de tapa, datos de sellado y estado de acabado del acabado.
- Grado exacto de resina, color/aditivos, plan de remolido/PCR e información del proveedor del material.
- Peso terminado, parisón bruto estimado y ruta flash.
- Ubicaciones críticas de paredes y dimensiones con métodos de prueba y límites de aceptación.
- Pruebas funcionales de fugas, caídas, carga superior, torsión, ambientales u otras pruebas funcionales específicas del proyecto.
- Modelo de máquina, recuento de estaciones y cavidades, plano de salida del cabezal de troquel y distancia entre centros del parisón.
- Interfaz de platina/montaje, envolvente del molde, espesor, apertura, disposición de abrazadera y pasador de soplado.
- Línea de separación, pellizco, bolsillo flash, inserto de cuello, respiraderos, circuitos de refrigeración y acabado superficial.
- Interfaces de extracción, recorte, prueba de fugas, transporte y manipulación de chatarra.
- Material de la herramienta, grados de plaquita, dureza/tratamiento cuando corresponda, repuestos y método de reparación.
- Cantidad de material de prueba, duración del experimento, muestras, calibres, registro de datos y responsabilidad de aceptación.
- Disposición general, puntos de elevación, masa del molde/centro de gravedad y procedimiento de cambio aprobado.
- Límite del alcance: moldes, matrices, accesorios, mangueras, planos, capacitación, embalaje y artículos suministrados por el comprador.
Para servicios de fábrica, conecte los circuitos finales del molde y el dispositivo de soplado a Kinggle's.guía de planificación de distribución y servicios públicos. Para la clase de máquina y la secuencia de producción, utilice elguía de moldeo por soplado y extrusión continuay confirmar si se requiere plataforma acumuladora para la parte final.
Preguntas frecuentes
¿Cuál es la diferencia entre un molde de soplado y un cabezal de moldeo por soplado?
El cabezal de troquel forma el parisón fundido antes del moldeo. El molde de soplado se cierra alrededor de esa preforma, la sella, recibe aire de soplado, enfría la pieza y define su forma exterior. Son sistemas de herramientas separados pero conectados.
¿Qué información se necesita para diseñar un molde de extrusión-soplado?
Proporcione los planos de la pieza controlada y del cierre, el grado de la resina, los pesos brutos y acabados del parisón, las paredes y dimensiones críticas, las pruebas funcionales, el objetivo de salida, la interfaz de la máquina, el plano de la cavidad, el método de recorte y los servicios públicos de la fábrica.
¿Por qué es importante el diseño de pellizco en el moldeo por extrusión y soplado?
El pellizco comprime y sella el material de parisón caliente y ayuda a definir dónde se separa la rebaba. Su geometría interactúa con el material, el espesor del parisón, el cierre del molde, la temperatura, el alivio del rebaba y el desbarbado, por lo que debe validarse en el proyecto real.
¿Por qué un molde de extrusión y soplado necesita respiraderos?
El aire puede quedar atrapado entre el parisón en expansión y la cavidad. Los respiraderos le dan una ruta de escape para que el parisón pueda entrar en contacto con la superficie del molde y reproducir la forma y el detalle deseados.
¿Cómo afectan los canales de enfriamiento al tiempo del ciclo de moldeo por soplado?
Los circuitos de refrigeración eliminan el calor hasta que la pieza puede liberarse sin deformaciones inaceptables. La región caliente más lenta puede limitar el ciclo, por lo que el diseño del circuito, el flujo, la temperatura, el material del molde y la distribución de las paredes deben evaluarse juntos.
¿Puede un molde de soplado existente adaptarse a una máquina diferente?
Posiblemente, pero no lo asumas. Verifique el ancho, la altura, el espesor, la masa, el montaje, la apertura, la abrazadera, la posición del pasador de soplado, los servicios públicos, la ruta de extracción, la alineación del cabezal de troquel y los controles contra la máquina receptora.
¿Debo elegir un molde de soplado de aluminio o de acero?
La elección depende del rendimiento térmico, el servicio de producción, la resina, los requisitos de superficie y desgaste, la estrategia de inserción, la capacidad de reparación, el tiempo de entrega y el costo. Pregunte por el grado exacto y los supuestos de diseño en lugar de seleccionar únicamente el nombre del metal.