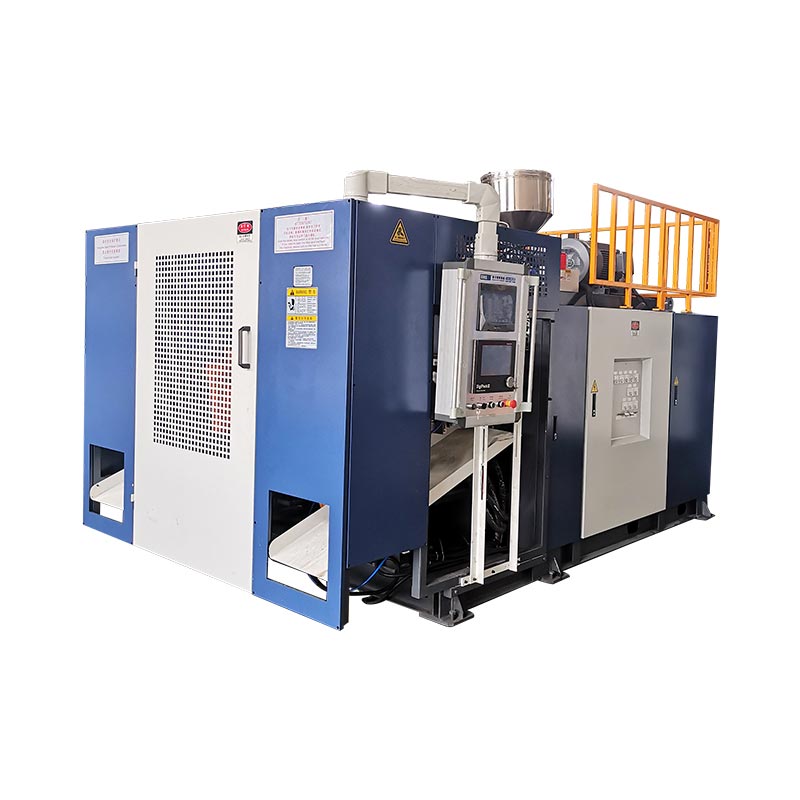
Una segunda estación cambia la forma en que la máquina utiliza el tiempo de extrusión, enfriamiento y manipulación del molde. No duplica automáticamente la producción vendible, no reduce la energía por botella ni produce un producto más grande. Tres tamaños de máquinas Kinggle emparejados muestran dónde aparecen las diferencias reales.
lo realMáquina de moldeo por soplado de estación simple o doblePor lo tanto, la comparación es un estudio de células completas, no un recuento de portadores. La decisión debe conectar la botella, el programa de producción, la demanda bruta de fusión, la secuencia de dos estaciones y el requisito de piezas aceptadas.
¿Qué cambia entre una estación y dos?
En una máquina de moldeo por extrusión-soplado continua de una sola estación, una posición de molde y sujeción captura el preformado, forma la pieza, la enfría y la libera. El próximo evento de moldeo debe ajustarse a la secuencia de esa estación.
Una máquina de moldeo por extrusión y soplado de doble estación (o doble estación) alterna dos posiciones de molde alrededor de un sistema de extrusión compartido. Una estación puede estar en una etapa de soplado, enfriamiento o extracción parcial mientras la otra se prepara para capturar el siguiente parisón. Esta es la razón por la que el equipo de doble estación también se describe como máquina de moldeo por soplado de doble cara o lanzadera en algunos mercados.
Esta secuencia simplificada explica la oportunidad, no la tasa de producción final. El recorrido de la estación, la formación del parisón, el cierre del molde, el soplado, el escape, el enfriamiento, la expulsión, el recorte y la transferencia aguas abajo todavía tienen que encajar. La literatura independiente sobre máquinas lanzadera también enumera las configuraciones de una y dos caras por separado de los cabezales de troquel de una y varias caras, lo que refuerza que se trata de opciones de equipos diferentes.
No confunda el recuento de estaciones, el recuento de cabezas, el recuento de cavidades y el recuento de capas.
Muchos errores en las citas comienzan porque se usa “doble” sin decir qué se duplica. Una máquina de doble estación no es necesariamente una máquina de doble cabezal, un molde de dos cavidades o una línea de dos capas.
| Término | lo que cuenta | que cambia | Pregunta para el proveedor |
|---|---|---|---|
| Estación simple o doble | Posiciones de molde y abrazadera que funcionan en secuencia | Secuencia de la máquina, requisitos de juego de moldes, potencial de producción, tamaño y manejo | ¿Cuántas estaciones de molde completas se alternan en esta máquina? |
| Matriz de uno o varios cabezales | Parisones extruidos en un solo evento de moldeo | ¿Cuántas cavidades del molde se pueden alimentar a la vez y el paso de salida requerido? | ¿Cuántas salidas se incluyen y cuál es su distancia entre centros? |
| Molde de una o varias cavidades | Piezas formadas en un molde cerrar | Piezas por evento de moldeo, tamaño del molde, equilibrio de enfriamiento y recorte | ¿Cuántas piezas vendibles debería producir un evento de molde? |
| Monocapa o multicapa | Capas de material en la pared parcial. | Extrusoras, arquitectura de cabezales de troquel, manipulación de materiales y control de procesos. | ¿Qué materiales y estructura de capas están incluidos en el presupuesto? |
ElFicha técnica de la lanzadera de extrusión continua R&B, por ejemplo, enumera los cabezales de troquel de uno o varios pares por separado de las configuraciones de abrazadera de una o dos estaciones. Las herramientas de parisón múltiple son una palanca de salida; una segunda estación de moldeo es otra. Una propuesta puede utilizar cualquiera de las palancas o combinar ambas, por lo que la cotización debe identificar cada una por separado.
La terminología también cambia según la región. Los compradores pueden buscar unmáquina de moldeo por soplado de doble estación, máquina de moldeo por soplado de doble estación, máquina sopladora de botellas de dos estacionesomoldeadora por soplado y lanzadera de doble cara. Confirme la secuencia física en lugar de seleccionar solo por nombre.
Comparación original: tres tamaños de máquinas Kinggle emparejados
El siguiente análisis utiliza especificaciones publicadas en seis páginas de productos actuales de Kinggle. Cada par tiene la misma capacidad máxima nominal de contenedor, lo que hace que la diferencia entre estaciones sea más fácil de ver. Las cifras son referencias del catálogo, no una garantía de producción para cada botella, resina, cabezal de troquel o paquete de opciones.
| Capacidad y modelo | Estaciones | Etiqueta de salida publicada | Capacidad de fusión de HDPE | Dimensiones de la máquina (L×W×H) | Sobre simple L×A* | Peso | Fuerza de sujeción |
|---|---|---|---|---|---|---|---|
| 2LKGB2L | Soltero | Ciclo de secado de 600 piezas/h | 30 kilos por hora | 3,1 × 1,7 × 2,5 m | 5,3 m² | 2,5 toneladas | 40kN |
| 2LKGB2D | Doble | Ciclo de secado 600 × 2 piezas/h | 55 kilos por hora | 3,1 × 2,2 × 2,5 m | 6,8 m² | 4,5 toneladas | 40kN |
| 5LKGB5L | Soltero | Ciclo seco de 500 piezas/h | 55 kilos por hora | 3,1 × 2,2 × 2,5 m | 6,8 m² | 3,0 toneladas | 65 kN |
| 5LKGB5D | Doble | Ciclo de secado 500 × 2 piezas/h | 80 kilos por hora | 3,2 × 2,2 × 2,5 m | 7,0 m² | 5,2 toneladas | 65 kN |
| 15LKGB15L | Soltero | Ciclo de secado de 450 piezas/h | 100 kilos por hora | 4,5 × 2,2 × 2,8m | 9,9 m² | 7,5 toneladas | 165kN |
| 15LKGB15D | Doble | Ciclo de secado 450 × 2 piezas/h | 120 kilos por hora | 4,8 × 2,9 × 2,8 metros | 13,9 m² | 12,5 toneladas | 165kN |

Lo que revelan los datos emparejados
1. El recuento de estaciones no define el tamaño máximo de pieza
Dentro de cada par Kinggle, la capacidad nominal del contenedor y la fuerza de sujeción publicada siguen siendo las mismas: 2L y 40 kN, 5L y 65 kN, o 15L y 165 kN. La segunda estación cambia la secuencia de producción; no convierte una plataforma de 5L en una plataforma de 15L.
Esta distinción es importante durante la selección de la máquina. El volumen de la pieza, el área proyectada, las dimensiones del molde y la abrazadera requerida aún deben ajustarse a la plataforma. Kinggle'sGuía de selección de máquinas de moldeo por soplado.comienza desde el contenedor antes de elegir el recuento de estaciones.
2. Los pares de estaciones dobles añaden capacidad de fusión, pero no en una proporción fija
La capacidad de fusión de HDPE publicada aumenta de 30 a 55 kg/h en el par de 2 L, de 55 a 80 kg/h en el par de 5 L y de 100 a 120 kg/h en el par de 15 L. Esos aumentos no son idénticos y no deberían convertirse en un “multiplicador de doble estación” universal.
Esta es la lección de capacidad más importante de los datos. Dos estaciones pueden crear más oportunidades de moldeo, pero la extrusora aún tiene que suministrar la masa bruta del parisón. Una botella más pesada, más flash, más salidas de troquel o intervalos de eventos más cortos aumentan la demanda de material fundido. Cuando la extrusión se convierte en un cuello de botella, agregar disponibilidad de estaciones no puede resolverlo.
3. El peso y la envolvente de instalación aumentan de forma diferente según el tamaño
Pasar del modelo simple al doble aumenta el peso publicado de la máquina de 2,5 a 4,5 toneladas en 2L, de 3,0 a 5,2 toneladas en 5L y de 7,5 a 12,5 toneladas en 15L. La envolvente de la máquina L×W calculada cambia de aproximadamente 5,3 a 6,8 m², 6,8 a 7,0 m² y 9,9 a 13,9 m² respectivamente.
Por lo tanto, la superficie del suelo no se describe con seguridad como “casi igual” o “el doble de grande”. El resultado depende de la plataforma. Ninguno de los cálculos de la envolvente de la máquina es un diseño de fábrica: el acceso de servicio, el suministro de material, los colectores de refrigeración, los armarios de control, la descarga de piezas y la manipulación de moldes todavía necesitan espacio. Utilice KinggleGuía de potencia, aire, agua y diseño.antes de congelar el plano del sitio.
4. La etiqueta del ciclo de secado es una señal de comparación, no una promesa de entrega.
Un ciclo seco registra el movimiento de la máquina sin probar las condiciones de producción de una pieza terminada. La producción real debe incluir la formación del parisón, el tiempo de soplado y escape, el enfriamiento, la expulsión, el recorte, la pérdida de calidad y las paradas planificadas. A un bidón grueso de 15 litros y una botella ligera de 500 ml no se les puede asignar el mismo rendimiento simplemente porque funcionan en una máquina con el mismo número de estaciones.
Calcule el resultado de los eventos de moldeo y el balance de masa.
Comience con el producto y trabaje hacia atrás. No comience multiplicando un número de catálogo por las horas de turno.
Paso 1: definir el buen resultado requerido
Convierta la demanda confirmada en piezas buenas por hora utilizando las horas de producción programadas, los cambios planificados y los supuestos de disponibilidad propios de la planta. Mantenga los escenarios de demanda separados (base, pico estacional y crecimiento futuro) para que el exceso de capacidad sea visible en lugar de estar oculto dentro de un objetivo optimista.
Paso 2: mida un evento de moldeado completo
Para el molde propuesto, registre el número de preformas, piezas formadas, masa bruta de preformas, masa de piezas terminadas, ruta de evaporación/remolino, intervalo de eventos estables y resultado de calidad aceptado. Un evento de moldeado significa que un molde captura material de parisón y produce su conjunto de piezas.
Piezas buenas/h = eventos de moldeo/h × piezas por evento × fracción aceptada
Demanda bruta de fusión (kg/h) = eventos de moldeo/h × masa bruta de parisón por evento (kg)
La fracción aceptada debe provenir de un ensayo acordado o de un supuesto honesto de planta. La masa bruta del parison incluye el material que ingresa al proceso de moldeo, no solo la botella terminada. Si se vuelve a rectificar el flash, su manejo y reintroducción aún afectan la línea.
Paso 3: pruebe los cuellos de botella como una sola línea
Compare la demanda bruta de fusión con la extrusora propuesta bajo el material real. Luego confirme el enfriamiento del molde, el soplado de aire, la extracción de piezas, el recorte, la prueba de fugas, el transporte, el embalaje y la capacidad de la trituradora. La etapa sostenible más baja establece la salida de la línea.
Para una lógica de salida de máquina continua más amplia, consulte Kinggle'sguía de la máquina de moldeo por soplado continuo. Si el peso de la pieza o la distribución de la pared cambian durante las pruebas de velocidad, utilice elguía de programación parisony verifique las mismas ubicaciones de las paredes en cada condición.
¿Qué configuración se ajusta al plan de producción?
La estación única suele ser la lista más limpia cuando...
- la demanda verificada se ajusta a una estación de moldeo con un margen operativo aceptable;
- los cambios de producto son frecuentes o los ciclos de producción son cortos;
- se prefiere un juego de moldes por razones de presupuesto, mantenimiento o validación;
- la pieza, el molde o el método de extracción hacen que un diseño alternativo sea menos práctico;
- el espacio de la fábrica, el acceso a los ascensores o la automatización posterior son limitados;
- El proyecto está entrando en un mercado donde la demanda aún no está probada.
La doble estación merece un estudio de línea completa cuando…
- la demanda repetida estable excede la producción realista de una sola estación;
- dos estaciones de moldes coincidentes pueden ejecutar un proceso repetible;
- la extrusora y el cabezal de troquel pueden suministrar la tasa de fusión bruta requerida;
- el enfriamiento deja tiempo útil para alternar el trabajo del molde;
- el recorte, las pruebas y el manejo de materiales pueden aceptar el aumento del flujo;
- el alcance adicional de moldes, máquinas y servicios públicos tiene un argumento comercial defendible.
Ninguna lista reemplaza una prueba de producto. Evita un error de adquisición común: tratar la segunda estación como un accesorio de salida independiente. Es una decisión del sistema que cambia las herramientas, los controles, la puesta en servicio y el flujo de piezas a través de la fábrica.
Los servicios públicos y los equipos posteriores pueden anular la ventaja de la estación
Una línea de doble estación puede enviar más calor al sistema de enfriamiento del molde y crear eventos de moldeo más juntos. El aire comprimido debe mantener la presión y suministrar flujo cuando la línea lo exige, no sólo cuando está inactivo. El agua de refrigeración debe llegar a ambos circuitos del molde en condiciones estables. La distribución eléctrica, la refrigeración hidráulica y el entorno del gabinete deben coincidir con la construcción final.
No calcule los servicios de la planta a partir de la tabla comparativa. Algunas especificaciones web actuales de Kinggle utilizan tipografía unitaria inconsistente y las cifras de energía promedio no describen una prueba de producto idéntica. Solicite la hoja de servicios específica del proyecto, el plano eléctrico y el plano de disposición general de la configuración solicitada.
Verifique cada proceso después de la apertura del molde.
- ¿Los equipos de extracción pueden recibir piezas de las estaciones alternas?
- ¿Puede el recorte manejar el flash real y la geometría del cuello/fondo?
- ¿Puede el probador de fugas inspeccionar cada cavidad a la velocidad de línea requerida?
- ¿Pueden los transportadores evitar colisiones, acumulaciones y deformaciones de piezas?
- ¿Pueden el molinillo y la licuadora manejar el flash sin desestabilizar la proporción de molido?
- ¿Pueden los operadores llegar a ambas estaciones de forma segura para realizar trabajos de inspección y cambio aprobados?
Si correr más rápido crea un espesor de pared inestable, destellos, distorsión de enfriamiento o alarmas repetidas, conecte elregistro de mantenimiento preventivocon kinggleMétodo de solución de problemas de HMIantes de ocultar un cuello de botella físico con cambios de receta.

Compare el costo total de instalación, no solo el precio de la máquina
Un comprador que busca el precio de una máquina para fabricar botellas de plástico puede recibir dos cotizaciones que no sean equivalentes. Se puede incluir el segundo juego de moldes, prueba de extracción y fugas; otro puede mostrar sólo la máquina de moldeo de base. Por lo tanto, el precio general más bajo puede describir una célula de producción menos completa.
| capa de costos | Pregunta de estación única | pregunta de doble estación |
|---|---|---|
| Plataforma de la máquina | ¿Qué extrusor, abrazadera, controles y auxiliares estándar están incluidos? | ¿Qué equipos adicionales de carro, pinza, soplado y control están incluidos? |
| Moldes y cabezal de troquel | ¿Se incluye un molde completo y el paquete de salida de troquel correcto? | ¿Se incluyen dos estaciones de moldes coincidentes y el número de cabezales y el paso de salida son idénticos al plan de herramientas? |
| Servicios de fábrica | ¿Qué trabajo de energía, aire, agua y piso/carga se requiere? | ¿Pueden los servicios existentes soportar una secuencia de eventos más rápida bajo demanda simultánea de fábrica? |
| Celda aguas abajo | ¿Qué pasos de extracción, recorte, prueba, transporte y trituración son manuales o automáticos? | ¿Puede cada etapa aguas abajo aceptar piezas de estaciones alternas sin acumulación? |
| Cambio y validación | ¿Cuánto tiempo lleva un cambio de molde y receta según el procedimiento del comprador? | ¿Cómo se alinean, califican y restauran dos estaciones después de un cambio de producto? |
| Riesgo operativo | ¿Qué producción se pierde si se detiene la estación de molde único? | ¿Se puede aislar cualquiera de las estaciones de forma segura y qué sucede con la secuencia de extrusión compartida? |
Una comparación económica útil utiliza los mismos límites del proyecto en ambos lados. Incluye la máquina de moldeo, moldes, cabezal de troquel, auxiliares, instalación, puesta en marcha, capacitación y modificaciones de fábrica. Luego calcule la mano de obra, los servicios públicos, el mantenimiento planificado, la pérdida por cambio, la pérdida de calidad y el tiempo de inactividad utilizando las propias suposiciones operativas del comprador.
Costo por pieza buena = costo total durante el período de comparación ÷ piezas aceptadas producidas durante el mismo período
El numerador y el denominador deben utilizar la misma ventana de tiempo y alcance. No coloque una cifra capital de estación doble encima de una producción de ciclo seco de una sola estación, ni compare una línea doble automatizada con una máquina simple base que excluya el recorte y las pruebas. Si la demanda no puede utilizar la producción agregada, la capacidad ociosa sigue siendo un costo. Si la demanda excede la capacidad de una sola estación, la producción perdida y las horas extras también son costos.
El precio sigue siendo una restricción de compra válida, pero pertenece después del ajuste técnico. Pídale a Kinggle que identifique cada componente incluido y cada artículo suministrado por el comprador para que la cotización pueda compararse línea por línea.
Una mejor RFQ separa las condiciones garantizadas de las referencias del catálogo
Envíe la misma hoja de entrada a todos los proveedores. De lo contrario, dos citas pueden utilizar supuestos diferentes y aun así parecer comparables.
| Campo de solicitud de cotización | Entrada requerida | Por qué cambia la decisión de la estación |
|---|---|---|
| Parte | Dibujo o muestra, dimensiones máximas, cuello/acabado, mango, línea de separación y requisitos de recorte. | Define el ajuste, el movimiento y el trabajo posterior del molde. |
| Material | Grado exacto de resina, color, aditivos, plan de remolido/PCR y datos del proveedor | Cambia el comportamiento de fusión, el rendimiento bruto y el enfriamiento. |
| Masa y muro | Peso terminado, estimación bruta del parison/rebaba, ubicaciones críticas de las paredes y tolerancia | Convierte los objetivos del ciclo en demanda de fundición y evidencia de calidad |
| Demanda | Buenas piezas por hora, turno, año y temporada alta; SKU/plan de cambio | Muestra si la segunda estación se puede mantener cargada productivamente |
| Estampación | Recuento de estaciones, salidas de matrices, cavidades, distancia entre centros, juegos de moldes y disposición de enfriamiento | Evita que la “estación doble” oculte una suposición de cabezal o cavidad diferente |
| Calidad | Pruebas de peso, dimensiones, pared, fugas, caída, carga superior u otras pruebas acordadas | Define una buena salida en lugar de velocidad de movimiento. |
| Fábrica | Estándar de energía, condiciones de aire/agua, límites de piso y techo, trayectoria de elevación y equipos posteriores | Prueba si se puede instalar y soportar la celda de doble estación completa |
Registre estos elementos durante la prueba de aceptación.
- Máquina, molde, cabezal de troquel, resina e identidad de recetas.
- Intervalo estable de eventos de moldeo para cada estación, ni un evento más rápido.
- Masa bruta del parisón, peso de la pieza terminada y ruta flash.
- Piezas aceptadas por cavidad y estación en la ventana de prueba acordada.
- Muro crítico, resultados dimensionales y funcionales.
- Condiciones reales de aire, agua y electricidad bajo la carga demostrada.
- Registro de alarmas, paradas e intervenciones manuales durante el ensayo.
Este registro convierte “estación simple versus estación doble” en una decisión basada en el producto del comprador. También proporciona la base de puesta en servicio para la resolución de problemas y el mantenimiento preventivo en el futuro.
Preguntas frecuentes
¿Qué es más rápida: una máquina de moldeo por soplado de una o dos estaciones?
Una máquina de doble estación tiene un mayor potencial de producción porque dos estaciones de molde se alternan alrededor de un sistema de extrusión compartido. La buena producción real todavía depende de la capacidad de fusión, el recuento de parisones, el enfriamiento, la eliminación de piezas, el equipo posterior y la calidad aceptada.
¿Una máquina de moldeo por soplado de doble estación duplica la producción?
No automáticamente. Las cifras publicadas del ciclo seco pueden mostrar dos estaciones alternas, pero la producción vendible puede estar limitada por la demanda bruta de fusión, enfriamiento, recorte, pruebas, paradas o rechazos. Verifique la máquina con el producto y material real.
¿Es lo mismo una máquina de doble estación que una máquina de doble cabezal?
No. El recuento de estaciones describe las posiciones del molde y la abrazadera. El recuento de personas describe cuántas preformas se extruyen para un evento de moldeado. Una máquina puede combinar dos estaciones con una o varias salidas de troqueles.
¿Pueden las dos estaciones procesar moldes diferentes?
No asuma que pueden ejecutar productos no relacionados de manera eficiente. Las estaciones comparten condiciones de extrusión y proceso, por lo que la masa del producto, el tiempo de preparación, el enfriamiento y el trabajo posterior deben ser compatibles. Confirme la disposición exacta durante la ingeniería.
¿Debo elegir una estación simple o doble para contenedores de 5L?
El volumen del contenedor sólo identifica la plataforma. Elija el número de estaciones entre la demanda verificada de piezas buenas, el peso del producto, la longitud del tiraje, el plano del molde y del cabezal de troquel, los servicios públicos disponibles, el diseño de la fábrica y la capacidad posterior.
¿Cómo se debe calcular la producción de la máquina de moldeo por soplado?
Utilice eventos de moldeado por hora multiplicados por partes por evento y la fracción aceptada. Verifique el resultado con la demanda bruta de fusión, el enfriamiento y cada paso posterior. No utilice el ciclo seco solo como resultado de producción.
¿Qué información se necesita para una cotización de estación simple o doble?
Proporcione el plano de la pieza, la calidad del material, la masa bruta y terminada del parisón, los requisitos de calidad y de pared, el objetivo de piezas buenas, el plan de SKU, el concepto de molde y cavidad, los servicios públicos, el diseño y el equipo posterior.