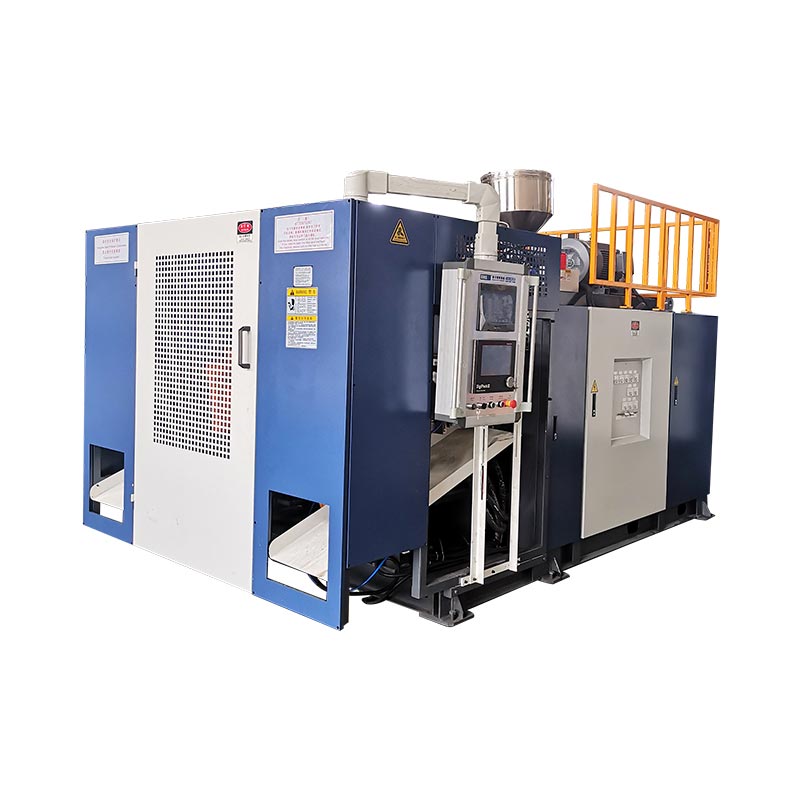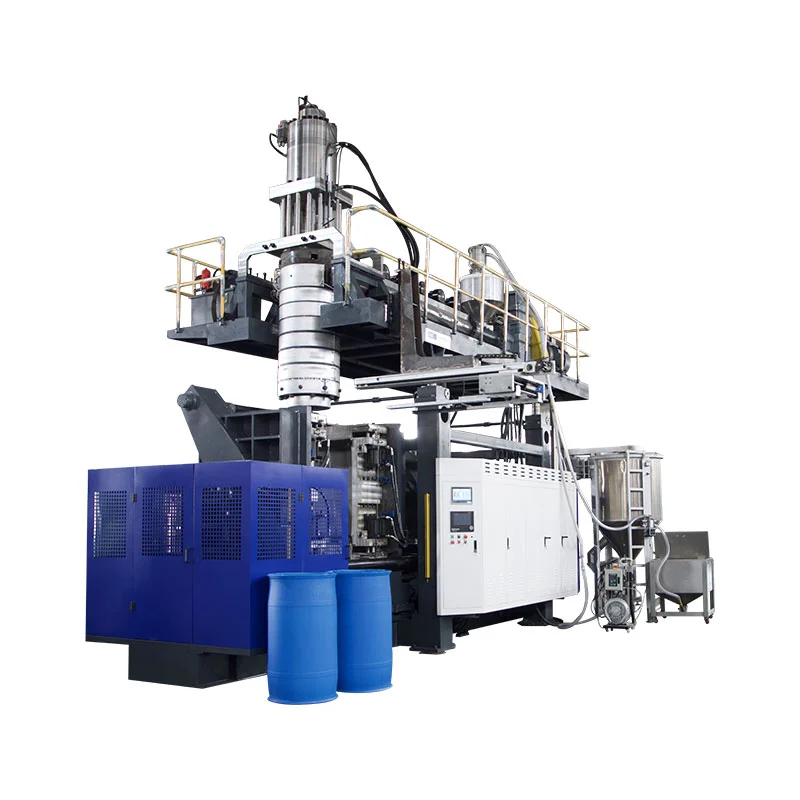
Dos cabezas, dos preformas y dos cavidades a menudo pertenecen al mismo concepto de producción, pero no son términos intercambiables. El diseño correcto comienza con la botella, el paso de salida, el espacio del molde y la demanda bruta de fusión, no con un recuento objetivo de personas.
Un comprador que solicite una “máquina sopladora de botellas de cuatro cavidades” puede recibir un cabezal de troquel de cuatro salidas, un molde de cuatro cavidades y una o dos estaciones de molde. Otro comprador que pide una “máquina de moldeo por soplado de doble cabezal” puede estar refiriéndose sólo a dos preformas. A menos que la cita enumere cada elemento, las dos partes pueden discutir el mismo número mientras imaginan equipos diferentes.
Esta guía separa esos términos, utiliza las especificaciones actuales de Kinggle 2L, 5L y 15L para mostrar los límites dimensionales detrás de la selección del cabezal y proporciona un método de balance de masas para comparar conceptos de uno, dos, tres y cuatro cabezales sin inventar la producción.
Primero, nombra los cuatro recuentos diferentes.
la palabracabezase utiliza libremente en el mercado. Un cabezal de moldeo por extrusión y soplado distribuye la masa fundida y forma el parisón tubular. Un cabezal de troquel multiparison tiene varias salidas. Luego, el molde se cierra alrededor de esos parisones y cada cavidad del molde forma una parte. Una estación es la posición completa de molde y abrazadera que los recibe. Una capa es una capa de material creada por el sistema de extrusión y cabezal troquelador.
| Contar | Significado físico | Ejemplo de pregunta del comprador | No asumas |
|---|---|---|---|
| Salidas de cabezal | Aberturas de las que emergen los parisones en un evento de moldeado. | ¿La propuesta es simple, doble, triple o de cuatro cabezas? | Que un recuento de puntos de venta garantice el mismo número de botellas aceptadas |
| parisienses | Longitudes tubulares fundidas capturadas por el molde. | ¿Cómo se equilibrarán el peso y el tiempo entre los parisones? | Que las salidas igualmente espaciadas siempre proporcionen pares iguales |
| Cavidades del molde | Formas de piezas formadas en un molde cerrar | ¿El molde hace una, dos o cuatro piezas por evento? | Ese recuento de cavidades describe el número de estaciones de molde. |
| Estaciones | Posiciones completas de molde y sujeción utilizadas por la máquina. | ¿La máquina es de una o dos estaciones? | Que una segunda estación es un segundo cabezal de troquel |
| capas | Capas de material a lo largo de la estructura de la pared. | ¿La pieza es monocapa o multicapa? | Esa “doble capa” significa doble cabezal o doble cavidad |
La literatura independiente sobre equipos hace la misma distinción. ElFicha técnica de la lanzadera de extrusión continua R&Benumera configuraciones de abrazadera de una o dos estaciones por separado de las configuraciones de cabezal roscador con múltiples salidas. Esa separación es útil en cualquier RFQ: especifique estaciones, salidas de troqueles, cavidades de moldes y capas en diferentes líneas.
¿Qué cambia a medida que un cabezal de troquel gana salidas?
Una máquina de moldeo por soplado de múltiples cabezales, múltiples troqueles o múltiples parisones crea varios parisones en paralelo. Si el molde y el proceso están diseñados para capturar cada parison y formar una botella, las piezas por evento de moldeo pueden aumentar. La ganancia es condicional. Cada salida necesita espacio, flujo de fusión, control de temperatura y una posición de cavidad correspondiente.
Este diagrama es conceptual, no un dibujo de herramientas Kinggle. Los diámetros de salida reales, el paso, los canales de flujo y la disposición de las cavidades dependen de la botella y la máquina. Por lo tanto, “dos cabezales”, “tres cabezales” y “cuatro cabezales” son descripciones iniciales más que especificaciones completas.
Más cabezales dividen el ancho de moldura disponible
Un solo preformado grande puede utilizar más ancho del molde disponible de la máquina. Cuando varias salidas comparten ese espacio, el ancho de la botella, el paso de la cavidad, la posición del cuello, el bolsillo del flash y las conexiones de enfriamiento deben encajar uno al lado del otro. El molde también necesita suficiente acero entre las cavidades y suficiente espacio para recortar y retirar piezas.
Más cabezas aumentan el derretimiento total requerido por evento
Si un parisón bruto pesa 0,10 kg, cuatro parisones equivalentes requieren 0,40 kg por evento de moldeo antes de considerar cualquier diferencia en sus pesos reales. El ejemplo explica únicamente la aritmética; no es una especificación de botella Kinggle. Acortar el intervalo entre eventos aumenta aún más la demanda horaria de fusión.
Más cabezas crean más posiciones para controlar
Cuatro botellas visibles después de la apertura del molde no demuestran cuatro procesos equivalentes. Una salida puede calentarse más, un parisón puede combarse de manera diferente, una cavidad puede enfriarse más lentamente o una posición de corte puede dejar rebabas adicionales. Por lo tanto, la producción de múltiples cavidades debe contarse e inspeccionarse por posición, no sólo como un total combinado.
Comparación original: límites de cabeza Kinggle publicados por plataforma de máquina
Las páginas actuales de moldeo por soplado y extrusión continua de Kinggle describen configuraciones opcionales de dos, tres y cuatro cabezales en varios modelos. Las tablas de especificaciones publican las dimensiones exactas para referencias de cabezal simple y doble. No publican el discurso de tres o cuatro cabezas para estas páginas, por lo que esos diseños requieren ingeniería de proyecto en lugar de extrapolación.
| modelo kinggle | Estación | Capacidad máxima del producto | Tamaño máximo del molde (W×H) | Capacidad de fusión de HDPE | Diámetro máximo del pasador de matriz de un solo cabezal | Distancia al centro de doble cabezal publicada | Diámetro máximo del pasador de doble cabezal |
|---|---|---|---|---|---|---|---|
| KGB2L | Soltero | 2 litros | 360 × 380 milímetros | 30 kilos por hora | 90mm | 130mm | 60mm |
| KGB2D | Doble | 2 litros | 360 × 380 milímetros | 55 kilos por hora | 90mm | 130mm | 60mm |
| KGB5L | Soltero | 5 litros | 410 × 450 milímetros | 55 kilos por hora | 150 milímetros | 150-180 milímetros | 80mm |
| KGB5D | Doble | 5 litros | 410 × 450 milímetros | 80 kilos por hora | 150 milímetros | 150-180 milímetros | 80mm |
| KGB15L | Soltero | 15 litros | 580 × 500 milímetros | 100 kilos por hora | 220 milímetros | 240-280 milímetros | 150 milímetros |
| KGB15D | Doble | 15 litros | 580 × 550 milímetros | 120 kilos por hora | 220 milímetros | 240-280 milímetros | 150 milímetros |
Las páginas de 2L de Kinggle también describen aplicaciones desde 50 ml hasta 2 L. Ese rango identifica la familia de productos; no significa que todos los contenedores de la gama se ajusten a cada número de personas. Una botella ancha de 2 litros puede requerir una única salida, mientras que varias botellas estrechas podrían adaptarse a un concepto de múltiples cavidades. El volumen máximo por sí solo no puede decidir el diseño.


Lo que revelan los datos de Kinggle sobre la selección de cabezas
1. El número de estaciones y la geometría del cabezal son opciones independientes
Dentro del par 2L, los modelos de estación simple y doble publican el mismo límite de cabezal simple de 90 mm, distancia entre centros de cabezal doble de 130 mm y límite de pasador de cabezal doble de 60 mm. Los pares de 5L y 15L siguen el mismo patrón dentro de sus respectivas plataformas. Una segunda estación cambia la forma en que se alternan los moldes; no cambia automáticamente el número de salidas ni el paso de salida.
2. Un diseño de doble cabezal tiene menos diámetro disponible por salida
Cada plataforma publica un diámetro máximo de pasador más pequeño para la referencia de doble cabezal que para la referencia de un solo cabezal: 60 frente a 90 mm en 2L, 80 frente a 150 mm en 5L y 150 frente a 220 mm en 15L. Esto no predice el diámetro de la botella terminada, pero muestra por qué “agregar otro cabezal” no es simplemente una configuración de salida. La geometría del troquel, el parisón y la botella cambian al mismo tiempo.
3. Las plataformas más grandes publican referencias más amplias sobre moldes y espaciamientos de salida.
La referencia máxima de molde crece desde 360 × 380 mm en el par de 2L hasta 410 × 450 mm en el par de 5L y hasta 580 mm de ancho en el par de 15L. La distancia entre centros de doble cabezal publicada aumenta de 130 mm a 150–180 mm y luego de 240–280 mm. Estas cifras relacionan la selección de la plataforma con el espacio entre botellas, no solo con los litros nominales.
4. Los modelos de doble estación emparejados tienen más capacidad de fusión
Los ejemplos de doble estación publican una mayor capacidad de fusión de HDPE que sus socios de estación única: 55 versus 30 kg/h en 2L, 80 versus 55 kg/h en 5L y 120 versus 100 kg/h en 15L. Las diferencias no tienen una relación única y no resultan ser un multiplicador de producción. Muestran por qué el sistema de extrusión pertenece al mismo cálculo que las estaciones y los cabezales.
5. Las afirmaciones de tres y cuatro cabezas necesitan un dibujo específico del producto.
Las descripciones de los productos permiten configuraciones flexibles de cabezales múltiples de 2/3/4, pero sus tablas no indican una distancia central universal de tres o cuatro cabezales. Inventar esas dimensiones a partir de la fila de doble cabezal ignoraría el ancho de la botella, el acero del molde, el paso, la ubicación del cuello y el acceso al servicio. El siguiente documento correcto es una propuesta de diseño de cabezal y molde basada en el dibujo de la pieza del comprador.
Seleccione el recuento de personas de la botella, no del multiplicador deseado
Una cotización de fábrica se vuelve más confiable cuando el comprador le da al proveedor una definición completa del producto. Comience con el SKU más ancho y pesado destinado a la familia de herramientas propuesta. Luego, compruebe si los productos más pequeños pueden compartir la misma máquina sin forzar un compromiso poco práctico.
Ancho de la botella y distancia entre centros.
La distancia central se mide entre las líneas centrales de salida adyacentes. Tiene que coincidir lo suficiente con la disposición de la cavidad para que cada parisón entre en la posición correcta del molde. El ancho del cuerpo de la botella es sólo una parte del requisito. El acabado del cuello, el mango, el bolsillo para flash, el área de extracción y la pared del molde entre las cavidades también consumen espacio.
Peso parcial y masa bruta del parisón
El peso de la botella terminada no es la masa que la extrusora debe suministrar para cada evento. El parisón bruto incluye el material capturado para la botella más las rebabas superior e inferior y cualquier otro material recortado. Multiplique la masa bruta de una posición por todas las posiciones activas, luego compare el total con el sistema de extrusión a la tasa de evento planificada.
Enfriamiento y remoción
Más cavidades pueden generar más calor para eliminar en cada cierre del molde. Los caminos de agua desiguales pueden hacer que una cavidad se encuentre en una posición lenta. Una vez abierto el molde, la celda debe separar, recortar, probar y transportar cada pieza sin colisiones ni acumulación excesiva. Una máquina de moldeo puede completar su movimiento mientras que el equipo posterior ya constituye el cuello de botella de la producción.
estrategia de SKU
Un molde de alta cavidad puede adaptarse a una familia de botellas estrechas y estables. Puede resultar menos atractivo cuando los pedidos son escasos, los diseños cambian con frecuencia o una gran parte de los SKU no pueden utilizar el mismo tono. Compare la demanda anual de piezas buenas y el tiempo de cambio por SKU. No dimensione cada molde alrededor de un pico estacional a menos que el resto de la fábrica pueda utilizar esa capacidad.
Calcule resultados realistas con eventos, piezas y balance de masa.
El ciclo de secado del catálogo y el recuento de personas no son suficientes para pronosticar las botellas vendibles. Utilice dos cálculos conectados: uno para las piezas aceptadas y otro para la demanda bruta de fusión.
Piezas buenas por hora = eventos de moldeo estables por hora × piezas formadas por evento × fracción aceptada
Demanda bruta de fusión (kg/h) = eventos de moldeo estables por hora × masa bruta total de parisón por evento (kg)
La fracción aceptada debe surgir de la definición de calidad del comprador y de un juicio acordado o un supuesto de planificación honesto. La masa bruta total de los parisones es la suma de todos los parisones utilizados en un evento. Si cuatro salidas no entregan una masa idéntica, registre las cuatro posiciones por separado antes de agregarlas.
Un ejemplo hipotético transparente
Suponga que un diseño propuesto de cuatro puntos de venta forma cuatro botellas por evento. Durante una prueba estable (no un ciclo de secado), la celda completa 300 eventos de moldeo por hora. Si la fracción aceptada acordada es 0,97, la producción buena calculada es 300 × 4 × 0,97 = 1164 botellas por hora. Si la masa bruta total de parisón por evento es 0,44 kg, la demanda bruta de fusión es 300 × 0,44 = 132 kg/h.
Esos números son sólo un ejemplo didáctico y no son un resultado del modelo Kinggle. Demuestran por qué una máquina de cuatro cabezales no es automáticamente adecuada: la extrusora propuesta necesitaría capacidad verificada para el material y las condiciones, mientras que el enfriamiento y todos los pasos posteriores necesitarían mantener la velocidad y la calidad del evento. Sustituya los datos medidos del proyecto antes de tomar una decisión de compra.
Kinggle'sguía de la máquina de moldeo por soplado continuoexplica cómo se combinan el número de estaciones, las cavidades del cabezal de troquel y el tiempo de ciclo. Para la planificación de la planta, verifique también las condiciones eléctricas, de aire comprimido y de refrigeración con elguía de utilidades de la máquina de moldeo por soplado.
Puesta en marcha en fábrica: calificar cada salida y cavidad como posición
Un promedio combinado puede ocultar una posición débil. Si tres botellas pasan una verificación de peso y una es liviana, su promedio puede parecer aceptable aunque una cavidad sea inestable. Durante la aceptación y el arranque en fábrica, etiquete cada salida de matriz y posición de la cavidad y conserve esa identidad mediante recortes e inspección.
Establecer una línea de base posición por posición
- Identifique la máquina, el cabezal del troquel, el molde, el lote de resina, la receta y las condiciones de utilidad.
- Recoja las piezas en secuencia desde cada posición de salida/cavidad.
- Registre la masa bruta del parisón cuando lo permita el método de prueba seguro acordado.
- Mida el peso final y las mismas ubicaciones críticas de las paredes para cada posición.
- Inspeccione el pellizco, el acabado del cuello, las rebabas, las dimensiones, la apariencia y el rendimiento de las fugas.
- Registre el intervalo de eventos, rechazos, alarmas, intervención manual y paradas posteriores.
- Repita después de que se restablezcan las condiciones estables después de cualquier ajuste aprobado.
Cambiar un factor controlado a la vez
Si un parisón difiere, primero decida si el patrón sigue la salida de la matriz, la cavidad, el circuito de enfriamiento o la posición aguas abajo. Un registro coordinado es más útil que ajustar varios valores HMI a la vez. Kinggle'sConfiguración de HMI y guía de alarmasrecomienda registrar evidencia antes de cambiar una receta.
Verifique la distribución de las paredes, no solo el peso total.
Dos botellas pueden pesar lo mismo y aun así distribuir el material de manera diferente. Compare las ubicaciones definidas de hombro, cuerpo, mango, base y pellizco cuando sean relevantes para la pieza. Si el proyecto utiliza control de pared programado, elguía de programación parisonproporciona un método estructurado para conectar puntos de programa a regiones medidas.
Convierta la prueba aceptada en una referencia de mantenimiento
Mantenga los datos de posición aprobados, condiciones de temperatura, estado de limpieza, condiciones del agua e identidad de las herramientas. Cuando una posición se desvía posteriormente, el mantenimiento puede compararla con la línea de base original. Ellista de verificación de mantenimiento preventivopuede trasladar esas observaciones a inspecciones de rutina.
Combinaciones comunes y lo que cada descripción aún deja abierto
| Breve descripción | Lo que probablemente significa | Lo que aún debe confirmar la RFQ |
|---|---|---|
| Máquina de dos cabezales y dos cavidades | Dos parisones alimentan dos cavidades de molde por evento de moldeo | Número de estaciones, paso de salida, tamaño del molde, peso de la pieza, capacidad de extrusión y alcance posterior |
| Máquina sopladora de botellas de cuatro cabezales | Cuatro salidas de troquel forman cuatro preformas en paralelo | Si el molde tiene cuatro cavidades correspondientes, el paso exacto y si todos los SKU encajan |
| Máquina de doble estación y doble cabezal | Dos estaciones de molde se alternan alrededor de un sistema de troquel de dos salidas. | Número de juegos de moldes, secuencia de eventos, demanda de fusión, método de remoción y condiciones de prueba garantizadas |
| Máquina de moldeo por soplado de cuatro cavidades | Un cierre de molde puede formar cuatro partes. | Disposición de salida del troquel, recuento de estaciones, equilibrio de cavidades, refrigeración y salida aceptada. |
| Máquina de doble capa y doble cabezal | Un sistema multicapa puede alimentar dos salidas. | Número de extrusoras, estructura del material, proporciones de capas, ruta de desecho, salidas, cavidades y estaciones. |
“Máquina para fabricar botellas de plástico”, “máquina sopladora de botellas de HDPE”, “máquina de extrusión de botellas”, “moldeadora por soplado con cabezales múltiples” y “máquina de moldeo por extrusión y soplado con pares múltiples” pueden aparecer en las búsquedas de equipos relacionados. Una especificación técnicamente completa debería seguir siendo comprensible incluso cuando esos nombres comerciales cambien.
Lista de verificación de RFQ para un proyecto de moldeo por soplado con múltiples cabezales
Enviar el mismo producto e insumos de fábrica a cada proveedor. Solicite que cada cotización responda en el mismo orden, con las referencias del catálogo separadas de las garantías del proyecto.
| grupo de solicitudes de presupuesto | Información a proporcionar | Respuesta requerida del proveedor |
|---|---|---|
| Producto | Planos o muestras 2D/3D, capacidad, dimensiones máximas, cuello, mango, línea de separación y geometría de corte. | Plataforma de máquina compatible, orientación, disposición de cavidades y cualquier inquietud de diseño. |
| Material | Grado exacto de resina, color/aditivos, plan de triturado o PCR y datos del proveedor | Alcance propuesto de tornillo/extrusión, supuestos de procesamiento y requisitos de material de prueba |
| Masa y calidad | Peso terminado, parison/revestimiento bruto estimado, paredes críticas, dimensiones y pruebas funcionales | Método de prueba, muestreo por posición y definición de aceptación. |
| Producción | Piezas buenas requeridas por hora, volumen de turno/año, combinación de SKU y frecuencia de cambio | Eventos por hora, partes por evento, fracción aceptada supuesta y cálculo de fusión bruta |
| Estampación | Moldes existentes o concepto de cavidad preferido | Número de salidas, distancia entre centros, rango de pasadores, tamaño de molde, paso de cavidades, juegos de moldes y diseño de enfriamiento |
| Máquina | Nivel de automatización preferido y restricciones de fábrica | Recuento de estaciones, abrazadera, extrusor, controles, salida y opciones incluidas |
| Fábrica | Estándar de potencia, condiciones de aire/agua, límites ambientales, piso, altura y ruta de elevación | Hoja de servicios públicos del proyecto, disposición general, requisitos de cimentación/carga y espacio libre de servicio |
| Río abajo | Plan de recorte, prueba de fugas, transporte, etiquetado, embalaje y manipulación de chatarra. | Límite de capacidad e interfaz para cada etapa incluida y suministrada por el comprador |
No acepte una línea de salida sin sus condiciones de prueba.
Un documento de aceptación útil nombra el dibujo de la botella, la calidad del material, el peso bruto y acabado, las salidas y cavidades activas, las condiciones de enfriamiento del molde, la ventana de funcionamiento estable, las pruebas de calidad, el plan de muestreo y los equipos posteriores incluidos. Registra las piezas aceptadas por posición. Sin esas condiciones, “piezas/h” puede describir el movimiento de la máquina, las piezas formadas antes de la inspección o las botellas bien empaquetadas: tres resultados diferentes.
Solicite el diseño antes de congelar la orden de compra.
El dibujo final debe mostrar las líneas centrales de salida del troquel contra las cavidades del molde, los límites del molde y la platina, los pasadores de soplado, el método de recorte o desbarbado, la ruta de extracción y los espacios libres de servicio. Para una solicitud de Kinggle de tres o cuatro cabezas, este dibujo es donde se confirma el tono específico del proyecto; no debe inferirse de la tabla de doble título publicada.
Preguntas frecuentes
¿Qué es una máquina de moldeo por soplado de cabezales múltiples?
Una máquina de moldeo por soplado de cabezales múltiples utiliza una disposición de cabezal de troquel con varias salidas para formar varios parisones en un evento de moldeo. El número de salidas, la distancia entre centros y el tamaño de la matriz deben coincidir con la disposición de la botella y la cavidad del molde.
¿Es lo mismo una máquina de doble cabezal que una máquina de dos cavidades?
No. Doble cabezal describe dos salidas de matriz o parisones; dos cavidades describen dos formas de piezas en el molde. Por lo general, se diseñan como un diseño combinado de dos partes, pero la cotización debe especificar ambas por separado.
¿Una máquina de soplado de cuatro cabezales produce cuatro veces más botellas?
No automáticamente. Puede formar más piezas por evento de moldeo, pero el buen rendimiento real depende de una tasa de evento estable, la demanda bruta total de fusión, el equilibrio de salida y cavidad, enfriamiento, recorte, pruebas y calidad aceptada.
¿Cómo se selecciona la distancia entre centros del cabezal?
La distancia entre centros se selecciona a partir del paso de cavidad propuesto y del diseño del producto. El ancho de la botella, la posición del cuello, las cavidades rebajadas, el acero del molde, el enfriamiento, los pasadores de soplado, el espacio para recortar y retirar afectan la dimensión final.
¿Puede una máquina cambiar entre producción con uno o varios cabezales?
Es posible que sea posible utilizar un cabezal de troquel o una disposición de herramientas diferente en una plataforma diseñada adecuadamente, pero no se debe dar por sentado. Confirme el ajuste mecánico, el alcance de la extrusión, los controles, el trabajo de cambio, la compatibilidad del molde y los requisitos de puesta en servicio con el proveedor.
¿Qué limita el número de cavidades en el moldeo por extrusión-soplado?
Los límites incluyen dimensiones del producto, espacio disponible para molde y platina, paso de salida, geometría de matriz y parisón, requisitos de sujeción, capacidad de extrusión, equilibrio de enfriamiento, extracción de piezas y capacidad posterior.
¿Qué datos debo enviar para cotizar una máquina multicavidad?
Envíe el dibujo de la pieza o las muestras, la calidad del material, el peso final y bruto del parisón, las paredes y pruebas críticas, el buen rendimiento requerido, el plan de SKU, los servicios públicos de la fábrica, los límites de diseño y los requisitos posteriores.