¿PEAD o PP? Sigue la botella, no la etiqueta del polímero.
Dos archivos de productos hipotéticos muestran cómo cambia la elección cuando cambian los contenidos, la apariencia, las pruebas y las evidencias de producción.
El HDPE suele ser el punto de partida práctico para las botellas opacas para el hogar y para productos químicos. Un grado de PP moldeado por soplado puede permanecer en funcionamiento cuando la claridad, la rigidez o la temperatura de servicio cambian la brevedad. Ninguna respuesta sobrevive sin una calificación exacta y pruebas de botellas terminadas.
La mayoría de las comparaciones entre HDPE y polipropileno comienzan con un cuadro de propiedades. Eso ayuda con la detección, pero fomenta un mal atajo: tratar dos familias de polímeros como si cada una tuviera una densidad, un comportamiento de flujo, un valor de impacto y una ventana de procesamiento fijos.
Las carteras de proveedores dicen lo contrario. Braskem publica múltiples grados de moldeo por soplado de polietileno y polipropileno para diferentes tamaños de envases y usos. SABIC separa las opciones de homopolímero de HDPE, copolímero de HDPE y copolímero aleatorio de PP en su página de materiales de botellas. Un apellido inicia la comparación; no puede terminarlo.
Los dos archivos siguientes son casos didácticos. No describen clientes nombrados de Kinggle ni pruebas de fábrica completadas.
La botella de detergente comienza con HDPE y luego se gana
- Resumen del producto
- Una pequeña botella con mango opaco para un líquido doméstico.
- Prioridad del comprador
- Compatibilidad química, rendimiento contra fugas, integridad de manipulación y pellizco, recorte repetible y salida aceptada.
- Aún desconocido
- Contenido exacto, condiciones de almacenamiento, cierre, peso, mapa mural, límites de prueba y grado de resina.
El contenido decide si la lista corta es creíble
"Producto químico doméstico" es demasiado amplio para su aprobación. El propietario del envase debe identificar el contenido, la concentración, el tiempo de almacenamiento y el rango de temperatura. SABIC menciona la resistencia al impacto, la resistencia química y la resistencia a las grietas por tensión ambiental entre las necesidades de selección de botellas no alimentarias. Esas son preguntas de calificaciones y exámenes, no promesas generales para cada botella de HDPE.
El mango y la línea de pellizco convierten los datos en un problema parcial
Un valor de placa moldeada no puede mostrar cómo se estiró el puente del mango o si la soldadura de la cola se fusionó. El dibujo del producto ydiseño de moldes de sopladodetermine dónde viaja, pellizca y enfría el parisón. Las mediciones de pared, los resultados de fugas y las pruebas funcionales se encuentran al lado de la hoja de datos.
La opacidad elimina una razón para preferir el PP
No es necesario que esta botella se parezca al PET transparente. La consistencia del color, el acabado de la superficie y la forma del panel de la etiqueta siguen siendo importantes, pero la alta transparencia no es lo que impulsa el encargo. Los grados adecuados para moldeo por soplado de HDPE permanecen en la lista corta mientras el equipo comprueba los requisitos más estrictos.
La botella tiene el voto final
El grado nombrado debe formar un parisón estable, pasar por la matriz y el molde propuestos, recortarse correctamente y pasar las inspecciones acordadas. Una buena apariencia con un pellizco débil es una decisión material fallida. Elguía de defectosayuda a separar la evidencia de resina, parisón, herramientas y enfriamiento durante el ensayo.
Mantenga un grado adecuado de moldeo por soplado de HDPE como candidato principal. No lo publique hasta que se acuerde el contenido exacto, los documentos de calificación y las pruebas de las botellas terminadas.
¿Por qué esto no es una victoria universal para el HDPE?
El expediente A eliminó una razón para preferir el PP, conservó los riesgos que aún importan y vinculó la elección a una prueba de botella. Esto es más limitado que una tabla de ventajas y mucho más útil.
El proveedor de resina posee los datos de calidad.
Las cifras de flujo, densidad, rigidez, impacto, calor y tensión-fisura mantienen los métodos y condiciones impresos en el documento fuente.
El propietario de la botella es propietario del informe de servicio.
Las pruebas de contenido, cierre, llenado, almacenamiento, transporte y aceptación definen el trabajo del paquete.
El molde crea paredes locales.
La línea de separación, la geometría de pellizco, las ventilaciones, el enfriamiento y la ruta de extracción afectan la forma en que se forma el material.
El juicio conecta las pruebas.
El resultado necesita un registro de máquina, matriz, molde, receta, material y muestra con nombre.
La misma hoja de datos puede inducir a error a ambos equipos del proyecto
Un comprador puede abrir dos documentos de resina, encerrar en un círculo el valor de impacto más alto y dar por terminada la comparación. Esto sólo funciona cuando el método de prueba, la muestra, el acondicionamiento y las unidades son comparables. La guía HDPE de ExxonMobil, por ejemplo, etiqueta sus valores publicados como típicos en lugar de límites de especificación. El portafolio de Braskem coloca métodos de prueba al lado de las columnas de propiedades. Esos detalles son parte del número.
El Archivo A debe buscar evidencia de grado que se relacione con la exposición química, el agrietamiento por estrés ambiental, el impacto y la estabilidad del proceso, y luego confirmar esas necesidades en la botella. El archivo B puede dedicar más tiempo a la turbiedad, el brillo, la rigidez y las condiciones térmicas. Ninguno de los equipos debe promover una afirmación a nivel familiar como "el PP siempre es más claro" o "el HDPE siempre es más resistente" como requisito de compra. La calificación de un candidato puede avanzar porque su perfil documentado se adapta al encargo. Pasa sólo cuando el paquete terminado supera las pruebas controladas.
Los datos de flujo necesitan la misma disciplina. El índice de fluidez y el índice de fluidez se pueden informar bajo diferentes cargas y temperaturas para diferentes polímeros. Comparar los números impresos sin sus métodos puede invertir el significado deseado. La pregunta útil para el equipo de máquinas es más directa: ¿puede este grado nombrado formar y mantener el parisón requerido en el cabezal de extrusión propuesto, con un ciclo repetible y una botella aceptable?
El frasco de cuidado personal más claro le da al PP una razón para quedarse
- Resumen del producto
- Un frasco de cuidado personal más pequeño donde el comprador quiere ver el producto y mantener la forma rígida del paquete.
- Prioridad del comprador
- Aspecto visual, calidad de acabado, ajuste del cierre, condiciones de servicio y moldeo por extrusión-soplado estable.
- Aún desconocido
- Objetivo de turbidez o claridad, pared, contacto con el producto, temperatura de llenado, decoración, requisito de caída y grado.
Lo "claro" debe convertirse en un objetivo de aceptación
Transparente, translúcido y simplemente menos opaco son expectativas diferentes. El portafolio de Braskem incluye grados aleatorios de copolímeros de PP para envases transparentes moldeados por soplado. Eso hace que el PP sea creíble, pero no garantiza la apariencia de esta pared, paquete de color, superficie del molde y proceso.
La falta de condiciones de servicio puede poner fin al caso.
El informe aún no establece las condiciones de llenado y almacenamiento. Una afirmación sobre la resistencia al calor sería prematura. El proveedor debe confirmar los datos de calidad exactos y la declaración actual para el contacto y la región previstos. Luego, el equipo del proyecto prueba la botella moldeada según su plan de servicio.
Una densidad más baja no garantiza una botella aprobada más liviana.
Las tablas de proveedores suelen mostrar grados de PP con una densidad más baja que los grados de HDPE. Esto puede servir de base para las primeras estimaciones de masa, pero un volumen de resina igual no equivale a un rendimiento de botella igual. La rigidez, el impacto, la distribución de las paredes, las dimensiones de los acabados y los ensayos deciden el peso final.
La antigua receta de HDPE no puede aprobar el PP
Un cambio de familia de polímeros puede alterar el flujo, la resistencia de la fusión, el hinchamiento, la reducción, los ajustes térmicos y el enfriamiento. El trabajo revisado por pares sobre la formación de preformas utiliza datos de proceso que incluyen hinchamiento, reducción y temperatura. En la fábrica, el tubo colgante forma parte de la decisión material.
Mantenga un grado de moldeo por soplado de PP adecuado para el desarrollo de muestras porque la apariencia le da una razón específica del producto para competir. Conserve una referencia de HDPE hasta que se comparen las evidencias visuales, dimensionales y funcionales.
Los archivos no comparten un ganador.
El archivo A le da al HDPE una ventaja inicial porque la compatibilidad y la evidencia estructural impulsan la botella opaca. El expediente B mantiene al PP en liza porque la apariencia es parte del trabajo. Ambos siguen siendo condicionales porque ninguno proporcionó una calidad exacta, condiciones de servicio completas o resultados de piezas moldeadas.
Tipo de producto, intención de apariencia, categoría amplia de contenido, tipo de proceso y existencia de grados de moldeo por soplado en ambas familias.
Dibujo controlado, cierre, grado y lote exactos, condiciones de contacto, objetivos de pared y peso, métodos, resultados y registro de pruebas.
Incluso los cuadros de mando de las pruebas deberían verse diferentes
La prueba de la botella de detergente debe preservar evidencia alrededor del mango, la línea de sujeción, la interfaz de cierre y cualquier prueba de exposición o transporte requerida por el propietario del paquete. La apariencia pertenece a la hoja, pero una pequeña preferencia cosmética no debe compensar una fuga o una falla funcional. La prueba de cuidado personal puede dar mayor peso a la consistencia visual, la calidad de los acabados, la decoración y el objetivo de claridad definido por el comprador, manteniendo los límites dimensionales y funcionales como puertas no negociables.
Esa distinción afecta el muestreo. No vierta botellas de cada estación y salida en una sola caja. Marque la máquina, revisión de molde, lote de material, receta, estación o salida y secuencia temporal. Mida las muestras después del paso de recorte o acabado acordado. Un promedio mixto puede ocultar una salida débil o una desviación del espesor de la pared que se hace visible sólo en el orden temporal.
El registro del proceso debe mostrar las condiciones reales en lugar de solo los puntos de ajuste. Registre el estado térmico, la configuración de extrusión y cabezal, la revisión del programa de parisón, la condición del agua de refrigeración, las etapas del ciclo y cualquier intervención manual. Si el equipo cambia una configuración importante durante la comparación, marque el tiempo y decida si se reinicia la ventana de aceptación. De lo contrario, el resultado puede combinar dos procesos diferentes y al mismo tiempo presentar un promedio conveniente.
El juicio también necesita reglas de detención. Un candidato que no pueda mantener un parisón seguro y controlable en el equipo seleccionado no debería continuar simplemente produciendo muestras atractivas. Un candidato que se adapta sin problemas pero no pasa una prueba crítica del producto no gana porque su ciclo parece tranquilo. Se trata de decisiones de ingeniería, no de un concurso de belleza entre materiales.
El costo ingresa solo después de que existe la botella aceptada.
El precio de la resina por kilogramo es visible y fácil de comparar. También está incompleto. La unidad comercial es una botella terminada y aceptada. El peso final de la pieza, el desperdicio de recorte, la pérdida inicial, el producto rechazado, el tiempo del ciclo, el trabajo posterior y el comportamiento de cambio afectan el resultado utilizable. Un grado de PP de menor densidad puede permitir una estimación de peso prometedora, aunque el diseño puede necesitar una distribución o masa de pared diferente para pasar las pruebas de impacto y manipulación. Un candidato de HDPE con un precio de cotización más bajo aún puede perder si la botella requerida no se puede fabricar de manera consistente.
Mantenga el cálculo transparente: utilice el peso real de la botella aprobado y el rendimiento aceptado observado para cada candidato, luego aplique los insumos comerciales actuales suministrados por el comprador y la fuente de resina. No convierta la propiedad de un laboratorio o el valor del catálogo de una máquina en un reclamo de ahorro. La comparación se vuelve creíble cuando el departamento de adquisiciones puede rastrear cada insumo hasta una cotización, una muestra controlada o un registro de prueba.
El catálogo de Kinggle traza un límite útil
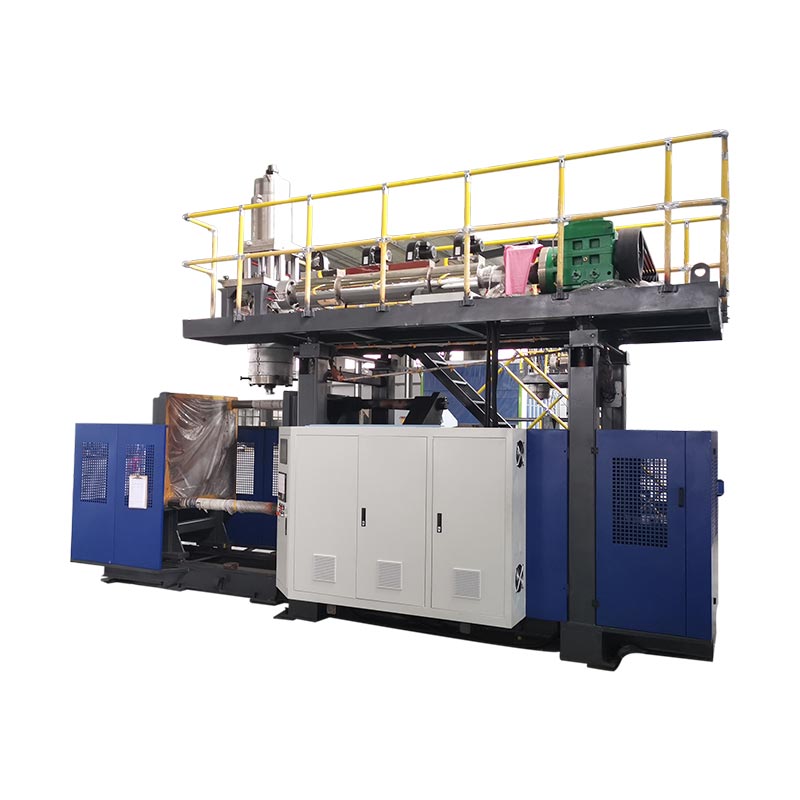
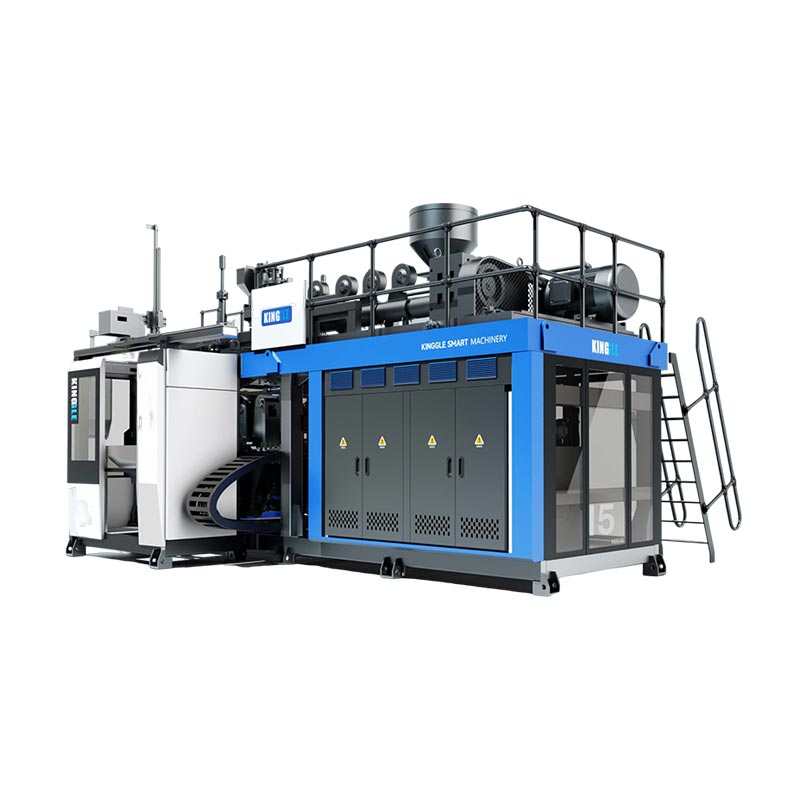
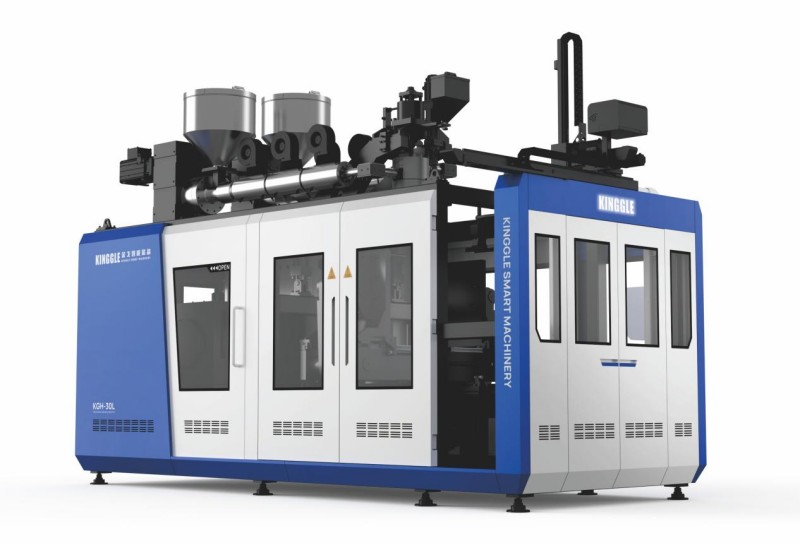
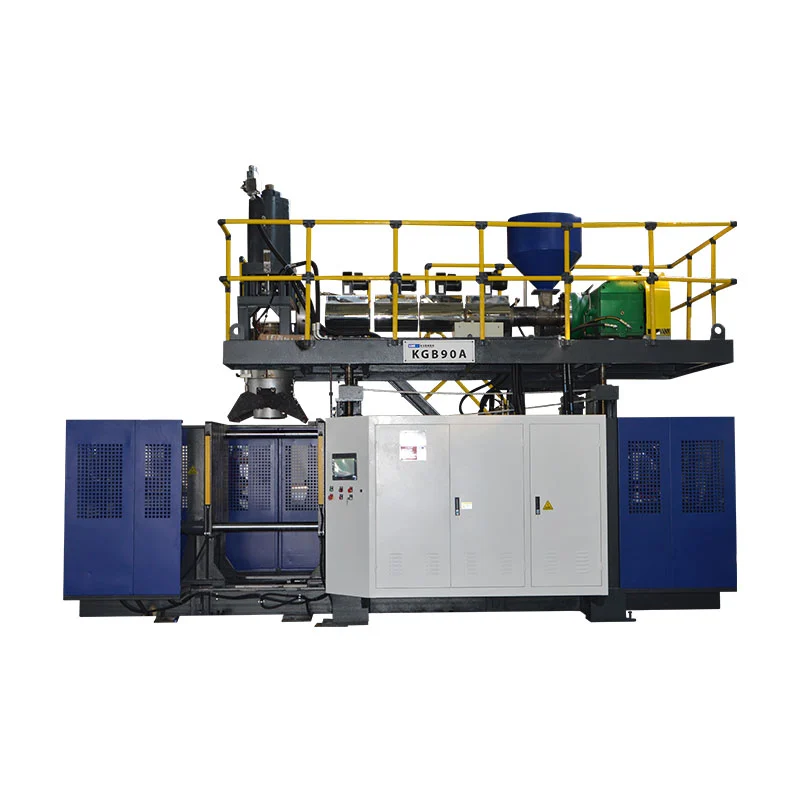
Páginas actuales para elKGB2L, KGB5L, KGB15LyKGB80Aenumerar PE y PP entre sus familias de materiales. Sus filas de capacidad de extrusión están etiquetadas específicamente para HDPE.
ApoyadoPE y PP están dentro del alcance material publicado de estas familias de máquinas.
ApoyadoLas referencias de 30, 55, 100 y 120 a 140 kg/h están etiquetadas como capacidad de fusión del HDPE.
No compatibleEsas cifras no pueden reetiquetarse como rendimiento de PP verificado, botellas vendibles por hora o garantía para ninguno de los casos de enseñanza.
Si el comprador propone PP, Kinggle necesita los datos de calidad y el resumen del producto antes de confirmar el tornillo, la cabeza, el proceso y la producción. Si el comprador propone HDPE, kg/h aún no reemplaza la masa bruta del parisón, el tiempo de enfriamiento, el número de estaciones o salidas y el rendimiento aceptado. Elguía de prueba de aceptación de fábricamuestra cómo separar esos números durante la verificación.
Seis preguntas finalizan la reunión
¿Qué dibujos de productos y cierres se controlan y qué dimensiones se inspeccionan después del recorte?
¿Qué contendrá la botella y qué condiciones de llenado, almacenamiento, transporte y uso se aplican?
¿Qué grados exactos de HDPE y PP siguen bajo consideración, con los datos actuales de los proveedores?
¿Qué apariencia, peso, pared, fuga, caída, carga superior, torsión u otros límites definen la aceptación?
¿Qué máquina, matriz, molde, estación, salida y configuración posterior fabricarán las muestras?
¿Cómo preservará la prueba la identidad de la muestra, los entornos, las pérdidas y la razón por la que avanza un candidato?
Un registro útil termina con una calificación nombrada y un motivo acotado. "El HDPE es mejor" no es una decisión que una fábrica pueda reproducir.
Trae la botella y el código de grado.
Envíe a Kinggle los dibujos de piezas y cierres, hojas de datos de resina, contenido y condiciones de servicio, objetivos de peso y pared, pruebas, producción, plan de color y rectificado, información del molde y alcance posterior. La respuesta aún puede ser HDPE o PP. Al menos será una respuesta a tu botella.
Discutir el material y la prueba de la máquina.