Este informe FAT dice "aprobado". No prueba casi nada.
Una prueba de aceptación en fábrica de una máquina de moldeo por soplado resulta útil sólo cuando cada conclusión apunta a una máquina, producto, método, límite y resultado identificados.
La máquina realiza ciclos. Las botellas salen del transportador. El testigo firma una página marcada APROBADA. Todos se sienten acabados hasta que el informe llega a un director de proyecto que no estaba en la sala. ¿Qué grado de resina funcionó? ¿Qué revisión de molde? ¿Cuántas botellas pasaron? ¿Qué probó realmente "seguridad OK"? La página no puede responder.
Esa es la diferencia entre presenciar una prueba de una máquina de moldeo por soplado y crear un registro de aceptación. Una prueba de aceptación en fábrica, a menudo abreviada como FAT, debería exponer las lagunas en las especificaciones antes del envío y preservar suficiente contexto para explicar la decisión más adelante. No es una segunda vuelta ceremonial y no es una prueba de todas las condiciones futuras de producción.
La corriente de Kinggleproceso de ventasdice que se invita a los compradores a participar en las pruebas de las máquinas y que se puede organizar una inspección por parte de terceros cuando sea necesario. Quien sea testigo de la prueba todavía necesita un protocolo acordado. La presencia no reemplaza la evidencia.
Informe de prueba de aceptación en fábrica
Botella de 5 L, PEADdescribe categorías, no la botella
Dos contenedores nominales de 5 L pueden tener diferentes pesos, asas, acabados de cuello, geometría de pellizco, condiciones de recorte y objetivos de pared. Esas diferencias cambian la demanda del parisón, el tiempo de enfriamiento y el significado de una pieza aceptada. "HDPE" también es una familia de materiales, no un código de calidad.
El artículo de prueba necesita un dibujo y una revisión controlados de la pieza, la condición del acabado, identificadores de moldes y matrices, proveedor y grado de resina, lote, color o paquete de aditivos, y una regla acordada para el contenido triturado o reciclado. Los servicios públicos y la preparación de materiales también pertenecen al registro de estado. Sin ellos, un buen resultado no puede convertirse en un punto de partida reproducible en la planta del comprador.
ElGuía de diseño de moldes de moldeo por soplado y extrusión.explica por qué el molde, el cabezal de troquel, el método de recorte y el dato de inspección deben aprobarse como un solo sistema. Cuando la distribución de las paredes sea importante, las mismas ubicaciones de los dibujos deben aparecer en laprogramación de parisón y registro de espesor de pared.
La prueba de producción utilizó resina [proveedor, grado completo y lote] con [color, aditivo y condición de remolido], molde [ID y revisión], matriz y pasador [ID] y dibujo de la pieza [ID y revisión]. Las muestras se evaluaron en el estado final acordado después de [operaciones posteriores nombradas].
500 x 2 piezas/hNo se acepta salida de botella.
El ejemplo ha copiado una referencia de catálogo en la columna de resultados. La página KGB5D actual de Kinggle publica varios valores relacionados con la capacidad, pero no miden lo mismo.
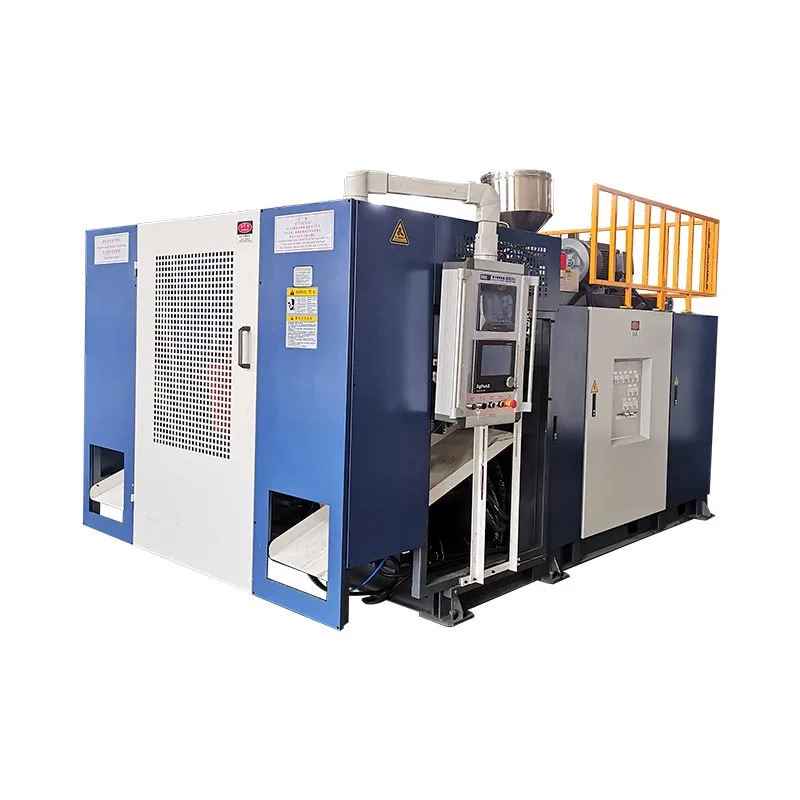
Lo que realmente dice la página KGB5D
Estos valores propios son referencias de catálogo. No son el resultado de una botella sin nombre.
Un ciclo mecánico seco puede probar el movimiento y la secuencia sin resina. La capacidad de fusión se refiere al rendimiento del polímero en las condiciones establecidas. La salida de botella aceptada agrega el molde, la resina, el enfriamiento, el recorte, la inspección y los rechazos reales. Informar uno como otro crea un falso nivel de certeza.
La misma separación importa al compararmáquinas de una y dos estacioneso evaluandoDisposiciones de múltiples cabezales y múltiples cavidades.. Más movimiento o más puntos de venta no producen automáticamente más productos aprobados.
Resultadoado del ciclo de secado: [eventos por hora] en [secuencia nombrada e inclusiones]. Resultado de la prueba de producción: [botellas aceptadas] durante [tiempo de producción observado definido], utilizando el artículo de prueba controlado y los métodos de aceptación registrados en este informe.
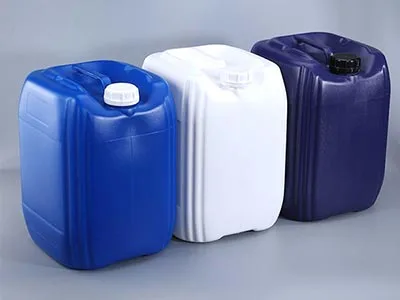
Un contenedor mixto puede mostrar que existían botellas aceptables. No puede revelar si una estación, cabecera o período de tiempo causó las fallas.
Calidad: aprobadaOculta tanto el método como los fallos.
Una conclusión de calidad necesita un límite controlado y una observación rastreable. Mantenga la estación, el cabezal o la cavidad, la marca de tiempo y la secuencia adjuntas a cada muestra mediante pesaje, medición de paredes, verificaciones dimensionales y pruebas funcionales. Para una configuración de dos estaciones y dos salidas, mezclar todas las botellas en un contenedor puede borrar el patrón de posición que habría localizado un problema de proceso o de herramientas.
Registre la identidad del calibre, el método de medición y la condición del acabado. Un cuello puede parecer aceptable antes de recortarlo, pero fallar en un medidor de tapa después. Un recipiente puede pasar la inspección visual y aun así tener fugas en el punto de apriete o en el acabado. La inspección debe seguir el trabajo que debe realizar la botella, no una lista genérica copiada de otro producto.
Cuando aparezca un defecto, clasifique la evidencia antes de cambiar varias configuraciones. Elguía de defectos de moldeo por extrusión y sopladosepara las causas de material, parisón, molde, enfriamiento y mecánicas para que una corrección no se convierta en conjeturas.
Las muestras [rango de ID] fueron recolectadas por [estación/punto de venta] a las [horas]. La tabla [referencia] registra cada valor medido, método, calibre, límite de aceptación y disposición. Los rechazos permanecen en el recuento y llevan códigos de motivo.
Seguridad: aprobadono describe una prueba de funcionamiento
Una etiqueta o declaración no muestra cómo respondió la máquina cuando se activó un dispositivo de protección. El plan de seguridad del proyecto aprobado debe identificar el dispositivo iniciador, el estado de la máquina, la respuesta esperada, la respuesta observada y el comportamiento de reinicio. El registro también debe mostrar qué guardas, enclavamientos, paradas de emergencia y condiciones de falla acordadas se probaron realmente.
ISO 12100Proporciona principios generales para la evaluación y reducción de riesgos de maquinaria.CEI 60204-1:2016+A1:2021aborda equipos eléctricos, electrónicos y electrónicos programables de máquinas. Estas referencias ayudan a enmarcar una revisión, pero este artículo no puede determinar las leyes, estándares o procedimientos de conformidad requeridos en el destino. El profesional de seguridad responsable del comprador debe definir ese alcance.
Las funciones de seguridad se probaron según el plan aprobado [ID y revisión]. El registro [referencia] identifica cada dispositivo, el estado de inicio de la máquina, la respuesta esperada, la respuesta observada y el resultado del reinicio. Los elementos de integración y sitio de destino no probados se enumeran como alcance SAT.
Tiempo de ejecución: 1 horano tiene significado hasta que se defina el reloj
¿Se midió la hora desde el arranque en frío, después de la estabilización o sólo mientras continuaba la producción automática? ¿Contaron la reposición de material, las retenciones de calidad, las intervenciones manuales, las paradas de recorte o la recuperación de alarmas? Una duración sin reglas de inicio y finalización permite que dos partes informen sobre un rendimiento diferente de la misma ejecución.
Mantenga los eventos de moldeo, las piezas brutas y las piezas aceptadas como contadores separados. Registre los rechazos por motivo y registre las paradas con marcas de tiempo. Un documento del NIST sobre KPI de producción trata la disponibilidad, la efectividad y la calidad como medidas separadas, y señala que el rendimiento de la línea depende de los equipos, los amortiguadores y sus interacciones. Esa distinción es útil aquí: una máquina de moldeo puede continuar ciclando mientras un recortador o probador de fugas limita la producción aceptada. Ver elpublicación del NIST.
Buen rendimiento observado = botellas aceptadas / tiempo de producción definido
Indique qué incluye la base de tiempo. No elimine silenciosamente paradas, rechazos o retenciones de inspección del denominador.
La duración requerida es específica del proyecto. Una ejecución corta puede verificar una condición limitada, pero no puede establecer la capacidad anual o la confiabilidad de por vida. Si el reabastecimiento de material, la devolución de chatarra, la estabilización de la temperatura o un cambio de turno son importantes para la aceptación, inclúyalo explícitamente en el protocolo.
La ventana de aceptación iba desde [marca de tiempo] hasta [marca de tiempo]. La base de tiempo acordada incluye [eventos] y excluye [eventos]. El registro de eventos registra cada parada, intervención, cambio de configuración y decisión de reinicio.
Reconstruir el informe en torno a reclamaciones, no a marcas de verificación
La primera página reparada no tiene por qué ser larga. Necesita señalar evidencia. Cada reclamo de aceptación debe nombrar su fuente contractual, método de prueba, límite de aprobación, resultado real y registro de respaldo. Esta matriz puede luego llevar al revisor a fotografías, tablas de datos, registros de alarmas, copias de seguridad de recetas, listas de muestras y desviaciones firmadas.
| Reclamo de aceptación | Requisito y método | Resultadoado real | Referencia de evidencia | Disposición |
|---|---|---|---|---|
| La compilación ordenada está presente | Especificaciones de compra y lista de construcción aprobada, ambas por revisión | Identidad y excepciones registradas | Fotografías de placas de identificación, recorrido de construcción, identificaciones de perforaciones | Aprobado, condicional o reprobado |
| La secuencia seca es repetible. | Secuencia automática nombrada, ventana de observación e intervenciones permitidas. | Eventos, paradas y respuestas observadas. | Registro de ciclos, exportación de alarmas, registro de vídeo o testigo | Estado alcance claramente |
| La botella controlada cumple con los límites | Dibujo de piezas, método de prueba, calibres, plan de muestra y límites. | Valores medidos y rechazos, no sólo promedios | Tabla de muestras trazable por posición y tiempo. | Graba cada error |
| El resultado aceptado cumple con el objetivo | Base de tiempo acordada y definición de buena parte | Recuento bruto, recuento aceptado y registro de eventos | Registro de contador, tabla de calidad, registro de paradas. | Sin sustitución de catálogo |
| La entrega es reproducible | Dibujo, manual, software y lista de recetas necesarios | Archivos revisados por revisión y formato. | Índice del documento y suma de verificación de respaldo o recibo | Los espacios abiertos se convierten en elementos perforados |
Este enfoque también cambia la forma en que escribe el equipo. "Operación estable observada" se convierte en una declaración vinculada a una ventana definida y un registro de eventos. La "calidad de la botella OK" se convierte en un rango de muestra, método, límite y resultado. "Documentos completos" se convierte en una lista de archivos indexados. El lenguaje específico hace que el desacuerdo sea más fácil de localizar y que el cierre sea más fácil de probar.
Una firma debe registrar una decisión, no borrar un trabajo abierto.
Al cierre, cada problema no resuelto necesita una identificación, un requisito, un propietario, una fecha de vencimiento, una corrección, un método de nueva prueba y una disposición final. Una promesa verbal no es un cierre. Tampoco lo es una firma en un informe que oculte las excepciones en el correo electrónico.
Cada criterio requerido tiene evidencia aceptable y ningún elemento abierto bloquea el envío.
Los artículos abiertos delimitados tienen propietarios, fechas, evidencia de cierre y autorización de envío por escrito.
Un resultado requerido está fuera de su límite, falta o no se puede vincular a la configuración probada.
La autoridad de envío pertenece al contrato, no a este artículo. La función del informe es hacer visible la base. Si el equipo elige un pase condicional, el registro debe mostrar quién aceptó el riesgo residual y exactamente cómo se cerrará cada elemento.
FAT cierra la cuestión de la fábrica, no la cuestión del sitio
Una prueba de fábrica no puede verificar la base final del comprador, la calidad de la energía, el circuito de enfriamiento de la planta, el sistema de aire comprimido, la integración de protección, la logística de materiales, la línea aguas abajo o el procedimiento operativo local. Esas condiciones pertenecen a las pruebas de instalación y aceptación en sitio, generalmente llamadas SAT.
Llevar adelante la evidencia FAT. La receta aceptada, las revisiones de los planos, los ID de las muestras, el registro de alarmas y el estado de la lista de tareas pendientes forman la base para la puesta en servicio. Comparar los servicios públicos del sitio con las condiciones registradas de la fábrica; Kinggle'sguía de requisitos de utilidad de la máquina de moldeo por sopladoexplica por qué la presión por sí sola no describe la capacidad del aire, del agua o de la electricidad. Elguia de mantenimiento preventivoLuego puede convertir la condición de entrega en controles de rutina.
Enviar el escrito de prueba antes de la fecha del testimonio.
Para una prueba útil de funcionamiento del equipo, envíe a Kinggle el dibujo y la revisión de la botella, el proveedor y el grado de la resina, los detalles del molde y la matriz, las pruebas de las piezas terminadas, la definición de salida, las condiciones de ejecución requeridas, la lista de documentos y la autoridad de los testigos. Luego, el equipo del proyecto puede alinear la prueba de la máquina con la decisión sobre el producto que realmente necesita tomar.
Discuta su alcance FAT con KinggleTodos los campos entre corchetes y el informe inicial son plantillas o ejemplos didácticos construidos. No son registros de clientes, límites contractuales ni resultados de desempeño de Kinggle.
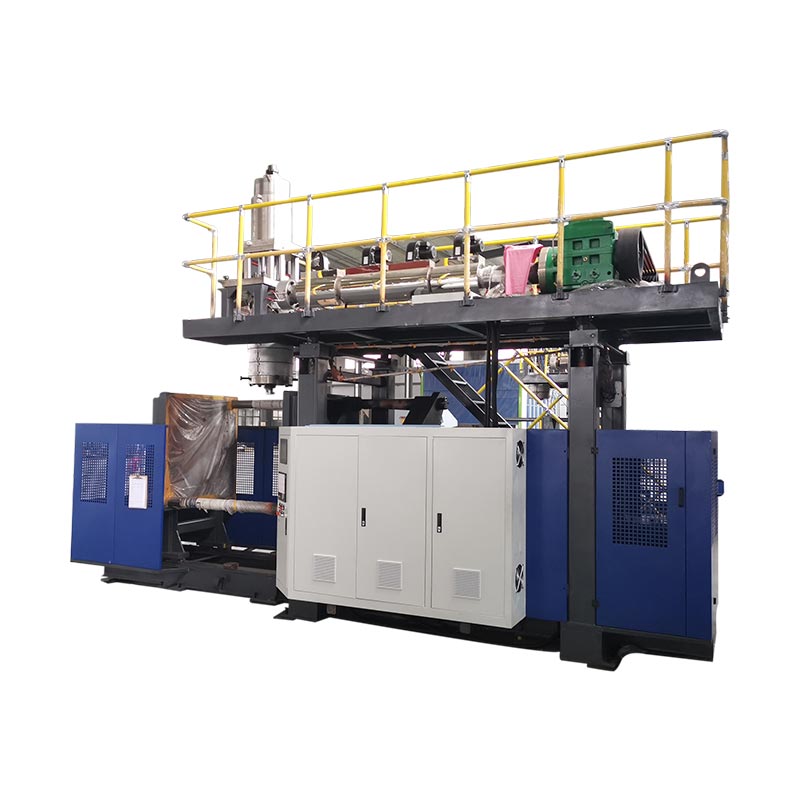
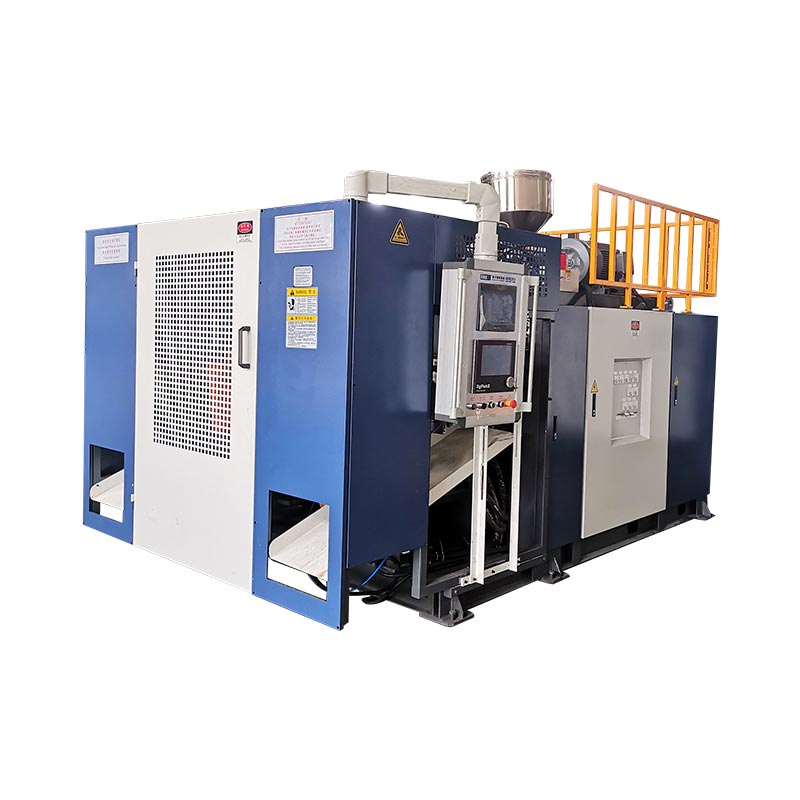
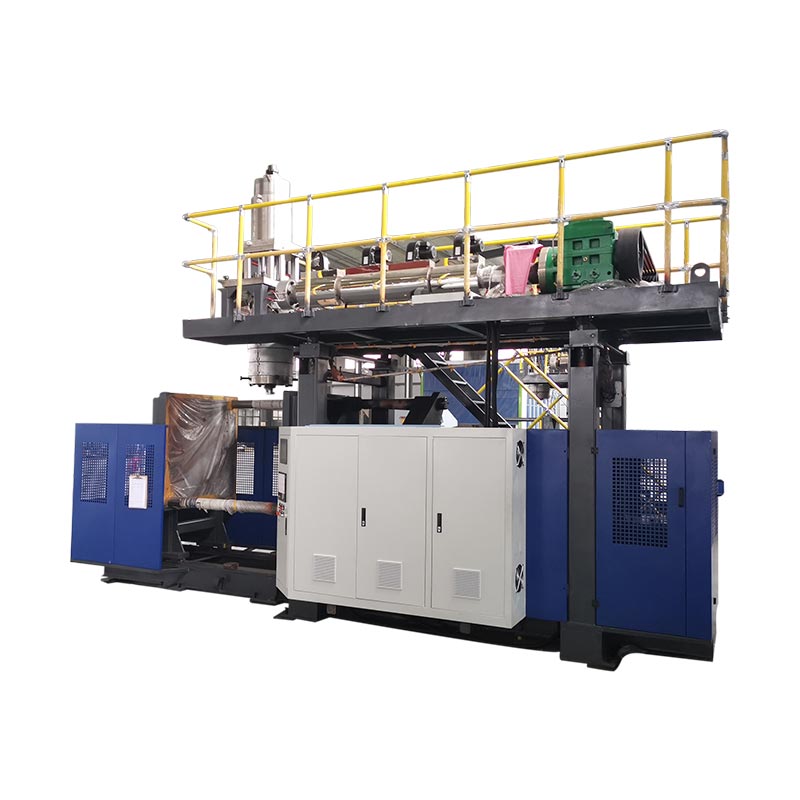
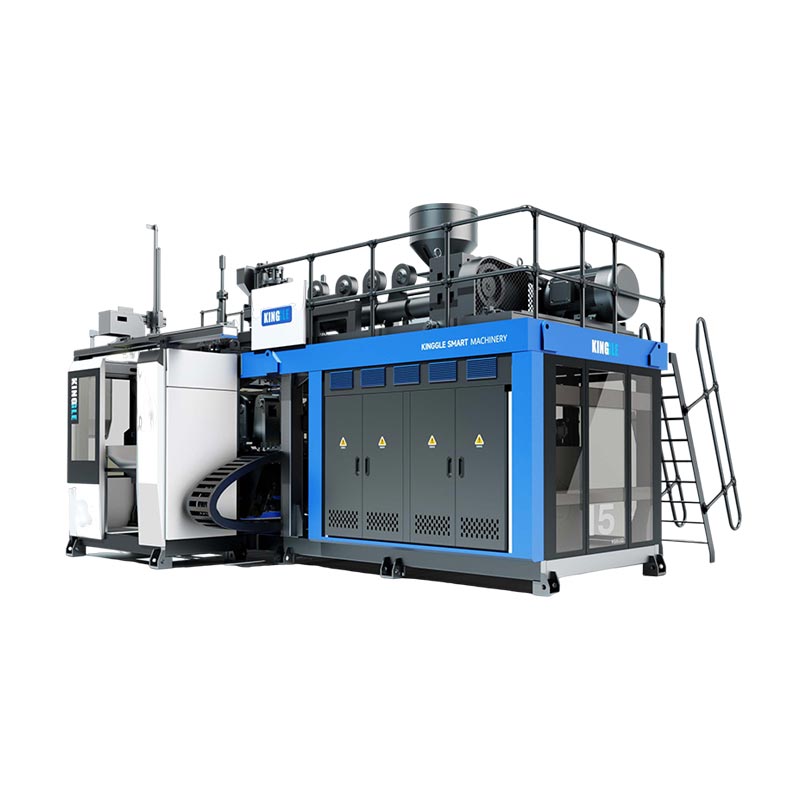
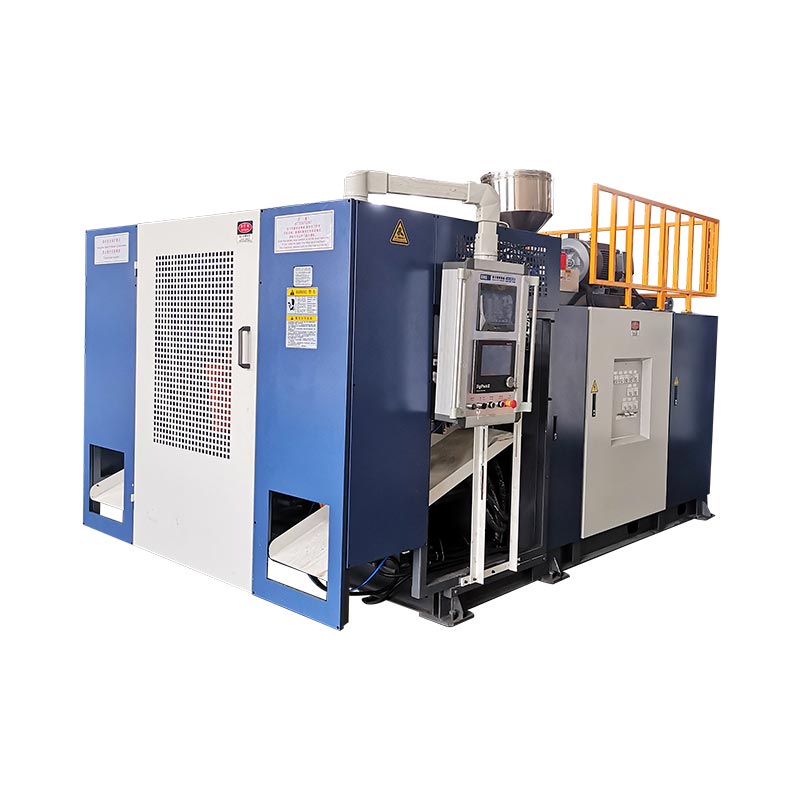
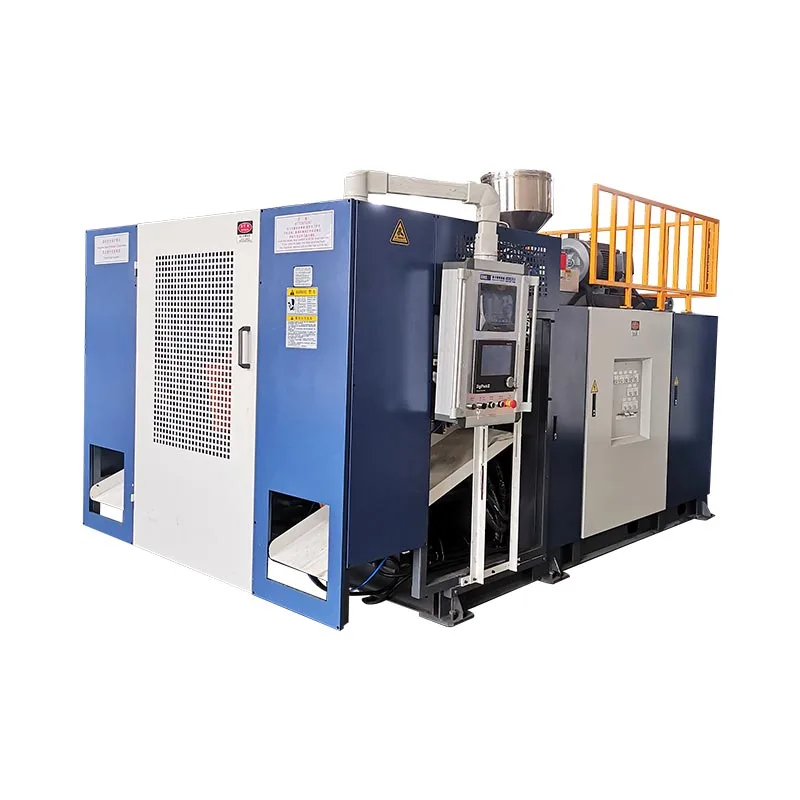
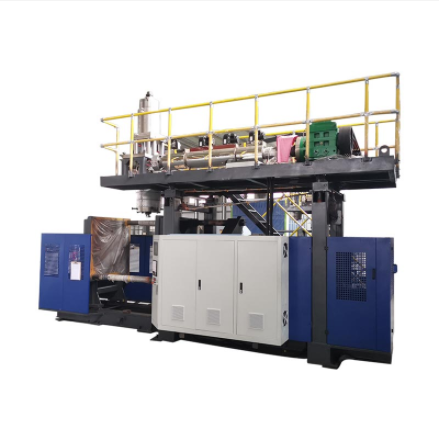
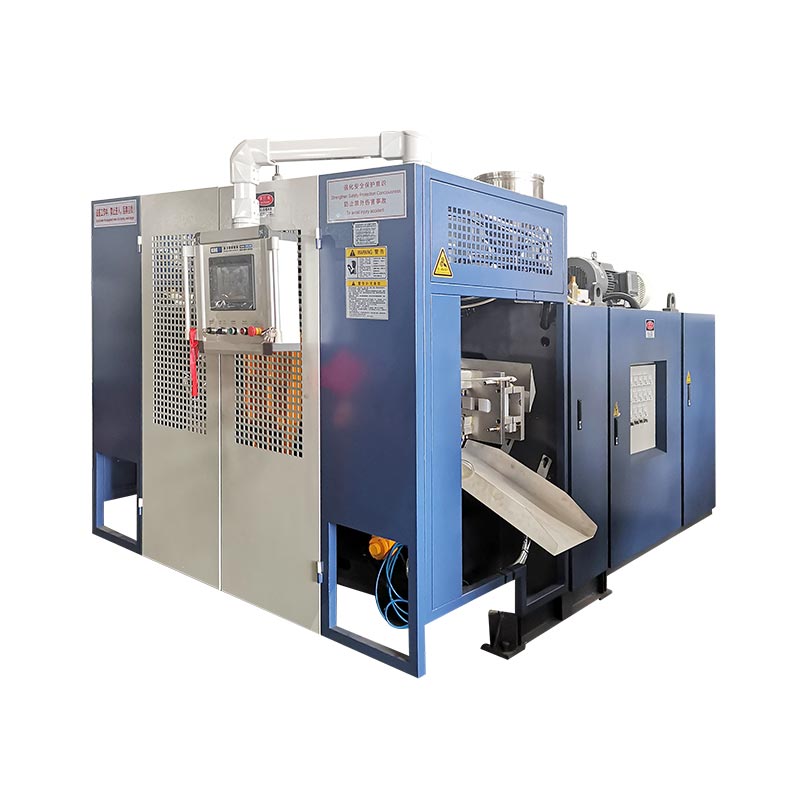
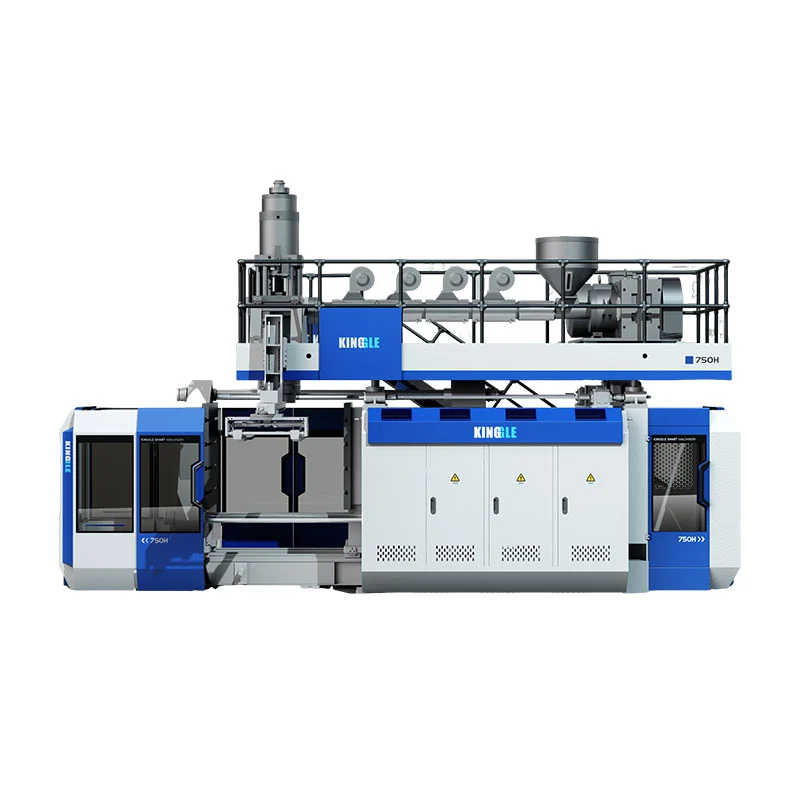
Máquina: KGB5Dno es una identidad construida
El nombre del modelo sitúa el equipo en una familia. No muestra qué compilación en serie se inspeccionó ni qué opciones, versión de control, interfaces de herramientas y dispositivos posteriores estaban presentes. Un futuro técnico debe poder hacer coincidir el informe con la máquina física y con la configuración solicitada.
Comience con la placa de identificación de la máquina y la lista de construcción aprobada. Registre la identidad del serie, la base eléctrica, la configuración del extrusor y del cabezal, la unidad de sujeción, la disposición de la estación, los auxiliares incluidos, el software o la revisión de recetas y el índice de dibujos. Fotografía identificando placas y conjuntos. Si la cotización incluye un dispositivo automático de extracción o desbarbado pero el FAT lo excluye, haga visible ese límite.
Identidad de configuración verificada según las especificaciones de compra [documento y revisión]. Las excepciones se enumeran en los elementos de perforación [ID]. Las fotografías [referencias de archivos] muestran la placa de identificación probada, los ensamblajes principales y los equipos posteriores incluidos.
Los campos en blanco son deliberados. Una plantilla de informe nunca debe inventar una identidad que pertenezca al archivo del proyecto.