respuesta rapida
moldeo por sopladoinfla un tubo de plástico fundido contra un molde en segundos o minutos. Cuesta más en herramientas y gana en volumen.moldeo rotacionalhace caer polvo de plástico dentro de un molde calentado de giro lento. Sus ciclos duran decenas de minutos, pero las herramientas son económicas y las piezas salen perfectas. El volumen anual suele decidirlo: los volúmenes bajos favorecen los moldes baratos del rotomoldeo; Los volúmenes de producción favorecen la velocidad del moldeo por soplado. Para tanques, IBC, flotadores y barreras, una máquina de moldeo por soplado de 250 litros ejecuta un ciclo de secado de 300 piezas por hora, mientras que un ciclo de rotomoldeo fabrica una pieza en el mismo lapso.

Ambos procesos producen piezas de plástico huecas. Para tanques, kayaks, flotadores y barreras, cualquiera de los dos podría funcionar. Así que la elección es importante y equivocarse cuesta mucho dinero.
La mayoría de los artículos sobre este tema provienen de talleres de moldeo que prefieren cualquier proceso que vendan. Construimos máquinas de moldeo por soplado, así que lo diremos claramente. Para que esto siga siendo útil, agregamos una sección completa sobre cuándo gana el rotomoldeo, porque a veces lo hace.
Aquí está la comparación honesta que necesita un comprador.
Los dos procesos, de un minuto cada uno.
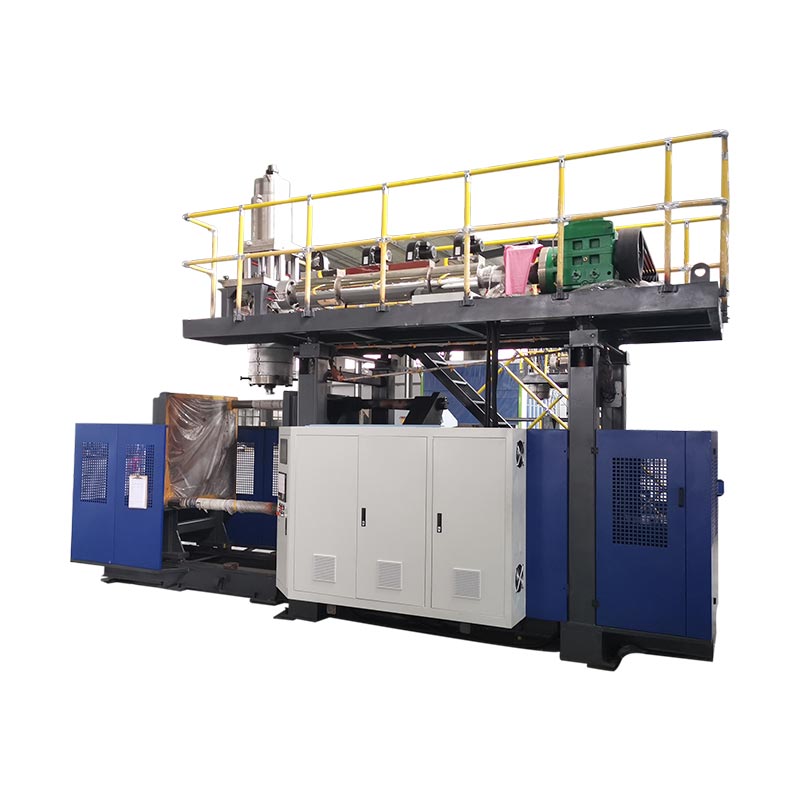
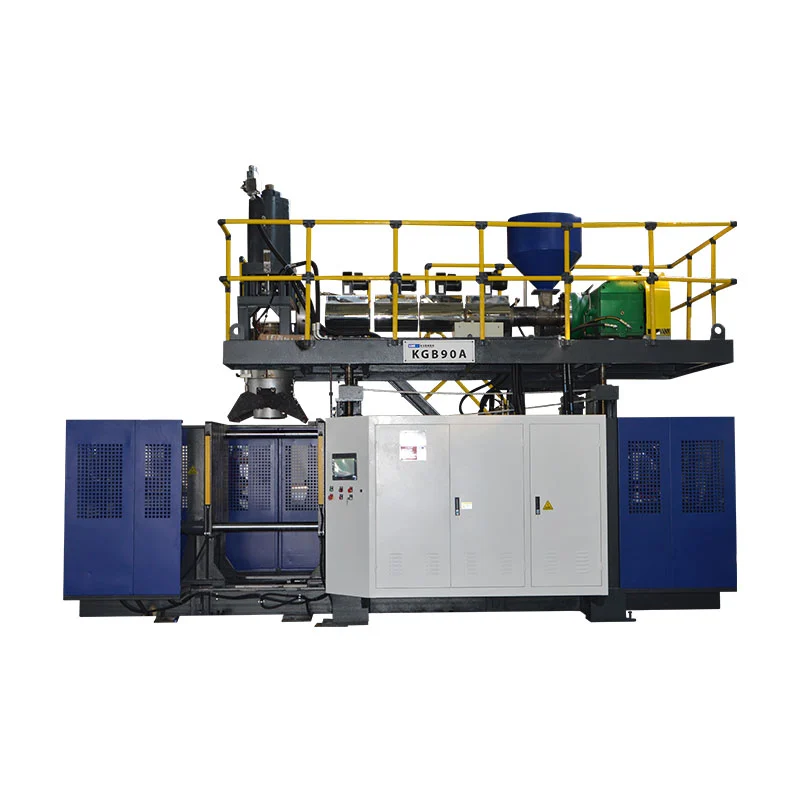
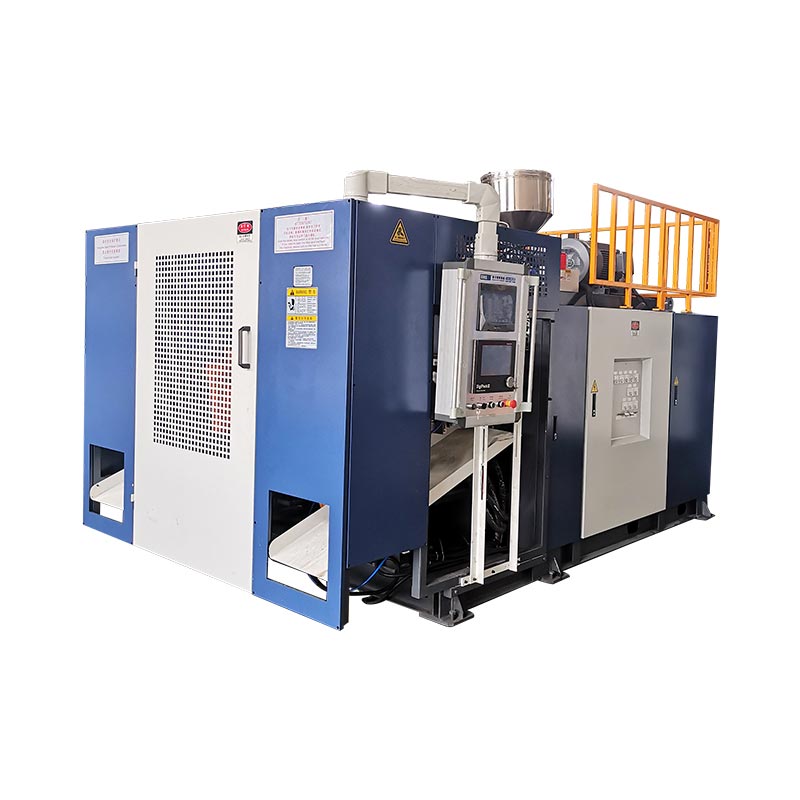
Una máquina de moldeo por soplado extruye un tubo hueco de plástico fundido llamado parisón. El molde se cierra alrededor del tubo, el aire lo infla contra las paredes, la pieza se enfría y se expulsa. El ciclo se ejecuta en segundos para botellas y en unos minutos para piezas grandes.
Una máquina de moldeo rotacional carga polvo plástico en un molde hueco. El molde gira sobre dos ejes dentro de un horno y el polvo derretido recubre el interior como una piel sin costuras. Luego se enfría sin dejar de girar y la pieza sale.
Mismos productos, física opuesta. Se utiliza presión y velocidad. El otro usa calor, gravedad y tiempo.
Moldeo por soplado versus moldeo rotacional: uno al lado del otro
| moldeo por soplado | moldeo rotacional | |
|---|---|---|
| Como se forma la parte | El aire infla un parisón fundido en un molde. | El polvo se funde en un molde giratorio a presión ambiente. |
| tiempo de ciclo | Segundos a unos minutos | Decenas de minutos por parte |
| Estampación | Moldes mecanizados: mayor costo, larga vida útil | Moldes de aluminio fundido: más baratos y más rápidos de cambiar |
| Paredes | Distribución más delgada programada mediante control de separación del troquel. | Más grueso, naturalmente uniforme y sin costuras. |
| Costuras | Línea de pellizco superior e inferior | Ninguno: una piel continua |
| Mejores volúmenes | Ejecuciones de producción; El costo por pieza cae con la escala. | Tiradas bajas a medias; prototipos; cambios frecuentes |
| Productos típicos | Botellas, bidones, botellas IBC, depósitos de combustible, bidones | Tanques de gran tamaño, equipo de juegos infantiles, piezas personalizadas de bajo consumo |
La verdadera diferencia: presión y tiempo.
Llevar:El moldeo por soplado compra velocidad con presión y herramientas más caras. El rotomoldeo compra herramientas baratas con el tiempo.
Cada fila de esa tabla se remonta a un hecho. El moldeo por soplado forma la pieza bajo presión, en un solo proceso. El rotomoldeo lo forma a presión ambiente, lentamente, a medida que el polvo se derrite en la pared.
La presión explica el costo de las herramientas. Los moldes de soplado deben resistir fuerzas de sujeción (de 800 a 1800 kN en nuestras máquinas grandes), por lo que se mecanizan a partir de acero para herramientas. Los rotomoldes casi no enfrentan fuerza, por lo que el aluminio fundido barato funciona.
El tiempo es el precio que paga el rotomoldeo. Calentar un molde en un horno y enfriarlo mientras gira lleva decenas de minutos. Ninguna habilidad lo acorta.
El punto de equilibrio del volumen: dónde se toma la decisión
Llevar:por debajo de la cantidad de equilibrio, ganan las herramientas económicas de rotomoldeo. Por encima de este, gana la velocidad del ciclo de moldeo por soplado, y la brecha se amplía cada año que se produce.
Este cálculo resuelve la mayoría de las decisiones reales. El rotomoldeo empieza siendo más barato, porque el molde cuesta una fracción de un molde de soplado. Pero todo conlleva un ciclo lento.
El moldeado por soplado cambia eso. El molde cuesta más por adelantado. Luego, la máquina fabrica piezas mucho más rápido, cada hora, durante la vida útil del programa.
Los números reales muestran la brecha. NuestroMáquina clase KGB120Epara contenedores de 250 litros se ejecuta un ciclo de secado de 300 piezas por hora. Una celda de rotomoldeo que fabrica un tanque similar termina una pieza por ciclo de horno y enfriamiento.
Entonces la verdadera pregunta no es "¿cuál es más barato?" Pregunte "¿más barato en su cantidad anual?" Unos cientos de piezas al año favorecen el rotomoldeo. Miles o decenas de miles están a favor del moldeo por soplado por un amplio margen.
La zona de cruce: tanques, kayaks, flotadores, barreras
Llevar:Los productos que la gente llama "piezas de rotomoldeo" (tanques, kayaks, flotadores, barreras) funcionan en grandes máquinas de moldeo por soplado con acumulador a gran volumen.
La mayoría de los artículos comparativos omiten esta parte. Toda una familia de grandes productos se adapta a ambos procesos.
Tanques de agua. Botellas IBC de 1000 litros. Kayaks y embarcaciones pequeñas. Flotadores y boyas. Barreras viales. Todos huecos, todos grandes, todos vinculados al rotomoldeo por costumbre y todos funcionan hoy en máquinas de moldeo por soplado.
Estos son trabajos reales de nuestra gama. Nuestras máquinas acumuladoras fabrican tanques de agua yBotellas IBC de hasta 1000 litros., y la serie KGS de tres cilindros llega a contenedores de 2000 litros, además de flotadores, barreras y piezas clase kayak en HDPE y HMWHDPE.
¿Por qué cambiar estas piezas de roto a soplado a medida que crece el volumen? Tiempo de ciclo. Cuando un tanque se vende por decenas de miles al año, un proceso que produce una pieza por ciclo de horno no puede seguir el ritmo. Agregar brazos giratorios significa agregar hornos, espacio y energía por pieza.
El comercio es el muro. Un tanque rotomoldeado tiene un espesor uniforme y sin costuras. Uno moldeado por soplado lleva una línea de pellizco y se basa encontrol programado del espesor de paredpara poner material donde se asienta la carga. Bien hecha, la pieza moldeada por soplado cumple la misma función con un peso más liviano, lo que también significa menos resina por pieza.
Cuando gana el rotomoldeo
Llevar:Los volúmenes bajos, los cambios frecuentes de diseño, los tamaños extremos y las especificaciones sin costuras son verdaderas victorias en el rotomoldeo. Ninguna compra de máquina cambia eso.
Prometimos honestidad. Estos son los trabajos en los que le recomendaríamos que no compre nuestra máquina.
Bajos volúmenes anuales.Unos cientos de unidades al año nunca amortizan las herramientas de moldeo por soplado. Los moldes de aluminio baratos de Rotomolding se ajustan exactamente a esto.
Cambios frecuentes de diseño.Recortar un rotomolde cuesta poco. Recortar un molde de soplado cuesta mucho. La iteración de un producto anualmente favorece el roto.
Tamaños extremos y formas complejas.El rotomoldeo escala hasta enormes tanques de una sola pieza más allá de cualquier parison, y maneja bien las inserciones moldeadas y los cortes profundos.
Requisitos sin costuras.Un buen pellizco es fuerte. Pero si sus especificaciones prohíben cualquier línea de soldadura, la piel rotomoldeada sin costuras lo soluciona.
Si dos o más de estos se ajustan a su producto, analice detenidamente el rotomoldeo. Si ninguno encaja y sus volúmenes aumentan, el moldeo por soplado es su proceso.
El ángulo de compra: qué cambia para su línea
El proceso que elija remodelará toda su inversión, así que evalúelo como una compra, no como una preferencia.
Costo de herramientas y tiempo de entrega.Un rotomolde se envía más barato y más rápido. Un molde de soplado cuesta más y dura más. Haga coincidir la elección con la duración del funcionamiento del producto y la frecuencia con la que cambia.
Tiempo de ciclo y mano de obra.El moldeo por soplado produce más piezas por hora-operador en volumen. El rotomoldeo necesita más hornos y manos para alcanzar el mismo rendimiento.
Cómo escala cada proceso.Una planta de rotomoldeo crece añadiendo brazos y hornos: cada vez más espacio y energía de calefacción. Una planta de moldeo por soplado crece gracias a la velocidad del ciclo y la automatización de las máquinas de su propiedad.
ROI a tu volumen.Modele el número justo: herramientas más energía más mano de obra, dividido entre su cantidad anual. Solicite a cualquier fabricante de máquinas de moldeo por soplado una cotización específica antes de comparar: un número real supera la regla general.
Dos errores que cometen los compradores
Elegir el proceso por costumbre."Los tanques se rotomoldean" era cierto en volúmenes bajos. A escala de producción, deja de ser cierto. Ejecute el punto de equilibrio para su cantidad, no el reflejo de la industria.
Comparando solo el precio de las herramientas.El molde barato parece una victoria hasta que se divide el ciclo lento en 20.000 piezas. Compare el costo por pieza terminada en todo el programa, no la cotización del molde.
¿Elegir el moldeo por soplado? Dimensione la máquina a continuación con nuestroguía de selección de cinco pasos. ¿Aún estás decidiendo entre piezas huecas y macizas? Leermoldeo por soplado versus moldeo por inyecciónprimero. ¿Nuevo en las familias de máquinas? Comience en eltipos de máquinas de moldeo por sopladopilar.
Preguntas frecuentes
¿Cuál es la diferencia entre moldeo por soplado y moldeo rotacional?
El moldeo por soplado infla un tubo de plástico fundido contra un molde con aire, formando piezas en segundos o minutos. El moldeo rotacional hace girar polvo de plástico dentro de un molde calentado que gira sobre dos ejes, formando piezas sin costuras y de paredes gruesas en ciclos que duran decenas de minutos. El moldeo por soplado gana en velocidad y costo por pieza en volumen. El rotomoldeo gana en costo de herramientas y libertad de diseño en volúmenes bajos.
¿Qué es más barato, el moldeo por soplado o el moldeo rotacional?
Depende del volumen. El moldeo rotacional cuesta menos para comenzar, porque sus moldes de aluminio fundido cuestan una fracción de los moldes de soplado mecanizados. El moldeo por soplado cuesta menos por pieza, porque sus ciclos son muchas veces más rápidos. Los bajos volúmenes anuales favorecen el ahorro de utillaje. Los volúmenes elevados favorecen la velocidad del ciclo. Modele su cantidad anual real para encontrar el punto de equilibrio.
¿Se pueden moldear por soplado grandes tanques de agua en lugar de rotomoldearlos?
Sí. Las grandes máquinas de soplado con acumulador producen tanques de agua, botellas IBC de 1000 litros y contenedores de hasta 2000 litros. En volúmenes de producción, el moldeo por soplado produce estas piezas mucho más rápido que el rotomoldeo. Una máquina de 250 litros ejecuta un ciclo de secado de 300 piezas por hora, mientras que un ciclo de rotomoldeo para un tanque comparable tarda decenas de minutos por pieza.
¿Por qué las piezas rotomoldeadas no tienen costuras y las piezas moldeadas por soplado no?
En el moldeo rotacional, el polvo cubre todo el interior del molde a medida que gira, de modo que la pieza forma una piel continua sin línea de soldadura. En el moldeo por soplado, las mitades del molde cierran el parisón en la parte superior e inferior, dejando una línea de separación. Un buen pellizco es fuerte. Pero si su pieza no puede tener ninguna costura, la pared rotomoldeada sin costuras es una ventaja.
¿Qué proceso hace que las piezas sean más fuertes?
Ninguno de los dos gana directamente: alcanzan la fuerza de manera diferente. Las piezas rotomoldeadas son más gruesas y sin costuras, lo que se adapta a productos que sufren mucho abuso. Las piezas moldeadas por soplado alcanzan resistencia a través de la distribución controlada de las paredes: el control programado del espacio del troquel coloca el material donde se asienta la carga, por lo que una pieza más liviana cumple con el mismo deber. El moldeo por soplado en HMWHDPE con un control de espesor adecuado produce botellas IBC apilables.
¿Decidir entre los dos procesos?
Si elige un proceso para una pieza hueca grande, nuestro equipo de ingeniería puede calcular el punto de equilibrio con usted en función del tamaño de la pieza, el material y el volumen anual. Si el rotomoldeo se ajusta mejor a sus números, lo diremos. Si gana el moldeo por soplado, especificaremos la máquina exacta y mostraremos las matemáticas del ciclo detrás de ella. Construimos máquinas de moldeo por soplado desde 2002, con 15 ingenieros en el equipo.
Obtenga una evaluación honesta del proceso →El moldeo por soplado versus el moldeo rotacional es una cuestión de volumen en un traje técnico. Herramientas económicas y paciencia en pequeñas cantidades. Presión, velocidad y paredes programadas a escala. Conozca su número anual y el proceso se elegirá solo. Cuando elige el moldeo por soplado, elgran gama de acumuladoreses donde viven los productos cruzados.