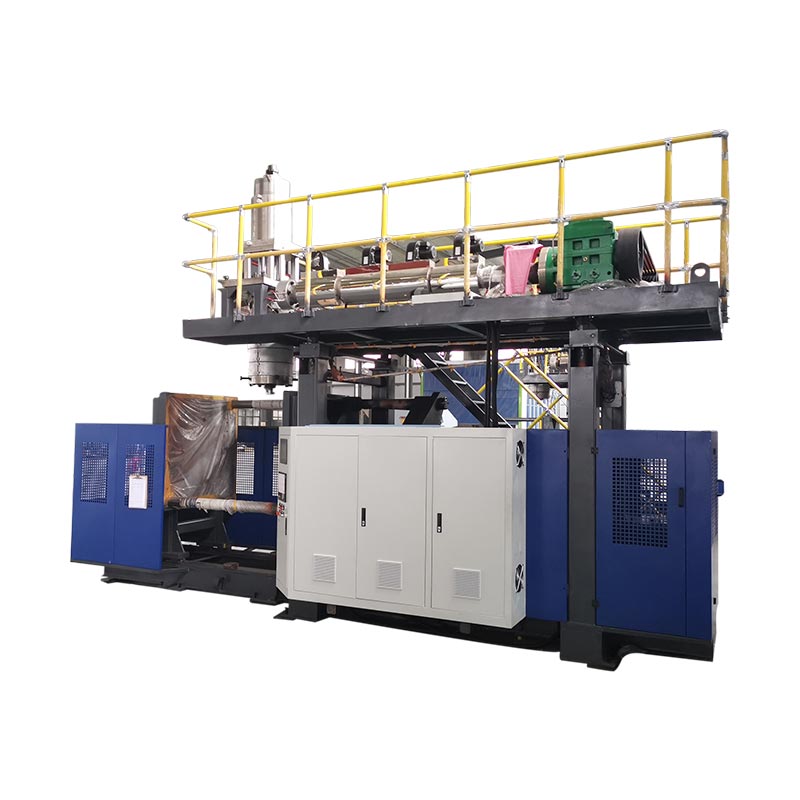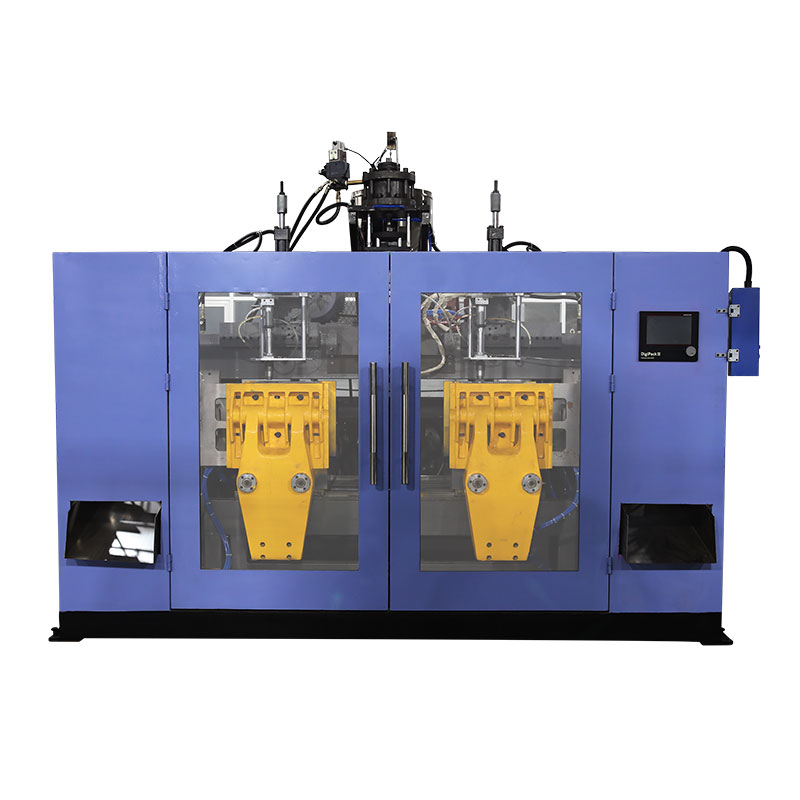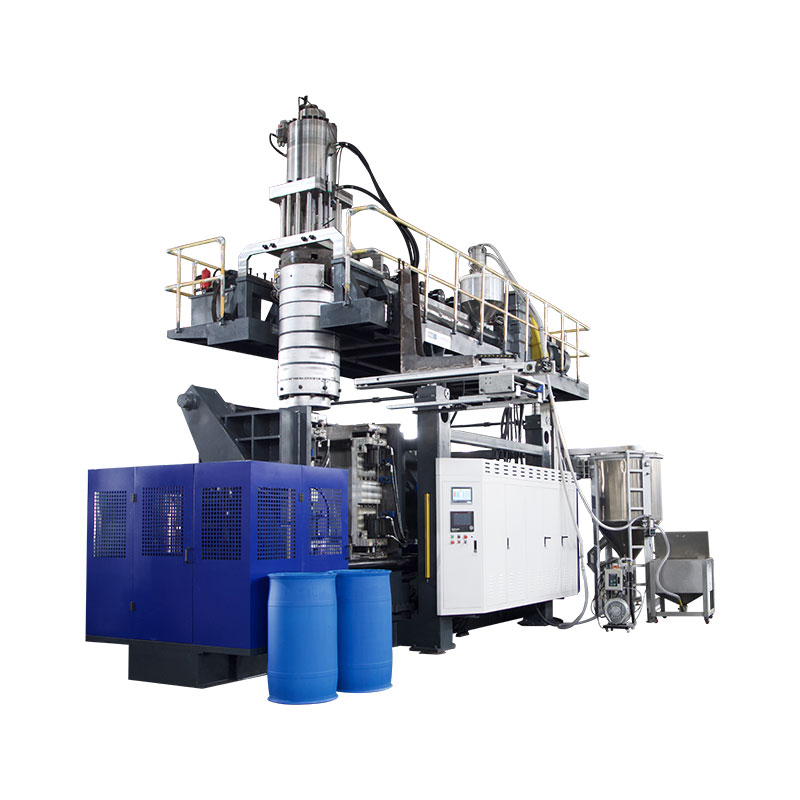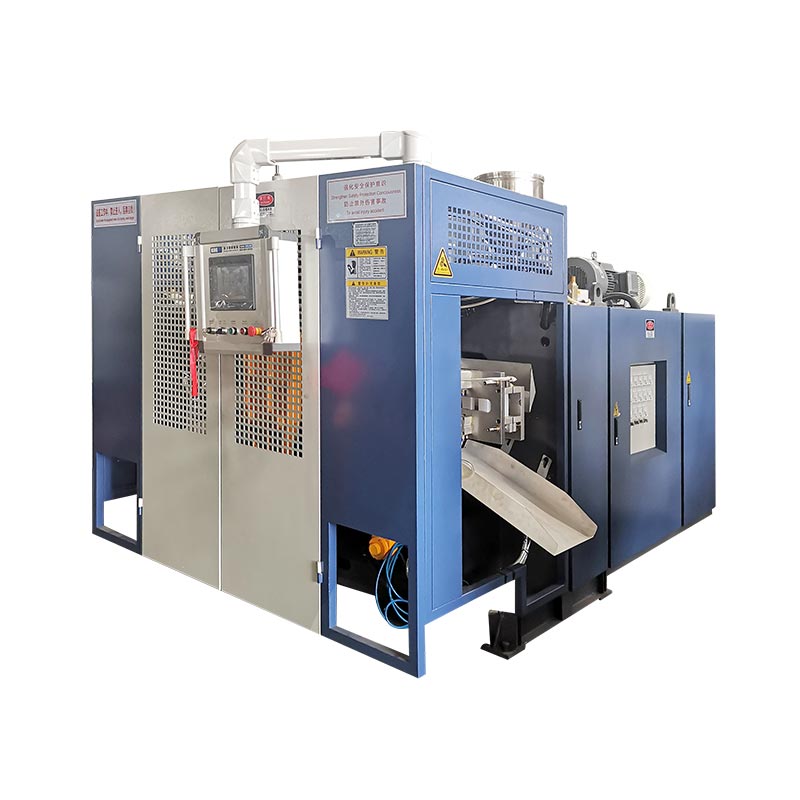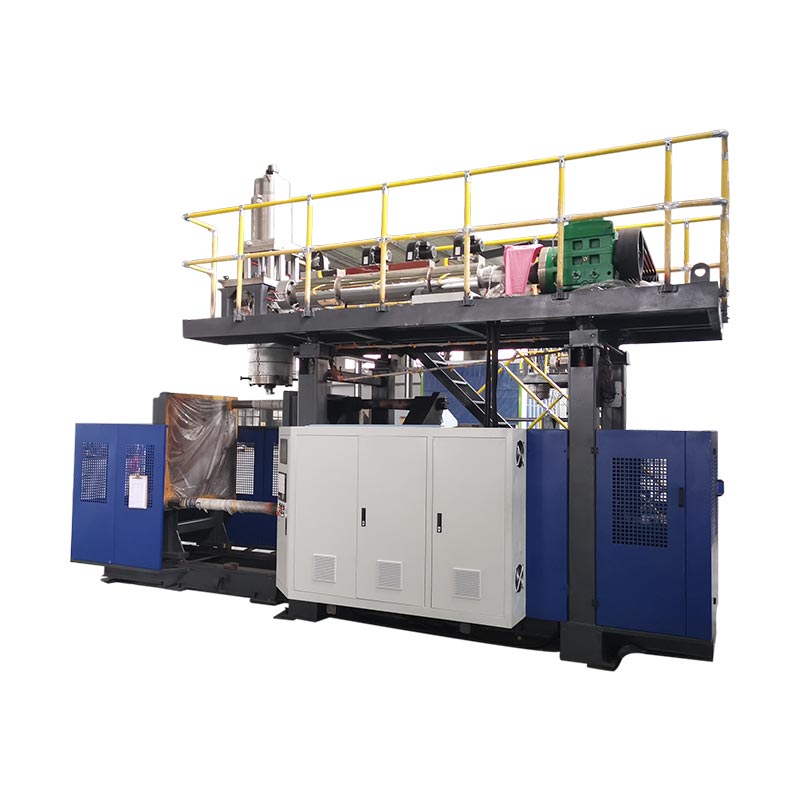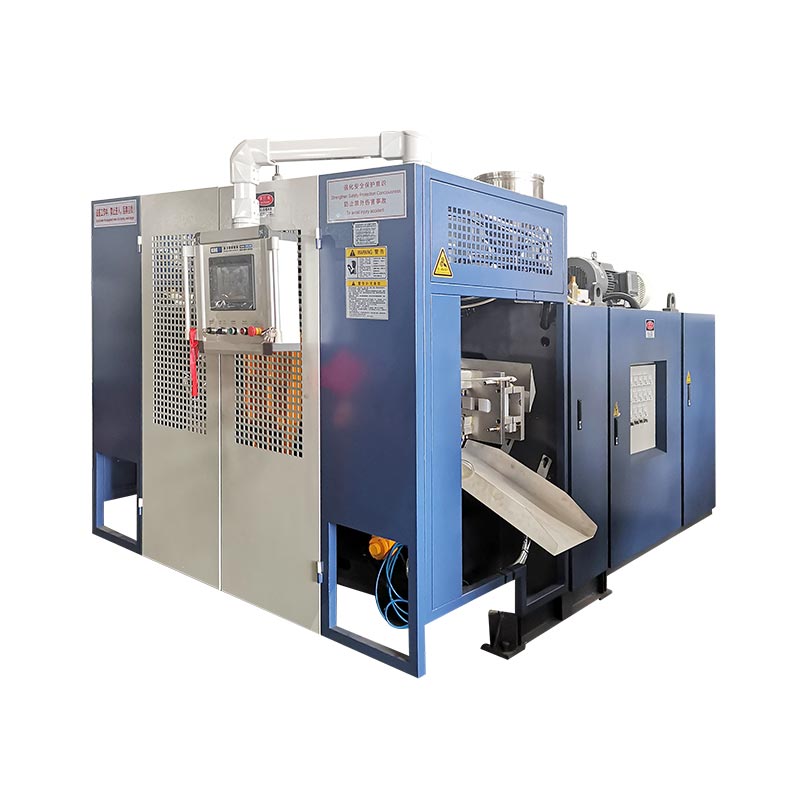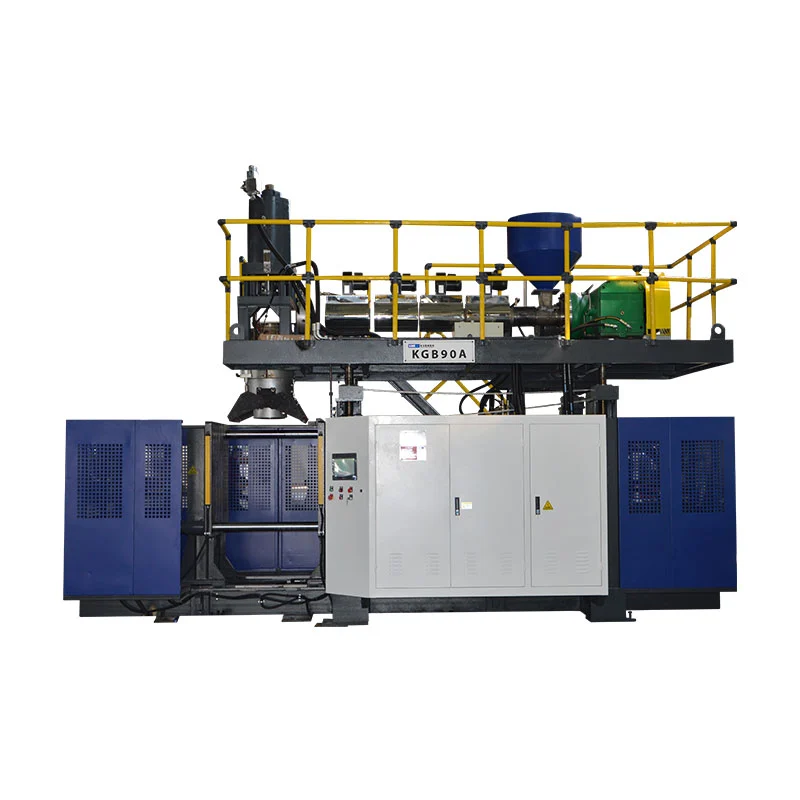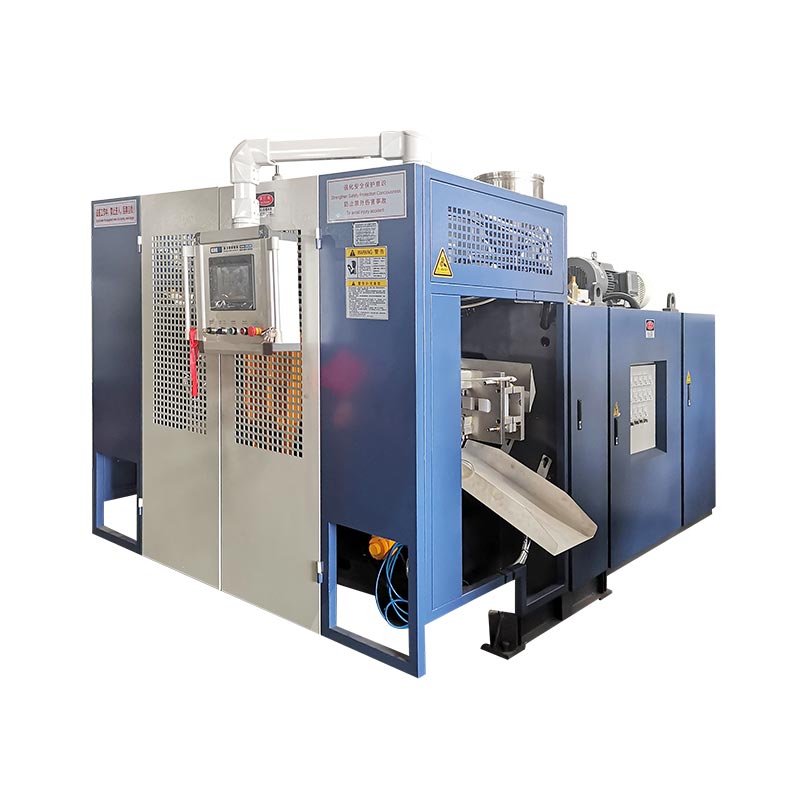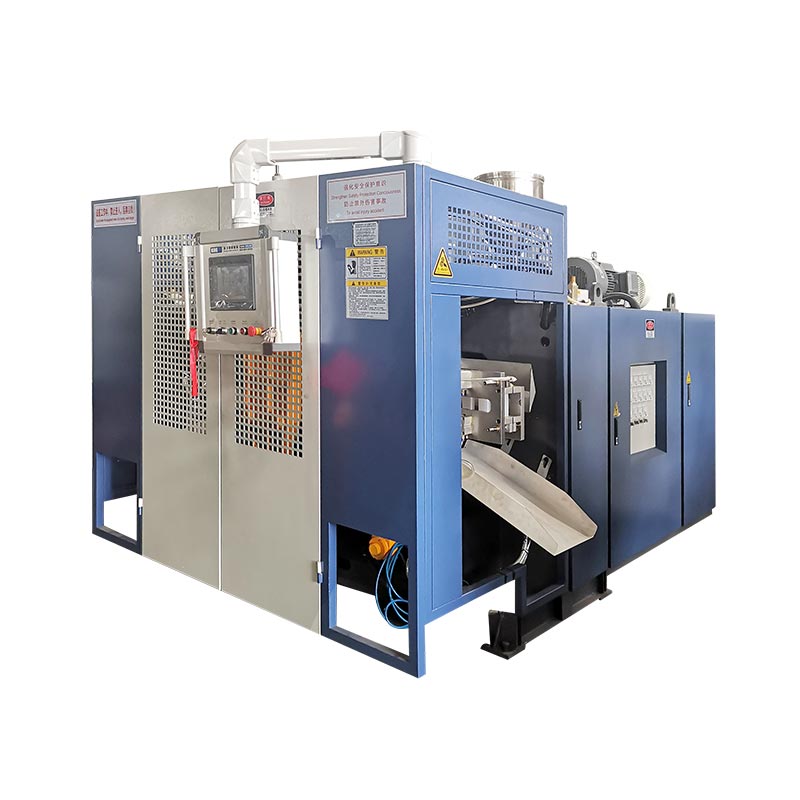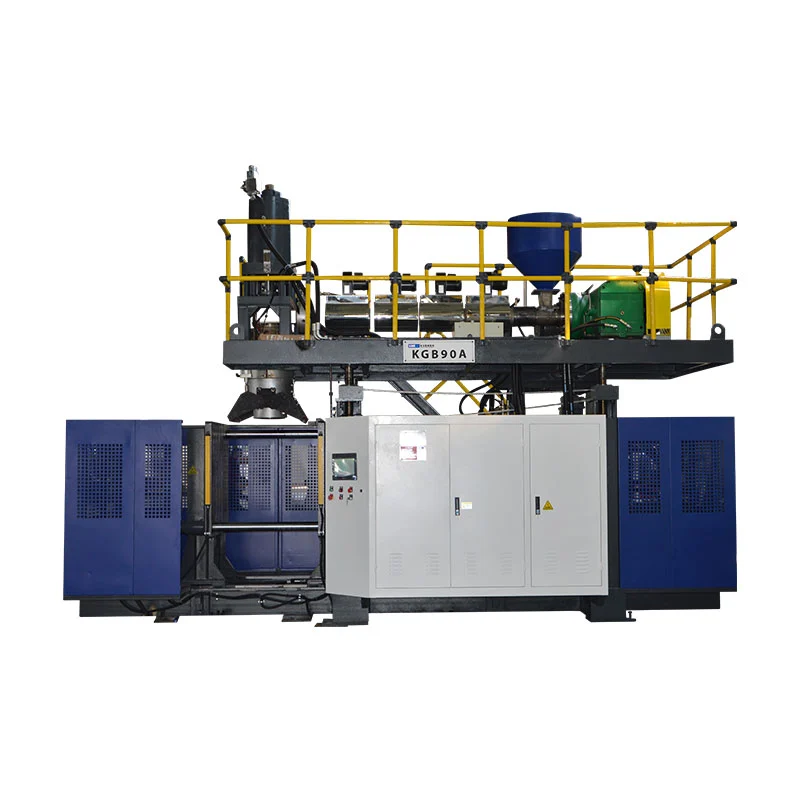
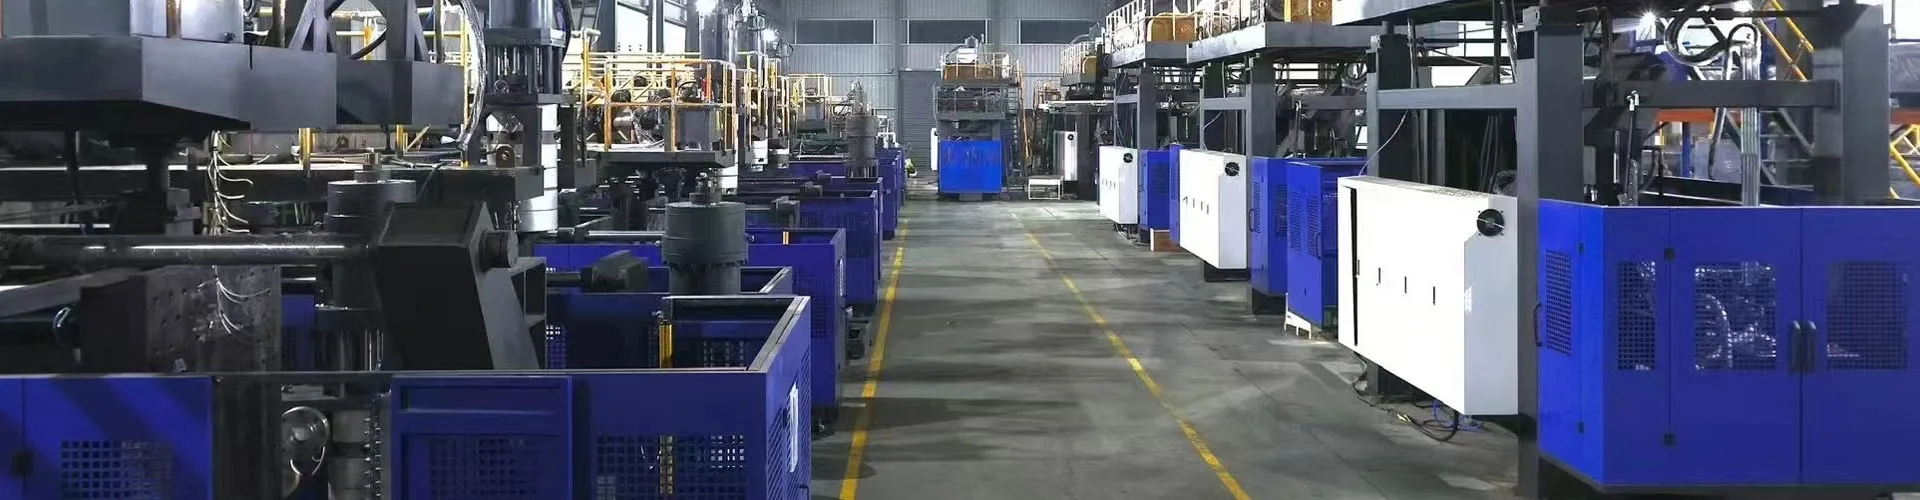
A máquina de moldeo por soplado continuoextruye un parisón sin parar mientras las estaciones de molde se mueven para atraparlo e inflarlo. La extrusora nunca se detiene, lo que la convierte en la ruta más rápida para envases de HDPE y PP de entre 0,5 y 30 litros aproximadamente. Tres variables configuran su producción: recuento de estaciones, cavidades del cabezal de troquel y tiempo de ciclo. Tres más fijan su coste: energía por pieza, mantenimiento y desperdicio. Esta guía cubre ambos lados, con especificaciones reales de nuestras propias máquinas.
La extrusión continua cubre la mayoría de los envases de plástico que manipula en un día. Botellas de detergente, jarras de aceite de motor, bidones, envases de agroquímicos... casi todos salen de máquinas como estas.
Una aclaración antes de los detalles. Las botellas de agua de PET transparente provienen de un proceso diferente, el moldeo por inyección, estirado y soplado, en diferentes máquinas. Esta guía cubre el moldeo por extrusión-soplado continuo para HDPE, PP, PVC y PA. Si su producto es una botella de bebida PET, el equipo de nuestrogama de máquinas continuasno lo logrará.
Configuraciones de la máquina: cómo los moldes se encuentran con el parison
Cada máquina continua resuelve el mismo problema. El parisón fluye sin parar, por lo que el molde tiene que acercarse a él, cerrarlo, soplarlo y limpiarlo antes del siguiente disparo. Cómo lo hace la máquina define la configuración.
Máquinas para mover moldesTransfiera el molde horizontalmente al parisón. La construcción es simple, probada y rentable. Cubre envases de 2 a 15 litros.
Máquinas de brazo curvoGire el molde a través de un arco, lo que acorta el recorrido y acelera el ciclo. También llevan cabezales de coextrusión de 1 a 6 capas. Esta es la clase para botellas de alto rendimiento y en capas.
Luego viene el recuento de estaciones.Estación única (L)ejecuta un juego de moldes.Estación doble (D)ejecuta dos juegos de moldes en una extrusora, por lo que un lado sopla mientras el otro expulsa.
| Configuración | Gama de contenedores | Lo mejor para | Compensación |
|---|---|---|---|
| Estación única para movimiento de moldes | 2–15 litros | Volúmenes modestos, cambios frecuentes de producto. | Mínimo rendimiento por máquina |
| Movimiento de moldes, doble estación. | 2–15 litros | Grandes volúmenes en una familia de productos | Mayor costo; necesita una demanda constante |
| Brazo curvo, estación única | 5–30 litros | Velocidad, paredes en capas, bidones más grandes | Mayor consumo de energía |
| Brazo curvo, doble estación | 5–30 litros | Salida máxima, multicapa a volumen | Mayor capital y espacio de piso |
Ajuste de la planta, comprobado tempranamente:Confirme cuatro cosas antes de comprometerse: espacio en el piso respecto a la huella de la máquina, altura del techo para el cabezal de troquel y el cargador de la tolva, energía trifásica para la carga conectada y capacidad de agua enfriada. El peso de la máquina varía desde 2,5 toneladas en una estación única de 2 L hasta 28,5 toneladas en una estación doble de brazo curvo de 30 L, así que verifique también la carga del piso.
Los compradores estadounidenses deberían agregar un control anticipado más. Los contenedores para contacto con alimentos, bebidas o productos farmacéuticos cumplen con los requisitos de materiales de la FDA que dan forma a su resina y a cualquier política de remolido. Las reglas sobre contenido reciclado también varían según el estado y cambian con frecuencia, así que confirme los requisitos actuales para su categoría de producto antes de bloquear la especificación de resina.
Rendimiento de producción: convertir especificaciones en botellas por hora
Cada catálogo imprime un número de salida. Léelo correctamente o prometerás demasiado en la entrega.
Esos números muestran laciclo seco— la máquina funcionando vacía a máxima velocidad, sin plástico, sin refrigeración. Úselos para comparar máquinas de manera justa. Nunca los utilices como previsión de producción.
Aquí están las cifras reales del ciclo seco de nuestra gama continua, con las especificaciones que las impulsan.
| Modelo | Contenedor máximo | ciclo seco | Reprimición | Tornillo | Capacidad de HDPE | Promedio energía |
|---|---|---|---|---|---|---|
| KGB2L | 2 litros | 600 piezas/hora | 40kN | 50 mm, largo/profundidad 25 | 30 kg/h | 12-18 kilovatios |
| KGB2D | 2 litros | 600 × 2 | 40kN | 60 mm, largo/profundidad 25 | 55 kg/h | 12-18 kilovatios |
| KGB5L | 5 litros | 500 piezas/hora | 65 kN | 60 mm, largo/profundidad 25 | 55 kg/h | 16-25 kilovatios |
| KGB5D | 5 litros | 500 × 2 | 65 kN | 70 mm, largo/profundidad 25 | 80 kg/h | 16-25 kilovatios |
| KGB15L | 15 litros | 450 piezas/hora | 165kN | 75 mm, largo/profundidad 25 | 100 kg/h | 25-34 kilovatios |
| KGB15D | 15 litros | 450 × 2 | 165kN | 90 mm, L/P 25 | 120 kg/h | 25-34 kilovatios |
| KGH15L | 15 litros | 500 piezas/hora | 200 kN | 80 mm, L/P 25 | 150 kg/h | 40-50 kilovatios |
| KGH15D | 15 litros | 500 × 2 | 200 kN | 90 mm, L/P 25 | 180 kg/h | 40-50 kilovatios |
| KGH30L | 30 litros | 450 piezas/hora | 300kN | 90 mm, L/P 25 | 180 kg/h | 70-80 kilovatios |
| KGH30D | 30 litros | 450 × 2 | 300kN | 100 mm, largo/profundidad 25 | 300 kg/h | 70-80 kilovatios |
Ahora las matemáticas que convierten esos números en un plan de producción.
Dos reglas hacen que esa reducción sea honesta. Las paredes más gruesas se enfrían más lentamente, por lo que las piezas pesadas se reducen más que las livianas. Y los cambios consumen horas que nunca aparecen en un número de tiempo de ciclo.
Mida su propia reducción después de la instalación. Haga funcionar la máquina vacía para confirmar el ciclo de secado, luego ejecute un turno de producción completo y divida las piezas buenas por horas. Esa proporción se convierte en su factor de planificación y se mantiene estable una vez que el proceso se estabiliza.
Haga coincidir la línea, no solo la máquina:dimensione su producción de moldeo por soplado en función de su línea de llenado, no de forma aislada. Una máquina que supera a su llenadora genera inventario y desorden en el piso. Multiplique las piezas planificadas por hora por las horas de turno, divida por botellas por caja y verifique ese número con el rendimiento de cajas y paletas posteriores antes de comprar.
Materiales y diseño de piezas.
La extrusión continua funciona con PE, PP, PVC y PA. El HDPE soporta la mayor parte del trabajo con botellas y bidones, y su suave ventana de procesamiento explica por qué domina la categoría.
El tornillo hace el verdadero trabajo. Su diámetro y relación longitud-diámetro establecen la cantidad de resina que la máquina derrite por hora, y eso limita la producción antes que cualquier otra cosa. Nuestras máquinas ejecutan tornillos de 50 a 100 mm con L/D 25, con 3 a 5 zonas de calentamiento en el cilindro y 3×5 a 3×8 secciones de calentamiento en el cabezal del troquel.
| Material | Productos típicos | que mirar |
|---|---|---|
| PEAD | Botellas de detergente, bidones, jarras de aceite de motor, productos lácteos. | Muy indulgente. Haga coincidir el índice de fusión con el peso de la pieza: menor MFI para piezas más grandes |
| PÁGINAS | Envases de llenado en caliente y de mayor temperatura | Ventana de procesamiento más estrecha; se enfría más lentamente, por lo que los ciclos se alargan |
| CLORURO DE POLIVINILO | Botellas transparentes, envases para productos químicos especiales. | Sensible al calor. Se degrada si permanece caliente; purga antes de cualquier parada |
| Mezclas molidas | Reducción de costos en la mayoría de los productos. | Licue en una proporción controlada; El triturado contaminado lleva motas a la masa fundida. |
El diseño de piezas establece límites que la máquina no puede superar. Los cortes profundos combaten el pellizco. Las esquinas afiladas adelgazan la pared donde más se extiende el parisón. Los mangos necesitan suficiente diámetro del cabezal de troquel para formarse limpiamente; nuestros cabezales miden de 90 a 220 mm en modelos de un solo pasador.
Lleve el dibujo a su proveedor antes de cortar un molde. Según nuestra experiencia, la mayoría de las quejas sobre el espesor de la pared se deben a una decisión de diseño más que a una configuración de la máquina, y una hora de dibujo evita semanas de prueba y error.
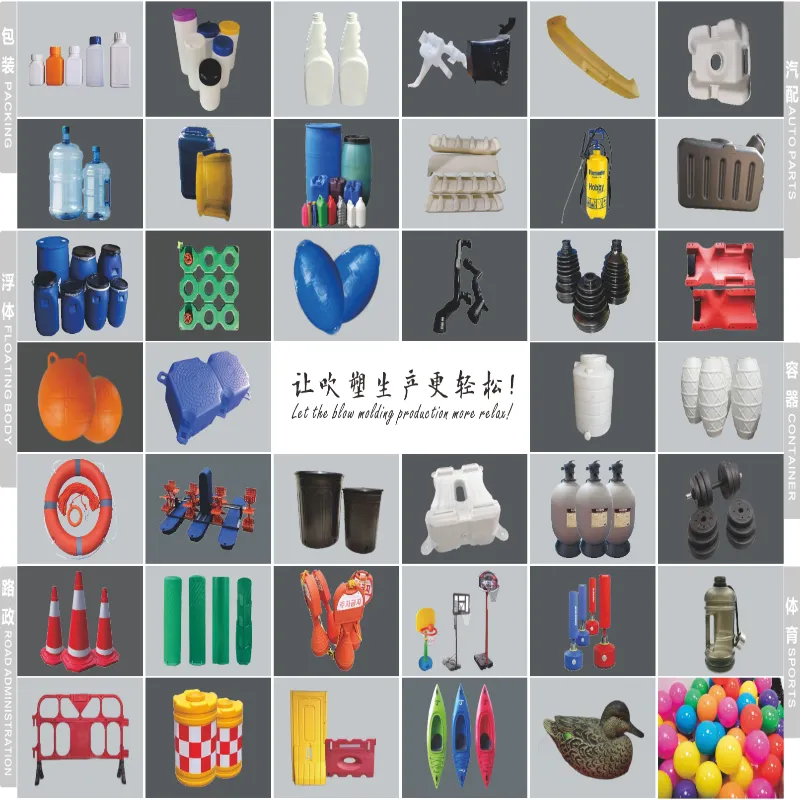
Las capas abren más opciones. Un cabezal de coextrusión agrega una piel de color, una franja transparente o un núcleo reciclado enterrado, todo en la misma toma. Nuestras máquinas de brazo curvo ejecutan de 1 a 6 capas, cubiertas completamente por elguía multicapa.
Automatización, controles y energía.
La pila de control decide si la calidad se mantiene en todos los turnos. Pregúntele a cualquier proveedor qué hay dentro y espere nombres, no adjetivos.
Nuestras máquinas funcionan con PLC Mitsubishi, servocontrol MOOG, HMI Weinview y componentes OMRON, Schneider y GEFRAN. El control programado del espesor de la pared varía la separación del troquel a lo largo del disparo, lo que coloca material donde la pieza lo necesita y lo saca donde no.
Para la integración de líneas, haga tres preguntas específicas: qué protocolos expone el PLC para la conexión MES o SCADA, si las alarmas se exportan como datos estructurados y si el proveedor ofrece diagnósticos remotos. Proporcionamos monitoreo remoto de IoT para que nuestros ingenieros puedan inspeccionar una máquina en tiempo real y detectar problemas antes de que detengan la producción.
La energía merece su propio análisis. Predominan tres cargas: el calentamiento del barril, el sistema de accionamiento y la refrigeración. La tabla anterior enumera el consumo promedio por modelo y el agua de refrigeración funciona de 50 a 180 L/min según el tamaño de la máquina.
Compare los proveedores según esa cifra por pieza, no según el sorteo por hora. Una máquina más rápida distribuye los mismos kilovatios entre más botellas, lo que a menudo hace que la máquina de mayor potencia sea la más barata de utilizar.
Economía del ciclo de vida: cuánto cuesta tener una máquina
El precio de compra es de un solo pago. La propiedad dura una década. Cinco factores impulsan el costo de capital y cuatro impulsan el costo operativo.
| Impulsor de costos | Categoría | Notas |
|---|---|---|
| Tamaño de la máquina y número de estaciones. | Capital | La variable individual más grande |
| Recuento de capas | Capital | Cada capa añade complejidad al extrusor y al cabezal. |
| Moldes y cavidades | Capital | Generalmente se cotizan por separado: presupuesto para ellos |
| Automatización posterior | Capital | Desbarbado, prueba de fugas, transporte. |
| Energía | Operante | Utilice la cifra por pieza anterior |
| Mano de obra | Operante | Cae bruscamente con desbarbado y manipulación automatizados. |
| Desechar y triturar | Operante | Al cerrar el ciclo de remolido se recupera el material flash que ya pagó |
| Repuestos y mantenimiento | Operante | Presupuesto anual; almacene artículos de uso rápido en el sitio |
Construya su modelo de recuperación de la inversión basándose en el delta, no en el total. Compare la nueva línea con la que utiliza hoy: piezas por hora ganadas, horas de mano de obra ahorradas, reducción de desechos, energía por pieza cambiada. Divida el costo de la máquina y las herramientas por esa ganancia anual y tendrá un período de recuperación según sus propios números y no los del proveedor.
Modos de mantenimiento y fallo.
El tiempo de actividad surge de un cronograma, no de la suerte. Planifique tres niveles de trabajo.
| Intervalo | Tareas |
|---|---|
| A diario | Verifique los calentadores y las temperaturas del cabezal de troquel; limpie el área de pellizco; verificar el flujo y la presión del agua de refrigeración |
| Semanalmente | Inspeccionar las caras de sujeción y los pasadores de ubicación; comprobar las presiones servo e hidráulica; revisar la tasa de desechos para detectar deriva |
| Trimestral | Ejecute diagnósticos de rendimiento; inspeccionar el sistema de lubricación; calibrar componentes críticos |
| Anualmente | Inspeccionar el desgaste del tornillo y del cilindro; dar servicio al cabezal de troquel; revisar el inventario completo de repuestos |
Los modos de falla comunes siguen patrones: los bordes desgastados debilitan las soldaduras de la base, las zonas de calentamiento a la deriva cambian la distribución de las paredes y las caras de sujeción opacas permiten que aparezcan rebabas. Cada uno aparece primero como un defecto en la pieza.
La formación del operador se amortiza más rápido que cualquier repuesto. Confirme lo que incluye su proveedor y confirme que la instalación cubra los procedimientos de bloqueo y protección de la máquina según sus requisitos de seguridad locales; en los EE. UU., eso significa que el cumplimiento de OSHA se aprueba antes de que la línea entre en producción.
Pregunta por la garantía por escrito:El nuestro funciona durante un año en toda la máquina desde su llegada a la fábrica, y los componentes principales, como el controlador de espesor de pared MOOG y los servomotores, se extienden hasta dos años. Pregunte a cualquier proveedor qué cubre su garantía, qué excluye y qué tan rápido llegan los repuestos a su país.
Eligiendo su configuración
Trabaje en este orden: el volumen del contenedor y el material limitan la clase de máquina, el volumen anual decide la estación simple o doble, y los requisitos de las capas deciden el movimiento del molde o el brazo curvo. Luego, Cavities escala la salida según su pronóstico.
Nuestroguía de selección de cinco pasosrecorre ese camino de dimensionamiento en detalle. Para contenedores de más de 30 litros, el parisón se vuelve demasiado pesado para la extrusión continua, y la decisión pasa a las máquinas acumuladoras, cubiertas en nuestrocomparación entre acumulador y continuo.
Preguntas frecuentes
¿Qué es una máquina de moldeo por soplado continuo?
Una máquina de moldeo por soplado continuo extruye sin parar un tubo de plástico fundido, llamado parisón, mientras una o dos estaciones de moldeo se acercan para atraparlo, cerrarlo e inflar la pieza. La extrusora nunca se detiene. Esto es adecuado para contenedores pequeños y medianos de HDPE, PP y PVC: botellas, bidones y envases de lubricantes. En cambio, las piezas grandes utilizan máquinas acumuladoras, porque un parisón colgante pesado se estira antes de que se cierre el molde.
¿Cómo calculo las botellas por hora a partir del tiempo del ciclo y las cavidades?
Multiplique los ciclos por hora por las cavidades por cabezal de troquel por el número de estaciones. Una máquina de 600 ciclos en seco por hora con un cabezal de 2 cavidades en doble estación alcanza en teoría 2.400 piezas por hora. Luego aplique una reducción realista para refrigeración, manipulación y cambio, porque las clasificaciones del catálogo muestran que la máquina funciona en vacío. Planifique la capacidad en el número reducido.
¿Qué materiales se procesan en una máquina de moldeo por soplado continuo?
HDPE, PP, PVC y PA funcionan bien en máquinas de moldeo por extrusión-soplado continua. El HDPE domina la producción de botellas y bidones. Haga coincidir el tornillo con el material: los grados más rígidos necesitan más capacidad de fusión, razón por la cual el diámetro del tornillo y la relación longitud-diámetro son importantes. Las botellas de bebidas de PET transparentes utilizan un proceso diferente (moldeo por inyección, estirado y soplado) y diferentes máquinas.
¿Cuánta energía utiliza una máquina de moldeo por soplado continuo?
El consumo medio de energía varía según el tamaño de la máquina. Las máquinas continuas Kinggle funcionan de 12 a 18 kW en la clase de 2 L, de 16 a 25 kW en la clase de 5 L, de 25 a 34 kW en la clase de 15 L y de 40 a 80 kW en los modelos de brazo curvo de alta velocidad. Compare los proveedores en términos de energía por pieza terminada en lugar de por hora, ya que una máquina más rápida distribuye el mismo consumo entre más piezas.
¿Qué mantenimiento necesita una línea de soplado continuo?
Planificar el trabajo diario, semanal y trimestral. Diariamente: revise los calentadores del cabezal de troquel, limpie el área de pellizco, verifique el flujo de agua de refrigeración. Semanalmente: inspeccionar las superficies de sujeción y las presiones hidráulicas o servo. Trimestralmente: ejecute diagnósticos de rendimiento, inspeccione el sistema de lubricación y calibre los componentes críticos. Mantenga repuestos de rápido desgaste en el sitio, ya que una pieza faltante cuesta más en tiempo de inactividad que en inventario.
El siguiente paso depende de dónde estés.
Envíe los detalles de su contenedor (volumen, material, espesor de pared, producción objetivo) y nuestros ingenieros responderán con el camino correcto para su escenario:
- ¿Probando un nuevo producto?Recomendaremos una configuración inicial y ejecutaremos su pieza en una prueba de muestra.
- ¿Añadiendo capacidad?Construiremos los cálculos de salida con respecto a su línea de llenado y cotizaremos el modelo coincidente.
- ¿Reemplazar una máquina vieja?Compararemos la energía por pieza y chatarra con su línea actual, para que la recuperación provenga de sus números.
Cada cotización menciona el modelo, los componentes, los términos comerciales y el tiempo de entrega: los modelos regulares funcionan de 30 a 40 días, las versiones personalizadas de 60 a 120 días. Navega por elgama completa de máquinas continuasmientras reúnes tus números.
Solicite configuración y cotización →Una máquina de moldeo por soplado continuo gana su lugar a través del ritmo: una extrusora que nunca se detiene, moldes que siguen el ritmo y una línea del tamaño de su llenadora. Obtenga la configuración, el recuento de cavidades y la reducción correcta, y las matemáticas de salida se mantienen en producción. Consulte los modelos y especificaciones en elGama de máquinas de moldeo por soplado continuo.