respuesta rapida
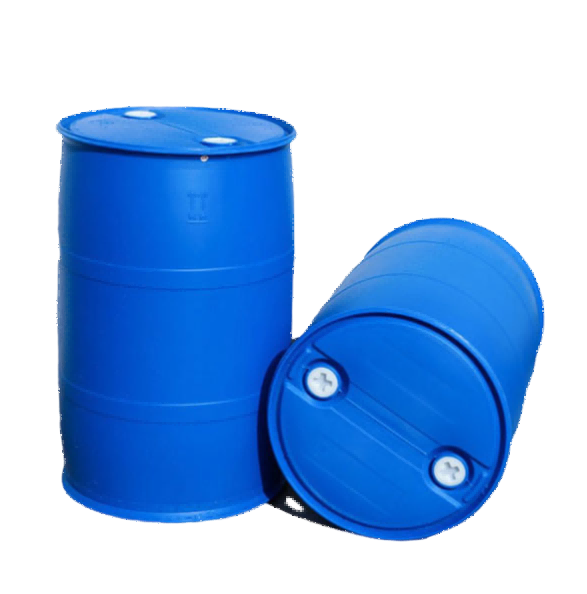
Unmáquina de moldeo por soplado con acumuladoralmacena el plástico derretido en un cilindro detrás del cabezal del troquel y lo empuja hacia afuera como un parisón grande, construido para piezas pesadas como tambores, tanques IBC y cualquier cosa que supere los 30 litros. Amáquina de moldeo por soplado continuomantiene el flujo continuo del parisón y se adapta a productos más pequeños y de gran volumen, como botellas y bidones de hasta aproximadamente 15 litros. El verdadero factor decisivo es el hundimiento del parisón. En nuestra planta, las máquinas de lanzadera continua cubren entre 0,1 y 15 litros; La serie de acumuladores (como el KGB80A) funciona con tanques IBC de 30 L hasta 1000 L.

La gente nos pregunta constantemente: "¿Necesito una máquina acumuladora o una continua es suficiente?". Suena como una pequeña pregunta. No lo es. Si elige mal, pagará de más por una máquina que está inactiva en la mayor parte de su capacidad o comprará algo que físicamente no puede fabricar la pieza que vende. Ambas cosas suceden. Hemos visto a ambos entrar por nuestra puerta.
Así que aquí está la versión honesta, de la misma manera que se la explicaríamos a un cliente parado en la fábrica. Sin tonterías, solo cómo se comportan realmente las dos máquinas y dónde se gana la vida cada una.
La verdadera diferencia es cómo se hace el parisón.
Ambas familias de máquinas realizan moldeo por extrusión-soplado. Ambos derriten plástico, forman un tubo hueco llamado parisón, lo sujetan con un molde y lo inflan con aire contra las paredes del molde. Esa parte es la misma. La diferencia radica en un lugar: elmorir cabezay cómo entrega el parisón.
Extrusión continua, en términos sencillos
El extrusor funciona sin parar. El plástico fluye a través del cabezal del troquel y sale por el fondo como un parisón continuo, colgando como pasta de dientes exprimida de un tubo que nunca deja de subir. Debido a que el parisón sigue llegando, los moldes tienen que hacer el movimiento: entran, se sujetan y salen mientras el siguiente parisón ya se está formando. Es por eso que las verá vendidas como máquinas de una o dos estaciones. Una estación doble simplemente significa dos estaciones de molde que comparten un cabezal de troquel, de modo que un lado sopla mientras el otro expulsa. Más rendimiento con el mismo extrusor.
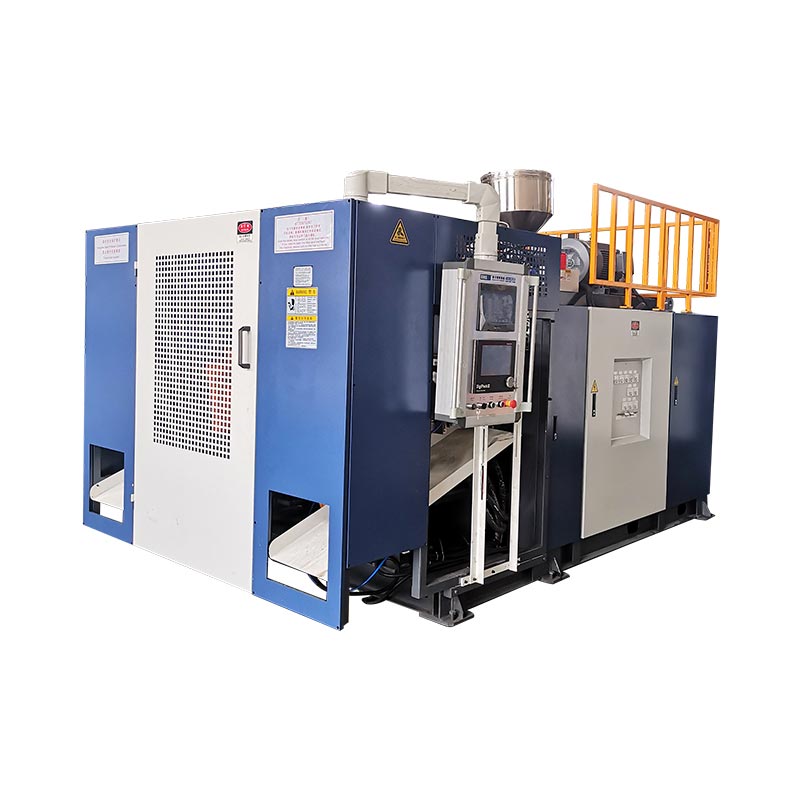
Esta configuración es rápida y económica para piezas pequeñas. NuestroMáquina de doble estación 2Lpesa alrededor de 4,5 toneladas; elEstación doble de 5L.alrededor de 5,2 toneladas. Compacto, de ciclo rápido y feliz funcionamiento todo el día con botellas.
El cabezal del acumulador, en términos sencillos
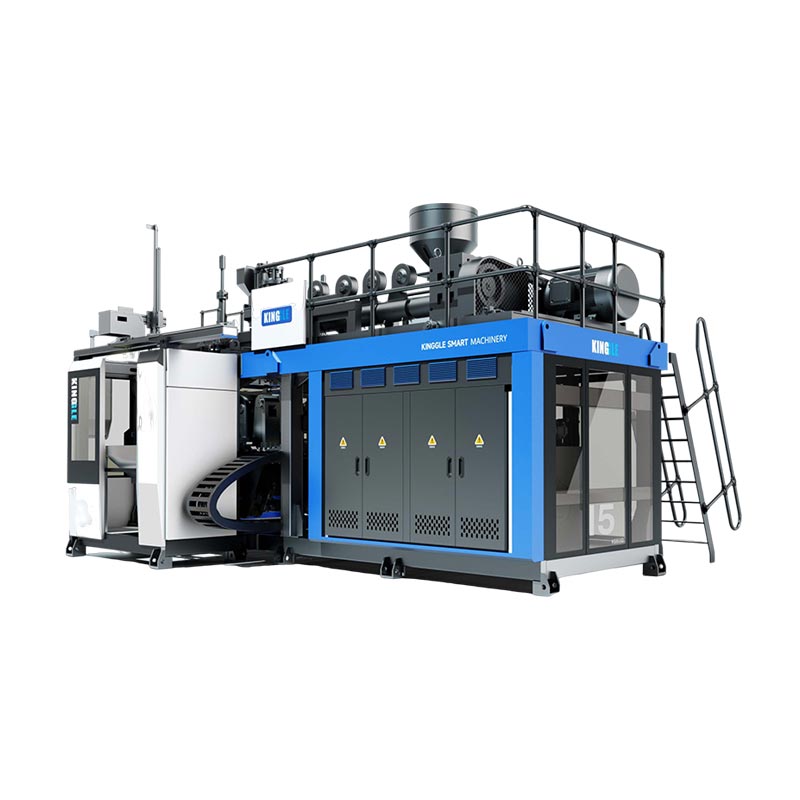
Ahora cambia la lógica. En lugar de dejar que el plástico gotee continuamente, una máquina acumuladora recoge la masa fundida en un cilindro de almacenamiento ubicado detrás del troquel; la propia literatura del producto de Kinggle lo llama "serie de cabezales de cilindros de almacenamiento". La masa fundida se acumula. Luego, un ariete expulsa toda la carga con un rápido empujón, formando un gran parisón en un par de segundos antes de que la gravedad tenga la oportunidad de arruinarlo.
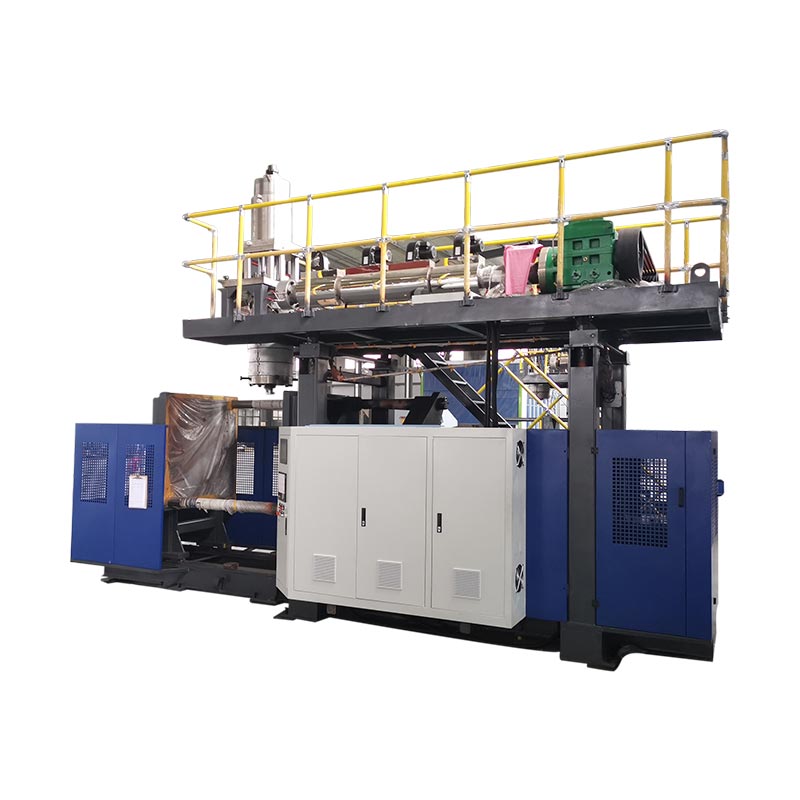
Esa velocidad es el objetivo, y es por eso que cada contenedor grande de nuestra línea (30 L, 60 L, 120 L, 160 L, 250 L, hasta elMáquina cisterna IBC de 1000 L— utiliza un cabezal acumulador. Físicamente no puedes hacer esas partes de otra manera y mantener las paredes uniformes.
Por qué el hundimiento del parison es el factor que realmente lo decide
Aquí está lo que la mayoría de las hojas de especificaciones omiten. Un parisón es plástico fundido y el plástico fundido cuelga por su propio peso. Para ser una botella pequeña, el parison es corto y liviano, por lo que no importa: está en el molde antes de que algo salga mal. Pero si hacemos que ese parisón sea grande y pesado, la física tomará el control. La parte superior, que sostiene todo lo que está debajo, se estira y se adelgaza. Cuando se cierra el molde, tienes una parte demasiado delgada en el hombro y demasiado gruesa en la base. Débil donde necesita ser fuerte.
Ese estiramiento es el hundimiento del parisón, y vencerlo es la única razón por la que existe el cabezal del acumulador. Al almacenar la bala y dispararla rápidamente, el acumulador introduce una gran cantidad en el molde antes de que tenga tiempo de caerse. Una matriz continua simplemente no puede empujar tanto plástico tan rápido: el preformado quedaría colgado mientras el extrusor lo alcanzaba lentamente.
Entonces la pregunta "¿acumulador o continuo?" ¿Es realmente la pregunta "¿mi parisón es lo suficientemente pesado como para hundirse antes de que se cierre el molde?" Responda eso y el tipo de máquina responde solo.
Lado a lado: los dos tipos de máquinas de un vistazo
| Extrusión continua | Cabezal acumulador | |
|---|---|---|
| Cómo se forma el parison | Fluye continuamente; los moldes entran para atraparlo | Se almacena en un cilindro y luego se expulsa con un disparo rápido. |
| Mejor tamaño de contenedor | ~0,1 litros a 15 litros | ~30 L a 1000 L y más |
| Salida típica | Alta frecuencia de disparo, muchas piezas pequeñas por hora | Menos disparos por hora, gran parte de cada disparo |
| Modelos Kinggle | Estación simple y doble de 2 L / 5 L / 15 L | KGB80A 30 L, 60 L, 120 L, 160 L, 250 L, 1000 L IBC |
| Productos de mejor ajuste | Botellas, envases de productos químicos de uso diario, pequeños bidones. | Bidones químicos, tanques IBC, tanques de agua, autopartes grandes, cajas de herramientas |
| cuidado con | No se pueden formar piezas grandes antes de que se hunda | Lento y consume mucha energía si solo utiliza piezas pequeñas |
Hacer coincidir la máquina con el producto que realmente fabrica
Olvídese de los adjetivos de los folletos por un segundo. Lo único que importa es qué estás produciendo y cuántos de ellos.
Donde gana una máquina continua
Si su pan de cada día son botellas y recipientes de hasta unos 15 litros (botellas de agua, botellas de aceite, envases de detergente y productos químicos de uso diario, pequeños bidones), unmáquina de moldeo por soplado continuocasi siempre es la decisión correcta. Los ciclos son rápidos, el espacio que ocupan es menor y la factura de energía por botella es baja. Utilice un cabezal de troqueles múltiples (ofrecemos configuraciones de 2, 3 o 4 cavidades en varios modelos) y multiplique la producción sin comprar una segunda máquina. Para envases pequeños de gran volumen, nada de lo que hace un acumulador justifica su coste aquí.
Donde un cabezal acumulador es la única opción real
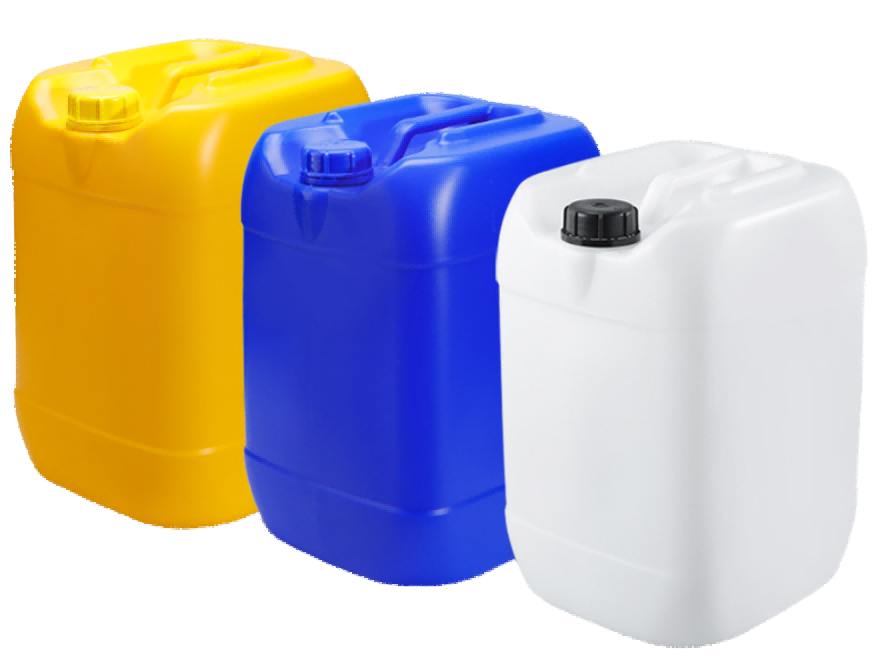
Cruza partes grandes, pesadas o estructurales y la conversación termina rápidamente: necesitas unacumular máquina de moldeo por soplado. Tomemos como ejemplo un trabajo real que realizamos con el KGB80A: un bidón químico de 30 L, con un peso final de 1,5 a 1,7 kg, soplado en HDPE con una pared de 2,5 a 3 mm. Es un parisón pesado. Un troquel continuo lo haría hundirse antes de que se cerrara el molde. El cliente necesitaba bidones que sobrevivieran al apilamiento, el transporte y el almacenamiento sin romperse, y para ello ni siquiera el espesor de la pared es negociable. Máquina con cabezal de almacenamiento, siempre.
La misma historia se amplía: bidones de 250 L, tanques de agua IBC de 1000 L, grandes conductos para automóviles, barreras viales, kayaks, grandes cajas de herramientas. Todo el territorio del acumulador. Si la pieza es grande o tiene que soportar una carga, estás eligiendo entre máquinas acumuladoras, no decidiendo si usar una o no.
Cómo leer la hoja de especificaciones de un acumulador (usando un KGB80A real como ejemplo)
Las tablas de especificaciones parecen intimidantes, pero cuatro o cinco números determinan la mayor parte de la decisión. Vamos a decodificar los de nuestroMáquina acumuladora de 30L., porque las cifras reales superan a las genéricas.
- Fuerza de sujeción: 215 kN.Esto tiene que ser mayor que la presión del soplado multiplicada por el área proyectada de su pieza, o el molde se abre bajo presión y se produce una rebaba a lo largo de la costura. Es el primer número que se compara con la pieza que desea fabricar, no una ocurrencia tardía.
- Capacidad del acumulador: 5 litros.Esto establece el tamaño del disparo que la cabeza puede almacenar y disparar. Es el límite del tamaño del preformado (y, por tanto, del tamaño de la pieza) que la máquina puede formar de una sola vez.
- Producción (ciclo seco): 650 piezas/h.Lea esto como un límite teórico, no como una promesa. "Ciclo de secado" significa que la máquina funciona en vacío. La producción real con enfriamiento, manipulación y recorte es menor, y eso es normal: cualquiera que cite cifras del ciclo seco como tasas de producción se redondea a su favor.
- Tornillo de 80 mm, L/D 24, fusión 120–140 kg/h HDPE.La geometría del tornillo establece la cantidad de masa fundida que se puede empujar. Una relación longitud-diámetro de 24:1 es una opción versátil y sensata para el HDPE: suficiente mezcla y fusión sin cocinar demasiado la resina.
- Uso medio de energía: 27 a 37 kW.Un número genuino y útil para calcular costos. Las máquinas acumuladoras más grandes tiran más; los continuos más pequeños tiran menos. Piense siempre en energía por pieza terminada, no por hora.
- Controlador de espesor MOOG 100.Esta es la programación del espesor de la pared y, en piezas grandes, es la diferencia entre pasar y descartar. Varía el espacio del troquel a medida que se forma el parisón, colocando plástico donde la pieza lo necesita y recortándolo donde no lo necesita, combatiendo directamente el problema del pandeo anterior.
Cinco errores que vemos cometer a los compradores
Después de suficientes conversaciones de este tipo, los mismos errores surgen una y otra vez. Ahórrese el problema:
- Comprar continuamente para ahorrar dinero y luego descubrir que no puede fabricar la pieza.La máquina más barata no es una ganga si su tanque de 60 L tiene un hombro fino como el papel. Primero haga coincidir la máquina con la pieza y luego el precio.
- Acumulador sobredimensionado para botellas pequeñas.Una máquina grande con cabezal de almacenamiento que ejecuta botellas de 1 litro es lenta y quema energía que no necesita. Ese es un trabajo continuo.
- Ignorando la fuerza de sujeción versus el área proyectada.Es la causa más común de rebabas en la línea de separación y es completamente predecible incluso antes de comprar.
- Saltarse el control del espesor de pared en piezas grandes.En algo pesado, un controlador de espesor no es un lujo. Sin él, gana el hundimiento.
- Lectura de la producción del ciclo seco como producción real.Planifique su capacidad con tarifas realistas, no con el máximo de máquinas vacías, o sus fechas de entrega se retrasarán.
Si está comparando esto con otras opciones de proceso por completo, nuestro artículo sobre eldiferencia entre moldeo por soplado y moldeo por inyecciónes un buen compañero de lectura, y elrequisitos técnicos y guía de toleranciasprofundiza en lo que realmente significa "espesor de pared uniforme" en números.
Preguntas frecuentes
¿Cuál es la principal diferencia entre un acumulador y una máquina de soplado continuo?
Una máquina continua extruye el preformado sin detenerse y los moldes se mueven para atraparlo, lo que se adapta a piezas pequeñas y de gran volumen. Una máquina acumuladora recoge la masa fundida en un cilindro de almacenamiento detrás del cabezal de la matriz y luego empuja toda la granalla hacia afuera de una vez, que es lo que necesitan las piezas grandes y pesadas. La división es el cabezal del troquel, no la extrusora.
¿Qué tamaño de contenedor necesita un cabezal acumulador?
No existe una única línea estricta, pero como regla general, una vez que una pieza pasa aproximadamente de 20 a 30 litros, o se vuelve lo suficientemente pesada como para que un parisón colgante se estire y se adelgace antes de que se cierre el molde, se necesita un cabezal acumulador. Nuestras máquinas lanzadera continua cubren aproximadamente entre 0,1 y 15 litros; Nuestra serie de acumuladores abarca desde tanques IBC de 30 litros hasta 1000 litros.
¿Puede una máquina fabricar bidones grandes y botellas pequeñas?
No bien. Una máquina del tamaño de bidones de 250 litros es lenta y consume mucha energía con botellas pequeñas, y una máquina continua pequeña simplemente no puede formar un preformado grande antes de que se hunda. La mayoría de las plantas utilizan la herramienta adecuada para cada trabajo en lugar de obligar a una máquina a cubrir ambos extremos.
¿Una máquina de acumulación consume más energía que una continua?
Por máquina, normalmente sí, porque mueve más plástico y sujeta moldes más grandes: nuestra KGB80A de 30 litros tiene un promedio de 27 a 37 kW, y los modelos más grandes consumen más. Pero por partes puede ser eficiente, ya que un disparo produce un recipiente grande. Juzgue la energía por pieza terminada, no por hora.
¿Cómo leo la fuerza de sujeción al comparar máquinas de moldeo por soplado?
La fuerza de sujeción tiene que ser mayor que la presión del soplado multiplicada por el área proyectada de la pieza, o el molde se abre ligeramente bajo presión y se produce una rebaba a lo largo de la línea de separación. El KGB80A proporciona 215 kN para piezas de hasta 30 litros. Si le cotizan una máquina con menos fuerza de sujeción de la que necesita su pieza, el ahorro de precio no vale la pena.
¿No estás seguro de qué máquina se adapta a tu pieza?
Envíenos el contenedor (volumen, material, espesor de pared y cuántos necesita por hora) y nuestros ingenieros le dirán directamente si se trata de un trabajo continuo o acumulador y qué modelo es el adecuado. Construimos máquinas de moldeo por soplado desde 2002, con 15 ingenieros en el equipo.
Obtenga una recomendación de máquina →Una última cosa. Los dos tipos de máquinas no son competidores: son herramientas diferentes para diferentes trabajos y muchas plantas ejecutan ambas: líneas continuas para el trabajo con botellas, uno o dos acumuladores para las cosas grandes. Una vez que toma la decisión en torno al peso del parisón y la pieza que realmente vende, el resto encaja. Explora el completogama de máquinas de moldeo por sopladosi desea ver dónde aterriza su producto.