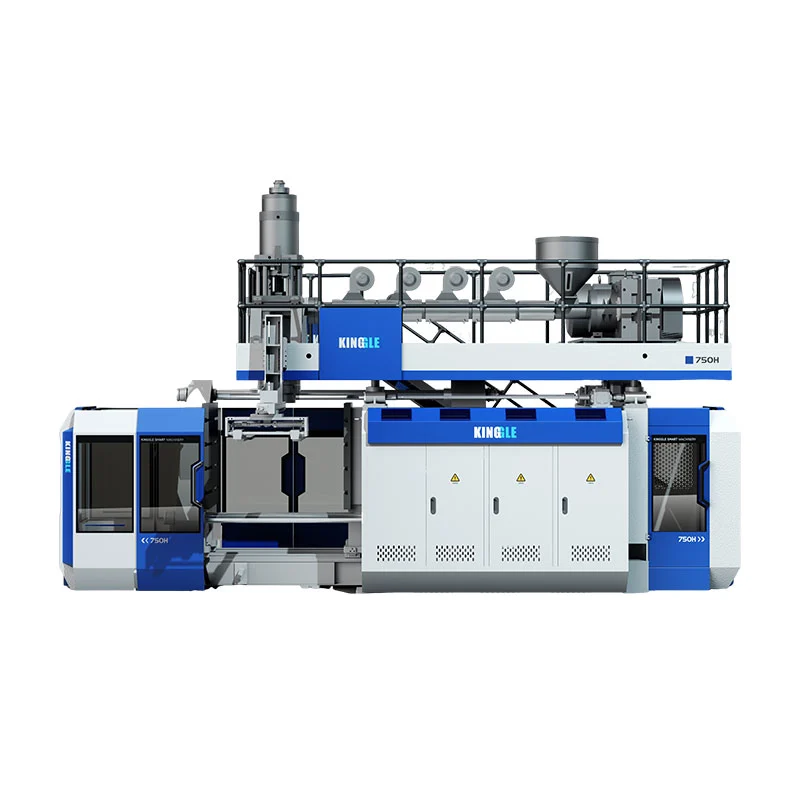
La programación de Parison cambia la separación del troquel durante la extrusión para que el material se coloque donde la pieza terminada lo necesita. Un buen perfil protege las esquinas, las manijas, los hombros y las áreas de pellizco sin hacer que todo el contenedor sea más pesado.

Lo que realmente controla la programación parison
En el moldeo por extrusión y soplado, el plástico fundido sale del molde en forma de un tubo llamado parisón. La gravedad, la resistencia de la masa fundida, el hinchamiento del troquel, el estiramiento y la geometría del molde afectan la forma en que el tubo se convierte en pieza. Un espacio uniforme en el troquel rara vez crea una pared con acabado uniforme cuando la pieza tiene hombros, esquinas, un mango o un embutido profundo.
El controlador mueve las herramientas para hacer que las secciones seleccionadas sean más gruesas o más delgadas. El objetivo es una distribución controlada del material: suficiente material en zonas muy estiradas o muy cargadas, con menos peso innecesario en secciones que se forman fácilmente.
| Acción de perfil | Efecto del proceso | Que verificar |
|---|---|---|
| Aumentar la apertura en puntos seleccionados. | Agrega material a esa parte del parisón. | Esquinas finas, raíces del mango, hombros, parte inferior y zona de pellizco. |
| Disminuir la apertura en puntos seleccionados. | Reduce el material en esa porción. | Paredes rectas pesadas, zonas de enfriamiento lento y exceso de peso de las piezas |
| Cambiar el perfil | Mueve las zonas gruesas y delgadas a lo largo del parisón. | Si una zona programada se alinea con la característica de pieza prevista |
| Escalar el peso total del perfil. | Cambia el perfil completo | Peso total y pared mínima, no sólo la media |
Un registro de producción útil mantiene el archivo de perfil junto con el número de molde, el grado de resina, el color o la condición de triturado, la receta de temperatura, el tamaño de la inyección, el tiempo de enfriamiento y las medidas de las piezas aprobadas.
Los sistemas continuos y de acumuladores utilizan diferentes referencias.
en unmáquina de moldeo por soplado continuo, el parisón se forma continuamente. El perfil normalmente está sincronizado con el tiempo o la longitud del parisón. La estabilidad de la extrusión es importante porque un cambio en la salida puede mover un punto programado a lo largo de la pieza.
en unmáquina de moldeo por soplado con acumulador, la masa fundida se almacena y se empuja a través de la matriz. El perfil se puede fijar a la posición del acumulador. El tamaño del disparo, la consistencia del llenado y la calibración del transductor se vuelven parte del problema del espesor de la pared.

El funcionarioMOOG DigiPack III manualdocumenta aplicaciones tanto de acumulador como de extrusión continua. Esto no significa que todas las máquinas Kinggle utilicen el mismo controlador. Confirme el modelo del controlador, la capacidad del perfil, el actuador y las herramientas en la cotización del proyecto.
Una secuencia de configuración controlada
- Confirma la receta correcta.Haga coincidir el molde, material, troquel y revisión del producto.
- Estabilizar la masa fundida.Deje que las temperaturas reales se estabilicen y confirme una alimentación y extrusión consistentes.
- Verifique el cero y el alcance de las herramientas.Inspeccione el movimiento en busca de adherencias, fugas o desalineación.
- Establezca la longitud del parisón y el tamaño del disparo.El parisón debe alcanzar la posición correcta al cerrar el molde.
- Comience con un perfil simple.Los cambios amplios son más fáciles de diagnosticar que muchas correcciones bruscas.
- Moldear varios ciclos estables.No juzgues la primera parte después de un cambio importante en el proceso.
- Mida ubicaciones fijas.Registre la pared mínima, el peso de la pieza, la apariencia y los resultados funcionales.
- Cambie un área a la vez.Guarde una nueva revisión solo después de una mejora repetible.
Solución de problemas de espesor de pared por síntoma
| Síntoma | Inspeccionar | Siguiente paso |
|---|---|---|
| Fondo o hombro delgado | Posición del perfil, hundimiento del parisón, estiramiento y sincronización del golpe. | Confirme la alineación antes de agregar peso total |
| Un lado consistentemente más delgado | Centrado de matrices, alineación de moldes, enfriamiento y contacto de parison | Corregir la causa física asimétrica. |
| El espesor se mueve de ciclo en ciclo | Temperatura de fusión, producción, tamaño de disparo, retroalimentación y estabilidad hidráulica. | Estabilizar el proceso antes de editar puntos. |
| Pared pesada pero pellizco débil | Ubicación del material, diseño de pellizco y posición del parisón. | Mueva el material a la zona de pellizco en lugar de levantar el peso total |
| Buena distribución pero exceso de peso. | Escala general y secciones innecesariamente pesadas. | Reduzca en pasos medidos mientras protege las ubicaciones con paredes mínimas |
| El comando cambia pero la parte no. | Actuador, válvula, cableado, calibración o restricción | Compare el comando y la retroalimentación y luego escale a mantenimiento |
Vista de fábrica: la repetibilidad importa más que una muestra perfecta
Un perfil está listo para producción solo cuando sobrevive a una variación normal, como un reinicio en caliente, un cambio de lote de material, un cambio de turno y el rango esperado de condiciones del agua de refrigeración. Un buen contenedor demuestra que la máquina puede fabricar la pieza; una ejecución estable demuestra que el proceso se puede gestionar.
Antes de la aceptación, acuerde los lugares de medición, la cantidad de muestra, las pruebas funcionales y la revisión de la receta aprobada. Proteja el archivo de referencia y, al mismo tiempo, brinde a los operadores capacitados una ruta documentada para realizar y revertir ajustes controlados.
Si aparece inestabilidad del perfil con alarmas, desacuerdo de posición o cambios de secuencia, utilice elHMI y guía de alarmas. Los compradores que aún definen el equipo pueden comenzar con Kinggle'sguía de selección de máquinas.
Preguntas frecuentes
¿Qué es la programación parison?
La programación del parisón cambia la apertura del troquel durante la extrusión, de modo que diferentes secciones del parisón reciban diferentes cantidades de material.
¿Puede la programación Parison solucionar todos los problemas de paredes delgadas?
No. No puede corregir de manera confiable la desalineación del troquel, la extrusión inestable, las herramientas dañadas, el enfriamiento deficiente, el diseño incorrecto del molde o un actuador que no funciona correctamente.
¿Debo cambiar primero los puntos individuales o el peso total?
Utilice el peso total sólo cuando la pieza completa sea consistentemente liviana o pesada. Utilice cambios de puntos locales cuando las mediciones muestren un problema repetible en un área específica.
¿Por qué se mueve el perfil en la pieza?
Las causas comunes incluyen cambios en la velocidad de extrusión, la longitud del parisón, la consistencia del disparo del acumulador, la temperatura del material, el retraso en el inicio o la calibración del sensor.
¿Cuántos puntos de perfil necesita una máquina?
El número requerido depende de la geometría de la pieza y la configuración del controlador. Más puntos no compensan un proceso inestable.