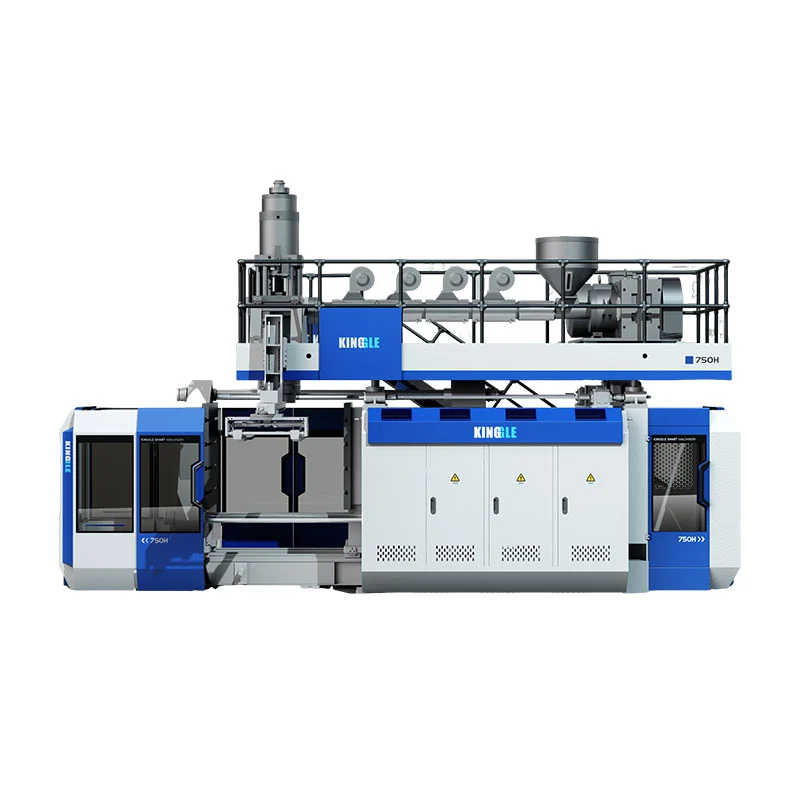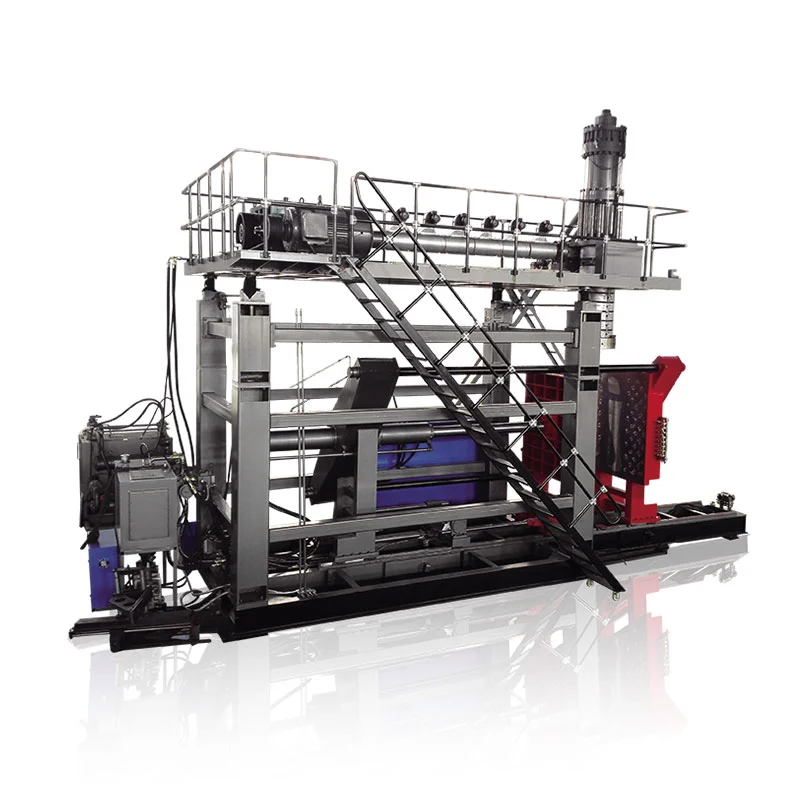
Elija Kinggle KGB90A cuando el producto aprobado pueda utilizar el diseño de extrusor único publicado y no requiera las dos corrientes de fusión del KGB90AP, después de que se definan las pruebas de material, producción y producto.Elija el KGB90AP cuando la especificación del producto realmente requiera extrusión de doble capa o doble color, porque su página de producto actual enumera dos tornillos de 70 mm y los dos flujos de material deben inspeccionarse por separado. Antes de elegir cualquier opción, confirme la envoltura del molde, la masa bruta del parisón, la resina, la estructura de la pared, la producción aceptada y los servicios públicos de fábrica con la pieza terminada en lugar de confiar únicamente en la etiqueta de capacidad de 60 litros.

Cinco decisiones a tomar antes de pedir un presupuesto
- Una corriente de fusión o dos
- Masa bruta máxima del parisón
- Tamaño e interfaces del molde terminado.
- Salida aceptada con el producto real.
- Alcance de la máquina y de servicios públicos de línea completa
KGB90A
Publicado con un tornillo de 90 mm y un motor extrusor de 45 kW. Comience aquí para obtener un concepto de producto integral, sujeto a la confirmación del proyecto.
KGB90AP
Publicado con dos tornillos de 70 mm y dos motores extrusores de 22 kW. Su finalidad declarada es la producción de dos capas o dos colores.
| Artículo publicado | KGB90A | KGB90AP | Significado de la selección |
|---|---|---|---|
| Capacidad máxima del contenedor | 60 litros | 60 litros | La capacidad nominal no prueba que una pieza específica encaje. |
| Disposición del extrusor | Un tornillo de 90 mm | Dos tornillos de 70 mm | Ésta es la principal diferencia del modelo en cuanto a estructura de paredes y colores. |
| Potencia del motor del extrusor | 45 kilovatios | 2x22kW | Las clasificaciones de los motores instalados no son resultados de energía del producto. |
| Capacidad de fusión de HDPE publicada | 130 a 160 kg/h | 130 a 160 kg/h | Confirme la capacidad con la demanda real de resina y parisón bruto. |
| Capacidad del acumulador | 6,6 litros | 6,6 litros | Verifique el volumen y la masa del disparo con respecto al parisón completo. |
| Peso publicado del acumulador de PE | 4,95 kilos | 4,95 kilos | El peso de la pieza por sí solo excluye las rebabas, las colas y el margen de proceso. |
| Fuerza de sujeción | 280kN | 280kN | La demanda proyectada de áreas y procesos aún requiere revisión. |
| Tamaño máximo del molde, ancho x alto | 700x980mm | 700x980mm | El conjunto del molde terminado debe ajustarse a ambas dimensiones. |
| Rango de espesor del molde | 460 a 550 milímetros | 460 a 550 milímetros | Incluye inserciones, placas traseras y detalles de montaje. |
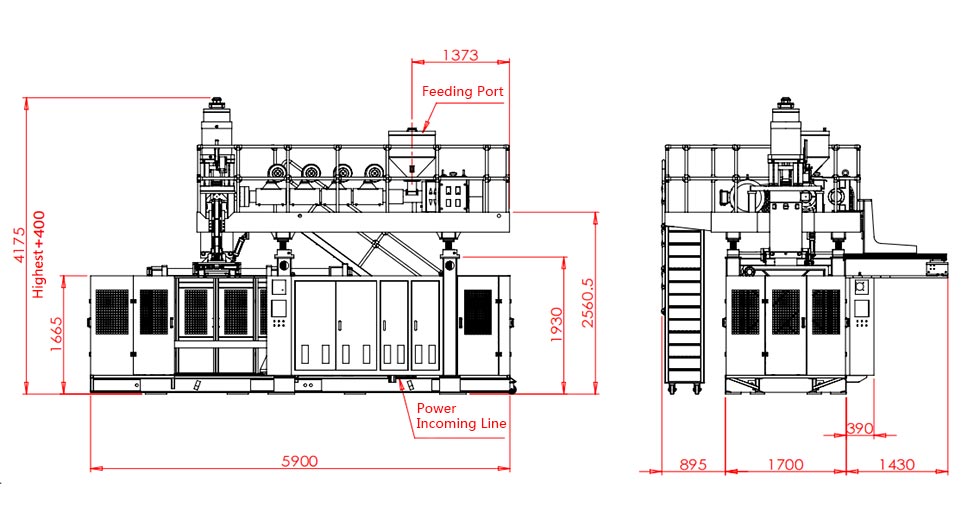
| Tamaño de la máquina, largo x ancho x alto | 5,45x3,5x4,2m | 5,45x3,5x4,2m | Esta es la envolvente de la máquina, no la celda de producción completa. |
| Peso de la máquina | 14 toneladas | 15 toneladas | Utilice la disposición general final para cimentación y manipulación. |
Fuente: Kinggle actualPágina del producto KGB90AyPágina del producto KGB90AP, revisado el 9 de septiembre de 2026. Las cifras son referencias publicadas, no una garantía para cada configuración.
La primera decisión es la estructura de la pared, no la etiqueta de 60L.
Ambos modelos tienen la misma capacidad nominal de 60 litros. Esa etiqueta compartida no los hace intercambiables. La tabla de productos KGB90A incluye un tornillo de 90 mm. La tabla KGB90AP enumera dos tornillos de 70 mm. Kinggle afirma que el sistema de doble extrusión está destinado a la producción de doble capa o doble color.
Comience con el dibujo del producto. Marque cada capa de pared requerida, región de color y flujo de material. Indique por qué existe cada uno. Una segunda extrusora está justificada por un requisito del producto. No debería añadirse sólo porque una máquina más compleja parezca más capaz.
Para un producto de flujo único, el KGB90A es la arquitectura publicada más simple. La propuesta final aún necesita revisión de materiales y herramientas. La página enumera PE, PP y ABS como familias de materiales, pero esa lista no prueba que todos los grados se procesarán con el mismo resultado. El comportamiento de la masa fundida, la geometría del producto y las pruebas de aceptación siguen siendo elementos de entrada del proyecto.
Para un producto específico de doble capa o doble color, el KGB90AP proporciona los dos flujos de extrusión publicados. La cita debe ir más allá. Se debe identificar qué resina o color alimenta cada corriente. También debe indicar la relación de la capa objetivo, el método de inicio y el plan de inspección. Dos extrusoras crean capacidad. No definen por sí mismos una especificación de pared terminada.
Evite confundir capas con salidas de troqueles o cavidades de moldes. Una capa atraviesa la pared del producto. Una salida de matriz forma un parisón. Una cavidad forma una parte. Kinggle'sGuía de cabezal, cavidad y capa.separa esos conteos. Coloque cada recuento en su propia línea de RFQ.
Qué dicen las dos tablas publicadas sobre la plataforma compartida
Las tablas de modelos actuales muestran una envolvente de formación común. Ambos incluyen una fuerza de sujeción de 280 kN y una platina de molde de 960 x 980 mm. Ambos muestran un tamaño máximo de molde de 700 x 980 mm. El rango de espesor del molde publicado es de 460 a 550 mm. La capacidad del acumulador indicada es de 6,6 L, con un peso del acumulador de PE de 4,95 kg.
Estas similitudes hacen que la disposición del extrusor sea más visible. El KGB90A utiliza un tornillo de 90 mm con un motor extrusor homologado de 45 kW. El KGB90AP utiliza dos tornillos de 70 mm con dos motores de 22 kW. Ambas páginas publican un rango de capacidad de fusión del HDPE de 130 a 160 kg/h.
No sume las dos cifras de capacidad del KGB90AP a menos que la tabla presente explícitamente salidas separadas. No es así. La gama publicada ya describe el modelo. Un diseño de doble extrusora puede dividir la masa fundida bruta entre corrientes, pero la proporción de capas aprobada decide la demanda real de cada corriente. La fábrica necesita esa proporción antes de dimensionar el manejo de la resina y realizar una prueba.
Las dimensiones de la máquina también se publican como iguales: 5,45 x 3,5 x 4,2 m. El peso listado cambia de 14 t para KGB90A a 15 t para KGB90AP. Esa diferencia de una tonelada es útil para la planificación temprana. No es suficiente para el plan final de cimentación, levantamiento o envío.
Las dos mesas también llevan la misma etiqueta de ciclo de secado. Trátelo únicamente como una referencia del movimiento de una máquina. No identifica un recipiente de prueba, resina, peso de la pieza, tiempo de enfriamiento o regla de rechazo. El artículo de un producto debería dejar claro ese límite en lugar de convertir una línea de catálogo en una promesa de producción.
Donde el KGB90A es el punto de partida más directo
El KGB90A es el modelo de extrusor único en esta comparación. Su página publicada enumera un tornillo de 90 mm, una relación L/D de 24 y un motor extrusor de 45 kW. Kinggle también incluye un controlador de espesor MOOG 100, un brazo robótico y un sistema de soplado de fondo como parte de la descripción del modelo estándar.
Este diseño es un punto de partida práctico cuando el producto aprobado utiliza una corriente de fusión. Las posibles aplicaciones enumeradas por Kinggle incluyen barriles de embalaje de productos químicos, cubos apilables, tanques de agua exteriores, tanques de automóviles, juguetes, autopartes, cajas de herramientas y barreras de tráfico. La lista muestra la amplitud del producto. No certifica que todos los artículos de esos grupos se ajusten a un molde o una receta.
Envíe la pieza real antes de asumir que encaja. Un depósito estrecho de 60 litros y una caja de herramientas de 60 litros de ancho pueden tener áreas proyectadas muy diferentes. Sus moldes también pueden diferir en ancho, alto y grosor. Las manijas, embuticiones profundas, inserciones y líneas de separación afectan la carga requerida del parisón y de la abrazadera. El volumen máximo de producto es solo un valor de detección.
La disposición de un solo extrusor también facilita la definición de la ruta del material. Hay un flujo principal de resina para secar, alimentar, colorear y purgar. Eso no elimina el trabajo del proceso. Los cambios de resina, los cambios de color y las reglas de remolido aún afectan el arranque y el cambio. ElGuía de HDPE y PPexplica por qué los nombres de los materiales por sí solos no establecen la receta.
Elija KGB90A solo después de que los requisitos del producto lo admitan. Si el comprador luego agrega una segunda capa o una secuencia de color visible separada, ese cambio puede afectar el paquete completo de extrusión y cabezal de troquel. Es más económico asentar la estructura de la pared antes de congelar la estructura de la máquina.
Lo que añade el KGB90AP y lo que aún necesita del comprador
Kinggle describe el KGB90AP como el modelo de doble extrusión para trabajos de doble capa o doble color. Su tabla actual enumera dos tornillos de 70 mm y dos motores de extrusión de 22 kW. La capacidad máxima del contenedor, los datos de sujeción, la envolvente del molde y las cifras del acumulador publicadas coinciden con la tabla KGB90A.
El flujo de extrusión adicional es la diferencia definitoria. Permite que el proyecto alimente dos corrientes de fusión específicas al sistema de cabezal de troquel. Esas corrientes pueden representar dos colores o una estructura de capas diseñada. El comprador deberá proporcionar el par de materiales y la relación requerida entre ellos. No se debe suponer compatibilidad a partir de las palabras "doble capa".
El control de capas también necesita un método de inspección. Decida si la fábrica comprobará el espesor total de la pared, la distribución de las capas individuales, los límites del color, la apariencia o una prueba de rendimiento específica del producto. Indique dónde se seccionará o medirá la pieza. Un resultado aprobado necesita un dibujo o un plan de control, no una opinión visual en la máquina.
La página publicada por KGB90AP también menciona cajas de herramientas, envases de productos químicos y juguetes como aplicaciones. Cada uno puede plantear diferentes exigencias en cuanto a la forma de la pared y la colocación del color. Una caja de herramientas puede tener características profundas y una amplia área proyectada. El embalaje de productos químicos puede requerir un material definido y una especificación de rendimiento. Las piezas de juguete pueden presentar requisitos de apariencia y límites de color. La propuesta de la máquina debe seguir la pieza real.
El anfitrión de KinggleMOOG DigiPack III manualexplica que los perfiles de pared de la máquina acumuladora están relacionados con la posición del acumulador durante la extracción. Eso apoya la colocación del perfil a lo largo del parisón. No controla automáticamente la proporción de capas del comprador. El diseño de extrusión y cabezal de troquel debe abordar ese requisito por separado.
Un producto de 60L todavía tiene que encajar en el molde y el acumulador.
El volumen nominal es una prueba de ajuste final deficiente. Dos productos huecos pueden contener el mismo volumen y exigir moldes muy diferentes. Comience con el ancho, alto y profundidad máximos de la pieza. Agregue la línea de separación, el pellizco, las cavidades de flash, la interfaz de cuello o de soplado inferior, los insertos, las conexiones de enfriamiento y las placas de montaje.
Compare el conjunto del molde terminado con la ventana de la máquina publicada. Ambas páginas de 60L enumeran un tamaño máximo de molde de 700 x 980 mm y un rango de espesor de 460 a 550 mm. La platina tiene unas dimensiones de 960 x 980 mm. Estas cifras permiten una detección temprana. Los dibujos aprobados de la máquina y del molde deben confirmar la interfaz final.
Luego revisa el parisón. La masa bruta de parisón incluye el producto terminado, rebabas, colas y cualquier material de proceso capturado durante el conformado. Ambas páginas de productos indican un peso del acumulador de PE de 4,95 kg. No compare ese número únicamente con el peso de la pieza terminada. Utilice el disparo bruto completo y confirme la resina real.
El parisón también debe alcanzar la longitud y forma requeridas antes de que la gravedad o el enfriamiento lo deformen. La programación de la pared distribuye el material a lo largo de esa longitud. Las esquinas profundas, las manijas y las secciones anchas pueden estirar el parisón de diferentes maneras. Kinggle'sguía de programación parisonmuestra cómo se debe comparar el perfil con las ubicaciones medidas de la pared.
Finalmente, revise la demanda de abrazaderas y la apertura del molde. El área proyectada, la presión del soplado y la geometría de la pieza afectan la carga de formación. Las inserciones y la extracción de piezas afectan el espacio de apertura. Elguía de diseño de moldes de extrusión y sopladoproporciona una lista de verificación de interfaz más completa.
No venda la cifra del ciclo de secado como producto terminado.
Ambas páginas de productos actuales enumeran "500 PC/HR" como salida del ciclo de secado. La etiqueta importa. Un ciclo de secado no prueba que ninguno de los modelos pueda producir 500 productos aceptados de 60 litros por hora. No incluye una pieza identificada, peso bruto del parisón, material, espesor de pared, requisitos de enfriamiento o proceso posterior.
La producción real comienza con el ciclo de producción completo. La acumulación y la salida del preformado deben coincidir con el cierre del molde. Debe finalizar el soplado, enfriamiento, escape, apertura y extracción de piezas. El recorte y el manejo aguas abajo también deben seguir el mismo ritmo. Una pieza rechazada no pertenece a la salida aceptada.
El rango de capacidad de fusión del HDPE publicado es otro límite. Ambas páginas indican de 130 a 160 kg/h. Compare ese rango con la demanda bruta de material, no solo con el peso de la pieza terminada. La demanda bruta por hora incluye todos los componentes del parisón y la tarifa del evento planificado. La resina real y las condiciones del proceso pueden cambiar el resultado.
Utilice Kinggleguía de tiempo de ciclopara identificar el evento limitante. Luego cuente las piezas aceptadas en un recorrido estable. Registre el peso de las piezas, la distribución de las paredes, las dimensiones y las pruebas funcionales requeridas. Un movimiento rápido de la máquina tiene poco valor cuando el producto necesita más enfriamiento o la línea rechaza piezas.
La energía debe utilizar el mismo denominador de producción aceptado. Las dos mesas públicas etiquetan como consumo energético medio una gama de 35 a 45 kW. Los kilovatios describen la potencia promedio, no la energía por parte. Elguía de medición de energíaexplica cómo medir kWh por producto aceptado. Mantenga ese resultado vinculado al ensayo real.
La celda de producción es más grande que el tamaño de la máquina publicada.
Las dos páginas de 60L publican las mismas dimensiones de la máquina: 5,45 m de largo, 3,5 m de ancho y 4,2 m de alto. Esta es una primera comprobación útil. No muestra pasillos de servicio, sistemas de materiales, posiciones de operadores, manejo de moldes, descarga de piezas ni equipos posteriores.
Construya la celda alrededor del flujo de producto. Marque por dónde entra la resina y por dónde salen las piezas terminadas. Dejar espacio para el robot, recorte, inspección y material rechazado. Muestre la ruta de cambio de molde. Mantenga el acceso a los calentadores, el sistema hidráulico, el cabezal de troquel y el gabinete de control. La disposición general final debería identificar estas interfaces.

Las utilidades también pertenecen a la configuración seleccionada. Pregunte por la carga final conectada, el voltaje de suministro, los requisitos de aire de entrada de la máquina y los requisitos de agua de refrigeración. Incluya a todos los auxiliares locales. No diseñe la planta a partir de la tabla de un modelo similar. Las opciones y el diseño eléctrico local pueden cambiar el paquete final.
Kinggle'sguía de requisitos de servicios públicossepara la carga conectada de la demanda operativa. También cubre el flujo de aire comprimido, la refrigeración y el diseño. Úselo con la hoja de utilidad del proyecto y el dibujo final de la máquina. El plano del sitio debe aprobarse antes de enviar la máquina.
Compruebe la ruta vertical con tanto cuidado como el suelo. La altura publicada no incluye todas las acciones de elevación ni los obstáculos del lugar. Revise las puertas, la estructura del techo, el acceso a las grúas y el camino utilizado para el manejo del molde. Mostrar plataformas de mantenimiento y guardias abiertas en el trazado. Una máquina puede caber dentro del edificio y aun así ser difícil de instalar o mantener.
Complete la revisión con la línea aguas abajo. Una gran parte necesita espacio para estabilizarse, recortarse y moverse sin sufrir daños. Confirme el punto de caída del robot, el ancho del transportador y la posición de inspección. Si el proceso vuelve a pasar a un molinillo, marque esa ruta también. Estos detalles a menudo deciden dónde puede ubicarse la máquina.
Construya la solicitud de cotización en torno a ocho elementos de evidencia del producto
Una solicitud de modelo sin un paquete de piezas deja abiertas las decisiones más importantes. Kinggle'sproceso de ventasSolicita fotografías o dibujos del producto, peso, tamaño, material, espesor, rendimiento y necesidades de resistencia química. Para la decisión KGB90A y KGB90AP, organice esa información en este orden.
- Enviar el dibujo de la pieza controlada.Incluya las dimensiones generales, los detalles del cuello o de la interfaz, los límites de la línea de separación y la última revisión.
- Indique la masa bruta y terminada.Separe el peso del producto terminado de las rebabas, las colas y otros materiales del proceso.
- Defina cada flujo de material.Indique el grado de resina, el proveedor, el color, la regla de triturado y cualquier relación requerida entre las corrientes.
- Describe la estructura de la pared.Marque una secuencia, doble capa o doble color. Agregue el método de inspección y los límites de aceptación.
- Proporcione el paquete de molde.Envíe el ancho, alto, espesor, peso, diseño de enfriamiento, puntos de montaje, inserciones e interfaz de soplado finales.
- Establecer salida aceptada.Defina piezas vendibles por hora, turnos planificados, tratamiento de rechazos y el proceso posterior que debe seguir el ritmo.
- Enumere las condiciones de la fábrica.Incluya voltaje, frecuencia, aire comprimido, agua de refrigeración, altura del techo, acceso para ascensor y área de piso disponible.
- Acordar el juicio.Nombre la resina, el molde, la duración de la prueba, los controles de calidad, el recuento de producción, el límite de energía y los documentos necesarios antes de la aceptación.
Solicite una respuesta que separe los datos del modelo estándar de los datos específicos del proyecto. La tabla estándar ayuda a comparar la plataforma. El acuerdo técnico debe describir la configuración solicitada. Mantenga los números de revisión en el dibujo del producto, el dibujo del molde, la hoja de servicios públicos y el plan de aceptación.
Utilice elguía de prueba de aceptación de fábricapara definir la carrera. Si la energía relacionada con el producto es parte de la decisión, EUROMAP 46.2 proporciona un método de medición para una máquina, un molde y un producto específicos determinados. El método también requiere que el producto cumpla con los requisitos del cliente.
Kinggle'spagina de descargaproporciona tablas de parámetros y documentos del controlador para su revisión. Confirme que cada documento coincida con el modelo final y el paquete de control. Un manual para una máquina similar es un contexto útil, pero no anula el archivo técnico solicitado.
Pida a ambas partes que firmen el mismo conjunto de datos antes de que comience la fabricación. Una estructura de pared modificada puede alterar la elección del extrusor. Un parisón más pesado puede cambiar la revisión del tiro. Un molde más grande puede cambiar el ajuste de la máquina. El control de revisiones evita que una cotización anticipada se convierta por accidente en la base de aceptación final.
La solicitud de cotización también debe indicar qué artículos permanecen abiertos. Los ejemplos típicos incluyen la calidad final de la resina, las conexiones de enfriamiento del molde o la automatización posterior. Asigne a cada punto abierto un propietario y una fecha de vencimiento. Luego, la fábrica puede separar las entradas confirmadas del diseño de la máquina de la información que aún necesita la aprobación del comprador.
Elija el modelo que coincida con el producto homologado
El KGB90A y el KGB90AP comparten muchos límites de formación publicados. Por tanto, la elección del modelo comienza con la arquitectura de extrusión. Utilice KGB90A como punto de partida para un concepto de flujo único aprobado. Utilice KGB90AP cuando se necesiten dos flujos de extrusión para la capa o estructura de color especificada.
No utilice la complejidad del modelo como sustituto de la definición del producto. Una máquina de doble extrusión necesita dos rutas de manipulación del material, un método de puesta en marcha definido y un plan de inspección de capas o colores. Si el producto no necesita esas funciones, agregan trabajo sin crear un beneficio de producto aceptado.
No elija KGB90A sólo porque el peso de la máquina indicado es menor. El ajuste del molde, la demanda bruta de parisón y la producción aceptada son más importantes. Un producto de un solo flujo aún puede exigir una cuidadosa programación de la pared, refrigeración y manipulación de piezas. La prueba del producto debe acreditar el resultado completo.
Si el comprador espera productos futuros, enumerelos ahora. Verifique el molde más grande y el parisón bruto más pesado. Marque cualquier requisito futuro de doble capa o doble color. Luego decida si la arquitectura adicional pertenece a la primera compra o a una línea posterior. Mantenga las ideas futuras no confirmadas separadas de la prueba de aceptación actual.
Antes del envío, ejecute la pieza acordada con el material acordado. Registre la receta, los resultados de calidad, la producción aceptada y las condiciones de utilidad. Utilice ellista de verificación de iniciopara la puesta en marcha y elguía de cambiocuando la familia de productos incluya varios moldes o colores.
Preguntas frecuentes
¿Cuál es la principal diferencia entre KGB90A y KGB90AP?
La tabla KGB90A actual enumera un tornillo de 90 mm y un motor extrusor de 45 kW. La tabla KGB90AP enumera dos tornillos de 70 mm y dos motores de 22 kW. Kinggle describe la KGB90AP como la opción de doble extrusión para productos de doble capa o doble color. Por lo demás, muchas dimensiones de encofrado publicadas son las mismas.
¿Una capacidad nominal de 60 litros significa que todos los productos de 60 litros cabrán?
No. El volumen es sólo un valor de detección temprana. El molde terminado debe ajustarse a la platina, las dimensiones máximas del molde, el rango de espesor y la disposición de apertura. El parisón bruto debe cumplir con los requisitos del acumulador. También es necesario revisar el área proyectada, la demanda de sujeción, los insertos, el enfriamiento y la extracción de piezas.
¿Se pueden utilizar las 500 piezas por hora publicadas como producción?
No. Ambas páginas etiquetan esa cifra como producción del ciclo de secado. No identifica un producto moldeado, resina, peso, tiempo de enfriamiento, regla de rechazo o configuración posterior. El resultado de la producción debe medirse como piezas aceptadas durante una prueba acordada con el producto y el material reales.
¿Cuándo debería un comprador elegir el modelo de doble extrusión KGB90AP?
Elija KGB90AP cuando el producto aprobado requiera dos corrientes de fusión para una estructura específica de doble capa o doble color. Definir ambos materiales, la relación prevista entre corrientes y el método de inspección. No agregue el segundo extrusor sólo como una actualización general.
¿Qué información de producto necesita Kinggle para una propuesta de máquina de 60 litros?
Envíe el dibujo o fotografías del producto, dimensiones, masa bruta y terminada, grado de resina, estructura de la pared, requisitos de espesor, objetivo de salida y pruebas funcionales. Agregue detalles del molde y utilidades de fábrica cuando estén disponibles. Esta información permite que la máquina, el cabezal de troquel, el molde y el plan de prueba utilicen la misma base de producto.
¿Cómo se debe comparar el consumo de energía entre los dos modelos?
Mida cada modelo mientras elabora el mismo producto aceptado en condiciones equivalentes. Registro de kWh de la máquina, potencia aceptada, masa extruida y auxiliares incluidos desde la misma ventana temporizada. No compare las clasificaciones de motores conectados o un ciclo de secado como si fueran resultados de energía del producto.
Enviar el producto antes de elegir el modelo.
Comparta el dibujo, la resina, la masa bruta del parisón, la estructura de la pared, la información del molde, la producción aceptada y los servicios públicos de fábrica. Luego, Kinggle puede confirmar si la KGB90A, KGB90AP u otra plataforma se ajusta al proyecto.
Solicite una propuesta basada en productosFuentes consultadas para esta guía.
- Máquina de moldeo por soplado con acumulación Kinggle KGB90A 60L, descripción actual del producto y tabla publicada, consultada el 9 de septiembre de 2026.
- Máquina de moldeo por soplado con acumulador Kinggle KGB90AP 60L, descripción de doble extrusión y tabla publicada, consultada el 9 de septiembre de 2026.
- Manual de instrucciones Moog DigiPack III, método de control de perfil de posición del acumulador, al que se accede a través de Kinggle.
- EUROMAP 46.2, Versión 1.0, enero de 2014, medición de energía relacionada con el producto para un producto y molde específicos.
- Proceso de ventas de Kinggle, información del producto solicitada para propuestas de máquinas, consultada el 9 de septiembre de 2026.