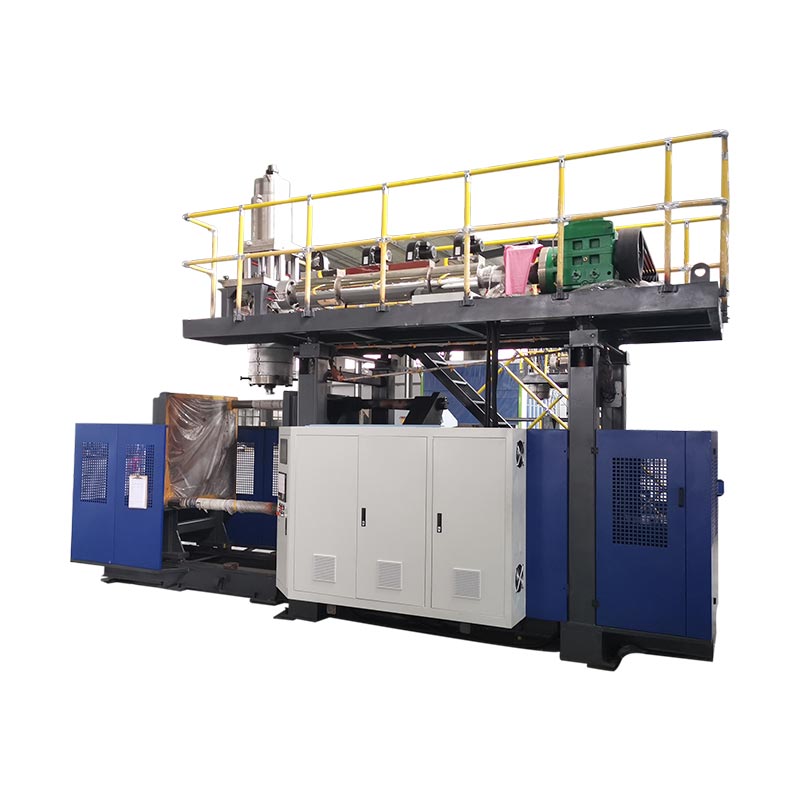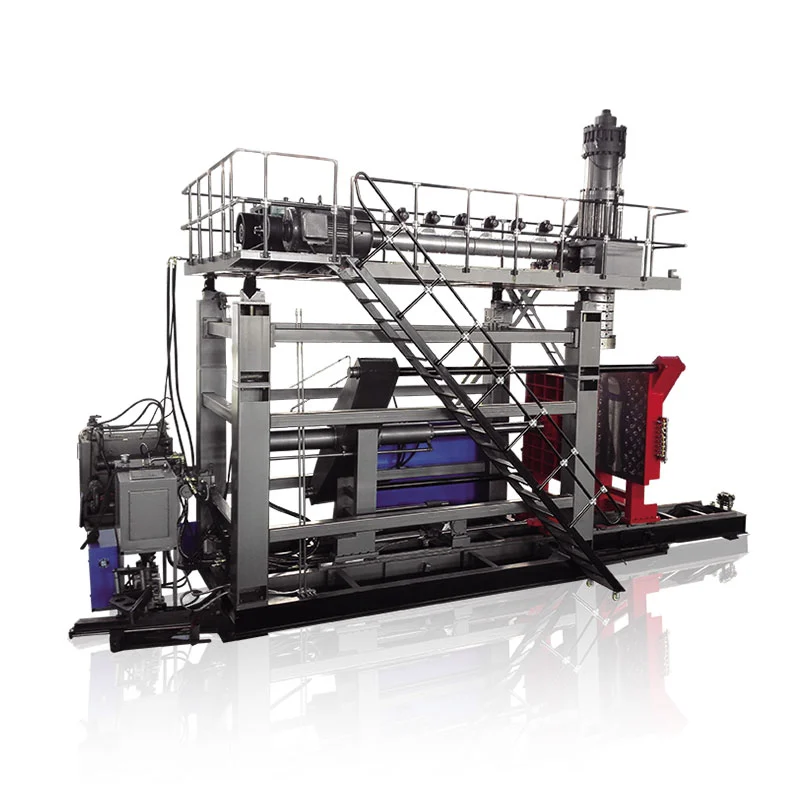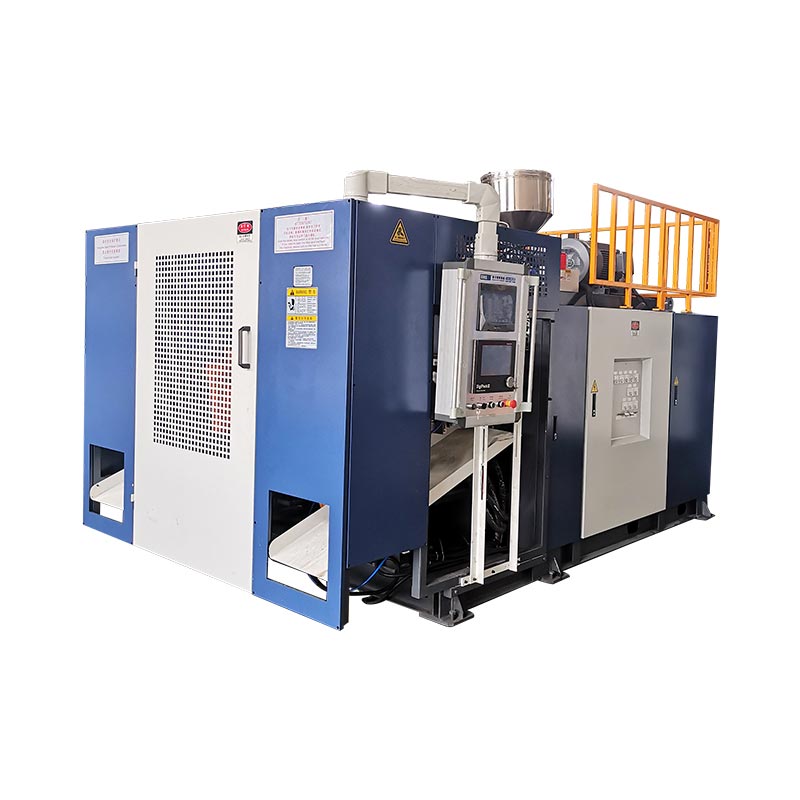
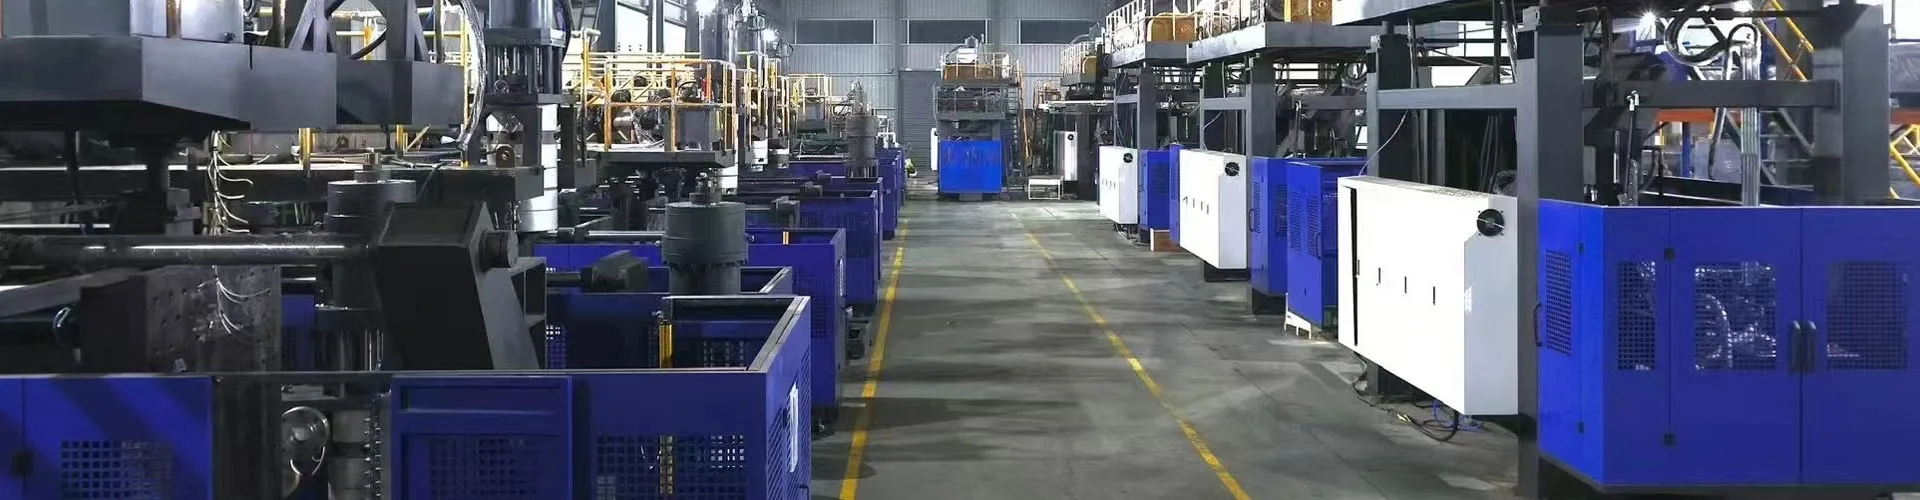
La KGB200L/LP es la plataforma de moldeo por soplado con acumulador de clase 250L de Kinggle para tambores químicos de doble anillo de 220L. Un proyecto funcional necesita más que la máquina de moldeo. También necesita una especificación de tambor aprobada, HMWHDPE compatible, diseño de molde y enfriamiento, programa de preparación, extracción y desbarbado, pruebas de fugas, controles de calidad rastreables y un plan de aceptación en fábrica.
Se debe planificar una línea de tambores químicos desde el paquete terminado hacia atrás. El tambor debe contener el contenido previsto. Debe superar las pruebas de manipulación y transporte definidas. Sus cierres, su mapa mural y sus registros de producción deben permanecer bajo control. Un ciclo de secado rápido por sí solo no prueba ninguna de esas cosas.
Esta guía sigue un tambor a través de la celda completa. Separa los datos de la máquina publicados de las entradas del proyecto. También muestra qué resultados deben demostrarse durante una prueba de producción.

- Congela el dibujo del tambor, cierres, material, peso neto y mapa mural.
- Convierta el peso final en masa bruta del parisón, incluidos todos los recortes.
- Haga coincidir el cabezal, el programa de parisón, el molde y el enfriamiento con las zonas críticas.
- Definir manipulación, desbarbado e inspección como parte del ciclo.
- Acepte la línea con resina aprobada, configuraciones de producción y criterios de aprobación mensurables.
Lo que realmente incluye un tambor químico completo de 220 litros
La máquina forma el cuerpo hueco. La célula fabrica tambores repetibles y aceptados. Esa distinción cambia la lista de compras. También cambia las preguntas formuladas durante la ingeniería.
El equipo aguas arriba puede incluir almacenamiento, transporte, secado o mezcla de resina cuando la formulación lo requiera. La dosificación de colorantes y aditivos necesita recetas controladas. El triturado necesita una fuente definida, una condición de partículas y una proporción permitida. Estos elementos determinan lo que llega al extrusor. Un alimento inestable no puede producir un parisón estable.
La celda central contiene el sistema extrusor, el cabezal del acumulador, la unidad de sujeción, el molde, los pasadores de soplado o el dispositivo de soplado por el fondo, el sistema hidráulico y los controles. Kinggle'sPágina de producto KGB200L/LPtambién incluye un controlador de espesor MOOG 100, un brazo robótico y un sistema de soplado de fondo en su descripción publicada. El pedido final debe identificar las versiones exactas suministradas.
El trabajo posterior comienza cuando se abre el molde. El tambor caliente necesita una retirada controlada. Las rebabas superior e inferior deben cortarse sin dañar las superficies de sellado. Es posible que las aberturas necesiten mecanizado o acabado. Es posible que sea necesario ajustar los cierres. Cada bidón aceptado necesita entonces las comprobaciones acordadas de dimensiones, peso, paredes y fugas.
Equipos de refrigeración, aire comprimido, manipulación de materiales, recogida de recortes y acceso seguro se encuentran alrededor de esta celda. Fuera del mismo podrá ubicarse un laboratorio o área de calidad. Esa área maneja pruebas más largas, muestras retenidas y revisión de registros.
Un alcance completo también nombra cada límite. ¿Quién suministra el enfriador de moldes? ¿Quién proporciona el compresor y el receptor? ¿Quién conecta el robot de vigilancia? ¿Quién suministra el probador de fugas? Si un límite no tiene dueño, a menudo se convierte en un retraso en el inicio.
Bloquee la especificación del tambor antes de seleccionar la configuración final
La frase “bidón de 220 litros” no es una especificación completa. Dos tambores pueden compartir un volumen nominal pero necesitan diferentes condiciones de proceso. Un tambor de doble anillo con tapa cerrada tiene cuellos y zonas de manipulación diferentes a los de un diseño de tapa abierta. El sistema de cierre, el contenido y la ruta de transporte también afectan a las pruebas.
Comience con un dibujo controlado. Incluya dimensiones generales, capacidad nominal y de reborde, aberturas, detalles de cierre, timbres, anillos, manijas y áreas de etiquetas. Marque la línea de separación y pellizque. Identifique cada dimensión que afecta el llenado, paletizado, apilado o ajuste de tapas.
Agregue un mapa numerado del espesor de la pared. El mapa debe cubrir el anillo superior, el hombro, la pared lateral, el anillo inferior, la base, los cuellos y las áreas de pellizco. Un número de pared promedio no puede mostrar cómo se distribuye la resina. La página de Kinggle enumera de 3,5 a 4 mm para su aplicación de 200L publicada. Úselo como referencia específica de la página, no como sustituto del mapa mural aprobado.
Registre el peso neto moldeado. No incluya cierres ensamblados por separado. Luego calcule la parte superior, la cola inferior, el resto del cuello y cualquier otro material recortado. Esto crea el objetivo de parisón bruto. Un tambor terminado de 12 kg puede necesitar una inyección superior a 12 kg porque el proceso también debe formar material removible.
El contenido previsto pertenece al archivo. Agregue densidad, viscosidad, temperatura de llenado, presión de vapor, requisitos de compatibilidad química y tiempo de almacenamiento esperado. El comprador también deberá indicar si el bidón transportará mercancías peligrosas reguladas. Esa respuesta cambia la ruta de validación.
Kinggle'sproceso de ventasSolicita fotos, dibujos, peso, dimensiones, material, espesor, rendimiento diario y resistencia química. Esas entradas deberían constituir un expediente de tambor controlado por revisiones. La cotización, el diseño del molde y el plan de aceptación deben apuntar a la misma revisión.
Lea los datos publicados del KGB200L/LP como un conjunto combinado
La página KGB200L/LP proporciona un útil sobre inicial. Identifica una clase de contenedor máximo de 250 L, una máquina de 39 t y una disposición fija de apertura y cierre. También enumera una fuerza de sujeción de 760 kN, una platina de 1300 por 1500 mm y un tamaño máximo de molde de 1100 por 1700 mm.
La mesa de extrusión pública muestra dos tornillos de 100 mm con relaciones L/D de 32. La capacidad de fusión de HDPE publicada es de 180 kg/h por tornillo. En la tabla también figura un acumulador de 25 L y un acumulador de PE de 18 kg-referencia de peso. Estos son valores de página de máquina. No prueban un tambor, una resina o un ciclo en particular sin una prueba coincidente.
| Artículo publicado KGB200L/LP | Valor del sitio web | Lo que el proyecto aún debe comprobar |
|---|---|---|
| Capacidad máxima del contenedor | 250 litros | Molde real, demanda de inyección, geometría y ruta de eliminación. |
| Tamaño y peso de la máquina | 9,5 x 4,1 x 6,5 m; 39 toneladas | Despacho de servicio, cimentación, división de transporte y plano de elevación. |
| Fuerza de sujeción | 760kN | Área proyectada, presión de golpe, carga de pellizco y margen |
| Tamaño máximo del molde | 1100x1700mm | Envoltura completa del molde, mangueras, colectores y piezas móviles. |
| Espesor del molde | 810 a 950 milímetros | Dibujo de interfaz de platina y pila de molde cerrado |
| Tornillo y L/D | 100 mm x 2; 32 L/D | Arquitectura de capas ordenadas, grado de resina y sistema de color. |
| Capacidad de fusión de HDPE publicada | 180 kg/h x 2 | Salida estable con la formulación HMWHDPE aprobada |
| Acumulador | 25 litros; Referencia PE de 18 kg | Masa bruta del parisón, reserva y perfil programado |
| Soplar aire | 0,8 MPa; 1,8 m³/min | Calidad del aire requerida, flujo máximo, receptor y presión en la máquina |
| agua de refrigeración | 0,3 MPa; 120 l/min | Temperatura de suministro, temperatura de retorno, calidad y carga térmica. |
| Referencia de potencia publicada | 70 a 80 kW promedio | Límite de medición, producto, configuración y estado de producción. |
La página también muestra 300 unidades/h como “Salida (ciclo de secado)”. Esto no es producción de bidones químicos. Describe una referencia de movimiento de la máquina seca. La misma página publica por separado de 17 a 20 bidones por hora para su aplicación en barriles químicos. Mantenga ambas etiquetas intactas.
El objetivo de aceptación correcto no es ningún número en sí mismo. Se aceptan bidones en el tiempo acordado y en condiciones de producción aprobadas. La ejecución debe incluir extrusión, soplado, enfriamiento, extracción, recorte, inspección y paradas contadas.
Leer los datos en grupos conectados. Las dimensiones del molde pertenecen al trazo de apertura y a la ruta de extracción. La masa del acumulador pertenece a la masa bruta de granalla y a la resina. El flujo de aire pertenece a la presión en la máquina. Un único valor grande no puede compensar una coincidencia débil en otra parte de la celda.
Por qué el sufijo /LP no debería desaparecer de la cita
Kinggle publica actualmente dos páginas de productos relacionados. Uno de ellos nombra la plataforma especializada en barriles químicos KGB200L/LP. El otro nombra la caja de ritmos de plástico KGB200L de 220 litros. Su clase compartida de 250 litros no hace que los nombres de los modelos sean intercambiables.
La página KGB200L/LP enumera una máquina de 39 t y dos tornillos de 100 mm. Su descripción se centra en un cabezal acumulador de doble capa. La página KGB200L enumera una máquina de 36 t y un tornillo de 120 mm. Publica 320 kg/h para HDPE. Ambas páginas muestran la misma envolvente de molde amplia y la misma referencia de abrazadera de 760 kN.
Esa diferencia apunta a la arquitectura, no sólo a la capacidad. Un diseño de dos extrusores puede admitir una estructura de capas ordenada o una división de materiales. Un diseño de un solo extrusor sirve para una ruta de fusión diferente. La función exacta de cada capa aún necesita un diagrama de proceso escrito. Nunca asuma que dos extrusoras crean automáticamente una barrera requerida, una estructura de contenido reciclado o una disposición de color.
Posicionamiento público KGB200L/LP
Plataforma de tambor químico de doble anillo Specialized de 220 L. La página enumera dos tornillos de 100 mm, una descripción del cabezal de doble capa y un peso de máquina de 39 t.
Posicionamiento público KGB200L
Caja de ritmos de plástico de 220 litros. La página enumera un tornillo de 120 mm, una capacidad de fusión de HDPE de 320 kg/h y un peso de máquina de 36 t.
Una orden de compra debe incluir el modelo completo, la revisión y la configuración. Adjunte un dibujo del flujo del proceso. Enumere cada extrusor, motor, tornillo, paso del cabezal y controlador. Muestre qué material alimenta cada pasaje. Si se controla la proporción de capas, defina su rango de trabajo y método de verificación.
Este control protege a ambos lados. El comprador recibe la arquitectura prevista. El proveedor recibe un objetivo técnico estable. También mantiene listas de repuestos, planos eléctricos y capacitación del operador alineados con la máquina instalada.
Controlar el HMWHDPE como insumo de producción, no como etiqueta genérica
La referencia de la aplicación Kinggle nombra HMWHDPE. El acrónimo describe polietileno de alta densidad y alto peso molecular. No identifica una calificación exacta. El rendimiento del tambor depende de la resina seleccionada, la formulación, el historial de procesamiento y el diseño del paquete.
El archivo de material aprobado debe nombrar el proveedor y la calidad. Agregue la hoja de datos del material, el masterbatch de color, los aditivos y las reglas de control de cambios. Registre cómo se identifican los lotes entrantes. Si se permite un grado alternativo, indique la prueba de aprobación antes de que entre en producción normal.
Regrind necesita su propia regla. Separe los recortes limpios en proceso del material reciclado posterior al uso. Definir la fuente permitida, preparación, tamaño de partícula, almacenamiento y proporción de mezcla. Registre cómo responden los operadores cuando la trituradora o el transportador se detiene. Un porcentaje en una pantalla de recetas tiene poco valor si no se controla el flujo de alimentación real.
La humedad, la contaminación y los finos pueden alterar la alimentación o la calidad de la superficie. La temperatura del material y el comportamiento del material también pueden cambiar la recuperación. Inspeccione el sistema real durante la prueba de producción. La resina debe viajar a través de la tolva, el mezclador, el transportador y el circuito de trituración previstos.
Si el tambor transportará productos químicos, la compatibilidad pertenece al programa del paquete terminado. La máquina de moldeo no puede establecer la compatibilidad por sí sola. La sustancia prevista, la duración del almacenamiento, la exposición ambiental y las normas aplicables determinan la evidencia.
Un cambio de material puede alterar la resistencia del fundido y el pandeo. Puede alterar la forma en que el parisón se estira alrededor de los anillos y las esquinas. Es por eso que la aprobación material yprogramación parisónno deben gestionarse como proyectos separados.
Construya el parisón alrededor de anillos, hombros, base y cierres.
Un tambor grande no se estira uniformemente. El hombro recorre una parte del molde. La esquina inferior pasa sobre otra. Cada uno de los anillos, el contacto de la base y las áreas del cuello solicitan al parisón un material diferente. Un hueco de dado no puede servir a todas las zonas por igual.
Comience con masa. Agregue el tambor terminado, la tapa superior, la tapa inferior, el resto del cuello y otros adornos. Esta es la masa bruta del parisón. Compárelo con la capacidad del acumulador solicitado según la base de resina aprobada. Deje una reserva de ingeniería en lugar de igualar exactamente el máximo publicado.
masa de tambor terminada + rebaba superior + cola inferior + restos de cuello o mango + otro material recortado
A continuación, mapee el parisón a lo largo de su longitud. Utilice el mapa mural numerado del tambor aprobado. Conecte cada ubicación crítica del tambor a una posición en el programa de parisón. El primer perfil es sólo una receta inicial. La prueba de producción debería actualizarlo a partir de los resultados medidos en la pared.
Vigila las zonas de doble anillo. Muy poco material puede reducir la pared local o cambiar la geometría del anillo. Demasiado puede aumentar el peso, el tiempo de enfriamiento y la inflamación. Los cuellos y cierres necesitan una geometría estable. La base necesita suficiente material para el rendimiento de contacto e impacto. Ninguno de estos objetivos se soluciona haciendo más pesado todo el tambor.
La descarga del acumulador también es importante. El preformado debe entrar en el molde en un tiempo controlado. Interactúan la temperatura de fusión, la velocidad de descarga, el movimiento del espacio del troquel y el tiempo de cierre del molde. Si el parisón cuelga demasiado tiempo, el hundimiento cambia el mapa de la pared antes de que se cierre el molde.

Guarde el perfil final con un número de revisión. Registre las herramientas del troquel, la resina, los puntos de ajuste de temperatura, el tiempo de descarga y el mapa de la pared de muestra. Un perfil sin esas condiciones es difícil de reproducir.
Trate el molde del tambor y el circuito de enfriamiento como una sola decisión de diseño.
El sobre de molde público es sólo una prueba de ajuste. No prueba que el molde se enfríe uniformemente, suelte el tambor o despeje el robot. Revise el conjunto completo del molde. Incluye colectores, codos de manguera, accesorios de soplado, insertos móviles, bloques de presión y puntos de elevación.
La línea de separación y el pellizco deben lograr un parisón pesado. El corte debe sellarse consistentemente sin atrapar material excesivo. Los bolsillos flash necesitan espacio para la masa esperada. Los detalles del cuello y del soplado inferior deben coincidir con el dibujo del tambor y el método de acabado posterior.
El enfriamiento debe seguir la carga térmica del tambor. Los anillos y las transiciones gruesas pueden retener el calor. Las paredes laterales anchas pueden deformarse durante la extracción. Las zonas de base y de cierre pueden necesitar un control de temperatura más estricto. Diseñe canales en función de estas necesidades en lugar de utilizar un circuito simple para todo el molde.
Divida el molde en zonas de enfriamiento con nombre. Asigne a cada zona un flujo objetivo y una condición de entrada. Proporcione conexiones accesibles y un plan de descarga. Durante la prueba, registre las temperaturas de suministro y retorno. Una lectura de presión por sí sola no puede mostrar si el calor sale de cada circuito.
La temperatura de eliminación es parte del ciclo. Una liberación anticipada puede aumentar la producción mientras el tambor aún está blando. En este caso, el robot, el transportador o el operador pueden deformar los anillos o las superficies de sellado. Defina una condición de remoción segura con evidencia dimensional y funcional.
La página de Kinggle enumera 0,3 MPa y 120 L/min como referencias de agua de refrigeración de la máquina. Estos valores ayudan a dimensionar la conexión. No son una especificación completa del enfriador. El paquete de enfriamiento final necesita la temperatura del agua, las condiciones ambientales de diseño, la carga térmica del molde, la carga térmica de la máquina, la estabilidad del flujo y la calidad del agua.
Utilice elGuía de diseño de moldes de moldeo por soplado y extrusión.para revisar la ventilación, el pellizco, el enfriamiento y la liberación. Coloque el dibujo del molde aceptado en el mismo archivo técnico que el diseño de la máquina.
Planificar pruebas de extracción, desbarbado y fugas dentro del ciclo.
El ciclo de moldeo no termina cuando se abre el molde. Un tambor grande todavía necesita una extracción segura y un acabado controlado. Estos pasos pueden convertirse en el límite real de producción si se agregan después de construir la máquina.
Comience con comida para llevar. Defina la ubicación del agarre, la temperatura del tambor, la carga útil y la ruta de movimiento. El robot debe limpiar el molde, proteger y soplar los herrajes. Su agarre no debe aplastar un anillo caliente ni marcar un panel de etiquetas. El punto de transferencia debe soportar el tambor sin que se mueva incontroladamente.
A continuación, mapee cada corte. El material del flash superior, la cola inferior y el cuello pueden necesitar herramientas diferentes. Proteger las caras de cierre y las dimensiones críticas. Recoja las molduras sin mezclarlas con los desechos del piso. Si los restos limpios regresan al proceso, muestre la ruta hacia la picadora y la licuadora.
Las pruebas de fugas necesitan un límite escrito. Defina las aberturas probadas, la condición de cierre, el método de presión o vacío, el tiempo de estabilización, el tiempo de prueba y el umbral de rechazo. Defina también qué sucede después del fracaso. Un tambor rechazado debe seguir siendo rastreable hasta su cavidad, ventana de tiempo y registro de proceso.
| Estación | Aporte | Producción | Evidencia para capturar |
|---|---|---|---|
| comida para llevar con robot | Tambor moldeado en caliente | Tambor apoyado en la estación de recorte | Holgura, marcas de agarre, tiempo de ciclo y repetibilidad |
| desbarbado | Tambor con ajuste de proceso | Bordes con acabado limpio | Calidad de corte, daños en el tambor y masa de recorte |
| Final de apertura | Cuellos moldeados | Interfaces listas para el cierre | Dimensiones, superficies y resultados de calibre. |
| prueba de fugas | Cilindros terminados y cierres de prueba. | Aprobado o rechazado rastreable | Receta, resultado, ID del instrumento y marca de tiempo |
| Inspección final | Tambor probado | Productoo aceptado o rechazo controlado | Peso, mapa mural, dimensiones y apariencia. |
Cronometre cada estación durante la prueba de fábrica. Una máquina moldeadora puede esperar porque la ruta de salida es larga o la estación de recorte está llena. Esos retrasos pertenecen a la producción aceptada. No deben ocultarse detrás del número del ciclo de secado.
Separar la capacidad de la máquina de la aprobación de embalaje de la ONU
La página del producto de Kinggle indica que los tambores de la aplicación publicada pueden pasar una prueba de caída de 3 m y completar la certificación ONU. Mantenga ese reclamo vinculado a la aplicación indicada. No lo reescribas como garantía para cada bidón, sustancia de relleno o mercado.
Una máquina no puede otorgar una marca de embalaje de las Naciones Unidas. La aprobación se aplica a un tipo de diseño de embalaje según el sistema correspondiente. El tambor terminado, los cierres, el contenido o el medio de prueba, la preparación, el acondicionamiento y los resultados de la prueba son importantes. Los controles continuos de fabricación también son importantes una vez aprobado el diseño.
La Comisión Económica de las Naciones Unidas para Europa publica elReglamento modelo de las Naciones Unidas. La revisión 24 se publicó en 2025. Las reglas nacionales o modales aplicables pueden utilizar una edición particular o agregar requisitos. Confirmar la autoridad, laboratorio de pruebas y ruta de aprobación para el mercado de destino.
Construya dos capas de evidencia. La primera es la prueba de aceptación de la máquina en fábrica. Demuestra que la celda solicitada funciona con el tambor acordado en condiciones definidas. El segundo son las pruebas de tipo de diseño de envases. Comprueba el embalaje terminado según el programa aplicable. Uno no reemplaza al otro.
Durante las pruebas de la máquina, mida las características que respaldan las pruebas posteriores. Registre la masa neta, la masa bruta del disparo, el mapa de la pared, las dimensiones del cierre, la geometría del anillo, el resultado de la fuga y la configuración del proceso. Conserve las muestras etiquetadas. Esto proporciona al equipo de pruebas de embalaje un lote inicial rastreable.
Para obtener más detalles sobre la intención de probar el producto, utilice el sitio web existente de Kinggle.guía de prueba de caída del tambor químico. Mantenga el presente artículo centrado en la celda de producción. Esa separación ayuda a los compradores a encontrar la respuesta de integración de la máquina o la respuesta de prueba sin leer dos páginas que dicen lo mismo.
Calcule la producción aceptada a partir de eventos de producción reales.
La página del producto publica de 17 a 20 tambores por hora para la aplicación denominada. Esa es una referencia de planificación útil. No es una tarifa garantizada para un tambor diferente. El peso, el mapa mural, la resina, el enfriamiento del molde, la extracción y la inspección pueden cambiar el resultado.
Comience con una carrera cronometrada. Cuente cada evento de moldeo. Luego clasifica cada bidón como aceptado, rechazado o en espera de prueba. Registre cada parada y su causa. Utilice el mismo plan de calidad que regirá la producción.
tambores aceptados ÷ minutos de producción observados x 60
Calcule también la demanda bruta de materiales. Multiplique la masa bruta del parisón por los eventos de moldeo por hora. No multiplique el peso del tambor terminado por una tarifa de catálogo. Ese atajo ignora las rebabas, los rechazos, el material de puesta en marcha y otras pérdidas del proceso.
masa bruta de parisón x eventos de moldeado por hora
Separe el rendimiento del primer paso del retrabajo o la nueva prueba. Un tambor que falla en la estación de fugas y luego pasa después del ajuste de cierre no debe desaparecer del registro de eventos. La razón importa. Puede apuntar al moldeado, al acabado, al montaje del cierre o al probador.
El enfriamiento a menudo controla el ciclo. Si unos segundos adicionales protegen la geometría del anillo, ese tiempo pertenece a la tarifa aceptada. Una liberación más rápida que crea cuellos ovalados o dimensiones inestables no es una ganancia de productividad.
Utilice una ejecución lo suficientemente larga para exponer la recuperación y el equilibrio descendente. Registre la configuración de la máquina al inicio y al final. Elguía de tiempo de cicloexplica cómo separar la recuperación, el moldeo, el enfriamiento y la manipulación de la extrusión. Elguía energéticaexplica por qué la potencia y la energía por tambor aceptado necesitan un límite de medición establecido.
Un conjunto de KPI final útil incluye tambores aceptados por hora, rendimiento de la primera pasada, kilogramos brutos por tambor aceptado, kilogramos de recorte por tambor, tiempo de inactividad contado y energía por tambor aceptado. Cada número necesita una regla de inicio y finalización acordada.
Planifique los límites de la fábrica alrededor de los picos, el acceso y la eliminación del calor.
Las dimensiones de la máquina pública son 9,5 por 4,1 por 6,5 m. Esa caja no es el espacio de instalación. Los operadores, los cambios de moldes, las plataformas, los gabinetes, las tuberías, los transportadores y las protecciones se extienden más allá de él. El techo también debe permitir su montaje y mantenimiento.
Comience con el dibujo del diseño del equipo. Agregue espacio de mantenimiento para tornillos y componentes hidráulicos. Marque la ruta del molde desde el camión o el área de almacenamiento hasta los platos. Comprobar la capacidad de la grúa o montacargas en cada punto. Muestre dónde viajarán los tambores calientes y el flash retirados.
El aire comprimido necesita presión y flujo en la conexión de la máquina. Kinggle publica 0,8 MPa y 1,8 m³/min. La sala de compresores debe tener en cuenta las pérdidas de línea, otros usuarios, la demanda máxima, el volumen del receptor y el tratamiento del aire. El proceso de soplado también necesita la calidad del aire acordada.
El enfriamiento necesita temperatura y flujo estables. La página pública enumera 0,3 MPa y 120 L/min. Solicite una hoja de carga térmica que separe el molde, el sistema hidráulico y otros consumidores. Dimensione el enfriador o la torre de enfriamiento según las condiciones ambientales locales y la calidad del agua.
La planificación eléctrica necesita la carga conectada, el voltaje, la frecuencia, la ruta del cable, la protección y la verificación del transformador. La fila de “consumo de energía promedio” de 70 a 80 kW de la página es una referencia de potencia. No es la carga instalada ni la energía por tambor.

Revisa el completoplan de servicios públicos de moldeo por sopladocon los proveedores de máquinas y auxiliares. Incluya todas las condiciones y límites del suministro en el acuerdo técnico.
Ejecute una prueba de aceptación que siga un lote de tambores rastreable
La prueba de aceptación en fábrica debe utilizar el dibujo, molde y material del tambor aprobados. Si la resina de producción no está disponible, documente el sustituto y los límites del resultado. No llame al movimiento de una máquina seca una prueba de aceptación del producto.
Acordar el plan de pruebas antes de la visita. Nombra los instrumentos, el tamaño de la muestra, la duración del experimento y los límites de aceptación. Decida cómo se cuentan las paradas. Defina qué configuraciones pueden cambiar durante la ejecución y quién aprueba un cambio.
- Verifique la construcción.Verifique el modelo KGB200L/LP completo, extrusores, cabezal, controlador, abrazadera, robot, soplado de fondo, protecciones y auxiliares solicitados según el contrato.
- Verificar la calibración y las utilidades.Registre las identificaciones de los instrumentos. Confirme las condiciones de energía, aire y enfriamiento en los límites de la máquina.
- Cargue el material aprobado.Registre el grado de resina, el lote, el color, el aditivo y la receta de triturado. Siga el camino de transporte previsto.
- Estabilizar el proceso.Alcance condiciones repetibles de fusión, recuperación del acumulador, comportamiento de descarga, enfriamiento y extracción antes de comenzar la ejecución formal.
- Congela la receta inicial.Guarde temperaturas, velocidades, perfil de parisón, tiempos, presiones y configuraciones posteriores con un número de revisión.
- Ejecute la ventana acordada.Contar tambores moldeados, aceptados y rechazados. Registre cada parada con duración y causa.
- Mida el plan de muestra.Verifique la masa, las dimensiones, el mapa de la pared, la geometría del anillo y del cuello, la calidad del acabado, la apariencia y el resultado de la fuga.
- Auditar el balance aguas abajo.Confirme que el robot, el recortador, el probador y los transportadores puedan mantener la velocidad de moldeo sin acumulación peligrosa.
- Cerrar cada desviación.Registre el resultado, el propietario y el método de nueva prueba. No oculte un problema abierto en una declaración general de "prueba aprobada".
Conserve muestras desde el principio, la mitad y el final. Etiquete cada tambor con tiempo, receta y resultado. Guarde el mapa mural y el registro de fugas con el informe de prueba. Esto convierte una visita a la fábrica en evidencia que puede respaldar la puesta en marcha y la resolución de problemas posteriores.
Fotografíe las muestras aprobadas y sus etiquetas. Exporte la receta final antes del apagado. El informe también debe enumerar las observaciones no resueltas que no provocaron el rechazo. Estos detalles le brindan al equipo del sitio un punto de reinicio claro después de la instalación.
Las pruebas del paquete funcional se pueden presenciar durante el proyecto de la máquina si se acuerda el método. Sin embargo, la aprobación formal del tipo de diseño puede ocurrir en otros lugares. Mantenga esos informes separados. Cada informe debe indicar exactamente lo que prueba.
El proceso de ventas de Kinggle incluye inspección, pruebas y una invitación para unirse a la prueba. Aprovecha esa oportunidad para seguir elguía de prueba de aceptación de fábrica. Después de la entrega, repita una ejecución de aceptación del sitio definida con los servicios públicos instalados y el sistema de materiales local.
Cree una solicitud de cotización lista para cotizar para la celda KGB200L/LP
Una consulta útil permite al proveedor comprobar todo el proceso de producción. Comience con el archivo de batería. Agregue un dibujo, fotografías y una muestra física si está disponible. Indique si el producto es de 200L, 220L u otro tamaño dentro de la clase propuesta.
Proporcione el peso neto moldeado, la estimación bruta del disparo y el mapa mural numerado. Nombre el grado, color, aditivos y regla de triturado de HMWHDPE. Indique el contenido, el sistema de cierre, los requisitos de resistencia química y las pruebas de bulto aplicables.
Defina la producción como tambores aceptados por hora. Agregue el volumen anual, el patrón de turnos y los cambios planificados. Describir la extracción, el recorte, el acabado de apertura, la prueba de fugas, la inspección, el marcado y el paletizado. Marque qué artículos Kinggle debe cotizar y cuáles suministrará el comprador.
Adjuntar los datos de fábrica. Incluya voltaje, frecuencia, capacidad de aire comprimido, fuente de enfriamiento, rango ambiental, altitud, altura del edificio, capacidad de la grúa y plano de planta disponible. Agregue la orientación de la máquina y el flujo del tambor preferidos.
Solicite una respuesta por escrito con la configuración completa de KGB200L/LP. Debe incluir la envolvente del molde, la arquitectura del extrusor y del cabezal, la base del acumulador, los servicios públicos, la lista auxiliar, el diseño, el plan de aceptación y la entrega de datos. No acepte “configuración estándar” como única descripción.
La decisión final debe conectar cada requisito importante del tambor con una característica o prueba de la máquina. Si un requisito no tiene propietario, ciérrelo antes de emitir el pedido. Si todavía estás recopilando archivos, utiliza Kinggle'scentro de descargasyvídeos de máquinapara referencias disponibles. Luego envíe el paquete del proyecto controlado a través delformulario de contacto.
Preguntas frecuentes
Estas respuestas cubren las preguntas de compra que con mayor frecuencia cambian la configuración o el plan de aceptación. Utilizan las páginas actuales del producto Kinggle como referencia de la máquina. Los documentos del proyecto deben controlar el pedido final.
¿Para qué productos está diseñado el KGB200L/LP?
Kinggle posiciona la KGB200L/LP como una máquina especializada de clase 250L para tambores químicos azules de doble anillo de 220L. Un tambor diferente todavía necesita verificaciones de masa bruta de parisón, ajuste del molde, distribución de paredes, cierres, enfriamiento, extracción y pruebas de paquete requeridas.
¿300 unidades/h significa que la máquina produce 300 bidones de productos químicos por hora?
No. La tabla de productos etiqueta 300 piezas/h como ciclo de secado. La misma página publica de 17 a 20 piezas por hora para su denominada aplicación de tambor químico. El resultado final aceptado debe acreditarse con el plan de producción de moldes, resina, enfriamiento, automatización y calidad.
¿Puede la KGB200L/LP fabricar un tambor terminado de 15 kg?
La página enumera una referencia de tambor terminado de 12 a 15 kg y una referencia de peso de acumulador de PE de 18 kg. La masa bruta del parisón también incluye flashes y otros adornos. Confirme el balance de masa completo, la base de resina, la reserva y el mapa de pared antes de congelar la configuración del cabezal.
¿Es la KGB200L/LP la misma máquina que la KGB200L?
No. Kinggle los publica como configuraciones relacionadas pero distintas. La página KGB200L/LP enumera dos tornillos de 100 mm, una descripción de doble capa y un peso de la máquina de 39 t. La página de la KGB200L enumera un tornillo de 120 mm y un peso de máquina de 36 t.
¿La compra de esta máquina otorga a los tambores la certificación ONU?
No. Una máquina no otorga una marca de embalaje de la ONU. La aprobación se aplica al tipo de diseño de embalaje probado según las normas pertinentes. El tambor terminado, los cierres, los contenidos previstos o los medios de prueba, la preparación, los resultados de las pruebas y los controles continuos de producción son todos importantes.
¿Qué debo enviar para una cotización de KGB200L/LP?
Envíe el dibujo del tambor, fotografías, muestra, dimensiones, aberturas, peso neto, mapa de pared, grado de HMWHDPE, estimación de acabado, cierres, contenido, pruebas, objetivo de salida aceptado, alcance posterior y servicios públicos de fábrica. Indique también la estructura de capas requerida y el límite de automatización.
Convierta un tambor aprobado en una máquina completa con especificaciones
Envíe a Kinggle el dibujo del tambor, el material, el mapa mural, los cierres, el plan de prueba, el objetivo de salida y los servicios públicos de fábrica. Luego, el equipo de ingeniería puede confirmar la configuración, el molde, los auxiliares y el alcance de aceptación del KGB200L/LP.
Solicite una solución KGB200L/LP