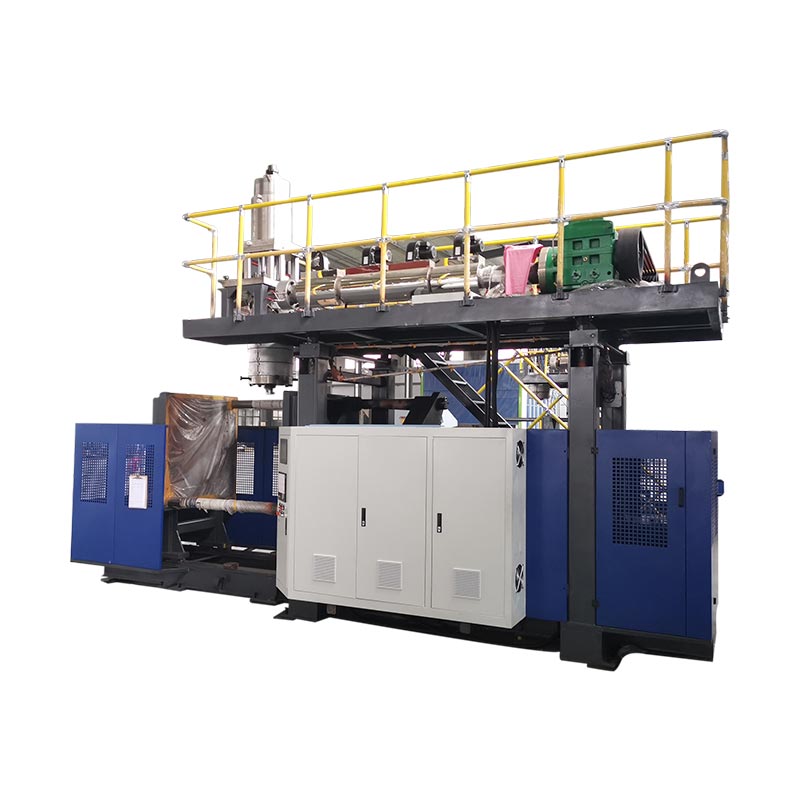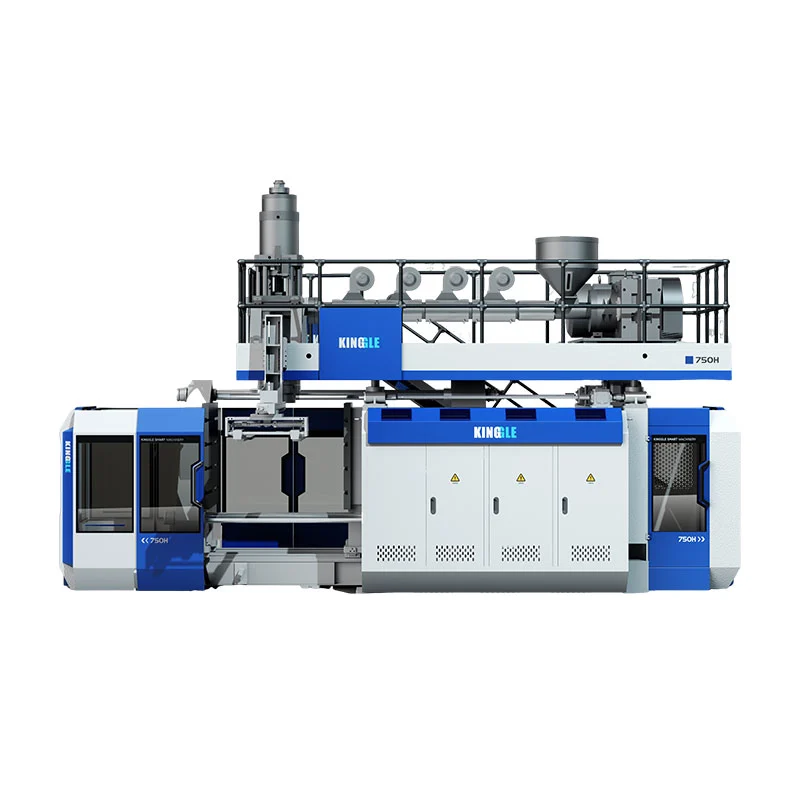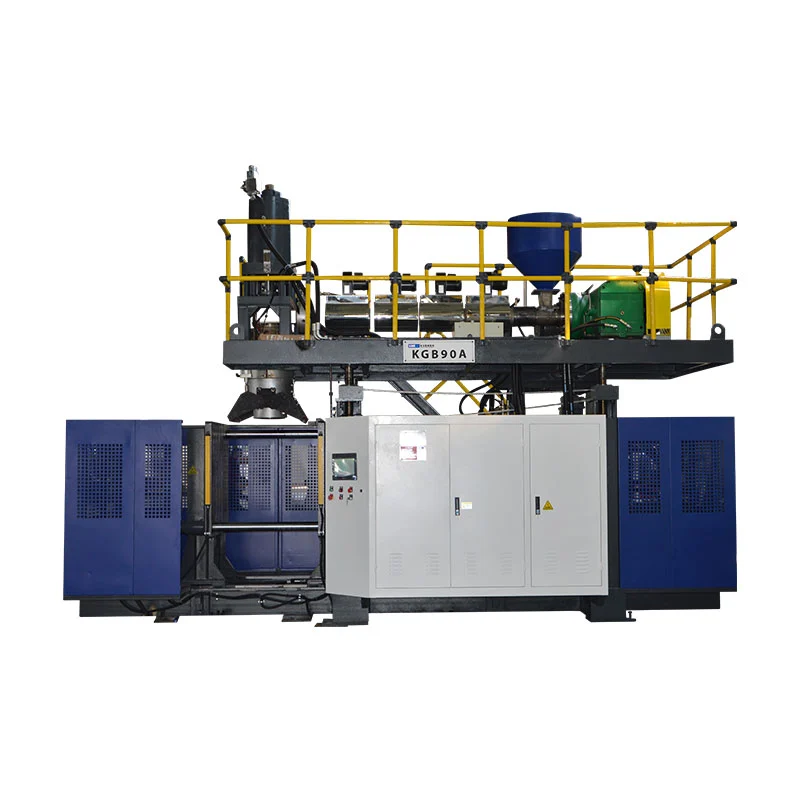
Una máquina de moldeo por soplado IBC de 1000 L forma el receptáculo interior de plástico. No prueba por sí solo el IBC completo. Seleccione y acepte la máquina según la botella interna, la jaula, la paleta, los cierres, el sistema de materiales, el molde, el ensamblaje posterior y las pruebas de paquete requeridas aprobados.
La gran capacidad hace que un proyecto de IBC parezca un ejercicio de dimensionamiento de una máquina. El trabajo difícil se encuentra en las interfaces. La apertura superior debe coincidir con el cierre. La salida inferior debe coincidir con el acceso a la válvula y a la jaula. El cuerpo moldeado debe asentarse correctamente sobre el palet. La jaula debe proteger el receptáculo interior sin crear contacto dañino.
Esta guía convierte esas interfaces en entradas de máquina y evidencia de pruebas de fábrica. Utiliza la actual plataforma IBC de 1000L de Kinggle como referencia de equipo publicada.

El producto es un sistema ensamblado.
La botella interior encaja en la jaula, el palet, la válvula y la conexión de llenado.
La cabeza, el perfil de parison, el molde y el enfriamiento forman el mapa de pared aprobado.
La extracción, el recorte, el montaje y las pruebas mantienen el resultado aceptado requerido.
La prueba vincula cada unidad aceptada con el material, la configuración, las mediciones y los resultados de las pruebas.
KGB1000L-IBC, mientras que su tabla de especificaciones usaKGS1000L-IBC. La fila del ciclo de secado también muestra150 litros, que no es una tarifa utilizable. Este artículo denomina al equipo plataforma IBC Kinggle 1000L hasta que la página en vivo y la cotización utilicen un código de modelo y una unidad de salida confirmados.Defina qué suministra la máquina de moldeo por soplado IBC 1000L
La máquina de moldeo por soplado fabrica el cuerpo de plástico. En la terminología de IBC, ese cuerpo suele denominarse botella interior, contenedor interior, revestimiento o receptáculo interior. El idioma de búsqueda varía según el mercado. El acuerdo técnico debe utilizar un término controlado.
Un IBC compuesto completo contiene más que ese cuerpo moldeado. La estructura exterior puede incluir una jaula metálica y un palé. Cierres, juntas, una válvula de descarga inferior, etiquetas y marcas de identificación completan el paquete. Los equipos de montaje y las estaciones de prueba pueden ubicarse fuera de la celda de moldeo.
La distinción tiene un efecto práctico. El proveedor de la máquina podrá acreditar el proceso de moldeo y las dimensiones incluidas en la prueba acordada. El propietario completo del IBC debe demostrar que todos los componentes suministrados funcionan juntos. Si la jaula, paleta o válvula proviene de otro proveedor, el comprador necesita control de interfaz entre empresas.
Las normas actuales de los Estados Unidos proporcionan un claro ejemplo.49 CFR 178.707describe un GRG compuesto como un embalaje exterior rígido que encierra un recipiente interior de plástico. Dice que el receptáculo interior y el embalaje exterior forman un paquete integral. También dice que el receptáculo interior no está destinado a realizar su función de contención sin el embalaje exterior.
Esa regla es específica del mercado, pero la lección de ingeniería se transmite bien. No acepte la botella interior aislada si el producto comercial es un IBC ensamblado. Incluir la jaula de producción, la plataforma, el cierre superior, la válvula y las juntas en el plan de calificación.
La cotización debe indicar los límites entre la máquina y el proveedor. Nombre el molde, el robot, el desbarbador, el probador de fugas, los transportadores y las herramientas de montaje suministrados. Marque todos los componentes y servicios suministrados por el comprador. Un dibujo de límites en color es más útil que una larga lista de "accesorios estándar".
Controle la botella interior, la jaula, la plataforma y la válvula en un dibujo
El dibujo de la botella interior no debe limitarse a sus dimensiones exteriores. Debe mostrar cómo la botella se encuentra con el resto del RIG. Cree un dibujo de control de interfaz con referencias a los dibujos de componentes aprobados.
Empiece por arriba. Registre la abertura de llenado, la interfaz de rosca o cierre, la cara de sellado, la holgura de la tapa y el acceso a la jaula. Agregue la altura de la superficie superior en relación con la jaula. Un cierre puede cumplir con su propio calibre pero resultar difícil de instalar cuando la botella interior está demasiado alta o demasiado baja.
Vaya a la salida inferior. Muestre la línea central de salida, el ángulo, el soporte, la conexión de la válvula y el espacio libre a través de la jaula. Incluya la relación de paleta. La botella caliente puede cambiar de forma durante el enfriamiento, por lo tanto mida la interfaz después del período de acondicionamiento acordado.
Mapee los contactos de la jaula. Marque los radios de las esquinas, las zonas del panel y los soportes locales. El contacto puede cambiar cuando la unidad llena se manipula o apila. La botella interior debe quedar donde el diseño espera que se asiente. No debe depender de un bulto accidental para sostenerse.
| Interfaz | Evidencia controlada | Decisión de máquina o molde |
|---|---|---|
| Apertura y cierre superior | Termine el dibujo, la cara de sellado, el calibre y la holgura de la tapa. | Herramientas de cuello, arreglo de soplado, enfriamiento y recorte. |
| Salida inferior y válvula. | Acceso a línea central, ángulo, soporte, junta y jaula | Inserto de molde, perfil de pared local, enfriamiento y acabado. |
| Jaula exterior | Envoltura interna, ubicaciones de rieles y zonas de contacto con botellas | Geometría de la botella, mapa de la pared y condición de liberación. |
| Palet o base | Geometría del localizador, superficie de apoyo y espacio libre para manipulación. | Forma del molde base, soporte de extracción y accesorio de posenfriamiento. |
| Áreas de etiquetado y marcado. | Planitud, posición e identificación requerida. | Superficie del molde, perfil de pared y manipulación posterior |
Numere cada interfaz. Utilice los mismos números en el dibujo del molde, el plan de inspección y el informe de prueba de fábrica. Cuando una dimensión falla, el equipo puede rastrearla hasta el herramental, el enfriamiento, el desmontaje o el ensamblaje sin discutir sobre qué dibujo controla.
Kinggle'sproceso de ventasSolicita fotos del producto, dibujos, peso, tamaño, material, espesor, rendimiento y resistencia química. Para un proyecto IBC, agregue los dibujos de jaula, paleta, válvula y cierre a ese paquete.
Lea el sobre publicado de la máquina de 1000 L sin leerlo demasiado
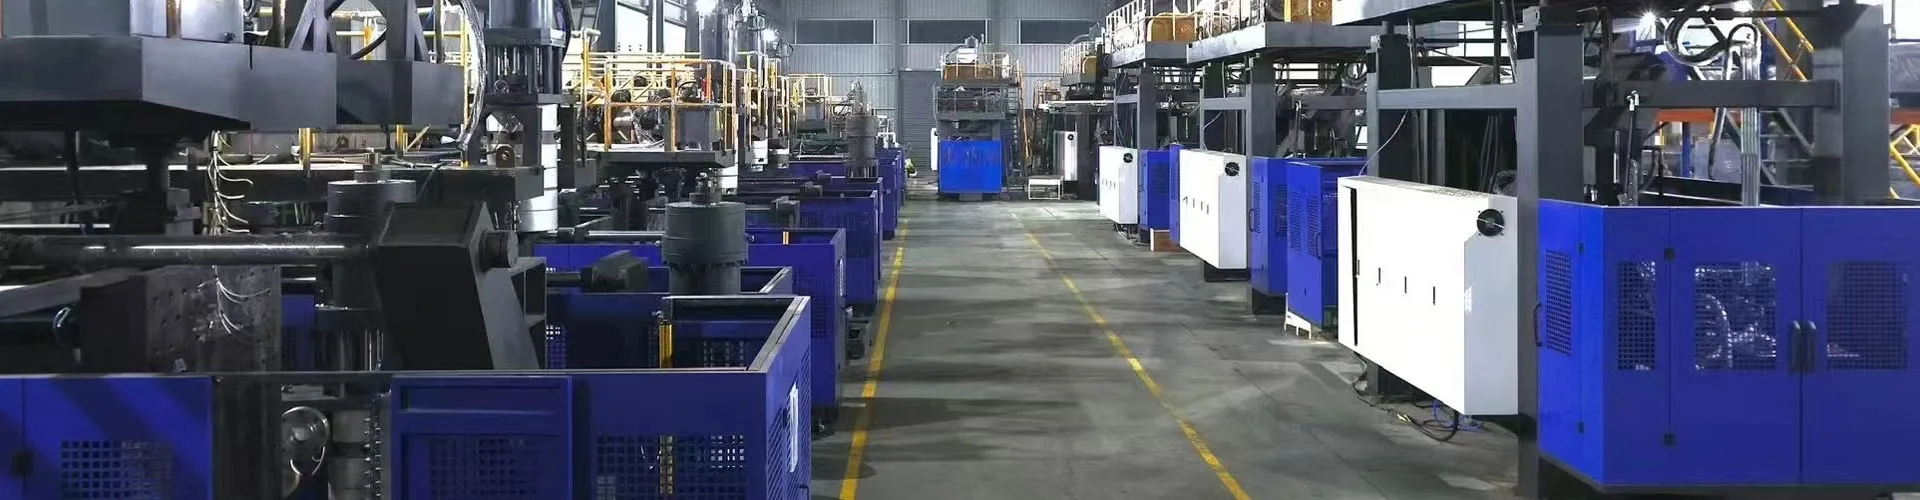
Kinggle'sPágina de producto IBC de 1000 litrosproporciona la envolvente de comparación. Enumera una clase de contenedor máximo de 1000 L, una máquina de 55 t y un tamaño de máquina de 9,5 por 5,1 por 6,5 m. La distribución final aún necesita acceso, mantenimiento y espacio auxiliar.
La mesa de sujeción pública enumera 1000 kN, una platina de 1800 por 1600 mm y un tamaño máximo de molde de 1600 por 1500 mm. Proporciona un rango de espesor del molde de 1200 a 1400 mm. Estas cifras respaldan una revisión temprana del ajuste del molde. No reemplazan el dibujo completo del conjunto del molde.
La sección de extrusión incluye dos tornillos de 100 mm con relaciones L/D de 32. La capacidad de fusión de HDPE publicada es de 180 kg/h por tornillo. La sección del cabezal de troquel lista un acumulador de 45 L y un acumulador de PE de 33 kg de referencia de peso.
| Artículo publicado | Valor del sitio web | Verificación requerida del proyecto |
|---|---|---|
| Clase de contenedor | 1000 litros | Botella interior, inyección bruta, molde y ruta de eliminación aprobados. |
| Tamaño y peso de la máquina | 9,5x5,1x6,5m; 55 toneladas | Plano final GA, cimentación, división de transporte y plano de elevación. |
| Fuerza de sujeción | 1000kN | Área proyectada, presión de golpe, pellizco y margen. |
| Tamaño máximo del molde | 1600x1500mm | Molde completo, colectores, mangueras, piezas móviles y espacio libre para robots. |
| Espesor del molde | 1200 a 1400 milímetros | Interfaz de pila cerrada y platina |
| Tornillos | 100 mm x 2; 32 L/D | Estructura de capas, grados de resina y ruta de fusión ordenada real |
| Capacidad de fusión de HDPE publicada | 180 kg/h x 2 | Recuperación estable con la formulación aprobada. |
| Referencias de acumuladores | 45 litros; 33 kg PE | Masa bruta de parisón, reserva, base de resina y perfil. |
| Soplar aire | 0,8 MPa; 2 m³/min | Flujo máximo, receptor, calidad del aire y presión en la máquina. |
| agua de refrigeración | 0,3 MPa; 120 l/min | Temperatura, carga térmica, calidad del agua y equilibrio del circuito. |
| Referencia de potencia publicada | 110 a 150 kW promedio | Límite de medición, producto, configuración y salida aceptada |
La fila de ciclo de secado de la página muestra actualmente150 litros. Los litros no son una tasa de ciclo. No convierta esa fila en 150 piezas por hora ni en otro reclamo de producción. Pídale a Kinggle que confirme el número y la unidad previstos en la cotización.
Cada fila responde a una pregunta concreta. Un ancho máximo de molde no demuestra la holgura del robot. La masa del acumulador no prueba el peso interior de la botella terminada. Una cifra de capacidad de fusión no equivale a la producción aceptada. Conecte las filas a través del producto aprobado y el plan de prueba.
Pregunte también por el horario de carga conectada. Las filas de motor y calentador describen los componentes principales, pero la carga final instalada también puede incluir controles, bombas, robot, manejo de materiales y auxiliares ordenados.
Construya la decisión del acumulador a partir de un balance de masa medido
La botella interior terminada es sólo una parte de cada trago. El parisón también forma rebabas superiores, colas inferiores, molduras de salida y otros desechos del proceso. El acumulador debe abastecer todo el preformado según la base de material aprobada.
Pesar una muestra de producción conocida, si existe. Retire los cierres, válvulas y cualquier pieza ensamblada por separado. Luego pese o calcule cada flujo de recorte. Mantenga la estimación vinculada al diseño de molde y pellizco propuesto.
receptáculo interior terminado + tapajuntas superior + colas inferiores + moldura de salida + otros desechos moldeados
Compare este resultado con la referencia de peso del acumulador de PE de 33 kg publicada. No compare el peso final solo. El proyecto también necesita reserva operativa. La resina seleccionada, el color y la disposición de las capas pueden cambiar la base de masa útil.
El volumen crea otro cheque. La página enumera un acumulador de 45 L. La relación entre volumen y masa depende de la masa fundida real y de la definición del fabricante. No convierta 45 L directamente en el peso de un producto terminado sin el cálculo del proveedor.
El tiempo de descarga del acumulador es importante porque un parisón largo y pesado puede hundirse. El cabezal debe entregar el parisón programado antes de que la gravedad cambie la distribución de la pared sin control. Registre la ventana de descarga, la condición de fusión y el perfil de separación durante la prueba.
La recuperación también importa. Las dos extrusoras deben preparar la siguiente toma dentro del ciclo de producción. Compare el tiempo de recuperación medido con el trabajo de enfriamiento y posterior. Una tasa de fusión alta del catálogo no puede ayudar si el sistema de material aprobado se recupera lentamente o si la celda aguas abajo ya está llena.
Utilice el registro de masa con Kinggle'sguía de programación parison. La masa te dice cuánto material entró en el molde. El mapa mural muestra adónde fue a parar ese material.
Dé a cada capa un trabajo escrito antes de pedir dos extrusoras.
La página del producto describe la producción multicapa y enumera dos extrusoras. Esto es evidencia de una plataforma multi-stream. No es una especificación de capa completa.
Escribe la función de cada capa. Una capa puede proporcionar la superficie de contacto controlada. Otro puede llevar un rectificado en proceso aprobado. El color o la protección UV pueden permanecer en una corriente definida. El diseño exacto depende del producto, el contenido, el mercado y el programa de prueba aprobado.
Luego defina los materiales permitidos. Nombre los grados de resina, masterbatch, aditivos y fuente de triturado. Registre si el remolido proviene únicamente del mismo proceso de fabricación. No utilice la palabra "reciclado" como sustituto de una especificación de material controlado.
Los requisitos actuales de los Estados Unidos ilustran por qué esto es importante. La Sección 178.707 requiere especificaciones plásticas conocidas para los receptáculos internos compuestos de IBC. También restringe el material usado a menos que esté aprobado, al tiempo que permite residuos de producción o remolido del mismo proceso de fabricación en las condiciones establecidas. Otros mercados pueden aplicar reglas diferentes.
La proporción de capas necesita un objetivo y un rango de trabajo. Indique cómo se establecerá y comprobará la relación. Los registros de alimentación gravimétrica, las comprobaciones de la salida del extrusor o el análisis de secciones destructivas pueden respaldar el plan de control. Elija el método antes de la prueba de fábrica.
El dibujo del cabezal debe mostrar la ruta de fusión. Identifique qué extrusor alimenta cada capa. Registre el número de pasajes y el orden en el dado. Agregar procedimientos de purga y cambio de material. Si el proyecto ejecutará productos tanto de una sola capa como de múltiples capas, defina el procedimiento de conversión y su verificación de aceptación.
Descripción de la máquina
Dos tornillos publicados de 100 mm y una declaración de varias capas muestran la dirección de la plataforma. No definen las funciones o proporciones de las capas ordenadas.
Especificación del proyecto
Un diagrama de capas nombra cada flujo de material, función, proporción objetivo, rango permitido, método de verificación y regla de control de cambios.
No prometa un menor costo o una vida más larga a partir de una construcción multicapa sin la fórmula aprobada y la evidencia de las pruebas. Esos resultados dependen de los materiales seleccionados, la distribución y el diseño del IBC terminado.
Verifique el molde, la abrazadera y la trayectoria del parisón como un solo sistema mecánico.
Un molde de 1000L ocupa más que el ancho y alto del catálogo. Incluye colectores de refrigeración, mangueras, herramientas de cuello, insertos de salida, áreas de pellizco, puntos de elevación y cualquier detalle móvil. El robot y la botella interior caliente necesitan un camino de extracción despejado.
Superponga el dibujo completo del molde sobre el dibujo de la platina. Revise los tirantes, la línea central de sujeción, los accesorios de soplado y las conexiones de servicio. Revisar el espesor cerrado y la secuencia de apertura. Un molde puede caber entre los platos y aun así bloquear el movimiento de una manguera o del robot.
La selección de la abrazadera debe utilizar el área proyectada y la presión de soplado. Los 1000 kN publicados son una referencia de la página de la máquina. Solicite el cálculo del proyecto. Incluya fuerzas de pellizco y un margen establecido. Los paneles planos grandes pueden producir un área proyectada exigente incluso cuando la botella interior es liviana para su volumen.
El camino del parisón necesita igual atención. Confirme la línea central del troquel, la longitud de descarga, la captura del molde y la secuencia de cierre. Un parisón largo puede oscilar o estirarse antes de ser capturado. El perfil debe tener en cuenta hombros, esquinas, zona de salida y base.
Las áreas de pellizco necesitan suficiente material para soldar, pero el exceso de material aumenta el corte y el enfriamiento. El inserto de salida necesita control local. La apertura superior necesita una geometría estable para su cierre. Estas características pertenecen al mapa mural numerado.
La ventilación y el acabado de la superficie afectan la liberación y la apariencia. La jaula puede ocultar algunos paneles, pero no puede reparar un defecto de moldeado. Revise cada área de contacto y etiqueta que siga funcionando después del montaje.
Kinggle'sguía de diseño de moldesTapas encajadas, pellizcadas, ventilación y refrigeración. Úselo con el dibujo de ensamblaje final, no como una lista de verificación de molde genérica.
Apruebe el molde sólo después de que el proveedor de la máquina, el fabricante del molde, el proveedor de la jaula y el propietario del IBC estén de acuerdo con las interfaces. Registre cada revisión de dibujo aprobada en el archivo de compra.
Proteja la geometría del IBC mediante enfriamiento, extracción y acondicionamiento
Grandes superficies continúan moviéndose después de que se abre el molde. La botella interior puede verse aceptable cuando se suelta y se desplaza mientras se enfría. Ese movimiento puede cambiar la altura del cierre, la posición de la válvula o el contacto de la jaula.
Diseñar circuitos de refrigeración alrededor de zonas térmicas. Los hombros, esquinas, cuellos, insertos de salida y soportes de base pueden necesitar un flujo diferente. Nombra cada circuito en el dibujo del molde. Agregue la temperatura de entrada y el flujo objetivo. Una sola lectura de presión no puede demostrar un enfriamiento equilibrado.
Mida las condiciones de suministro y devolución durante la prueba. Inspeccione el flujo en cada circuito donde el sistema lo permita. Registre la temperatura del molde en los lugares acordados. Si una zona permanece caliente, no la ocultes extendiendo todo el ciclo sin investigar el circuito.
El soporte para llevar es parte del enfriamiento. Define dónde agarra el robot y dónde aterriza la botella. Un panel caliente puede deformarse bajo una pinza estrecha o un carril transportador. La salida inferior debe evitar impactos. La base debe permanecer apoyada mientras la pieza alcanza su resistencia a la manipulación.
Establezca un tiempo de acondicionamiento antes de las comprobaciones dimensionales. Indique las condiciones ambientales cuando sea necesario. Utilice el mismo momento para las muestras de prueba y la inspección de producción. Medir una botella caliente y otra fría genera un ruido que parece una desviación del proceso.
La página del producto enumera 0,3 MPa y 120 L/min como referencias de agua de refrigeración. Estas cifras ayudan a planificar la conexión. No especifican la temperatura del agua ni la capacidad total de eliminación de calor. Preguntar por las cargas de calor de la máquina y del molde.
Realice un seguimiento del tiempo de enfriamiento frente a la calidad. Kinggle'sguía de tiempo de ciclosepara refrigeración, recuperación y manipulación. El objetivo útil es el ciclo estable más corto que cumpla con el plan dimensional y funcional.
Pruebe la botella moldeada frente a las piezas de jaula, paleta y válvula de producción.
Utilice componentes con intención de producción durante la calificación. Las jaulas prototipo o las paletas modificadas a mano pueden ocultar errores de interfaz. Registre el proveedor, el número de pieza y la revisión de cada componente del ensamblaje.
Comience con un ajuste seco. Coloque la botella interior acondicionada en la jaula y el palé. Verifique el contacto del localizador, la separación del panel, el acceso a la apertura superior y la posición de la salida. Instale la válvula y el cierre superior con las herramientas definidas y el método de torsión cuando corresponda.
Mida la unidad ensamblada en las interfaces. No repita cada dimensión moldeada. Concéntrese en lo que controla el llenado, descarga, manipulación, apilado y preparación de pruebas. Utilice medidores de paso o no paso donde reduzcan el juicio del operador.
Inspeccione el contacto después de la manipulación. Levante o mueva la unidad con el método aprobado. Busque nuevas marcas, puntos de presión locales o movimiento. La botella interior y la jaula deben funcionar según lo previsto por el diseño, no simplemente encajar mientras están estacionarios.
| Comprobación de montaje | que grabar | Posible conexión al proceso |
|---|---|---|
| Inserción de jaula | Método de separación, interferencia, orientación y inserción. | Dimensiones del cuerpo, enfriamiento, deformación para sacar. |
| Asientos de paleta | Contacto de soporte, balanceo, ajuste del localizador y altura de salida. | Forma de base, soporte de refrigeración e inserto de molde |
| Cierre superior | Resultado del calibre, cara de sellado y altura instalada. | Herramientas de cuello, recorte, contracción y manipulación. |
| válvula inferior | Línea central, ángulo, condición de la junta y acceso a la jaula | Inserto de salida, distribución de pared y acabado. |
| Unidad completada | Identificación, condición visual y revisiones de componentes rastreables. | Controles de montaje e inspección final. |
Las pruebas de fugas deben utilizar una configuración aprobada. Defina qué componentes se instalan, el medio de prueba, presión o vacío, estabilización, duración y regla de rechazo. El método debe coincidir con el programa de producto aplicable. Una verificación rápida en el taller no reemplaza automáticamente una prueba formal.
Conserve un ensamblaje aprobado como muestra de límites. Fotografíe las interfaces. Almacene los datos de receta moldeada, lote de material, revisión de jaula, revisión de paleta, válvula y cierre con el registro de muestra.
Separar la FAT de la máquina de la aprobación completa del tipo de diseño del IBC
La prueba de aceptación en fábrica comprueba que la celda de moldeo solicitada cumple con el producto y las condiciones acordadas. No otorga aprobación para cada IBC ensamblado, sustancia de llenado o mercado.
ElReglamento Modelo de la ONU de la CEPE Rev. 24es la publicación de referencia mundial actual de 2025. Su Capítulo 6.5 aborda la construcción y prueba de IBC. Las reglas nacionales y modales podrán adoptar una edición específica o agregar requisitos. Confirme la autoridad aplicable y la ruta de prueba calificada antes de congelar el plan de validación.
No comience con una sola altura de caída que encuentre en línea. El tipo de diseño, el material, el contenido previsto, el grupo de embalaje, la preparación, el acondicionamiento, los cierres y la secuencia completa de pruebas afectan el programa. La autoridad competente o el laboratorio calificado debería definir las pruebas requeridas.
La calificación de las máquinas aún debería generar evidencia útil. Registre las especificaciones de los materiales, la disposición de las capas, la masa bruta y neta, el mapa de la pared, las dimensiones, el resultado de las fugas, las revisiones de recetas y componentes. Conserve muestras del lote analizado. Esta información ayuda a vincular el proceso de fabricación con las pruebas posteriores del paquete.
Separe tres documentos. El informe FAT de la máquina cubre el rendimiento de construcción y proceso. El informe de calificación del ensamblaje cubre el ajuste de la jaula, la paleta, la válvula y el cierre. El informe de prueba reglamentario cubre el tipo de diseño aplicable. Cada informe debe indicar su alcance y limitaciones.
Los controles de producción continúan después de la aprobación. Gestione los cambios de resina, pigmento, inhibidor, triturado, proporción de capas, molde, cierre, válvula, jaula y paleta a través del sistema de calidad aprobado. Un pequeño cambio puede afectar la base utilizada para las pruebas.
Para una línea de envasado regulada más pequeña, elGuía de celda de tambor químico KGB200L/LPmuestra la misma distinción entre evidencia mecánica y aprobación de paquete.
Medir la salida en la última puerta de celda aceptada
La página del producto actual no proporciona una tasa de producción utilizable. Su fila de ciclo seco muestra150 litros, por lo que este artículo no infiere piezas por hora. El proyecto necesita un objetivo de producción aceptado basado en la botella interior real y la celda completa.
Elija primero el límite de salida. Las botellas interiores moldeadas por hora miden la celda de moldeo. Los IBC ensamblados y probados contra fugas por hora miden un sistema más grande. Ambos números pueden resultar útiles, pero no deberían compartir la misma etiqueta.
botellas interiores que pasan la inspección de moldeo acordada ÷ minutos observados x 60
unidades ensambladas que pasan la puerta final acordada ÷ minutos observados x 60
Cuente todos los inicios, rechazos y paradas. Clasifica las causas. La recuperación de extrusión, el enfriamiento, el manejo del robot, el ajuste, la inserción de la jaula, la instalación de válvulas y las pruebas de fugas pueden establecer la velocidad de la celda. La puerta estable más lenta determina la producción final.
La demanda de material debe utilizar la masa bruta de granalla y los eventos de moldeo. El peso de la botella interior terminada evita las pérdidas por corte y arranque. Reportar kilogramos brutos por botella aceptada así como piezas por hora.
La energía necesita el mismo límite. Kinggle publica entre 110 y 150 kW como referencia de potencia media para la plataforma. No son kWh por IBC. Registre el punto de medición seleccionado, el estado de producción, la duración del experimento y el recuento aceptado. Elguía de medición de energíaexplica esa distinción.
Utilice una prueba lo suficientemente larga para exponer las colas de recuperación y descendentes. Una breve ráfaga puede mostrar el movimiento de la máquina pero pasar por alto la deriva del material, el desequilibrio de enfriamiento o la acumulación de jaulas.
Un panel útil incluye botellas moldeadas aceptadas, IBC completos aceptados, rendimiento en el primer paso, kilogramos brutos por botella aceptada, masa recortada, ciclo promedio, tiempo de inactividad contado y energía por unidad aceptada. Defina cada término en el protocolo de aceptación.
Planifique el edificio según el plano general actual.
Una máquina de 55 t necesita más que superficie de suelo. El edificio debe soportar la instalación, el mantenimiento, el movimiento de materiales y el acceso seguro. Comience con el plano general actual del proveedor para la revisión solicitada.
La tabla pública enumera una máquina de 9,5 por 5,1 por 6,5 m. El dibujo de la página del producto muestra sus propias dimensiones. Trate el dibujo como una referencia visual hasta que Kinggle confirme qué revisión del dibujo coincide con la cotización. No utilice una imagen web para diseñar la base.

Marque la ruta del molde. Incluya el tamaño de la puerta, la capacidad del piso, la altura del gancho de la grúa, los puntos de elevación y el almacenamiento. Muestra el espacio para tirar de los tornillos y el acceso al cabezal del acumulador. Agregue escaleras seguras y acceso a plataformas alrededor de equipos elevados.
Mapee el flujo de material desde el almacenamiento hasta cada extrusora. Agregue masterbatch, triturado, transporte, molienda y control de polvo. Mantenga las molduras limpias separadas de los desechos mezclados. Muestre cómo se dará servicio a una tolva llena o una línea de retorno bloqueada.
Utilice hojas de utilidad específicas del proyecto. La página enumera 0,8 MPa y 2 m³/min para aire de soplado. Indica 0,3 MPa y 120 L/min para agua de refrigeración. Planificar presión en la máquina, caudal pico, receptores, tratamiento, temperatura de impulsión, condición de retorno y rechazo de calor.
El diseño eléctrico necesita carga conectada, voltaje, frecuencia, protección, rutas de cables y cargas auxiliares. La referencia promedio publicada de 110 a 150 kW no es la carga conectada. Incluya enfriadores, compresores, equipos de materiales, trituradores, estaciones de ensamblaje y pruebas en el total de la planta.
Utilice Kinggleguía de requisitos de servicios públicospara construir la hoja límite. Congele esa hoja con el diseño y el dibujo de los cimientos.
Siga un lote de IBC rastreable a través de la prueba de aceptación en fábrica
Una FAT útil comienza antes de que la máquina funcione. Acuerde el dibujo de la botella interior, las revisiones de los componentes, la resina, la estructura de capas, el mapa de la pared, el plan de muestra, los límites de salida y los límites de aceptación. Nombra los instrumentos y métodos de prueba.
- Confirme la plataforma solicitada.Verifique el código del modelo final, extrusores, cabezal acumulador, dispositivo de sujeción, controlador, robot, hardware de soplado, protecciones y auxiliares según el contrato.
- Confirme las utilidades y la calibración.Registre las condiciones de energía, aire y refrigeración. Enumerar los instrumentos de medición y el estado de calibración.
- Carga de materiales controlados.Registre cada grado de resina, lote, color, aditivo y corriente de triturado. Verifique la ruta de alimentación a cada extrusora.
- Estabilizar el proceso de moldeo.Logre una recuperación, descarga, enfriamiento del molde, remoción y recorte repetibles antes de que comience la ejecución formal.
- Congela la receta inicial.Guarde temperaturas, velocidades, configuraciones de capas, perfil de parisón, tiempos, presiones y configuraciones aguas abajo en una sola revisión.
- Ejecute la ventana de producción acordada.Cuente inicios, botellas aceptadas, rechazadas y cada parada. Mantenga los códigos de motivo específicos.
- Mida el plano moldeado.Verifique la masa neta y bruta, el acabado, el mapa de la pared, las aberturas, la salida, la base, la geometría del cuerpo, la apariencia y el resultado de la fuga.
- Montar componentes de producción.Montar la jaula, palet, cierre superior, válvula y juntas homologados. Complete los medidores de interfaz y las verificaciones de ensamblaje.
- Cierre el paquete de pruebas.Conserve las muestras etiquetadas, exporte la receta final y registre cada desviación abierta con un propietario y vuelva a probar el método.
Seleccione muestras del inicio, la mitad y el final de la ejecución formal. Etiquétalos con tiempo y revisión de recetas. Conserve las revisiones de jaula, pallet, válvula y cierre con el registro de muestra.
Utilice las estaciones aguas abajo reales cuando sea posible. Una muestra recortada a mano puede pasar mientras el accesorio de corte de producción daña la salida. Una prueba de fugas de laboratorio puede ocultar una cola en el probador de línea planificado.
No mezcle la aprobación regulatoria con una firma FAT general. Si es testigo de una prueba formal, adjunte el protocolo de prueba y el informe por separado. Indique el tipo de diseño, preparación de la muestra y autoridad.
Fotografíe la placa de identificación de la máquina, la identificación del molde y las muestras retenidas. Guarde el historial de alarmas y el contador de producción al final de la ejecución. Registra cualquier intervención manual que haya cambiado una botella, incluso cuando pasó la inspección final. Estos detalles ayudan al equipo del sitio a reproducir el estado aceptado después de la instalación.
El proceso de ventas de Kinggle incluye inspección y una invitación para unirse a la prueba. Utilice elguía de grasa de la máquinapara definir el registro. Revise las imágenes del equipo disponible en Kinggle'spagina de videosantes de la visita para que el equipo pueda preparar preguntas específicas.
Envíe un archivo de proyecto IBC listo para cotizar en lugar de un volumen solo
Una solicitud que diga solo "máquina IBC de 1000 L" deja sin definir el trabajo importante. Envíe un dibujo y fotografías de la botella interior aprobados. Agregue una muestra física cuando sea práctico. Indique la capacidad nominal y el contenido previsto.
Incluya el peso neto moldeado, la estimación bruta del disparo, el mapa de recorte y el mapa de espesor de pared. Nombra cada flujo de resina, aditivo, color y regla de triturado. Adjunte el diagrama de capas y el método de verificación.
Agregue los dibujos de jaula, paleta, cierre superior, válvula inferior y junta. Marque las interfaces controladas. Indique quién suministra cada componente durante la prueba del molde, el FAT y el inicio del sitio.
Enumere todas las comprobaciones de productos. Incluya dimensiones, calibres, tiempo de acondicionamiento, método de fuga y verificaciones de ensamblaje. Identifique cualquier programa de tipo de diseño, autoridad competente o laboratorio de pruebas aplicable. No pegue una lista de prueba genérica de otro mercado.
Defina la salida aceptada en la puerta correcta. Indique el patrón de turnos planificado y la demanda anual. Describir la extracción, el recorte, el soporte de enfriamiento, la inserción de la jaula, el cierre y el ensamblaje de la válvula, las pruebas de fugas, el marcado y el flujo de paletas del robot.
Proporcione voltaje de fábrica, frecuencia, aire y refrigeración disponibles, condiciones ambientales, altitud, plano de planta, datos de la grúa y ruta de acceso. Pregunte por el arreglo general definitivo, cargas de cimentación, hoja de servicios y split de transporte.
La respuesta del proveedor debe nombrar el modelo final de la máquina y su revisión. Debe incluir la arquitectura del extrusor y del cabezal, la base del acumulador, la envoltura del molde, la revisión de la abrazadera, los límites auxiliares, el protocolo de aceptación y la transferencia de datos.
Utilice Kingglecentro de descargaspara documentos actuales. Envíe el archivo del proyecto controlado a través delpagina de contacto. La cotización puede entonces responder al proyecto IBC real en lugar de una etiqueta amplia de 1000 litros.
Preguntas frecuentes
Estas respuestas abordan los problemas de selección de máquinas que con mayor frecuencia cambian el alcance, la prueba o el plan de fábrica. Los datos del modelo publicado siguen siendo una referencia inicial. El acuerdo técnico firmado debe controlar el sistema solicitado.
¿Qué produce realmente una máquina de moldeo por soplado IBC de 1000 L?
Forma el recipiente interior de plástico, también llamado botella interior o revestimiento. El IBC compuesto completo también incluye su jaula o embalaje exterior, paleta, cierre superior, válvula inferior, juntas y otras piezas estructurales o de servicio.
¿Cuál es el número de modelo de la máquina IBC 1000L de Kinggle?
La página actual en inglés es inconsistente. El resumen del producto muestra KGB1000L-IBC, mientras que la tabla de especificaciones muestra KGS1000L-IBC. Confirmar el código del modelo final y la revisión en la cotización, dibujos, placa de identificación y manuales.
¿El valor publicado del acumulador de 33 kg significa una botella terminada de 33 kg?
No. La página indica 33 kg como referencia de peso del acumulador de PE. La masa bruta del parison incluye el receptáculo interior terminado y todos los adornos moldeados. Confirmar base de resina, reserva, estructura de capas y el cálculo completo del shot.
¿Cuál es la producción de la plataforma Kinggle 1000L IBC?
La fila actual del ciclo seco muestra 150 L, que no es una unidad de tasa de producción utilizable. No infieras piezas por hora. Definir botellas moldeadas aceptadas o IBC completos aceptados por hora y demostrar ese ritmo durante la prueba de producción acordada.
¿Por qué deben estar presentes la jaula y el palet durante la prueba de la máquina?
La botella debe encajar y funcionar dentro del conjunto completo. Las jaulas de producción, paletas, cierres y válvulas exponen errores de altura, posición de salida, soporte, espacio libre y manipulación que una inspección aislada de la botella puede pasar por alto.
¿Qué información debo enviar para una cotización de máquina IBC de 1000L?
Envíe el dibujo de la botella interior, la muestra, el peso, el mapa de la pared, los materiales, el diseño de capas y la estimación de acabado. Agregue los planos de jaula, paleta, cierre y válvula, pruebas, objetivo de salida, alcance aguas abajo, diseño de fábrica y condiciones de servicios públicos.
Construya la propuesta de la máquina alrededor del IBC completo.
Envíe a Kinggle el archivo de la botella interna controlada, las interfaces de los componentes, el plan de materiales y capas, el objetivo de salida, las pruebas y las utilidades de fábrica. Luego, el equipo de ingeniería puede confirmar la plataforma de 1000L, el molde, los auxiliares y el alcance de aceptación.
Solicite una solución de máquina IBC de 1000 L