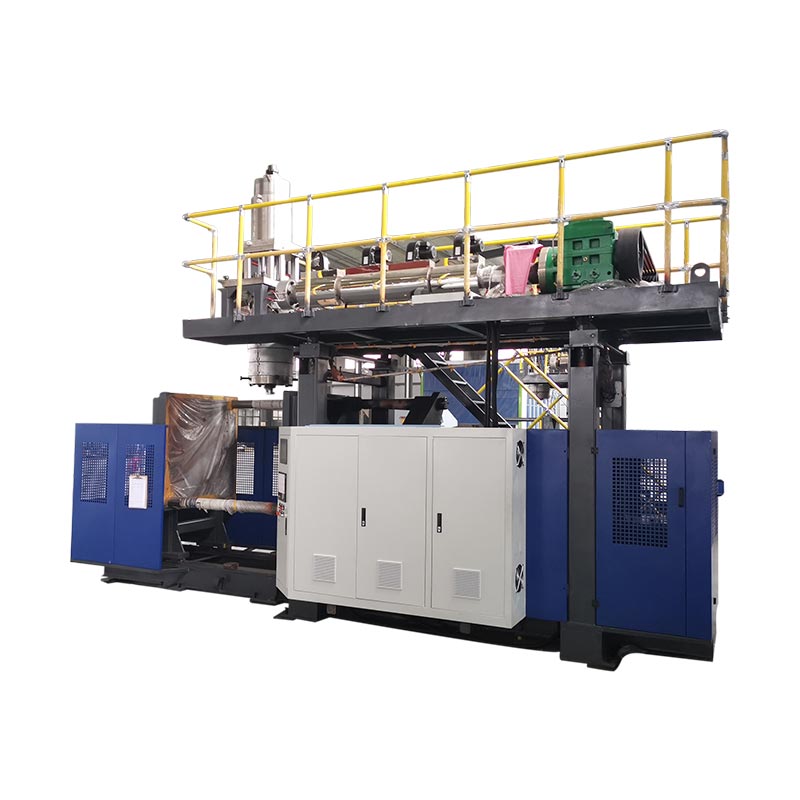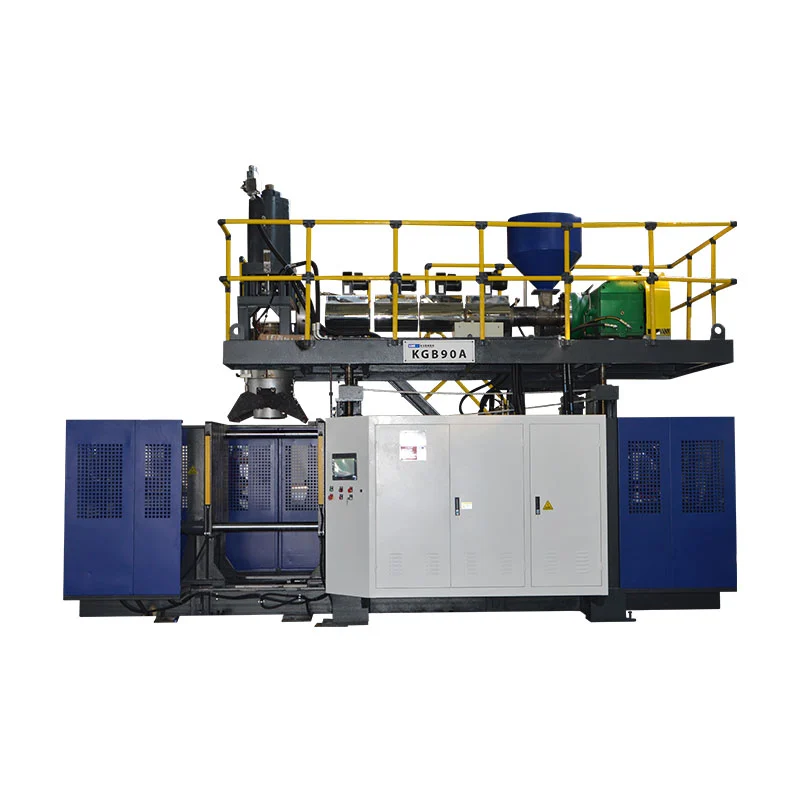
Elija una máquina de moldeo por soplado de botellas de HDPE haciendo coincidir el dibujo de la botella, el grado de resina, el diseño del molde y la producción de piezas buenas requerida. Para un proyecto de botella de extrusión, la capacidad en litros indicada de la máquina es sólo un filtro inicial; la especificación final también debe cubrir el cuello, la distribución de las paredes, las herramientas y el manejo posterior.
Una solicitud de máquina para fabricar botellas se vuelve mucho más útil cuando incluye un dibujo y un objetivo de peso. Esos detalles permiten que la discusión sobre equipos vaya más allá del tamaño de la máquina. También exponen cuestiones que resultan costosas de descubrir una vez construido el molde.
Comience con un dibujo de una botella que alguien pueda citar.
El volumen nominal de una botella deja abiertas muchas decisiones. Un recipiente alto y estrecho y uno corto y ancho pueden contener la misma cantidad. Las envolturas de los moldes, las posiciones del cuello y las disposiciones de manipulación aún necesitan revisiones por separado. Envíe el plano completo en lugar de pedirle a un proveedor que seleccione el equipo únicamente según su capacidad.
Incluya las dimensiones exteriores máximas, el peso final objetivo y el plano de cierre. Identifique el panel de etiquetas, el hombro, la base y cualquier asa. Marque las dimensiones que son importantes para el llenado, taponado o embalaje. Si una botella de muestra es la única referencia, indique qué características deben permanecer y cuáles pueden cambiar.
Separe el volumen de llenado nominal del volumen lleno. Defina también si el peso indicado incluye algún flash extraíble. Un dibujo con una base de peso poco clara puede llevar al fabricante de moldes y al proveedor de la máquina a trabajar hacia objetivos diferentes.
| Aporte | Qué necesita la revisión del equipo |
|---|---|
| Cuerpo de botella | Dimensiones, volumen, forma, mango y rango de peso aprobado. |
| Cuello y cierre | Plano de acabado, detalles de tapa o bomba, superficie de sellado y método de inspección. |
| Material | Grado de resina, color, aditivos y contenido de PCR o triturado propuesto. |
| plan de producción | Producción aceptada requerida, turnos, combinación de productos y cambios planificados. |
| Requisitos de calidad | Paredes críticas, dimensiones, apariencia y pruebas de bultos aplicables. |
Desde el punto de vista de la construcción de maquinaria, la pregunta útil es si una instalación acordada puede cumplir todos estos requisitos juntos. Un comprador puede aprobar la apariencia de la botella mientras el equipo de llenado aún necesita una altura de cuello diferente. Resolver ese problema temprano lo mantiene fuera de la etapa de aceptación del equipo.
Para una botella existente, envíe juntos su revisión del dibujo actual y muestras representativas. Explique cualquier problema conocido, como dificultad para tapar o una costura inferior débil. El objetivo es preservar las características correctas y al mismo tiempo brindarle al proveedor un problema claro que resolver.
Kinggle'sguía de diseño de moldes de extrusión y sopladoconecta estas entradas de producto a las interfaces del molde, de prensado, de enfriamiento y de la máquina. Mantenga ese paquete de dibujo adjunto a la cotización, para que los cambios de configuración posteriores tengan una referencia visible.
Especifique el grado de HDPE, no solo el nombre del polímero.
HDPE describe una familia de materiales. No identifica una especificación de procesamiento completa. LyondellBasell enumera grados de HDPE para varios procesos, incluido el moldeo por extrusión-soplado, el moldeo por inyección y el moldeo rotacional. Una nota de compra que diga sólo "HDPE" deja sin resolver el grado real.Fuente: descripción general de HDPE de LyondellBasell.
Envíe la ficha técnica actual del proveedor de resina con el dibujo de la botella. Registre la designación del grado y las condiciones de prueba junto a su valor de flujo de fusión. Proporcione al proveedor de la máquina también la información sobre el masterbatch de color y los aditivos propuestos. Estos insumos pertenecen al plan de prueba, incluso cuando la botella parece simple.
Para una botella de detergente o producto químico doméstico, analice la resistencia al agrietamiento por estrés ambiental con los equipos de resina y embalaje. ExxonMobil describe las compensaciones entre ESCR, procesabilidad, rigidez y otras propiedades de la botella en su programa técnico de HDPE. La elección de una resina debe reflejar los requisitos del paquete terminado en lugar de una sola propiedad del material.Fuente: Semana de Innovación de PE de ExxonMobil, sesión sobre botellas y contenedores de HDPE.
El material triturado y reciclado posconsumo también necesita definiciones claras. Indique el origen, la proporción prevista y el método de manipulación. Mantener un registro del lote de material utilizado para su aprobación. Si una cotización asume resina virgen pero la producción utiliza una mezcla diferente, la prueba original ya no representa la condición de producción completa.
Una solicitud útil solicita al proveedor que documente el material utilizado para su propuesta de resultado. Eso hace que los cambios posteriores sean más fáciles de evaluar. También proporciona a ambas partes una referencia común si el peso, la apariencia o la estabilidad del proceso cambian durante la puesta en servicio.
Por lo tanto, la selección de materiales y la selección de máquinas deberían ir juntas. Si la elección entre HDPE y PP aún está abierta, resuélvalo primero con los requisitos del producto. ElComparación de HDPE versus PPexplica esa decisión anterior; Esta guía asume que un proyecto de botella de HDPE es la ruta prevista.
Asegúrese de que el nombre de la máquina describa el proceso correcto
Los compradores utilizan varios nombres para equipos similares: máquina para fabricar botellas de HDPE, máquina para soplado de botellas de HDPE y máquina de moldeo por soplado para HDPE. Esos términos ayudan a describir el producto previsto. La cotización aún necesita identificar el proceso de moldeo real y la disposición del equipo.
En el moldeo por extrusión-soplado, el sistema de extrusión forma un tubo fundido llamado parisón. El molde la captura, el aire la expande contra la cavidad y la pieza se enfría antes de retirarla. Luego, el recorte y la inspección preparan la botella para su siguiente operación. Kinggle explica la secuencia del equipo en suguía de la máquina de moldeo por soplado continuo.
Para los proyectos de botellas discutidos aquí, comience la revisión con elgama de máquinas de extrusión continua. Luego haga coincidir la disposición del molde y el cabezal con la pieza. La presencia de un mango, un hombro inusual o un cuello grande debería convertirse en una cuestión de herramientas, en lugar de desaparecer bajo una descripción genérica de la máquina.
La búsqueda de una máquina para fabricar botellas de plástico también puede arrojar sistemas basados en preformas. Esos resultados no establecen compatibilidad con un proyecto de botella de extrusión. Pregunte si el sistema propuesto comienza con bolitas de resina y forma un parisón, o comienza con una preforma separada. Pon la respuesta en la oferta técnica.
Por el mismo motivo, no seleccione maquinaria únicamente a partir de un vídeo de demostración. Identifique la resina, el peso de la botella, la disposición del cabezal y el producto terminado que se muestra. Una máquina que forma un paquete diferente puede demostrar su secuencia sin probar el ciclo o la calidad requerida para su botella.
Si la elección del proceso permanece abierta, utilice el método más amplio.guía de la máquina de moldeo por sopladoantes de limitar la especificación. Una vez acordada la ruta, la cotización debe nombrar el modelo, herramental, sistema de materiales y operaciones incluidas. Esto le da al comprador una descripción utilizable del equipo en lugar de una colección de términos de búsqueda.
Tres referencias de Kinggle muestran por qué los litros son sólo un punto de partida
La siguiente tabla reúne valores seleccionados de tres páginas de productos Kinggle. Estas son referencias de máquinas publicadas, verificadas el 29 de septiembre de 2026. Ayudan a seleccionar una propuesta de equipo; la botella y las herramientas aún requieren una revisión del proyecto.
| Campo publicado | KGB2L | KGB5L | KGB5D |
|---|---|---|---|
| Disposición de la estación | Soltero | Soltero | Doble |
| Capacidad máxima del contenedor | 2 litros | 5 litros | 5 litros |
| Capacidad de fusión de HDPE | 30 kilos por hora | 55 kilos por hora | 80 kilos por hora |
| Diámetro del tornillo | 50mm | 60mm | 70 milímetros |
| Fuerza de sujeción | 40kN | 65 kN | 65 kN |
| Tamaño máximo del molde, ancho × alto | 360 × 380 milímetros | 410 × 450 milímetros | 410 × 450 milímetros |
| Espesor del molde | 160 a 300 milímetros | 200 a 310 milímetros | 200 a 310 milímetros |
| Distancia al centro del cabezal de troquel doble | 130mm | 150 a 180 milímetros | 150 a 180 milímetros |
Fuentes: las tres páginas de productos Kinggle vinculadas. La capacidad de fusión publicada es una referencia del rendimiento del material. No es una tarifa de botella terminada garantizada. La fila de espaciado del cabezal de troquel describe esa configuración; no establece que se incluya un doble título en toda cotización base.
Compare las dos entradas de 5 L. Ambos publican las mismas dimensiones máximas del molde y fuerza de sujeción. Los diámetros de los tornillos y las capacidades de fusión del HDPE difieren. Por lo tanto, elegir la plataforma de doble estación implica algo más que agregar otra posición de molde a una especificación por lo demás idéntica.
Para un comprador, esa comparación conduce a una solicitud práctica: mostrar el diseño del molde propuesto y el cálculo de la demanda de material junto al modelo elegido. Una máquina puede pasar la verificación del volumen nominal de la botella mientras el diseño de la cavidad propuesta aún necesita ajuste.
La referencia KGB2L más pequeña también tiene una dotación de herramientas diferente y un espaciado publicado entre cabezales dobles. Una botella adecuada para esa plataforma como una sola pieza puede necesitar una revisión por separado cuando el comprador solicita varias piezas por evento de moldeado. El volumen de la botella por sí solo no puede resolver esa cuestión.

Mantenga la comparación de modelos adjunta al resumen del producto. Si la botella se ensancha, su peso cambia o el objetivo de producción aumenta, vuelva a visitar los campos afectados. Esto es más útil que seleccionar la máquina más grande de la lista y asumir que cada botella más pequeña se adaptará a su configuración estándar.
Verifique el molde, los cabezales de troquel y las estaciones en el mismo dibujo.
El recuento de estaciones, el recuento de cabezas y el recuento de cavidades describen diferentes partes del sistema de producción. Una segunda estación proporciona otra posición del molde. Múltiples salidas de troqueles proporcionan múltiples parisones. Las cavidades del molde definen los productos formados durante un evento de moldeo. La propuesta debe mostrar cómo funcionan juntas estas partes.
Kinggle'sguía de múltiples cabezas versus múltiples cavidadesexplica la terminología. Úselo para leer el dibujo del diseño y luego solicite el número y el espaciado de las salidas reales. Las palabras "máquina doble" dejan demasiado lugar a malentendidos.
Comience con el ajuste físico
Compare las dimensiones del molde con el dibujo de la máquina aprobado. Incluya detalles de montaje, espesor, espacio de apertura y conexiones. Dejar la revisión de la autorización final a los proveedores de equipos y moldes; un máximo de catálogo no muestra todas las mangueras, accesorios o componentes móviles.
El espacio entre cabezales es una verificación separada. Varias botellas estrechas pueden caber en un molde donde no cabría el mismo número de botellas más anchas. Pregunte por los centros de las cavidades y las salidas de los troqueles en una sola vista. Eso permite a los proveedores verificar el acuerdo antes de que se lance cualquiera de los paquetes de herramientas.
Luego revise la secuencia de producción.
Elija el recuento de estaciones de la carga de trabajo planificada y el ciclo propuesto. Una máquina de doble estación puede alternar posiciones de molde, pero el sistema de extrusión y el equipo posterior deben soportar esa secuencia. Kinggle'scomparación de estación simple versus estación dobleofrece una discusión más amplia sobre la configuración.
Considere también la combinación de productos. Una fábrica con pedidos repetidos de una botella tiene un problema de programación diferente al de una fábrica que cambia moldes y colores con frecuencia. Pídale al proveedor que le explique qué equipos cambian entre los productos propuestos. Mantenga esa respuesta separada del ciclo de demostración más rápido.
Para una nueva celda de producción, solicite un diseño que identifique tanto el equipo de formación como la ruta de eliminación. Muestre dónde van las botellas y el flash después de que se abre cada molde. Un dibujo claro brinda a los equipos de compras, producción y herramientas el mismo arreglo para revisar.
Conecte botellas por hora al material que debe procesar la extrusora.
Escriba el objetivo de producción en botellas aceptadas por hora, con un período de medición definido. Luego trabaje hacia atrás a través de los rechazos, el material moldeado bruto y la secuencia de la máquina. Esto le da al proveedor una demanda para evaluar en lugar de una solicitud de velocidad inexplicable.
El peso de la botella terminada y el peso bruto moldeado son datos de entrada diferentes. La extrusora también procesa material que se convierte en material removible. Recuperar ese material puede afectar el balance de material y el costo de compra, pero no elimina el trabajo de extrusión inicial.
Ejemplo de planificación ilustrativo, no una prueba de producción de Kinggle
Suponga un objetivo de 600 botellas aceptadas por hora, una tasa de aceptación del 95 % y 90 g de material moldeado bruto por posición de botella. Suponga que la botella terminada pesa 70 g.
Botellas formadas requeridas: 600 ÷ 0,95 ≈ 632 por hora
Demanda bruta de fusión: (600 ÷ 0,95) × 0,090 ≈ 56,8 kg/h
Material en botellas aceptadas: 600 × 0,070 = 42,0 kg/h
La diferencia incluye material fuera de las botellas terminadas aceptadas. No es un cálculo de pérdida permanente de material ni de la cantidad de resina virgen a comprar.
Estas suposiciones producen una demanda bruta de fusión superior a la referencia publicada de 55 kg/h del KGB5L. Ésa es una razón para revisar la propuesta. Los 80 kg/h publicados por el KGB5D superan esta comparación preliminar de flujo másico, pero una prueba de botella aún debe establecer el tiempo del ciclo, la calidad y la capacidad posterior.
No convierta esa comparación en una promesa de 600 botellas buenas por hora. El ejemplo es un cálculo de selección utilizando datos supuestos. La producción real requiere la resina, el molde, el peso, las condiciones de enfriamiento y la configuración de la máquina aprobados.
Indique cómo se manejan las paradas en el registro de salida. Un intervalo de carrera estable y un turno completo son ventanas de medición diferentes. Si el cliente necesita un compromiso de turno, incluir el tratamiento acordado de puesta en marcha, inspección, descansos planificados y cambios.
Las tablas de productos de Kinggle etiquetan su referencia de velocidad como ciclo seco. Registre esa etiqueta con precisión y solicite una propuesta de producción aceptada por separado para su botella. El comprador debería poder rastrear el resultado cotizado hasta una condición de prueba y un método de conteo.
La botella debe pasar por el cuello, la pared y la base.
Una muestra de aprobación útil representa el paquete que el cliente llenará y enviará. Comience con la botella y el cierre previsto juntos. Solicite al equipo de embalaje que identifique las características de sellado, las dimensiones y los métodos de prueba que decidirán la aceptación.
Para el cuello, incluya el dibujo de acabado y el tapón, bomba u otro cierre aprobado. Registre qué calibres o mediciones verificarán el resultado. Una inspección visual del cuerpo de la botella no puede determinar si la interfaz del cierre cumple con su dibujo.
Para la pared, defina las ubicaciones importantes y cómo se medirán. El peso promedio de la botella es útil para el control de la producción, pero no ubica el material dentro de la pieza. Un mapa mural acordado hace que sea más fácil discutir el hombro, la zona del mango y la base durante una prueba.
ElGuía de programación y espesor de pared del parisón.Explica cómo el control de perfiles se relaciona con la distribución de materiales. Utilice esa discusión para definir el resultado requerido. El número de puntos de control por sí solo no sustituye a las botellas medidas.
En la base, acuerde la costura relevante, la superficie de apoyo y los controles de apariencia. Incluya cualquier prueba requerida de fuga, caída o carga superior en el plan de aceptación, con su método y criterios. Los requisitos aplicables provienen del uso del paquete y de las especificaciones del cliente.
Tome muestras de manera que se mantenga visible su origen. Identifique la cavidad y la estación, registre la configuración y conserve los detalles del lote de material. Si un resultado difiere entre posiciones, el equipo puede rastrearlo hasta una parte específica de la configuración.
Mantenga muestras aprobadas y registros de inspección con la revisión del dibujo final. Ofrecen a los equipos encargados algo más preciso que una fotografía para reproducir. Elguía de prueba de aceptación de fábrica de máquinasproporciona un marco para documentar la ejecución y la evidencia detrás de la aceptación.
Solicitar una celda de producción de botellas con alcance definido
Una cotización base de máquina puede dejar varios artículos del proyecto fuera de su precio. Solicite al proveedor que identifique el molde incluido, las herramientas del cabezal, el manejo de materiales y las operaciones posteriores. Coloque el equipo suministrado por el comprador en la misma lista para que el equipo de instalación pueda ver los límites completos.
Verifique los requisitos de aire y agua con la configuración propuesta. Registre las condiciones de suministro requeridas y las ubicaciones de conexión en los documentos del proyecto. Kinggle'sguía de diseño de fábrica y utilidadesCubre la información necesaria para la preparación del sitio.
Decida dónde se realizarán los recortes y las pruebas de fugas. Explique cómo llegan las botellas a la operación de llenado o envasado y cómo salen de la línea las piezas rechazadas. Cuando se solicite una función automática, solicitar al proveedor el nombre del equipo que la realiza y su interfaz con la máquina moldeadora.
Utilice la siguiente secuencia para preparar una solicitud de cotización. Cada paso produce algo que el proveedor puede revisar, en lugar de una preferencia general por una máquina rápida o completamente automática.
- Adjunte los planos de la botella y el cierre, o envíe muestras claramente identificadas.
- Enumere el grado de resina, el peso final y la combinación de materiales propuesta.
- Establezca el objetivo de producción aceptada y explique el turno y el cronograma de cambio de producto.
- Describir los moldes existentes, auxiliares y servicios de fábrica que deberá utilizar el nuevo equipo.
- Definir la inspección requerida, registros de prueba y equipos incluidos en la entrega.
Solicite la oferta técnica para responder cada ítem. Debe identificar el modelo propuesto y la disposición de las herramientas y luego explicar las condiciones detrás de su propuesta de producción. Cualquier aportación abierta debe permanecer visible hasta que se acuerde.
Para un proyecto con varias botellas, envíe la gama completa al principio. Marque qué producto se ejecutará con más frecuencia y cuál establece el mayor requisito de herramientas. Esto ayuda al proveedor a revisar el programa de producción junto con la dotación del equipo.
¿Está planificando una línea de botellas de HDPE?
Envíe a Kinggle su dibujo de botella y su objetivo de producción.Incluya el grado de resina, los detalles del cierre y cualquier información del molde existente. Estas entradas respaldan una revisión de la configuración y una cotización vinculada a su producto real.
Preguntas frecuentes
¿Qué máquina debo considerar para las botellas de HDPE?
Para un proyecto de botella de extrusión, comience con una máquina de moldeo por soplado y extrusión continua y revisen juntos el dibujo de la botella, la resina, el molde y el resultado requerido. Los KGB2L, KGB5L y KGB5D de Kinggle proporcionan puntos de referencia para contenedores pequeños. La selección final depende de las herramientas aprobadas y las condiciones de producción.
¿Puede una sopladora de 5 L producir botellas más pequeñas?
Posiblemente, si el molde, las herramientas de la matriz, el espaciado y la disposición de extracción se adaptan a esas botellas. La capacidad máxima del contenedor no define todos los productos compatibles. Envíe los dibujos de botellas más pequeñas y los objetivos de producción, luego solicite al proveedor que confirme la configuración completa para cada producto.
¿Una máquina de doble estación necesita un cabezal de troquel doble?
No. Las estaciones son posiciones de molde, mientras que las salidas de troquel determinan cuántos parisones se suministran en un evento de moldeo. Una cotización debe identificar ambos por separado. Verifique el diseño de cavidades propuesto, el espacio entre cabezales y los juegos de moldes antes de comparar dos ofertas de máquinas.
¿Cuántas botellas de HDPE puede producir la máquina por hora?
La respuesta depende de la botella, el peso bruto moldeado, el material, las herramientas, el ciclo y los criterios de aceptación. Especifique el objetivo como botellas aceptadas por hora en las condiciones acordadas. Utilice la capacidad de fusión publicada para una verificación inicial de la demanda de material y luego verifique la tasa de botella terminada en la prueba.
¿Puede la máquina funcionar con HDPE reciclado?
Confirme la fuente real del material y la mezcla prevista con el proveedor. Incluya ese material en la prueba y evalúe las botellas resultantes según los requisitos aprobados. Una descripción genérica de una máquina de HDPE no establece un porcentaje aceptable de contenido reciclado para cada paquete.
¿Qué información se necesita para una cotización de una máquina de botellas de HDPE?
Proporcione dibujos de botellas y cierres, grado de resina, peso objetivo, requisitos de producción aceptados y cronograma de cambios de producto. Agregue detalles del molde existente, servicios públicos del sitio y el equipo posterior requerido. Acuerde los criterios de prueba e inspección para que la cotización describa un resultado de producción que ambas partes puedan evaluar.
Las referencias de las máquinas enlazan a las páginas de productos publicadas de Kinggle. El ejemplo de producción numérica utiliza suposiciones establecidas y no es un resultado medido por una máquina. Para un pedido específico, utilice las especificaciones técnicas, los dibujos de herramientas y los registros de aceptación acordados.