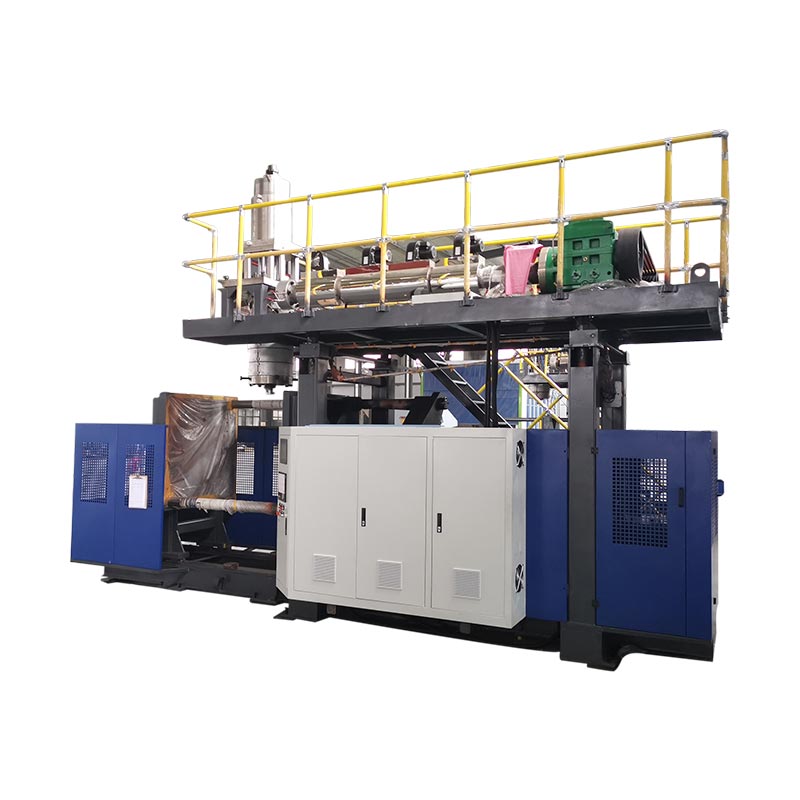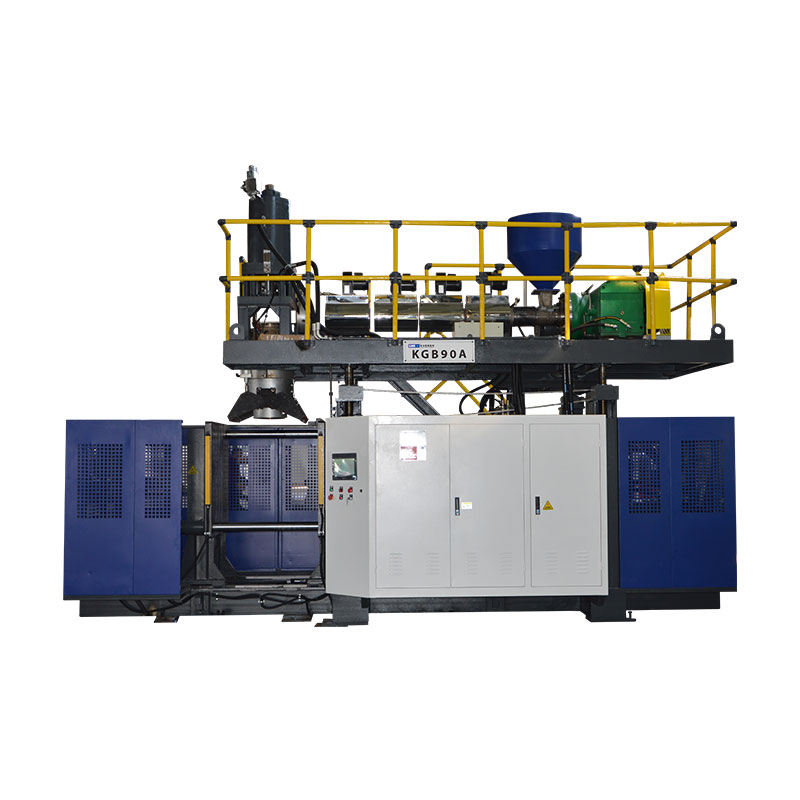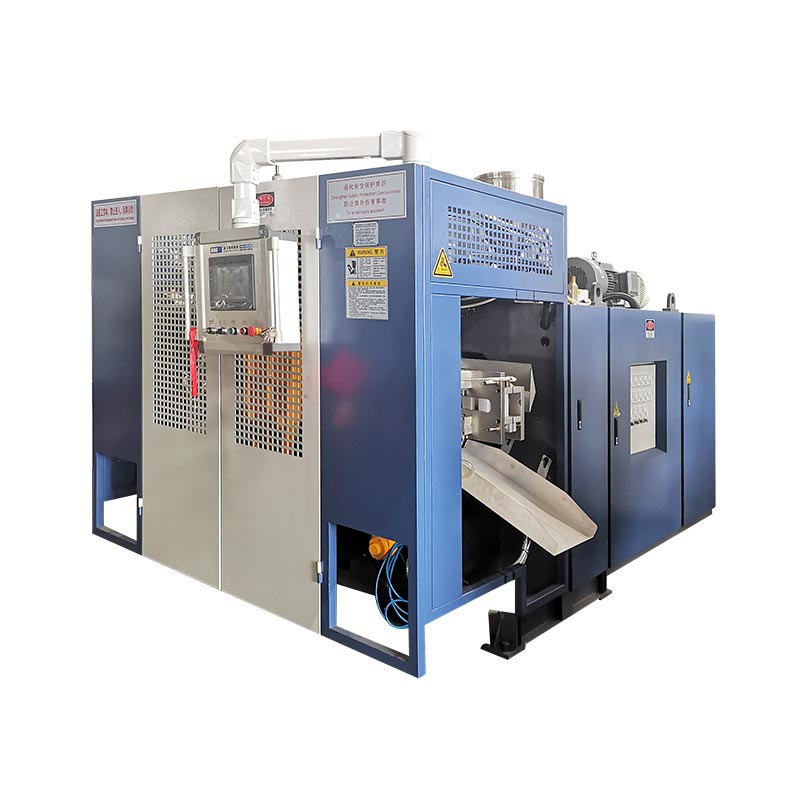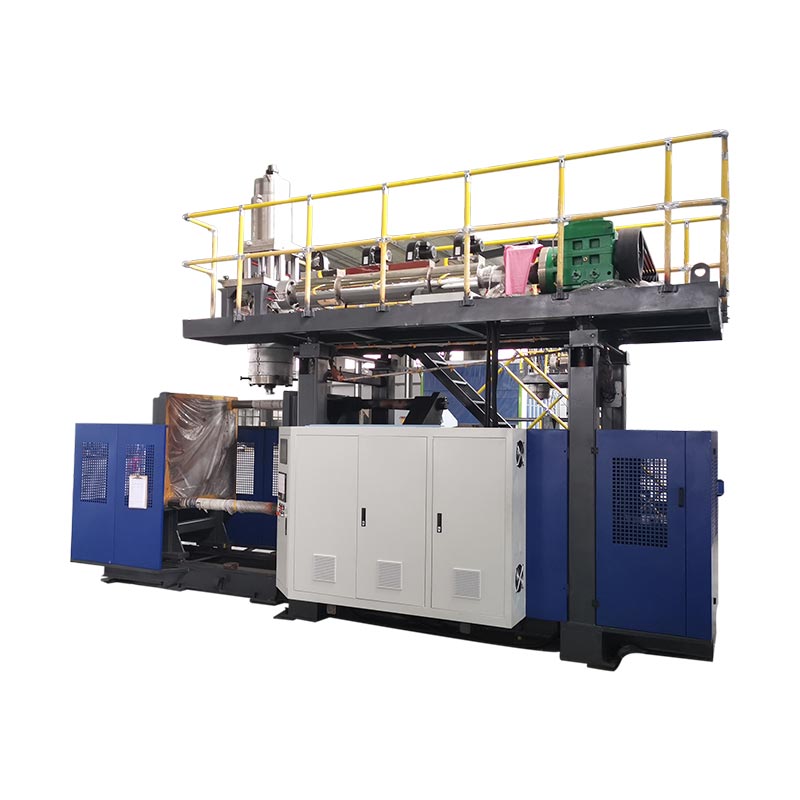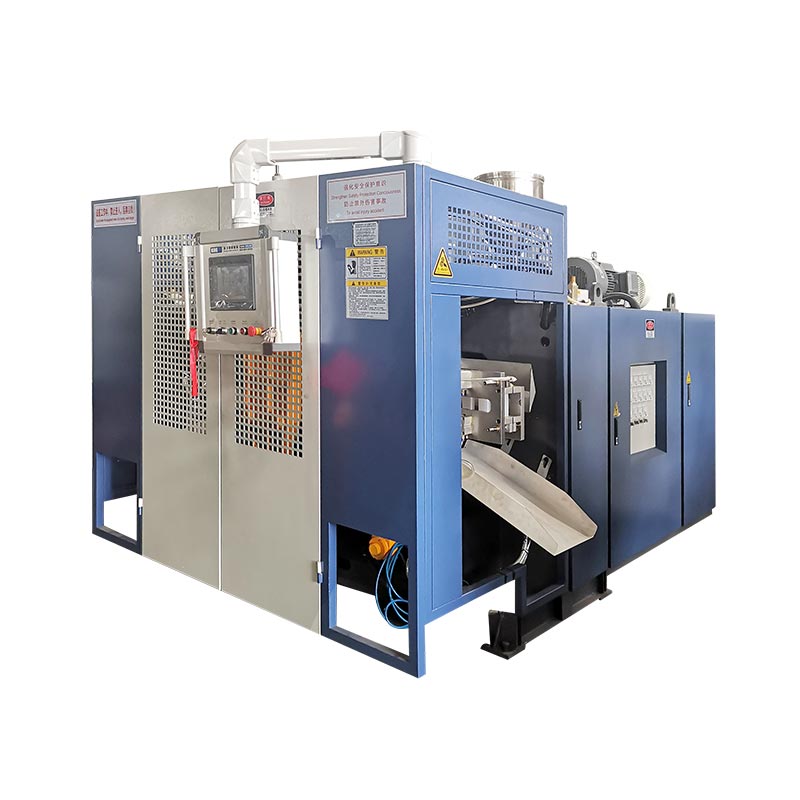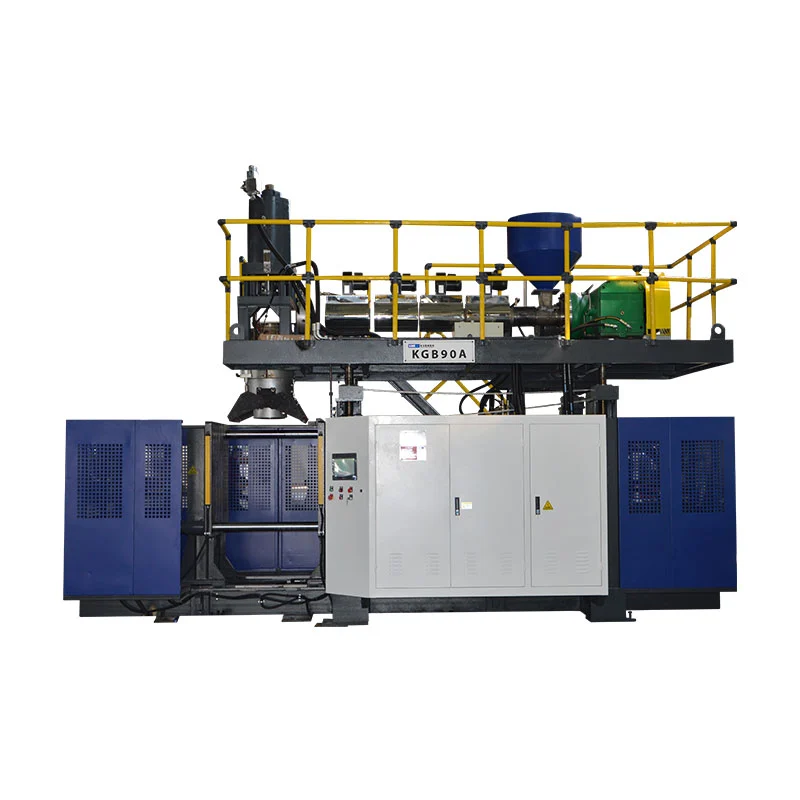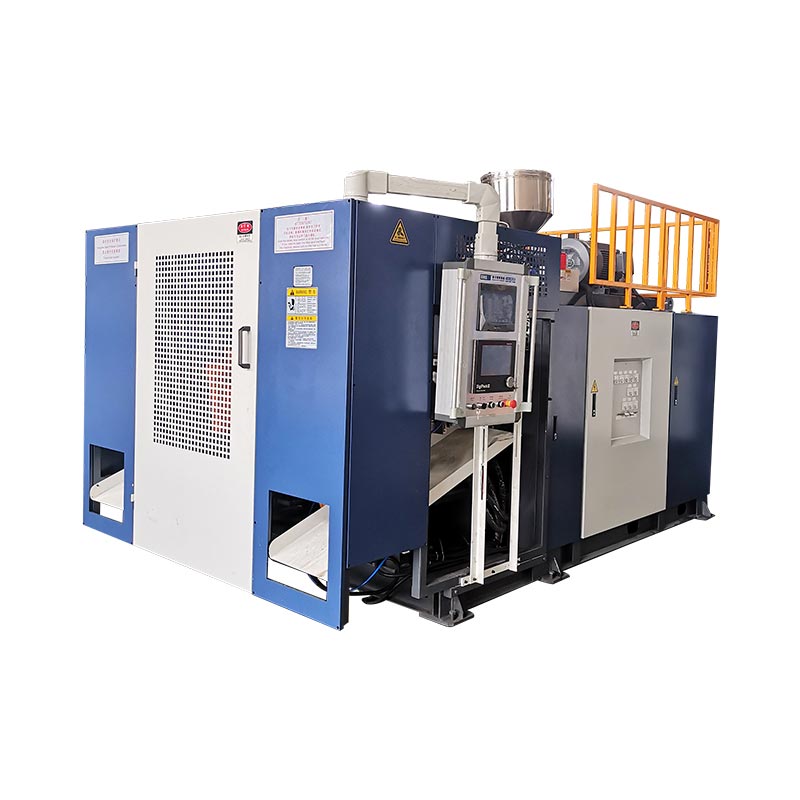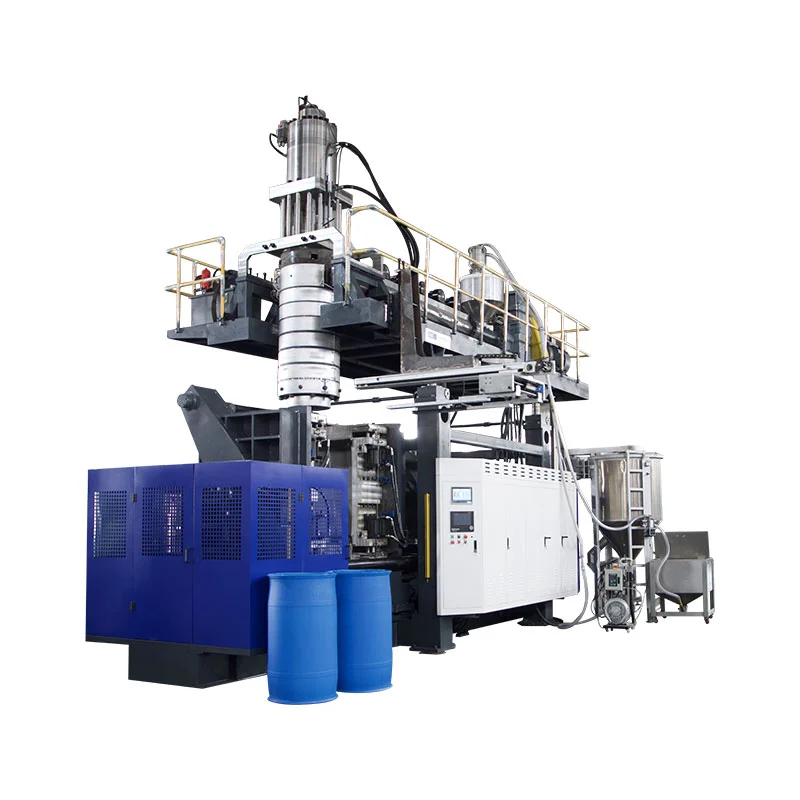
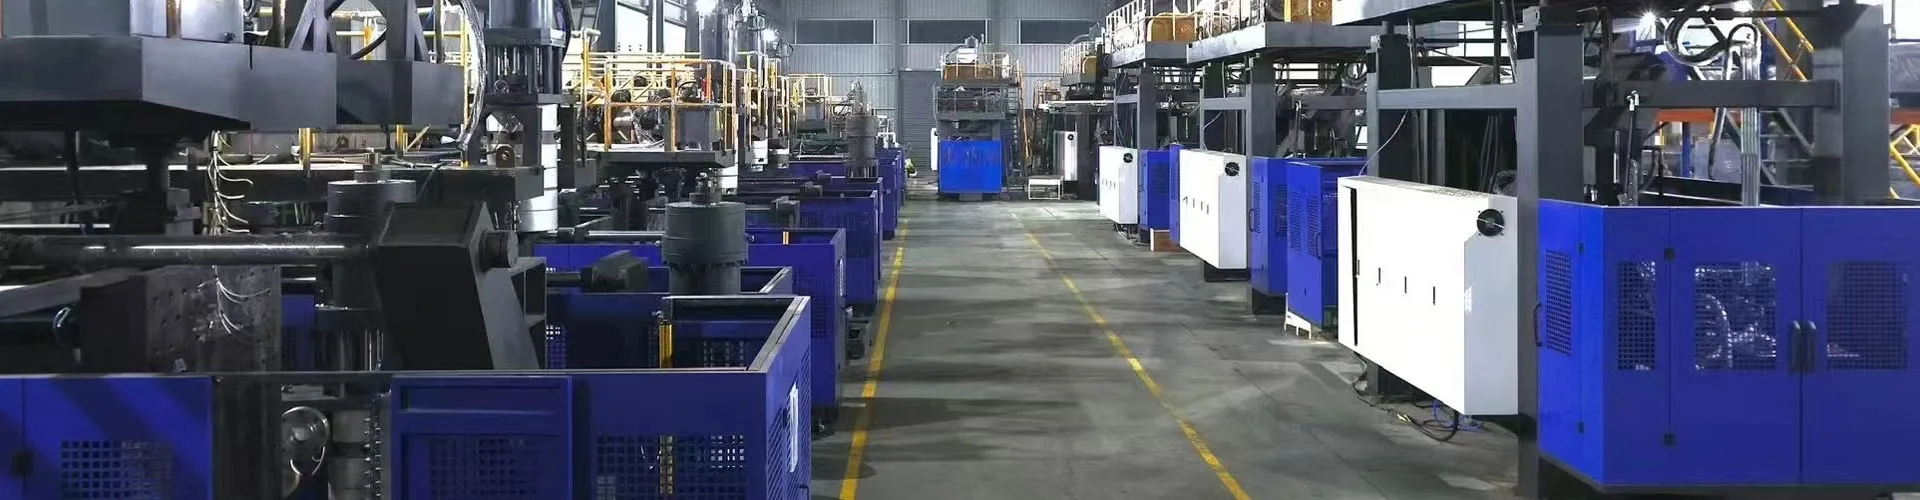
Las partes principales de una máquina de moldeo por soplado son el sistema de alimentación y extrusión, el cabezal de troquel, el molde y la abrazadera, el sistema de soplado, los circuitos de enfriamiento, los accionamientos y controles, y el equipo de extracción de piezas. Su disposición depende del proceso de moldeo y de la configuración de la máquina. Para el moldeo por extrusión y soplado, identifique cada componente por su función y ensamblaje antes de considerar un reemplazo.
Identificar un componente, localizar su conjunto, confirmar su función y recopilar la información técnica relevante. Una fotografía o un nombre familiar rara vez permiten determinar si dos piezas de repuesto funcionarán en la misma máquina.
Cuatro distinciones evitan costosas confusiones
- El cabezal de troquel forma el tubo de plástico; el molde de soplado forma el exterior del recipiente.
- Un pasador o mandril da forma al paso de la masa fundida. Un alfiler suministra aire y puede realizar funciones relacionadas con el cuello.
- Un comando de controlador, una posición de actuador y una pared de botella medida son pruebas diferentes.
- Hacer coincidir el nombre de un componente es sólo el comienzo de la identificación de la pieza de repuesto.
Identificar el tipo de máquina antes de nombrar sus piezas.
Confirmar el proceso a partir de la documentación técnica y de identificación de la máquina. El moldeo por extrusión-soplado, el moldeo por inyección-soplado y el moldeo por soplado-estirado fabrican productos huecos mediante diferentes disposiciones de herramientas. Una lista de componentes que combine los tres puede hacer que un comprador busque hardware que la máquina instalada no utiliza.
En el moldeo por extrusión-soplado, o EBM, una extrusora suministra polímero fundido a un cabezal de troquel. La cabeza forma un tubo hueco llamado parisón, que el molde captura e infla. Kinggle'sguía de la máquina de moldeo por sopladoexplica las categorías de procesos e identifica el moldeo por extrusión y soplado como su equipo principal.
En cambio, una máquina de moldeo por inyección y soplado forma una preforma alrededor de una varilla central antes de transferirla a la etapa de soplado. Un sistema de estiramiento-soplado de PET utiliza una preforma y una operación de estiramiento. Esas distinciones son importantes a la hora de identificar las herramientas: un conjunto de varilla-núcleo de IBM y una varilla estirable de PET no deberían aparecer en una lista genérica de repuestos de EBM.
Mantenga separados los ensamblajes, las piezas y el material de proceso.
El término "piezas de moldeo por soplado" puede significar componentes de máquinas o productos plásticos fabricados mediante el proceso. Indique qué significado se aplica. Un parison es plástico que se procesa, no una pieza reemplazable de una máquina. Una cavidad es una característica del molde. Un cabezal de troquel es un conjunto que contiene varios componentes con sus propias identidades.
Utilice la jerarquía de ensamblaje cuando solicite ayuda: máquina, sistema, ensamblaje y luego pieza individual. Por ejemplo, "cabezal de extrusión, conjunto de herramientas, mandril" es más útil que "pasador de cabeza". Agregue la referencia del dibujo o el número de pieza original siempre que esté disponible. Esto le da al proveedor un punto de partida sin depender de un apodo local.
| Grupo de componentes | Función | Evidencia de identificación útil |
|---|---|---|
| Alimentación y extrusión | Suministrar, transportar, fundir y mezclar resina. | Dibujo de extrusora, especificación de tornillo/barril, placa de motor |
| Cabezal de troquel y herramientas de parison | Distribuir el fundido y formar el tubo. | Modelo de cabeza, plano de utillaje, revisión de montaje. |
| control parisino | Cambios de comando en la apertura de herramientas. | Versión del controlador, actuador e identificación de retroalimentación |
| Molde y abrazadera | Capture el parisón, sostenga la herramienta y defina la forma externa. | ID del molde, dibujo de la interfaz, referencia del conjunto de abrazadera |
| Soplar y enfriar | Inflar el parisón y retirar el fuego. | Plano de herramienta de soplado, circuito de aire y mapa del circuito de refrigeración. |
| Conducir y controlar | Funciones de alimentación, secuencia y monitorización. | Esquemas, placas de dispositivos, versiones de software y parámetros. |
| Para llevar y terminar | Retirar y, cuando esté incluido, terminar el producto. | Dibujo de pinza/accesorio y configuración de línea aprobada |
Alimentar y fundir la resina: tolva, tornillo, barril y accionamiento.
La ruta de alimentación comienza antes del tornillo.
La tolva suministra material a la sección de alimentación del extrusor. Un proyecto también puede incluir cargadores, mezcladores, equipos de dosificación o un retorno de triturado. Trátelos como equipos identificables con interfaces separadas. La presencia de una tolva no prueba que el transporte, el secado o la mezcla automáticos estén incluidos en el suministro de la máquina.
Cuando la producción se vuelve irregular, registre el grado de resina, el lote, la mezcla y el comportamiento de alimentación antes de culpar al tornillo. Una restricción o una interrupción en la entrega del material puede afectar lo que llega a la cabeza. El equipo de mantenimiento necesita observaciones relacionadas con la ejecución real, no simplemente una solicitud de una extrusora más grande.
El tornillo, el cilindro y el sistema de temperatura realizan diferentes trabajos.
El tornillo giratorio transporta y trabaja la resina dentro del barril. Las zonas de calentamiento añaden calor bajo control de temperatura, mientras que el proceso también desarrolla calor mediante trabajo mecánico. Los sensores de temperatura proporcionan retroalimentación en sus ubicaciones instaladas. Por lo tanto, una temperatura de la zona del barril mostrada no es una medición directa de cada parte de la masa fundida que fluye.
Mantenga separadas las identidades del calentador y del sensor. Una alarma de baja temperatura puede afectar al circuito de alimentación, al calentador, al dispositivo de retroalimentación, al cableado o a la configuración del control. Reemplazar un calentador sin confirmar la falla puede dejar el problema original sin resolver. Utilice el diagrama de cableado real y un diagnóstico eléctrico calificado en lugar de una resistencia universal o un límite de temperatura.
La unidad debe coincidir con más de una clasificación de potencia.
El motor, la caja de cambios y el acoplamiento transmiten el movimiento al tornillo. Sus conexiones mecánicas y requisitos de funcionamiento pertenecen al conjunto instalado. Un motor con la misma potencia nominal no es automáticamente un reemplazo adecuado y un tornillo con el mismo diámetro nominal puede tener una geometría o detalles de conexión diferentes.
Para consultas sobre tornillos o cilindros, proporcione el dibujo original, el número de serie de la máquina y la aplicación del material. Para consulta de variador incluir las placas completas del motor y caja de cambios más la correspondiente referencia de montaje. Conserve la orientación original y la información de conexión en fotografías tomadas desde una posición segura. Estos registros ayudan a distinguir el elemento fallido del conjunto más grande que lo rodea.
Forme el parisón: cabezal de matriz, herramientas de matriz y control del espesor de pared
El cabezal de troquel recibe el material fundido del extrusor y lo distribuye hacia las herramientas de salida. La matriz y el mandril, a veces descritos como pasador de matriz o herramienta central, definen el paso anular que forma el tubo. La terminología varía según el diseño del cabezal, por lo que un componente con nombre siempre debe conectarse a un dibujo.
El molde de soplado realiza un trabajo diferente. Se cierra alrededor del parisón caliente y define el exterior del recipiente a medida que el aire expande el plástico contra la cavidad. Pedir "un nuevo cabezal de molde" sin identificar si el problema se refiere al cabezal de extrusión, a las herramientas de salida o al molde de soplado crea una ambigüedad evitable.
Los cabezales continuos y acumuladores tienen diferentes recorridos de material.
Una disposición de extrusión continua forma el preformado a partir del suministro continuo de masa fundida. Un cabezal acumulador almacena una cantidad de masa fundida y la descarga durante el ciclo. Las funciones adicionales de almacenamiento y descarga cambian el conjunto del cabezal y sus controles. Un acumulador de material fundido también se diferencia de un acumulador hidráulico que almacena energía en un circuito de potencia fluida.
Identifique la arquitectura del cabezal antes de comparar sellos, herramientas, calentadores o actuadores. Hacer coincidir el diámetro de salida por sí solo no establece que el conjunto circundante, el movimiento o la interfaz de control sean compatibles.
El controlador es sólo una parte del control del espesor de la pared.
Un sistema de control de parisón vincula un perfil programado al movimiento de la herramienta a través de un controlador, un actuador y una disposición de retroalimentación. Moog'sdescripción general de los componentes de moldeo por sopladodescribe controladores, actuadores y servocomponentes como elementos separados de sus soluciones. Estas familias de componentes tienen diferentes funciones dentro del sistema de control y movimiento.
La implicación práctica es simple: no se puede seleccionar una pantalla o controlador de reemplazo independientemente del actuador, la retroalimentación y la interfaz de la máquina. La descripción general de Moog describe las familias de componentes; no identifica qué dispositivo está instalado en una máquina Kinggle en particular.
La posición de las herramientas y el espesor final de la pared también deben permanecer separados. La pared de la botella todavía depende del comportamiento del material, la geometría de la pieza y las condiciones del proceso. Verifique la pieza moldeada en lugar de tratar un perfil mostrado como un informe de medición de pared. Elguía de programación parisonconecta los cambios de perfil con las ubicaciones medidas de los productos.
Dar forma y liberar la pieza: molde, abrazadera, sistema de soplado y extracción.
El molde de soplado y la unidad de cierre deben identificarse por separado. El molde es la herramienta específica del producto. El conjunto de sujeción soporta y mueve esa herramienta y la mantiene cerrada durante las etapas requeridas. Platinas, guías, cilindros y cualquier mecanismo de carro pertenecen a la configuración de la máquina, no automáticamente a la compra del molde.
Para consultas sobre reemplazo, una fotografía de la cavidad puede identificar el producto pero revelar poco sobre la interfaz de montaje. Incluya la identificación de la herramienta y el dibujo de máquina o molde correspondiente. ElGuía de diseño de moldes de moldeo por soplado y extrusión.explica por qué la cavidad, el pellizco, el enfriamiento, la interfaz de soplado y el método de extracción deben funcionar juntos.
Un alfiler no es un alfiler.
El pasador o mandril pertenece al utillaje de formación por fusión. Un soplete pertenece a la disposición de suministro de aire y, en algunas configuraciones, a la de formación de cuello o de calibración. Ambos pueden denominarse "pin" en el taller, pero realizan trabajos diferentes y tienen interfaces diferentes.
Algunos productos utilizan una disposición de soplado diferente, incluido el soplado desde abajo. No pida un alfiler solo por el volumen de la botella. El acabado del producto, la geometría de la herramienta, el montaje, el movimiento y la conexión de aire deben coincidir con el diseño aprobado. Las funciones exactas de un pasador o conjunto de soplado dependen de ese diseño.
La extracción de piezas se extiende más allá de la apertura del molde.
El sistema de remoción debe sacar el producto formado sin daños o interferencias inaceptables. Dependiendo del proyecto, el desmontaje puede implicar una pinza, un robot, otro mecanismo de manipulación o un manejo manual definido. La eliminación de rebabas, el punzonado de mangos, la prueba de fugas y el transporte pueden ser equipos separados.
Ese límite importa cuando una pieza llega incorrectamente a la siguiente máquina. Puede ocurrir una marca o deformación después de que se abre el molde. Registre dónde aparece por primera vez, qué estación o cavidad lo produjo y si estaba presente antes de su manipulación. No diagnostique el desgaste del molde a partir de un defecto que sólo haya sido inspeccionado después del recorte y el transporte.
Confirme el alcance de extracción y acabado solicitado antes de solicitar dedos, accesorios o sensores de reemplazo. Elmáquina automática y guía de línea completasepara las funciones de la máquina del suministro posterior. La automatización debe identificarse por la configuración real, no inferirse de la palabra "automático".
Apoyar el ciclo: hidráulica, refrigeración, sensores y controles.
Circuitos de potencia y fluidos.
En una máquina hidráulica, el motor y la bomba suministran energía hidráulica. Las válvulas dirigen o regulan el flujo y los actuadores producen movimiento. Una bomba de aceite servoaccionada sigue siendo parte de un sistema hidráulico. Llamarlo motor eléctrico no hace que toda la máquina sea totalmente eléctrica.
El sistema de aire admite las funciones neumáticas y de soplado especificadas. Los reguladores, válvulas, filtros, tuberías y la herramienta de soplado tienen diferentes funciones. Una conexión que parece correcta aún debe cumplir con los requisitos de su circuito. Identifique los componentes hidráulicos y neumáticos a partir del código esquemático y completo del dispositivo, no solo el tamaño del cuerpo o la apariencia del puerto.
La refrigeración tiene varias cargas separadas.
El molde necesita eliminación de calor y la máquina puede tener cargas de enfriamiento adicionales, como aceite hidráulico u otros circuitos específicos. Un enfriador, una torre o un sistema de agua de planta pueden ubicarse fuera del suministro de la máquina. Mapee los límites de responsabilidad antes de tratar el equipo faltante de la planta como un componente faltante de la máquina.
Una lectura normal en el suministro principal de agua no prueba que cada rama del moho tenga una circulación adecuada. La identidad del circuito y las observaciones operativas reales son más útiles que una suposición única para toda la línea. Elguía de requisitos de servicios públicosexplica cómo mantener distintas las demandas de la máquina, el molde y los auxiliares.
La HMI, el PLC y los dispositivos de retroalimentación no son intercambiables.
La HMI es la interfaz del operador. El PLC ejecuta la lógica de control de la máquina, mientras que los dispositivos de campo proporcionan señales y ejecutan comandos. Un mensaje en la HMI identifica una condición reportada; por sí solo, no establece que la pantalla esté defectuosa o que un dispositivo mostrado haya fallado.
Conserve la alarma, el paso del ciclo y las observaciones relevantes antes de borrar o cambiar algo. Utilice elGuía de configuración y alarmas de HMIpara organizar ese registro. Los reemplazos de controlador, variador o retroalimentación también pueden requerir el programa, los parámetros y la calibración correctos.
Los dispositivos relacionados con la seguridad requieren su reemplazo y proceso de validación específicos. En los Estados Unidos,Guía de energía peligrosa de OSHAaborda los riesgos de servicio debidos a una energización inesperada o energía almacenada. Siga el procedimiento específico de la máquina del sitio a través de personal autorizado. Ni una parada HMI ni una guía de piezas genérica establecen un acceso seguro.
Vea en qué se diferencian las piezas en las máquinas Kinggle continuas y de acumulador
Los ejemplos de plataformas reales hacen que el mapa de componentes sea más útil. Kinggle'sPágina del producto KGB5Ldescribe una máquina continua de una sola estación con un mecanismo de desplazamiento de molde traslacional. Su tabla enumera un tornillo de 60 mm y el PLC Mitsubishi se menciona en la descripción de la característica.

ElKGB100B 120L páginaen cambio, describe una plataforma de cabezal de acumulador. Enumera un tornillo de 100 mm y describe la operación del servo hidráulico, el bloqueo del molde por presión directa y el control del espesor de la pared. Su disposición de almacenamiento y descarga le da a la discusión de componentes una estructura diferente.

| Artículo | KGB5L | KGB100B | Lo que cambia la distinción |
|---|---|---|---|
| Arquitectura publicada | Extrusión continua de una sola estación | Extrusión de cabezal acumulador | Relaciones entre el conjunto del cabezal y el ciclo |
| Diámetro de tornillo publicado | 60mm | 100 milímetros | Diferentes referencias de extrusores; El diámetro no es una especificación completa de la pieza. |
| Disposición del molde publicado. | Cambio de molde traslacional | Disposición fija de apertura/cierre descrita en la página. | Identificar el conjunto correcto de abrazadera y movimiento. |
| Identidad de reemplazo | Utilice la documentación construida de esta máquina | Utilice la documentación construida de esta máquina | No se deriva ninguna intercambiabilidad de un nombre de componente compartido |
Fuentes: las dos páginas de productos Kinggle vinculadas. Las descripciones de configuración y los diámetros de los tornillos son información del catálogo, no medidas de la máquina instalada por el cliente.
Estos ejemplos muestran por qué "un tornillo Kinggle", "una válvula hidráulica" o "un controlador de pared" es una descripción de pedido demasiado amplia. Incluso dentro de una misma familia de máquinas, el número de serie, los cambios aprobados y la revisión actual del ensamblaje son importantes. Los datos de la página del producto pueden ubicar la plataforma, pero no pueden reemplazar la lista de materiales conforme a obra.
Para la compra, separe tres registros: lo que describe el catálogo, lo que incluyó el pedido y lo que está instalado ahora. Es posible que una modificación posterior haya cambiado una unidad, un sensor o una herramienta. Concilie esos registros antes de seleccionar un reemplazo, especialmente cuando el componente antiguo ya no coincide con el dibujo original.
Durante una consulta de servicio, marque el subsistema afectado en una fotografía general y adjunte la etiqueta legible del componente por separado. Vincula ambas imágenes al número de serie de la máquina. Un primer plano sin contexto de instalación puede ocultar si el artículo pertenece al accionamiento de extrusión, al paquete hidráulico o a un auxiliar.
Identifique el reemplazo correcto antes de realizar el pedido.
Comience con el problema observado y la identidad de la pieza, no con la conclusión de que un componente ha fallado. Las paredes irregulares, el movimiento lento o una alarma de temperatura pueden tener varias causas. Registre las condiciones y confirme la falla mediante el proceso de diagnóstico aprobado antes de comprar un reemplazo.
Elguía de defectos de moldeo por sopladoEs útil para organizar los síntomas del producto. Para los intervalos de servicio, utilice ellista de verificación de mantenimiento preventivojunto con el manual de la máquina instalada. Una descripción general de los componentes no debe prescribir una edad de reemplazo para cada resina, ciclo de trabajo y entorno operativo.
| Registro | Incluir | Por qué es importante |
|---|---|---|
| Identidad de la máquina | Modelo, número de serie y fotografía de placa identificativa. | Localiza la compilación y su documentación. |
| Identidad de la asamblea | Sistema, plano de montaje, número de pieza original y revisión. | Distingue un componente de artículos similares. |
| Información del dispositivo | Código completo del fabricante y clasificaciones legibles. | Un código parcial puede omitir una diferencia de configuración. |
| Conexiones | Interfaces de montaje, eje, fluido, eléctricas o de señal relevantes | Confirma más que un parecido visual |
| Historial de cambios | Reemplazos, modificaciones y cambios de software aprobados | Concilia el dibujo original con la máquina actual. |
| evidencia de falla | Alarma, paso del ciclo, mediciones, muestras marcadas y fotografías seguras. | Ayuda a separar el síntoma informado del elemento fallido |
Utilice una secuencia de identificación breve y controlada.
- Ubique el artículo en el dibujo o la lista de piezas de la máquina y registre su referencia de ensamblaje.
- Capture la etiqueta completa y la instalación circundante desde una posición segura y permitida.
- Haga coincidir las interfaces mecánicas, eléctricas y de fluidos relevantes con las especificaciones del proveedor.
- Documente las sustituciones o revisiones y obtenga la aprobación técnica requerida antes de la instalación.
- Después del reemplazo autorizado, verifique la configuración requerida, la retroalimentación, las funciones de seguridad y el resultado del producto antes de iniciar la producción.
Diferentes clases de componentes necesitan evidencia diferente. Un calentador requiere sus detalles eléctricos y de instalación específicos. Una válvula requiere la función correcta del circuito y la configuración del dispositivo. Una herramienta mecánica requiere su dibujo e interfaces. Un reemplazo de control requiere verificaciones de versión y parámetros. Una fotografía puede respaldar estos registros, pero no puede establecer todos los requisitos ocultos.
Solicite confirmación por escrito del artículo exacto suministrado y cualquier sustituto aprobado. Preservar las identidades antigua y nueva en el registro de servicio. Ese registro es más útil en la próxima falla que una descripción de compra que diga sólo "una pieza de repuesto para maquinaria de moldeo por soplado".
Una etiqueta ilegible necesita más pruebas, no un número de pieza adivinado. Utilice la posición del dibujo, las fotografías de instalación y el registro de la máquina para resolver la identidad. No copie un código de una máquina cercana simplemente porque su componente es similar.
Preguntas frecuentes sobre piezas de máquinas de moldeo por soplado
¿Cuáles son las partes principales de una máquina de moldeo por soplado?
Para una máquina de extrusión, los grupos principales son alimentación y extrusión, cabezal de matriz y herramientas, control de parisón, molde y abrazadera, soplado, enfriamiento, accionamientos y controles, y extracción de producto. La disposición exacta depende de la plataforma y del proyecto. Primero identifique el proceso, luego use sus documentos de ensamblaje para distinguir el equipo estándar, las opciones seleccionadas y los auxiliares separados.
¿Cuál es la diferencia entre un cabezal de troquel y un molde de soplado?
El cabezal de troquel maneja el polímero fundido y forma el parisón a través de su herramienta de salida. El molde de soplado se cierra alrededor de ese parisón y define el exterior del producto durante el inflado. Por lo tanto, una cavidad de molde, una matriz o un conjunto de cabezal completo son un artículo de pedido diferente. Proporcione la referencia del ensamblaje en lugar de confiar únicamente en la palabra "molde".
¿Es lo mismo un soplete que un troquel o un mandril?
No. Un pasador o mandril pertenece a las herramientas de formación de masa fundida y ayuda a definir la salida anular. Un pasador introduce aire y puede tener funciones de calibración o formación de cuello en el diseño específico. La palabra compartida "pin" no hace que los componentes sean intercambiables. Utilice el dibujo de herramientas real para identificar cualquiera de los elementos.
¿Las piezas son intercambiables entre diferentes máquinas de moldeo por soplado?
No asuma intercambiabilidad a partir de un nombre común, apariencia similar o calificación de titular coincidente. El código completo del dispositivo, la revisión del conjunto, el montaje, las conexiones y la función operativa deben coincidir. Los controles también pueden depender de la compatibilidad del software, los parámetros y la retroalimentación. Cualquier alternativa debe aprobarse para la configuración instalada en lugar de deducirse de una fotografía de catálogo.
¿Qué información se necesita para identificar una pieza de repuesto?
Envíe el modelo y número de serie de la máquina, número de pieza original, referencia del plano de ensamblaje, fotografías de revisión y etiquetas claras. Incluya las interfaces relevantes, las modificaciones aprobadas y la falla observada. Para los dispositivos de control, conserve también los registros de versión y configuración. Esto permite que la consulta identifique un elemento particular en lugar de una categoría amplia de componentes.
Prepare una consulta de piezas específicas
Para una máquina Kinggle, comience con la placa de la máquina, la referencia de ensamblaje y la etiqueta legible del componente. Agregue el registro del problema y los dibujos relevantes, luego envíe el paquete a través delPágina de contacto de Kinggle. Identificar la pieza instalada es el primer paso para confirmar el reemplazo correcto.