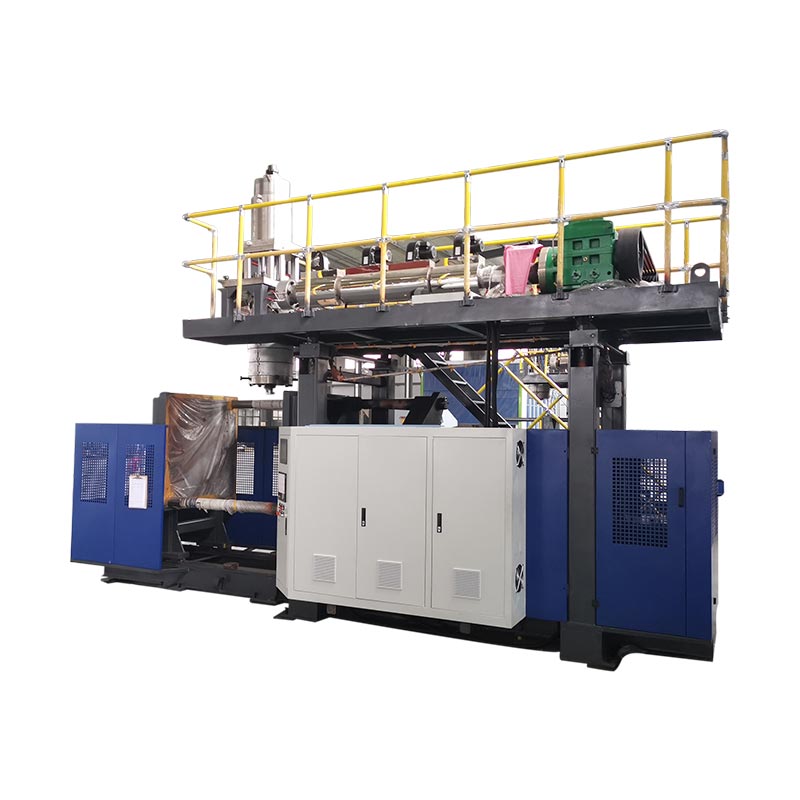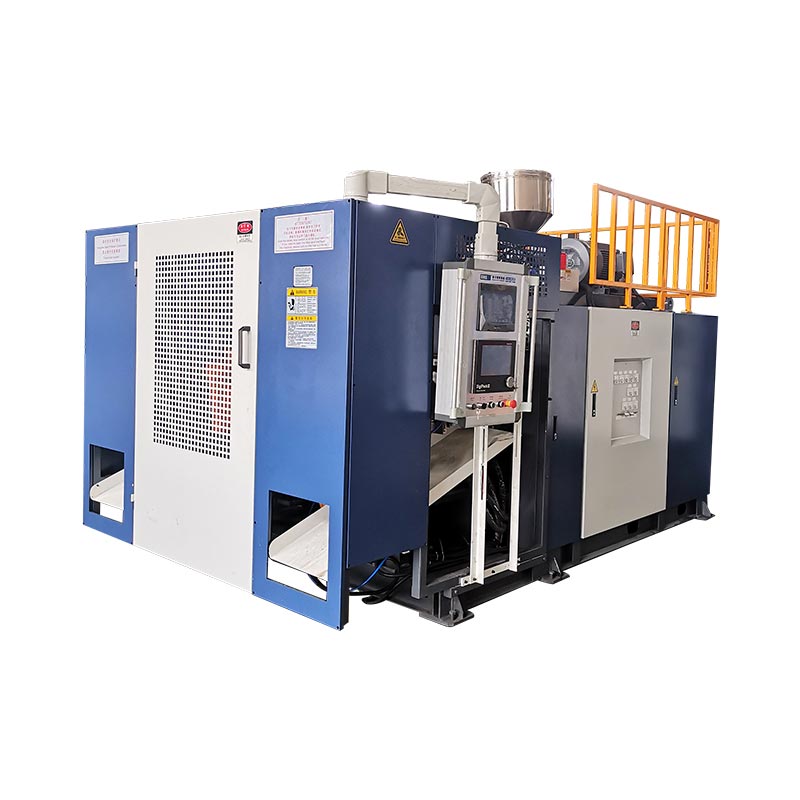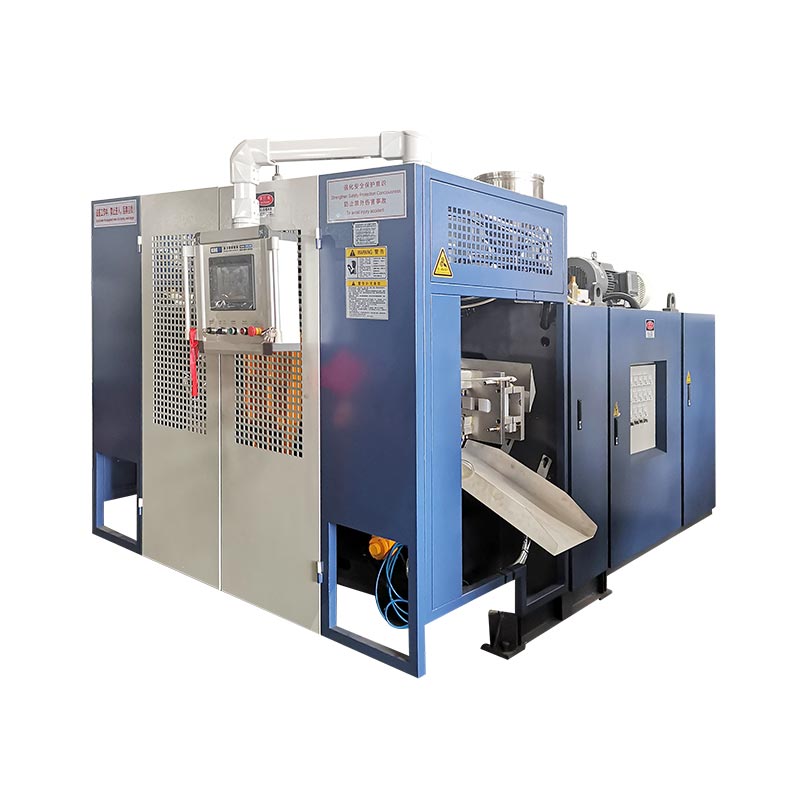
Elija una máquina de moldeo por soplado multicapa haciendo coincidir la función de cada capa con la especificación del contenedor. Verifique que el sistema de extrusión cotizado pueda mantener la receta con la producción requerida y luego compare el costo por contenedor aceptado. Verificar la configuración con los materiales y molde previstos; Las capas adicionales sólo se justifican por un producto definido o un requisito de producción.

Una decisión de compra útil sigue cuatro comprobaciones:
- Escriba la especificación del contenedor antes de seleccionar un recuento de capas.
- Asigne cada flujo de material a su capa y verifique su rango operativo.
- Verifique la distribución real de las capas y el rendimiento del contenedor terminado.
- Incluir las pérdidas de producción en la comparación de costos y el registro de pruebas.
Comience con la especificación del contenedor, no con el recuento de capas.
La solicitud de una "máquina de botellas de tres capas" deja abiertas demasiadas decisiones. No identifica el contenido, la geometría del contenedor, los grados de resina, el rendimiento requerido ni el motivo para separar la pared en capas. Un proveedor puede responder a esa solicitud con una categoría de máquina y al mismo tiempo cotizar el sistema de materiales incorrecto.
Comience con el contenedor terminado. Proporcione su dibujo, acabado del cuello, disposición del mango, capacidad nominal y peso terminado. Agregue la apariencia requerida, las condiciones de servicio y las comprobaciones de rendimiento. Una botella de detergente de color claro y un paquete sensible al oxígeno necesitan pruebas diferentes, incluso si su volumen y peso total coinciden.
Convierta los requisitos en elementos de aceptación
Reemplace términos vagos como "buena barrera" o "alta resistencia" por una prueba definida y un límite de aceptación. Indique si la botella debe resistir una secuencia de manipulación particular, mantener una apariencia específica o cumplir con un objetivo de protección del producto. La condición de prueba pertenece al límite, incluido el contenido o el simulante cuando sea relevante.
| Requisito | Pregunta de selección | Pruebas a solicitar |
|---|---|---|
| Color de superficie consistente | ¿Qué capa lleva el color y qué variación de entrada se permite? | Muestras de apariencia aprobadas y muestras de prueba en toda la ejecución |
| Material reciclado en el núcleo. | ¿Qué fuente, calidad y proporción de material debe manejar el sistema? | Especificación de materiales, mapeo de alimentación y resultados de piezas terminadas |
| Protección del producto | ¿Qué sustancia debe mantener la pared dentro o fuera? | Objetivo de barrera, condiciones de prueba y validación a nivel de paquete |
| Manipulación y apilamiento | ¿Qué ubicaciones de contenedores y cargas controlan el rendimiento? | Límites de dibujo y pruebas mecánicas acordadas. |
| Producción | ¿Cuántos contenedores aceptados se requieren dentro del tiempo definido? | Demanda bruta de fusión, recuentos aceptados, rechazos y registro de paradas |
Mantenga los requisitos obligatorios separados de las preferencias. Si una estructura de una sola capa ya pasa la especificación, utilícela como opción de referencia. Una propuesta multicapa necesita entonces una razón clara: una superficie diferente, un material central definido, una función de barrera u otro requisito que la referencia no puede cumplir económicamente.
Indique también la combinación de productos. Una línea que sirve pedidos repetidos largos tiene una carga de cambio diferente a la de una que produce lotes cortos en varios colores. Incluya los productos planificados más pequeños y más grandes, en lugar de probar solo la botella más sencilla. Esto le da a la discusión sobre equipos un límite utilizable.
Dale un trabajo a cada capa antes de elegir la estructura.
El moldeo por soplado por coextrusión combina corrientes de material en un parisón en capas antes de que el molde forme la parte hueca. La pregunta de selección es cómo esas capas sirven al contenedor. Kinggle'sdescripción general de la coextrusión multicapaExplica el proceso básico y las funciones de capa comunes.
Una máquina de moldeo por soplado de doble capa puede ser relevante cuando las superficies internas y externas necesitan formulaciones diferentes. Una máquina de moldeo por soplado de tres capas agrega un núcleo separado entre esas superficies. Ninguna descripción establece por sí misma resistencia, compatibilidad química o desempeño de barrera. Esas propiedades aún necesitan los materiales seleccionados, la geometría y los resultados de las pruebas.
| Concepto de estructura | Razón para evaluarlo | Pregunta que queda |
|---|---|---|
| Una sola capa | Una formulación cumple con todos los requisitos del producto. | ¿El contenedor terminado pasa con el peso propuesto? |
| dos capas | Formulaciones internas y externas separadas | ¿Siguen siendo aceptables las superficies y la interfaz? |
| tres capas | Asignar una formulación central independientemente de ambas pieles. | ¿Puede el núcleo compartido previsto ejecutarse con aspectos y rendimiento aceptables? |
| Estructura de barrera con capas de unión. | Combinar una resina barrera seleccionada con materiales estructurales. | ¿Están validados los grados de resina, las interfaces y el rendimiento del paquete? |
Especificar materiales como sistema.
Para una estructura de revestimiento/núcleo/revestimiento, identifique el paquete de resina y aditivos en cada posición. Distinga la materia prima reciclada comprada de los recortes de producción devueltos a través de una trituradora. Una receta descrita simplemente como "nueva/vieja/nueva" oculta la información necesaria para evaluar la consistencia y el manejo del material.
No trate un núcleo reciclado enterrado como prueba automática de idoneidad para el contenido. Solicite la documentación del material y la evaluación específica del producto requerida para el uso previsto. Asimismo, el contenido reciclado y la reciclabilidad son cuestiones separadas. Uno se refiere a lo que entra en el contenedor; el otro se refiere a lo que puede pasar después con el paquete completo.
Una capa barrera cambia el sistema material.
Kuraray identificaEVAL EVOH como material barrera a los gasesutilizado en embalaje y otras aplicaciones. Espresentación técnicaTambién ilustra las capas de unión entre poliolefina y EVOH. Esas posiciones adhesivas pertenecen a la revisión de estructuras y equipos, no fuera del recuento de capas.
Solicite la combinación de resina completa, incluidos los grados de adhesivo, las instrucciones de manipulación y las condiciones de barrera acordadas. Un valor de permeabilidad del material no es un resultado de vida útil para una botella terminada. El envase, cierre, contenido y condiciones de uso necesitan su propia validación. Agregar una resina barrera sin esa especificación deja la decisión de compra inconclusa.
Compruebe si la máquina citada puede ejecutar la receta de capas
Una máquina de moldeo por extrusión-soplado multicapa debe coincidir tanto con el contenedor como con los flujos de material que alimentan su cabezal. Solicite un programa de equipo que nombre cada extrusor, alimentador, ruta de material y posición de capa. El dibujo también debe identificar las salidas de los troqueles, las estaciones y las cavidades del molde. Estos recuentos describen diferentes partes del sistema.
Una máquina de cabezales múltiples produce varios preformas para un evento de moldeo. Un cabezal de matriz multicapa forma capas dentro de una pared de parisón. Una cotización puede combinar estas características, pero una no establece la otra. Asimismo, el recuento de capas por sí solo no proporciona un recuento fiable del extrusor. Lea el mapeo de feeds real.
Dimensionar los flujos de material con unidades completas.
Utilice la demanda bruta de parisón para dimensionar la extrusión. La masa de la botella terminada por sí sola deja fuera el material que se vuelve recortado. Definir la masa bruta por contenedor moldeado y el número de contenedores formados por hora. Para un acuerdo con múltiples salidas, incluya todos los contenedores en esa tasa de producción.
Considere una botella hipotética con una masa terminada de 40 gy una asignación bruta de parisón de 55 g. Suponga que la línea forma 1200 botellas por hora antes de que se produzcan rechazos de calidad. La diferencia de 15 g es mínima en este ejemplo, no un margen de desecho estándar. Estas entradas ilustran el método; no son resultados de producción de Kinggle.
Demanda de flujo de material = demanda bruta de material fundido × fracción de masa asignada
| Posición | Participación masiva asignada | Flujo requerido |
|---|---|---|
| Piel exterior | 20% | 13,2 kg/hora |
| Centro | 60% | 39,6 kilogramos por hora |
| piel interior | 20% | 13,2 kg/hora |
| Total | 100% | 66,0 kg/hora |
La receta 20/60/20 es una suposición de cálculo, no una proporción recomendada de contenido reciclado. Si un flujo de material alimenta varias posiciones, combine esas posiciones al calcular la carga de ese flujo. Compruebe también la botella más pequeña planificada y el porcentaje de capas. Una cifra de salida máxima no establece una operación estable a una velocidad de avance baja.
Utilice las opciones de productos de Kinggle como punto de partida
Kinggle'sMáquina de una sola estación KGB2L 2Lenumera opciones de una, dos y tres capas. ElMáquina de doble estación KGB5D 5Lenumera las mismas opciones de capa en una plataforma diferente. Ambas páginas describen por separado configuraciones de cabezales múltiples, lo que refuerza por qué el recuento de capas y el recuento de salidas necesitan entradas separadas en la cotización.

Las clases de capacidad publicadas son útiles para limitar la plataforma. No reemplazan una revisión de configuración específica de la resina. Pregunte qué diseños de tornillos, sistemas de alimentación y opciones de cabezales sirven para la receta propuesta. No tratar una figura plastificante base de HDPE como la capacidad combinada de un sistema multicapa no especificado.
Para obtener una cotización de una máquina de moldeo por soplado y coextrusión, registre el rango de flujo acordado para cada flujo de material, los requisitos de preparación, la filtración cuando sea necesario, los controles de recetas y el procedimiento de purga. Especificar que auxiliares incluye el precio. Es posible que un circuito de material que funcione en una demostración aún necesite equipos fuera de los límites de la máquina citada.
Verifique las capas en el recipiente moldeado, no solo en la pantalla de recetas
El control de la proporción de capas comienza con el suministro de material, pero la aceptación pertenece al contenedor terminado. Una pantalla que muestra los porcentajes correctos no muestra el espesor de la capa en un hombro o esquina. El peso total de la pieza también es insuficiente: describe todo el contenedor, no dónde acabó cada material.
Mantenga tres registros separados: la receta de masa, el perfil de espesor total de pared y la distribución de capas medida en la pieza. Incluso en una sección ideal, diferentes densidades de material significan que una fracción de masa no es automáticamente una fracción de espesor. La formación y el flujo locales añaden otra razón para inspeccionar el contenedor en lugar de convertir un porcentaje de receta en una garantía de pared.
Cree un plan de muestra basado en la ubicación
Seleccione las ubicaciones de medición del dibujo real. Incluya áreas donde la geometría o el uso hagan que una sección delgada sea importante, luego agregue suficientes ubicaciones del cuerpo para mostrar el patrón de distribución. Identificar estación, punto de venta, tiempo y revisión de receta en cada muestra. De lo contrario, una bandeja de botellas mezclada puede ocultar un problema específico de la posición.
Utilice un método de corte y medición adecuado a los materiales. Es posible que una inspección visual ordinaria no distinga capas de resina similares. Cuando una capa funcional delgada controle el desempeño, acuerde cómo la identificará el laboratorio y cómo se probará la propiedad relevante del paquete. Una fotografía de una pared cortada por sí sola no es un resultado de barrera completo.
Diagnosticar el síntoma antes de cambiar la receta.
Si el color exterior parece inconsistente, compare primero el lote de material aprobado, la formulación del color y la distribución de la piel medida. Aumentar el colorante inmediatamente puede enmascarar un síntoma y al mismo tiempo cambiar el costo y las condiciones del proceso. Para una separación aparente, revise el emparejamiento de materiales, los requisitos de adhesivo y el registro de procesamiento antes de ajustar cada extrusor a la vez.
Para un área delgada local, inspeccione la posición del parisón y la distribución total de la pared junto con las medidas de las capas. Kinggle'sguía de programación parisonexplica por qué son importantes la sincronización del perfil, la alineación de las herramientas y la estabilidad de la extrusión. Guarde una línea de base y cambie una variable controlada a la vez para que la siguiente muestra pueda explicar el efecto.
Haga coincidir las comprobaciones de desempeño con su alcance.Norma Norma ASTM D2463-23aborda la resistencia al impacto de caídas de contenedores termoplásticos moldeados por soplado llenos de agua.Norma Norma ASTM D2659-16(2023)aborda las propiedades de aplastamiento de columnas. Ninguna prueba por sí sola establece el desempeño de la barrera o la compatibilidad con los contenidos previstos. Acordar los métodos aplicables y los límites del producto antes del ensayo.
Compare el costo por contenedor aceptado, no solo el precio de la resina
Un precio más bajo de la resina central puede respaldar una inversión en múltiples capas, pero la comparación financiera necesita que al final se acepte el mismo producto. Compare las estructuras solo después de que ambas cumplan con las especificaciones del contenedor. De lo contrario, la opción aparentemente más barata puede simplemente contener menos material necesario para pasar la prueba.
Mantenga el costo de compra separado de la circulación interna. El recorte enviado a través de una trituradora y devuelto a la línea aún necesita manipulación, energía y control. Sin embargo, no se trata de una compra más del mismo polímero. Contar la masa bruta de extrusión como resina recién comprada en cada pasada puede exagerar el costo del material.
Utilice un libro mayor por lotes con límites claros
Registre los insumos comprados consumidos, la producción aceptada, los desechos no recuperados, el material de purga y los cambios de inventario durante el mismo período. Realice un seguimiento de las devoluciones internas por separado. Cargue las pérdidas de materiales donde realmente superan ese límite, en lugar de aplicar un porcentaje de desechos universal que puede contar los recortes reciclados dos veces.
El siguiente ejemplo utiliza unidades de costo hipotéticas, no precios de mercado ni una cotización de Kinggle. Ambas opciones producen 10.000 envases aceptados de 40 g cada uno. Suponga que no hay cambios en el inventario. La resina monocapa cuesta 100 unidades/kg. Para la opción multicapa, la mezcla de entrada comprada es 20 % de material exterior a 100, 60 % de núcleo a 75 y 20 % de material interior a 100 unidades/kg.
= 85 unidades de costo/kg
| Entrada o resultado | Una sola capa | Supuesto de tres capas |
|---|---|---|
| Contenedores aceptados | 10.000 | 10.000 |
| Masa en contenedores aceptados | 400 kilos | 400 kilos |
| Insumos comprados consumidos, incluidas las pérdidas no recuperadas | 410 kilogramos | 430 kilos |
| Costo ponderado de los insumos comprados | 100 unidades/kg | 85 unidades/kg |
| Costo del material comprado | 41.000 unidades | 36.550 unidades |
| Costo de material por contenedor aceptado | 4,10 unidades | 3.655 unidades |
El cálculo supone que el costo de la mezcla indicado se aplica a todos los insumos comprados y consumidos. Intencionalmente le da a la opción multicapa más pérdidas no recuperadas. Aun así, su ventaja en costo de material es de 4,450 unidades por pedido. Esa cantidad es la asignación disponible para costos operativos y de propiedad adicionales antes de que desaparezca la ventaja.
Si la opción multicapa agrega 2.000 unidades al pedido, su costo combinado en esta comparación limitada se convierte en 38.550 unidades, o 3.855 por contenedor aceptado. Las cotizaciones reales necesitan una delimitación más completa: mano de obra, servicios públicos, mantenimiento y costo de propiedad del equipo adicional. Reemplace cada entrada supuesta con el libro mayor de la fábrica.
Consulta el cronograma de producción detrás del ahorro.
Los cambios frecuentes de receta o color pueden hacer que las pérdidas por purga y el tiempo de preparación sean decisivos. Compare las longitudes de los lotes y la secuencia de pedidos planificada, no solo una ejecución estable. Es posible que un ahorro de material demostrado en un pedido largo no cubra las pérdidas de varios lotes cortos. Pruebe los cambios que realmente programará la fábrica.
Conserve el cálculo incluso cuando cambien los precios de los materiales. Un modelo de costos útil permite al comprador variar el precio básico, el rendimiento aceptado y el tamaño del lote sin cambiar los requisitos del producto. Debería exponer dónde deja de ser rentable la propuesta, en lugar de producir un único porcentaje de ahorro atractivo.
Probar la configuración en una prueba de máquina de material específico
Organice la prueba en torno al contenedor y los materiales previstos. Una resina de demostración sencilla puede establecer que la máquina funciona, pero no puede responder si el sistema citado tiene una formulación central exigente o una capa funcional delgada. Identifique la construcción adquirida, la configuración del cabezal, los auxiliares y las operaciones posteriores en el plan de prueba.
Antes de procesar el material, acuerde el plan de muestra, los métodos de medición, los límites del producto y la definición de salida. La duración requerida depende de lo que debe mostrar el juicio. Incluir estabilización, reposición de material o un reinicio relevante cuando esos eventos sean parte de la cuestión de aceptación. Una duración de ejecución arbitraria no sustituye a una prueba definida.
- Haga coincidir la prueba con el dibujo del contenedor aprobado, la revisión del molde y los grados exactos de resina. Registre los lotes de material y las condiciones de preparación.
- Confirme el mapeo del extrusor a la capa, la receta de masa y el equipo de manejo de materiales incluido. Guarde la configuración de control inicial.
- Establecer la condición estable acordada. Registre los valores reales del proceso, las intervenciones y cualquier cambio de receta durante la prueba.
- Recoja muestras rastreables por estación, punto de venta y hora. Mantenga las muestras fallidas en el registro de calidad en lugar de presentar sólo las mejores botellas.
- Mida las ubicaciones especificadas y realice las pruebas funcionales acordadas. Conecte cada resultado de aceptación a su muestra y método.
- Registre la producción aceptada, las pérdidas no recuperadas y los resultados relevantes de cambio o reinicio. Congele la configuración y la receta que pasó.
Capacidad de proceso separada de una muestra atractiva
Una muestra puede pasar mientras el proceso aún avanza. Compare muestras a lo largo de la ventana de observación acordada y después de los eventos incluidos. Si un lote de material o una recarga cambia de apariencia o distribución de capas, conserve la evidencia e investigue la causa. Los promedios por sí solos pueden ocultar fallas en un punto de venta o en un momento dado.
Para la salida utilizar contenedores aceptados divididos por el tiempo de producción acordado. Indique cómo las paradas, los rechazos y las retenciones aguas abajo entran en el cálculo. Si el objetivo concierne a la línea completa, incluya el recorte y la inspección en el límite probado. Un contador de máquina y una caja de contenedores terminados y aceptados miden diferentes resultados.
Kinggle'sguía de prueba de aceptación de fábricaexplica cómo conectar un resultado a la máquina, producto, método y límite. Para la selección de múltiples capas, agregue el programa de flujo de materiales, las mediciones de capas y la revisión de recetas a ese registro. Documentar los elementos abiertos y la evidencia necesaria para cerrarlos.
Solicite una configuración que pueda reproducirse en la fábrica receptora: los grados de material aceptados, rutas de suministro, identificadores de cabezales y herramientas, archivos de recetas, condiciones de servicios públicos y resultados de muestras deben viajar con la máquina.
Una prueba específica del material reduce el riesgo de compra a condiciones que las partes realmente hayan verificado. No promete rendimiento en todas las resinas o productos futuros. Cualquier cambio en el sistema de materiales o en las especificaciones del contenedor necesita una revisión definida, en lugar de suponer que el mismo número de capas garantiza el mismo resultado.
Envíe a Kinggle el dibujo del contenedor, el contenido, los grados de resina, las funciones de capa previstas y el objetivo de salida aceptado. Agregue la combinación de productos y las pruebas requeridas para que la propuesta de equipo pueda abordar el trabajo real.
Discutir una configuración de máquina multicapa
Ningbo Kinggle Machinery Co., Ltd. ·ventas@kinggle.com · +86-574-87103665
Preguntas frecuentes
¿Es siempre mejor una máquina de soplado multicapa que una monocapa?
No. Una máquina monocapa es una referencia razonable cuando una formulación cumple con las especificaciones del contenedor. El equipo multicapa se justifica por un requisito de superficie, núcleo o barrera definido y un caso de costos viable. Compare el rendimiento aceptado del producto y el costo operativo, en lugar de tratar las capas adicionales como un grado de calidad.
¿Una estructura de tres capas requiere tres materiales diferentes?
No. Una estructura de tres capas identifica tres posiciones en la pared, no necesariamente tres familias de polímeros diferentes. Las dos pieles podrán utilizar la misma formulación mientras que el núcleo utilizará otra. Solicitar el cronograma de materiales real y el mapeo de alimentación; esos documentos establecen cómo el cabezal seleccionado y los extrusores crean la estructura.
¿Es lo mismo una máquina sopladora multicabezal que una máquina multicapa?
No. Múltiples salidas de troqueles producen varios preformas para un evento de moldeado. El equipo multicapa forma capas de material dentro de una pared de parisón. Una máquina puede combinar ambas características. Registre el número de salidas, la estructura de capas, las estaciones y las cavidades por separado para que la cotización no confunda una disposición de producción con una disposición de materiales.
¿Se puede actualizar una máquina monocapa existente para la producción multicapa?
La respuesta depende del sistema de extrusión existente, el espacio disponible, la interfaz del cabezal, los controles, las utilidades y el rendimiento requerido. Obtenga una revisión de ingeniería de la construcción real antes de presupuestar una conversión. No asuma que el reemplazo del cabezal por sí solo proporciona los circuitos de material adicionales o el rango operativo necesarios para la receta propuesta.
¿Qué información se necesita para cotizar una máquina de moldeo por soplado multicapa?
Proporcione el plano del contenedor y la condición del acabado, el contenido, los grados de resina, las funciones de capa propuestas, el objetivo de producción aceptado y la mezcla de productos. Incluya la masa bruta del parisón, si se conoce, las pruebas requeridas, los servicios públicos disponibles y el alcance aguas abajo. Si la receta de la capa no está establecida, defina primero el requisito de rendimiento para que el proveedor pueda evaluar las configuraciones adecuadas.