Una máquina de moldeo por soplado servohidráulica utiliza un paquete de bomba de motor servocontrolado para suministrar energía hidráulica de acuerdo con la demanda operativa de la máquina. Elíjalo según los movimientos, los requisitos de flujo de presión y los resultados del producto aceptado que debe ofrecer, en lugar de una etiqueta de servo o un porcentaje de ahorro de energía no respaldado. La prueba decisiva es una prueba de producción controlada con límites de medición claros.
Una comparación de compras se vuelve engañosa cuando tres preguntas diferentes comparten una respuesta: qué impulsa la bomba, qué mueve el molde y qué controla la pieza. Un servomotor puede mejorar la respuesta de un suministro hidráulico. No convierte un cilindro hidráulico en un actuador eléctrico, no elimina el requisito de enfriamiento ni establece el espesor de la pared terminada de la botella.
Mantenga estos controles en la lista corta de compras:
- Identificar el tipo de accionamiento y alcance de control de cada eje de la máquina.
- Lea la potencia del motor de la bomba por separado de la extrusión y la demanda total de la máquina.
- Revise los movimientos simultáneos, no solo las calificaciones máximas individuales.
- Pruebe la producción en caliente con el molde, la resina y las reglas de aceptación reales.
- Requerir registros de diagnóstico, configuraciones recuperables y documentos de servicio.
Comience con lo que realmente controla el servosistema.
En un sistema servohidráulico, el accionamiento eléctrico y el motor controlan la bomba que suministra energía hidráulica. Luego, el circuito hidráulico de la máquina distribuye esa potencia a los actuadores correspondientes. Pregunte qué variable regula el circuito de control: presión de suministro, flujo ordenado, posición del eje o una combinación. Estas son tareas de control diferentes, incluso cuando una cotización las llama a todas "servocontrol".
Bosch Rexroth describe suVariadores de velocidad Sytronixcomo combinaciones de motor y bomba que igualan la demanda de carga conectada y reducen la demanda durante las fases inactivas. Eso establece el principio de funcionamiento. No establece qué componentes, sensores o software de Rexroth utiliza una construcción de Kinggle en particular, ni qué ahorros logrará esa construcción.
Por lo tanto, el primer documento de compras debería ser un programa de ejes. Enumere la apertura y el cierre del molde, el recorrido del carro, el movimiento del pasador de soplado, la extracción y cualquier movimiento de descarga del acumulador que corresponda. Al lado de cada movimiento, registre su actuador y método de control. Si dos movimientos comparten un suministro hidráulico, haga visible esa relación. Si una unidad separada controla la extrusión, manténgala separada del paquete hidráulico.
El control de suministro no es lo mismo que el control de piezas
Una bomba controlada por presión puede soportar un movimiento repetible, pero un valor de presión no prueba que un cilindro haya alcanzado su posición ordenada. Asimismo, un codificador en el motor de la bomba describe el movimiento de ese motor. No mide automáticamente la posición de la platina, el paralelismo del molde ni el espesor de la pared del producto terminado. La cotización debe identificar los comentarios utilizados para cada función prometida.
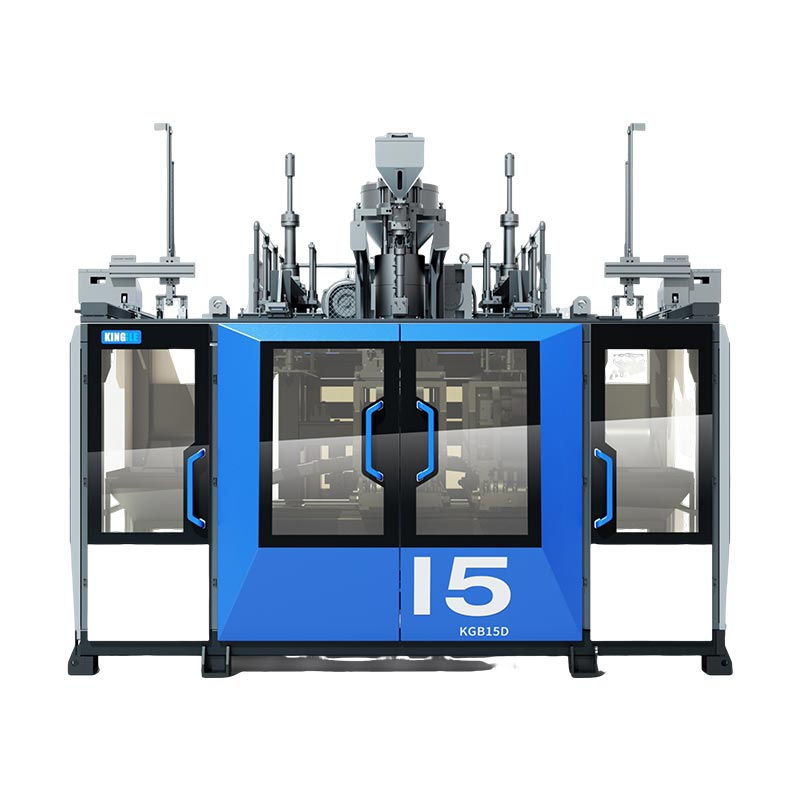
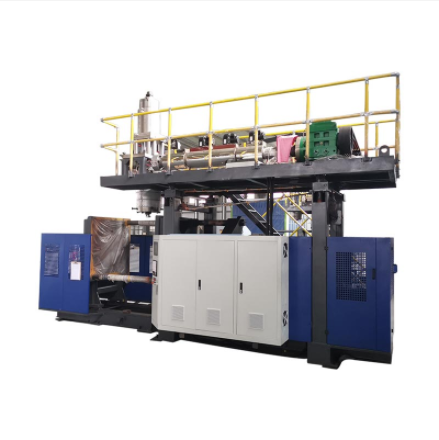
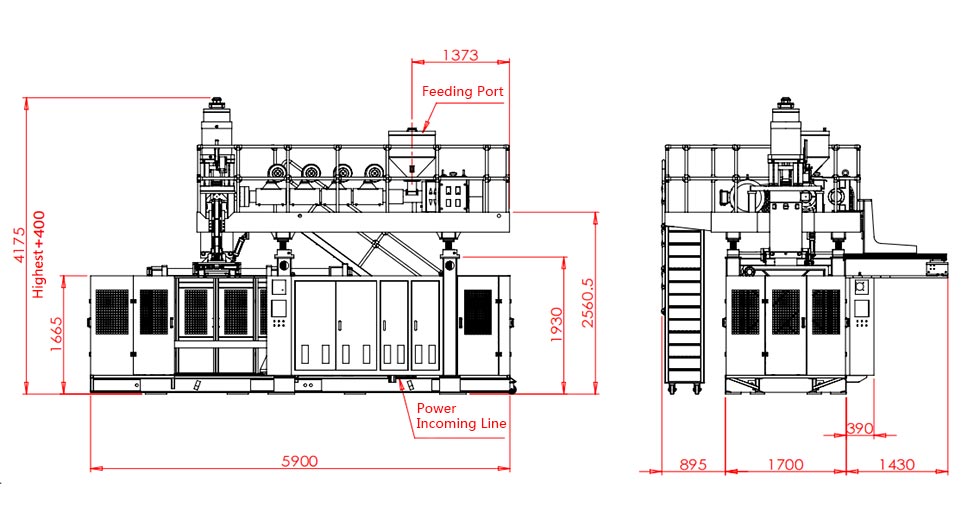
Kinggle'sPágina del producto KGB2Lenumera un diseño de diferencial hidráulico, un motor de bomba de aceite servo y un PLC Mitsubishi. Esos elementos describen diferentes partes de la máquina. Un PLC es el controlador de secuencia, no la evidencia de movimiento totalmente eléctrico. Para una visión más amplia del proceso, elguía de la máquina de moldeo por sopladoexplica dónde encajan la extrusión, la sujeción y el soplado.
Una especificación de servo útil nombra la función controlada y la evidencia que la verifica. La marca de un componente o la insignia del motor por sí solas no son criterios de aceptación.
Lee los números publicados sin mezclar sus significados.
Las máquinas acumuladoras y de botellas pequeñas de Kinggle proporcionan ejemplos útiles de equipos servohidráulicos a diferentes escalas. Las figuras a continuación provienen de las páginas de modelos vinculadas. Son referencias de configuración publicadas, no mediciones de una prueba de producción compartida. Deberían guiar una discusión de ingeniería en lugar de comparar estas máquinas entre sí.
| Modelo y fuente | Capacidad máxima del contenedor | Fuerza de sujeción | Servomotor de bomba de aceite | Valor de bomba publicado |
|---|---|---|---|---|
| KGB2L | 2 litros | 40kN | 11 kilovatios | 80 l/min |
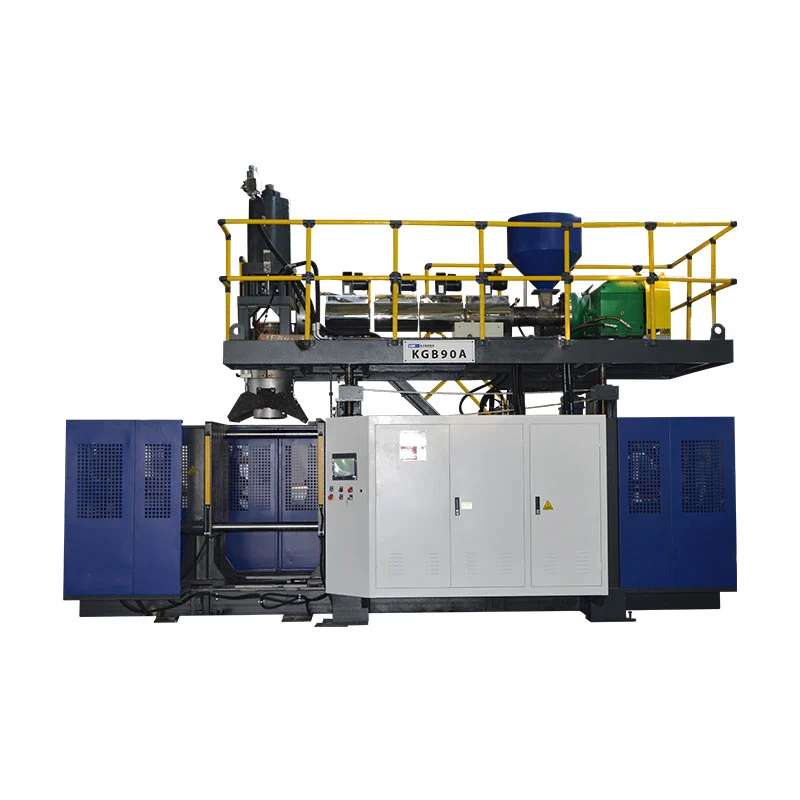
| KGB90A | 60 litros | 280kN | 18,5 kilovatios | 150 l/min |
| KGB100B | 120 litros | 440kN | 25 kilovatios | 200 l/min |
Fuentes: las tres tablas de especificaciones de Kinggle vinculadas. Las páginas etiquetan los valores de L/min como "desplazamiento de la servobomba"; L/min es una unidad de caudal, a diferencia del desplazamiento por revolución. Confirme el desplazamiento real de la bomba, el rango de velocidad y las condiciones operativas nominales en la documentación de construcción seleccionada.
La KGB2L tiene una disposición de cambio de molde de una sola estación. Las páginas KGB90A y KGB100B describen máquinas con cabezal acumulador con bloqueo de molde de cilindro de aceite y servosistemas hidráulicos. Los tamaños de los contenedores y los requisitos de sujeción difieren sustancialmente. Por lo tanto, el motor de bomba de 25 kW de la KGB100B no es prueba de que sea menos eficiente que el motor de 11 kW de la KGB2L.
Separe también el motor de la bomba del motor del extrusor. Elmesa KGB100Bincluye un motor extrusor de 55 kW junto con su servomotor de bomba de aceite de 25 kW. Estas clasificaciones pertenecen a diferentes cargas. Ninguno de los números representa la electricidad consumida durante la producción de un contenedor aceptado en particular.
Dos etiquetas del catálogo merecen especial atención
La página KGB2L enumera 600 PC/HR en "Salida (ciclo de secado)". Trátelo como una referencia del ciclo seco, no como una promesa de 600 botellas aceptadas por hora. El rendimiento de la producción depende de la secuencia real de botella, molde, resina, enfriamiento y acabado. Un movimiento rápido y vacío no puede establecer esos resultados.
La misma página enumera el "consumo medio de energía" entre 12 y 18 kW. Esas unidades describen potencia, no energía acumulada a lo largo del tiempo. No convierta el rango en kWh por botella sin una ventana de medición coincidente y un recuento de producto aceptado. Kinggle'sguía de consumo de energíaexplica esa medición por separado.
La presión y el flujo deben trabajar juntos a través de la secuencia requerida
El valor de flujo principal de una bomba no le dice al comprador cuánto flujo queda disponible a la presión requerida. La potencia del motor, las características de la bomba, el estado del aceite y las pérdidas del circuito limitan ese punto de funcionamiento. Revise la envolvente de presión-flujo para el ciclo de trabajo real, incluido el tiempo empleado en cada condición. No basta con una lista de valores máximos separados.
Catálogo de bombas Parker T6proporciona una rutina de selección que verifica el desplazamiento, la velocidad, las fugas, el flujo disponible y la pérdida de potencia. Su método trabajado distingue el flujo teórico del flujo efectivo y suma pérdidas al requerimiento de potencia teórica. El método es útil aquí; sus capacidades de bomba particulares no deben transferirse a una máquina Kinggle.
Un breve cálculo expone la información que falta
La potencia hidráulica ideal asociada con una diferencia de presión y un flujo entregado es:
Para un punto de funcionamiento ilustrativo de 100 bar y 60 L/min, la potencia hidráulica ideal es 10 kW. A 200 bar con el mismo caudal, son 20 kW. Estos son ejemplos construidos, no presiones operativas de Kinggle ni resultados de pruebas. La potencia real del accionamiento también debe cubrir las pérdidas relevantes; una clasificación eléctrica no puede tratarse como una potencia hidráulica ideal.
El cálculo explica por qué un motor de bomba de 11 kW y un valor de catálogo de 80 L/min no establecen que la bomba entregue 80 L/min a cada presión. El proveedor debe mostrar las condiciones operativas que pueden ocurrir juntas. Pregunte por los límites continuos e intermitentes, el rango de velocidad permitido, el comportamiento de limitación de potencia y las consecuencias de alcanzar un límite.
Revise los movimientos superpuestos antes de aumentar el tamaño de la bomba
Si el movimiento del carro y otro eje hidráulico se superponen, su demanda combinada puede diferir de su demanda individual. El circuito puede priorizar un eje, reducir temporalmente la velocidad o separar suministros. Pídale al proveedor que le explique la estrategia elegida y que la demuestre durante la secuencia especificada. No asuma que cada movimiento citado alcanza su velocidad máxima individual simultáneamente.
La fuerza de sujeción necesita una revisión separada del molde y del mecanismo de sujeción. Una lectura de presión de la bomba no es una medición directa de la fuerza utilizable en las herramientas, ni evidencia de paralelismo de la placa. Compare el espesor del molde, la carrera de apertura, la disposición de montaje y los requisitos de extracción solicitados con la configuración de sujeción aprobada.
Continúe soplando aire fuera de este cálculo. El valor de 0,8 MPa de la página KGB100B está etiquetado como presión de soplado. No es la presión nominal del sistema hidráulico. Kinggle'sguía de requisitos de servicios públicossepara el suministro eléctrico, el aire comprimido y el agua de refrigeración para que esos sistemas puedan revisarse en sus propios términos.
Sigue el ciclo en lugar de juzgar un movimiento impresionante
Una breve demostración puede hacer que una máquina parezca receptiva y al mismo tiempo ocultar dónde se pierde el tiempo de producción. Registre la secuencia real desde la preparación del parisón hasta la siguiente parte aceptada. Incluye los permisos que permiten que comience cada movimiento. Un eje hidráulico que espera un robot o una condición de enfriamiento puede que ya sea lo suficientemente rápido; acelerarlo no acortaría el ciclo completo.
Durante el viaje rápido, observe si el movimiento alcanza la posición programada suavemente y desacelera antes del contacto. Durante el bloqueo del molde, examine la acumulación de presión y el estado real de la abrazadera. Durante el mantenimiento o el enfriamiento, verifique qué cargas hidráulicas permanecen activas y cómo responde el suministro. Al abrir y retirar, esté atento a interferencias, permisos retrasados o correcciones repetidas.
Registre tiempos de movimiento y resultados de calidad juntos. Un tiempo de cierre del molde más corto tiene poco valor de compra si produce un pellizco inestable o fuerza un ajuste posterior. Del mismo modo, una unidad de potencia silenciosa no es suficiente si el movimiento se ralentiza cuando el aceite alcanza su condición de funcionamiento normal. El ensayo debe conectar el movimiento con la parte que le sigue.
Mantenga el control del parison en su propio camino de diagnóstico
Una máquina de moldeo por extrusión-soplado servohidráulica puede tener un sistema de control de espesor de pared separado. La página KGB100B de Kinggle enumera un controlador de espesor MOOG 100. Eso no hace que el control de velocidad de la bomba y la programación del espacio del troquel sean intercambiables. Abordan diferentes partes del proceso y una prueba debe preservar ambos conjuntos de configuraciones.
Si la distribución de la pared se mueve de un ciclo a otro, compare el comando del parisón y la retroalimentación disponible con la estabilidad de la extrusión, la consistencia del disparo y el tiempo. Si un lado permanece delgado, inspeccione el centrado y la alineación antes de aumentar el perfil completo. Kinggle'sguía de programación parisonexplica por qué las ediciones de software no pueden reparar de manera confiable una falla mecánica o de proceso.
La prioridad de compra práctica es una secuencia repetible que produzca piezas aceptables. La velocidad máxima del eje pertenece a ese objetivo. Exija registros de eventos que revelen qué etapa cambió cuando cambió la producción o la calidad, en lugar de aceptar un único número de ciclo total sin desgloses.
Compare los accionamientos hidráulicos, servohidráulicos y eléctricos por aplicación
Las etiquetas de las unidades son útiles sólo después de que la arquitectura de movimiento esté clara. "Hidráulico" describe cómo llega la energía al actuador. "Servohidráulico" añade una descripción del control, a menudo en el conjunto motor-bomba. "Totalmente eléctrico" debe identificar el accionamiento eléctrico de los movimientos indicados de la máquina. Una máquina también puede combinar diferentes tipos de accionamiento, por lo que una programación de ejes es más informativa que una sola etiqueta.
| Descripción de la unidad | que establecer | Pruebas a solicitar |
|---|---|---|
| Hidráulica convencional | Tipo de bomba, funcionamiento del motor y método de control o descarga del suministro. | Circuito, condiciones de trabajo, gestión del calor y una prueba de producción combinada. |
| Servohidráulico | Qué funciones de la motobomba varían con la demanda y qué ejes comparten la oferta | Límites de presión-flujo, alcance del control, retroalimentación y resultados de eventos de ciclo |
| Sistema de movimiento eléctrico | ¿Qué ejes utilizan accionamiento eléctrico y si queda alguna función hidráulica? | Lista de ejes, límites de fuerza/velocidad, necesidades de servicio mecánico y resultados de producción. |
La documentación del fabricante muestra por qué es importante esa distinción. Bosch Rexrothdescripción del accionamiento hidráulico de velocidad variableexplica el funcionamiento de la motobomba en función de la demanda. Por el contrario,Descripción de la máquina eléctrica de BekumIdentifica explícitamente la sujeción eléctrica, la elevación del extrusor y la extracción. Este último es un ejemplo de definición, no una recomendación para reemplazar los modelos hidráulicos de Kinggle ni evidencia de una oferta eléctrica de Kinggle.
No asuma que un paquete hidráulico convencional funciona a plena carga en cada pausa. Es necesario comprobar su bomba y sus dispositivos de descarga. Del mismo modo, no asuma que un paquete de servo elimina la refrigeración, el cuidado del aceite o todas las pérdidas hidráulicas. Bosch Rexroth describe una reducción del aporte de calor y de la demanda de refrigeración para sus sistemas de velocidad variable, pero eso no significa que toda la célula de producción no necesite refrigeración.
Para la adquisición, seleccione la máquina que se ajuste al molde y la fuerza requerida, complete la secuencia y pueda recibir mantenimiento localmente. Luego compare los resultados medidos basándose en el mismo producto. Si las normas de higiene restringen el uso de aceite hidráulico cerca del producto, defina explícitamente el área restringida y las disposiciones permitidas. Si el acceso al servicio es difícil, inspeccione las rutas de reemplazo de componentes antes de elegir el paquete.
Una arquitectura de unidad gana su lugar gracias a la adaptación del producto y a los resultados documentados. Elegir la etiqueta más nueva antes de definir la pieza crea una comparación costosa sin una base de decisión confiable.
Haz la prueba de aceptación y responde la pregunta de compra.
Una prueba de aceptación servohidráulica debe establecer si el paquete solicitado completa la secuencia de producción requerida en condiciones definidas. Acuerde el dibujo del producto, la revisión del molde, el grado de resina y las pruebas de piezas aceptadas antes de ejecutarlo. Identifique la construcción real de la máquina y la revisión del software. Cambiar el artículo de prueba a mitad de camino puede hacer que sea imposible comparar resultados aparentemente mejores de energía o ciclo.
Utilice registros separados para el comportamiento de la transmisión hidráulica y la energía total de la máquina. Un submedidor accionado por bomba puede ayudar a explicar dónde utiliza electricidad el paquete hidráulico. El medidor entrante de la máquina también puede capturar extrusión, calentadores y auxiliares instalados. Ninguno captura necesariamente el compresor o el enfriador. Registre el límite al lado del resultado en lugar de describir cada lectura como "consumo de la máquina".
EUROMAP 46.2, Versión 1.0, especifica la medición de energía relacionada con el producto para una máquina de moldeo por extrusión-soplado con un molde determinado y requisitos de producto definidos por el cliente. Requiere operación automática estable, condiciones del barril y temperatura del aceite antes de la medición. Sus condiciones de medición incluyen al menos 10 minutos y al menos 15 ciclos. Estos son requisitos de medición de energía, no una confiabilidad completa o una prueba de aceptación de envío.
Utilice las condiciones definidas en la recomendación cuando ese método forme parte del acuerdo de compra. Agregue un plan de ejecución y muestreo separado apropiado para el producto y el riesgo de producción. Un requisito de resistencia más largo necesita su propia duración acordada, política de paradas, inspecciones y manejo de desviaciones; no debería estar implícito en la prueba de energía únicamente.
- Congele la configuración de prueba, la identidad del producto, las utilidades y los límites de calidad.
- Estabilice la máquina según el método acordado y las instrucciones de funcionamiento.
- Registre la secuencia de producción normal, incluidos los movimientos superpuestos y las pausas.
- Mida la electricidad y la producción aceptada en la misma ventana definida.
- Inspeccione las muestras con respecto a las dimensiones, ubicaciones de las paredes y pruebas funcionales acordadas.
- Reproduzca las condiciones permitidas de parada y reinicio y registre el comportamiento de recuperación.
- Cierre las desviaciones con resultados de respaldo y guarde la configuración aprobada.
La energía por parte aceptada se mide en kWh dividida por las partes aceptadas desde esa misma ventana. Si la prueba es solo para el límite de la máquina, nombre la métrica en consecuencia. Esta medida de compra no debe confundirse con el denominador de masa de producto de EUROMAP y no debe ocultar los rechazos contando cada artículo moldeado como producto aceptado.
Kinggle'sguía de prueba de aceptación de fábricamuestra por qué un simple resultado "aprobado" es una evidencia débil. Aplique esa lógica al paquete de unidades: indique qué se observó, bajo qué condición, contra qué límite y qué sucedió cuando cambió la secuencia.
Un sistema reparable separa las fallas hidráulicas de las fallas del proceso
Elija un paquete que permita al mantenimiento identificar un problema antes de ajustar la configuración. Una servoalarma, una fluctuación de presión y una pared delgada de la botella son observaciones diferentes. Pueden estar conectados, pero tratarlos como un "problema hidráulico" puede dar lugar a cambios innecesarios. Comience con el evento registrado y compárelo con la última línea base de producción aprobada.
| Observación | Comparar primero | Evite este atajo |
|---|---|---|
| El movimiento se ralentiza después del calentamiento. | Condición real del aceite, respuesta de presión/flujo, enfriamiento y tiempo registrado del eje | Aumentar cada ajuste de presión |
| La presión cambia mientras el movimiento se detiene | Comando, retroalimentación disponible, permiso de secuencia y condición del circuito. | Suponiendo que el motor es de tamaño insuficiente |
| El tiempo de ciclo aumenta pero los tiempos de los ejes se mantienen estables | Enfriamiento, preparación del parison, comida para llevar y esperas posteriores | Comprar una bomba más rápida para solucionar un cuello de botella diferente |
| Cambios en la distribución de las paredes | Perfil Parison, estabilidad de extrusión, herramientas y retroalimentación relevante del actuador. | Tratar la velocidad de la bomba como una receta para el espesor de la pared |
Estos controles organizan la investigación; no reemplazan el procedimiento de búsqueda de fallas del proveedor. Las inspecciones físicas, mediciones eléctricas y ajustes hidráulicos requieren de personal autorizado. Las instrucciones de la máquina deben indicar cómo aislar la energía eléctrica, hidráulica y neumática y cómo manejar las cargas retenidas. Detener un motor por sí solo no establece que sea seguro abrir un circuito hidráulico.
Guía de energía peligrosa de OSHAIdentifica la energía hidráulica y neumática junto con los peligros eléctricos y mecánicos. Utilice los requisitos locales aplicables y el procedimiento de aislamiento específico de la máquina. Nunca pase por alto un enclavamiento ni afloje una conexión activa para investigar un problema de presión.
Inspeccionar el paquete de servicios antes del envío.
Requiere un circuito hidráulico indexado, dibujos eléctricos, números de pieza de los componentes, especificaciones de filtro y aceite aprobadas, instrucciones de mantenimiento y una copia de seguridad de la configuración documentada. El comprador debe saber cómo reemplazar una unidad o controlador sin perder la configuración aprobada. Acuerde quién puede acceder a los parámetros protegidos y cómo se registrará y revertirá una configuración modificada.
Verifique el acceso al gabinete y las disposiciones de enfriamiento con respecto al entorno de la planta. Inspeccionar si el mantenimiento puede llegar a los puntos de servicio sin retirar equipos no relacionados o ingresar a un área peligrosa. La disponibilidad de repuestos merece una discusión concreta sobre identificadores y acuerdos de suministro, no una promesa de que las marcas de componentes conocidas eliminen el tiempo de inactividad.
Un traspaso útil incluye la línea de base aceptada, la lista de alarmas y la evidencia necesaria para el diagnóstico remoto. Eso permite a la fábrica informar una condición identificable en lugar de enviar un video de una parada inexplicable.
Coloque el sistema de transmisión en las especificaciones de compra.
Una cotización debe conectar el paquete de unidades con un producto aprobado y un objetivo de producción. Comience con el dibujo de la pieza, el peso terminado, los requisitos de la pared, el grado de resina, la disposición de las herramientas y los turnos planificados. Luego defina los movimientos y condiciones de funcionamiento que debe realizar la máquina. Esto le da al proveedor el deber de resolver, en lugar de una solicitud de un tamaño de motor en particular.
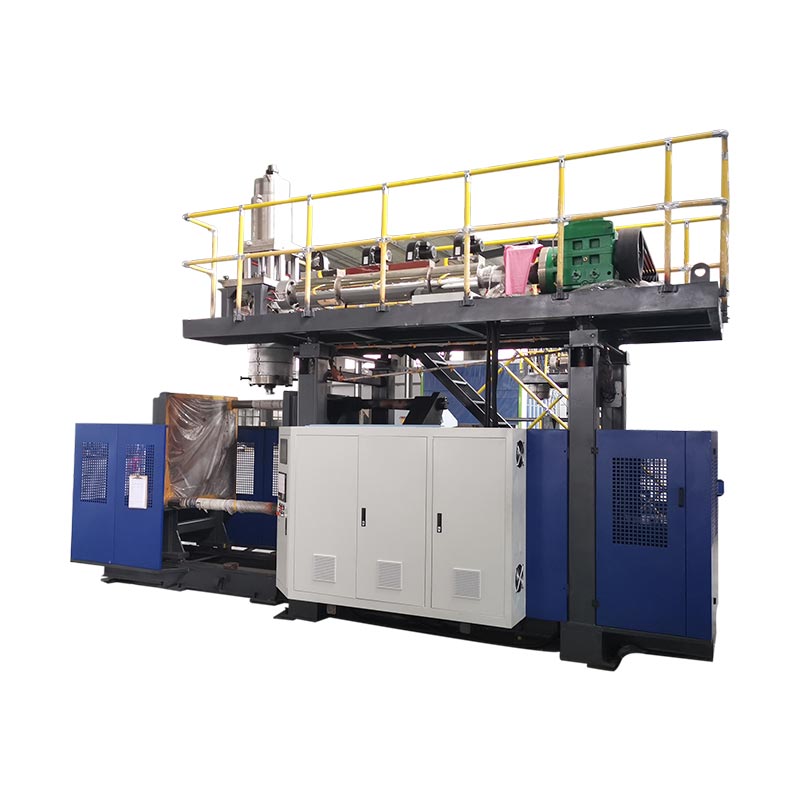
Para una botella pequeña, elKGB2Lproporciona un punto de partida publicado de pequeña capacidad. Para productos industriales más grandes, elKGB90AyKGB100Bproporcionar referencias de acumuladores-máquinas. Seleccione entre ellos a través de los requisitos completos de herramientas y procesos, no solo del volumen nominal del contenedor.
El programa de conducción debe indicar la disposición del suministro hidráulico, la identidad de la bomba y el motor, las variables controladas, la retroalimentación requerida y el entorno operativo permisible. Adjunte la secuencia acordada e identifique qué acciones pueden superponerse. Incluya el enfriamiento del aceite y las condiciones de la planta porque el equipo debe funcionar en la fábrica receptora, no solo en el área de prueba del proveedor.
- Defina la producción aceptable del producto por separado del rendimiento del ciclo seco.
- Especifique el límite de energía y el método de medición acordado.
- Indique cómo se registrarán los eventos del ciclo, las desviaciones y la identidad de la muestra.
- Identifique los planos, las copias de seguridad del software y los archivos de mantenimiento suministrados en el momento de la entrega.
- Acordar los escenarios de reinicio permitidos y las evidencias requeridas para aceptarlos.
Mantenga explícitos los términos comerciales y de rendimiento. Si la reducción de energía es una condición de compra, defina la línea base de comparación y el artículo de prueba. Si un resultado garantizado es importante, indique los criterios de piezas aceptadas y las condiciones de prueba. Una promesa general de respuesta rápida no puede resolver una disputa sobre una línea de producción lenta.
La propuesta más sólida explicará por qué el paquete presión-flujo seleccionado se adapta al molde y la secuencia, cómo la prueba demostrará esa elección y cómo la fábrica receptora puede preservar el resultado. Compra ese ajuste de ingeniería. Una etiqueta de servo es sólo el comienzo de la evaluación.
Para analizar una configuración de Kinggle, envíe el dibujo del producto, el grado de resina, la información del molde y el resultado aceptado objetivo a través delPágina de consulta del proyecto Kinggle. Incluya el voltaje de la fábrica receptora, las condiciones de enfriamiento y los equipos posteriores para que el sistema de transmisión pueda revisarse como parte de la celda de producción.
Correo electrónico:ventas@kinggle.com· Teléfono:+86-574-87103665
Preguntas frecuentes
¿Es una máquina de moldeo por soplado servohidráulica totalmente eléctrica?
No. Una máquina servohidráulica utiliza un servoaccionamiento eléctrico para controlar una bomba hidráulica mientras el aceite hidráulico aún transmite potencia a los actuadores correspondientes. Un sistema de movimiento totalmente eléctrico utiliza accionamientos eléctricos para los movimientos especificados de la máquina. Verifique el tipo de transmisión de cada eje, incluido el cierre del molde, el recorrido del carro y la extracción, en lugar de confiar en una etiqueta general de la máquina.
¿El servocontrol mejora automáticamente el espesor de la pared de la botella?
No. El control de bombas y la programación del parison realizan trabajos diferentes. Un suministro hidráulico estable puede soportar un actuador que depende de él, pero la distribución de la pared también depende del perfil del espacio del troquel, la alineación de las herramientas, la estabilidad de la extrusión, la resina y la geometría de la pieza. Diagnostique el comportamiento de comando y retroalimentación antes de cambiar el perfil o aumentar el peso total de la pieza.
¿Puede la potencia del motor de la servobomba de aceite predecir la factura de electricidad?
No por sí solo. La clasificación del motor describe un componente instalado, no la energía total de la máquina durante un turno de producción. Mida los kWh en un límite identificado y cuente la producción aceptada en la misma ventana. Incluya la energía del compresor y de refrigeración por separado cuando queden fuera de ese límite. Compare los mismos requisitos de producto y calidad.
¿Qué debería comparar un comprador entre dos cotizaciones servohidráulicas?
Compare la lista de ejes, el ajuste de la abrazadera y el molde, los puntos de operación de flujo de presión requeridos, los movimientos simultáneos, el enfriamiento del aceite, los diagnósticos de control y los documentos de servicio. Luego compare los resultados de las pruebas en condiciones de producto equivalentes. Una bomba más grande o un motor más pequeño no son automáticamente la mejor opción. El paquete debe completar la secuencia acordada sin perder un resultado aceptable.
¿Se puede actualizar una máquina de moldeo por soplado hidráulica existente con una servobomba?
Una modernización puede ser factible, pero requiere una revisión de ingeniería. Verifique la combinación de bomba, motor y variador, válvulas, límites de presión, refrigeración, interfaz de control y funciones de seguridad. Identificar también el cuello de botella de producción existente. Reemplazar la transmisión de la bomba no puede eliminar un límite de extrusión o enfriamiento del molde, y la máquina modificada necesita un plan definido de puesta en servicio y aceptación.