Elija un fabricante de máquinas de moldeo por soplado basándose en la evidencia de ajuste del producto, responsabilidad de ingeniería, pruebas repetibles y disponibilidad de servicio, no solo en el tamaño de la fábrica o en las afirmaciones del catálogo. Verifique quién construye el equipo, cómo la configuración propuesta maneja su pieza y qué entregará el proveedor después de las pruebas. Recomendamos tratar los requisitos de producción o conformidad no resueltos como puertas de decisión que un precio más bajo no puede compensar.
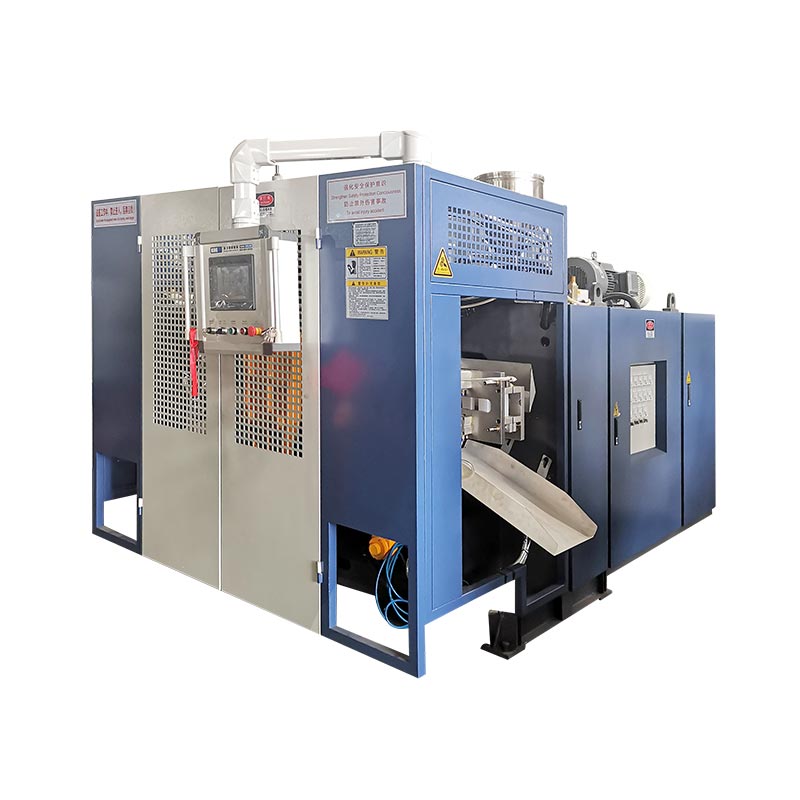
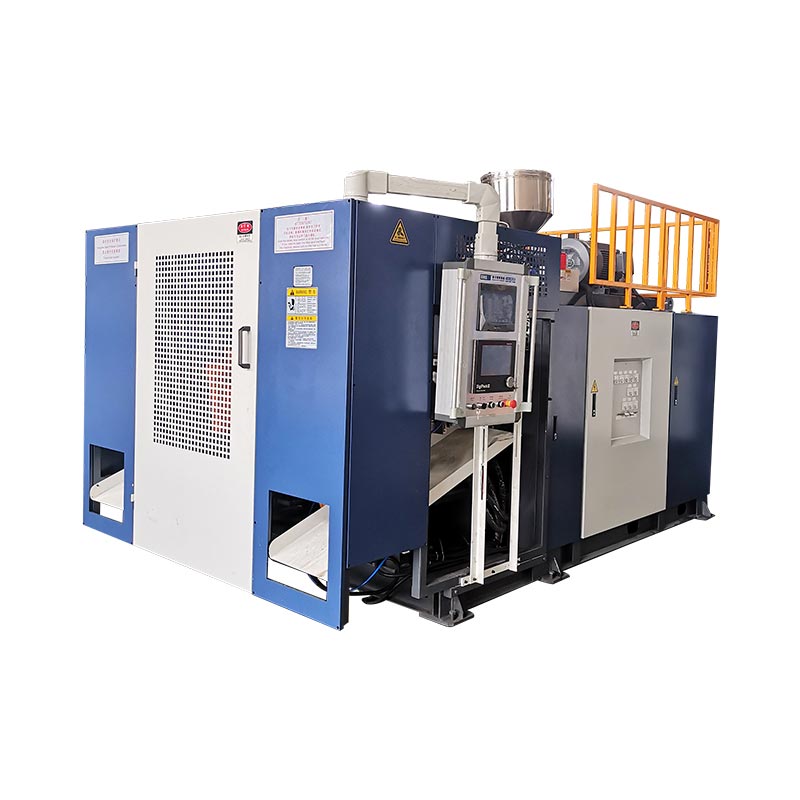
Un vídeo de fábrica puede mostrar módulos de montaje limpios y máquinas moviéndose sin problemas. No puede decirle si la máquina que se muestra en la imagen utiliza su resina, forma el acabado del cuello o entrega los contenedores aceptados mediante las operaciones de acabado requeridas. Ésa es la brecha que debe cerrar una evaluación de proveedores.
La pregunta correcta no es simplemente: “¿Es ésta una buena fábrica?” Es: "¿Puede este proveedor explicar, construir, verificar y respaldar este sistema de producción?" Ese cambio hace que la reseña sea más útil y la cotización final más fácil de comparar.
Antes de preseleccionar a un fabricante, verifique cinco cosas:
- Experiencia relevante en procesos y productos, no solo igualar el volumen del contenedor.
- Una parte contratante clara, lugar de construcción y responsabilidad técnica.
- Explicaciones de ingeniería respaldadas por dibujos y comprobaciones medibles.
- Una prueba que identifica el producto, las condiciones y la producción aceptada.
- Documentación de conformidad, formación y acuerdos de servicio para la construcción suministrada.
Comience con su producto, no con la lista de máquinas de un proveedor
Una lista corta útil comienza con una definición controlada del producto. Proporcione a los proveedores el dibujo, la calidad del material, el peso objetivo, los detalles del cuello o cierre, las dimensiones críticas y las pruebas funcionales requeridas. Agregue el cronograma de producción y la condición en la que el producto debe salir de la celda. Una botella recortada y a prueba de fugas es un requisito de entrega diferente al de un artículo moldeado sin recortar.
La adecuación del proceso está por encima de la reputación del proveedor. El moldeo por extrusión y soplado forma un parisón fundido, mientras que el moldeo por soplado y estirado de PET funciona a partir de una preforma. La experiencia en una ruta no debe considerarse prueba de competencia en la otra. Kinggle'sguía de máquina y procesoexplica la distinción. Para un proyecto de HDPE, solicite al fabricante de una máquina de moldeo por extrusión y soplado que aborde la resina real y la geometría de la pieza.
¿Qué hace que un proyecto de referencia sea relevante?
Hacer coincidir los litros nominales es una comparación débil. Una referencia se vuelve más útil cuando su material, mango, cuello, requisitos de pared, disposición de herramientas y ruta de acabado se parecen al trabajo propuesto. Pregunte qué características fueron difíciles y cómo se verificaron. La explicación del proveedor debe conectar la configuración de la máquina con esas características.
Una fotografía de un contenedor exitoso no revela las piezas rechazadas ni las condiciones que lo produjeron. Solicitar una discusión de referencia permitida o un registro técnico anónimo cuando la confidencialidad del cliente impida la divulgación. Respete esa confidencialidad; un proveedor no necesita exponer los dibujos de otro comprador para demostrar un método de revisión sólido.
Los términos de búsqueda también necesitan atención. Afábrica de moldeo por sopladopueden producir contenedores utilizando maquinaria comprada en lugar de fabricar las máquinas ellos mismos. Establecer lo que realmente ofrece la empresa. La experiencia operativa puede ser valiosa, pero el diseño, la integración y el soporte a largo plazo del equipo requieren su propia evidencia.
Defina la familia de productos así como el primer SKU. Identifica la parte más ancha, la parte más pesada y el formato más difícil de agarrar o recortar. Puede que no sean el mismo artículo. El proveedor debe explicar cuáles se ajustan a la construcción propuesta, cuáles necesitan herramientas adicionales y cuáles quedan fuera del alcance cotizado.
Preferimos una configuración más estrecha y con buen soporte a la promesa de que una máquina manejará todos los productos futuros. Una propuesta útil nombra los límites antes del pedido, mientras el comprador todavía tiene opciones.
¿Quién construirá y dará soporte a su máquina?
Haga explícita la cadena de responsabilidad. Identifique la empresa que firma el pedido, el lugar de fabricación, el contacto técnico y el responsable de la aceptación y soporte. Estos roles pueden ubicarse dentro de una organización o en varias. Lo que importa es que el comprador pueda seguir la cadena sin descubrir más tarde una interfaz no asignada.
Pregunte quién controla los planos de la máquina, los componentes adquiridos, el trabajo de montaje, las interfaces de herramientas, el software y los registros de pruebas. Si el molde o una unidad posterior proviene de otro proveedor, identifique quién aprueba su conexión a la máquina de moldeo. El contratista principal deberá explicar el alcance que controla y el trabajo que coordina.
La subcontratación es una cuestión de alcance, no un fracaso automático
Los controles, variadores, válvulas y herramientas especializadas adquiridos no hacen que un proveedor no sea confiable por sí solo. Un distribuidor tampoco proporciona automáticamente un mal servicio. Un distribuidor puede ofrecer acceso local útil, mientras que un fabricante aún puede depender de especialistas externos. Evalúe la responsabilidad, el acceso técnico y las obligaciones acordadas en lugar de elegir únicamente por etiqueta.
El acuerdo débil es aquel en el que nadie posee el resultado completo. Un fabricante de máquinas puede aprobar su ciclo de moldeo, mientras que un fabricante de moldes aprueba las dimensiones de la cavidad y un proveedor de automatización aprueba su robot. Si el contenedor no puede transferirse entre ellos, esas aprobaciones separadas no han resuelto el problema del comprador.
Solicite un plano de alcance o una lista de responsabilidades antes de comparar los precios de los equipos. Debe identificar la máquina, moldes, auxiliares, unidades de acabado, controles y servicios de planta. Tenga en cuenta quién suministra, instala, prueba y da soporte a cada artículo. Los límites deben coincidir con la propuesta comercial.
Kinggle'sPerfil de la empresadescribe maquinaria de moldeo por extrusión-soplado junto con moldes y equipos auxiliares para líneas de producción completas. Para una compra específica, esa amplia capacidad aún debe convertirse en una lista de construcción acordada. Una descripción de capacidad es un punto de partida, no la especificación final.
Una visita a la fábrica o un recorrido en vivo pueden ayudar a conectar el sitio de construcción designado con el proyecto. Solicite ver una máquina o conjunto identificado y coméntelo con el equipo técnico responsable. No confunda un taller ocupado con una prueba de que todas las opciones cotizadas están incluidas.
Antes del compromiso, registre cómo se aprobarán los cambios de diseño. Un componente sustituto, una interfaz de molde revisada o un alcance posterior modificado pueden afectar la documentación y la aceptación. El comprador necesita una revisión controlada, no un cambio silencioso entre la cotización y el envío.
Pídele al ingeniero que te explique tu parte más difícil.
La conversación técnica más reveladora comienza con una característica difícil del producto. Para un contenedor de HDPE con asa, pregunte cómo el proceso propuesto colocará el material alrededor de la raíz del asa, cerrará el pellizco, enfriará las regiones pesadas y liberará la pieza para recortarla. Para una botella con múltiples salidas, pregunte cómo se verificará el espacio entre las salidas, la disposición del molde y la calidad de la posición individual.
Una respuesta sustancial conecta la geometría, las herramientas y las condiciones del proceso. No debería limitarse a una lista de componentes premium. El comprador debe comprender qué se ajustará, qué se medirá y qué desencadenaría un cambio de configuración o de herramientas.
Utilice tres preguntas para probar el razonamiento.
- ¿Dónde está la parte más difícil de formar?Pídale al ingeniero que identifique restricciones de estiramiento, soldadura, enfriamiento o liberación en el dibujo.
- ¿Qué sistema controla esa característica?Espere un vínculo claro con el perfil del preformado, el detalle del molde, la disposición de soplado, el circuito de refrigeración o el dispositivo de manipulación.
- ¿Cómo se aceptará el resultado?Acuerde los lugares de medición, el estado del acabado y las pruebas funcionales en lugar de "buena calidad".
Considere la distribución de las paredes. Agregar material por todas partes puede aumentar el peso sin corregir la ubicación que lo necesita. Pregunte cómo se relaciona el perfil con los puntos de medición marcados y cómo distinguirá el proveedor un ajuste de proceso de un problema mecánico o de herramientas. Elguía de programación parisonproporciona el contexto de control relevante.
La cuestión del pellizco necesita una discusión diferente. En el moldeo por extrusión-soplado, el molde captura y sella el parisón caliente. No se trata simplemente de una cavidad de inyección llena de masa fundida a presión. El material, la acción de cierre, la región de soldadura y el método de eliminación de rebabas necesitan una revisión coordinada. Kinggle'sguía de diseño de moldesexplica estas interfaces.
Convierta las dimensiones del catálogo en preguntas de selección
| Referencia publicada de KGB2L | Qué le dice al comprador | Lo que aún necesita verificación |
|---|---|---|
| Capacidad máxima del contenedor: 2 L | Clase de capacidad nominal de la máquina | Los requisitos reales de forma, resina, peso y calidad. |
| Tamaño máximo del molde: 360 × 380 mm | Sobre publicado ancho × alto | Ajuste completo de moldes, servicios, apertura y desmontaje de piezas. |
| Espesor del molde: 160–300 mm | Rango de espesor publicado | Disposición de montaje y herramientas aprobadas |
| Salida (ciclo seco): 600 PC/HR | La referencia de ciclo seco explícitamente etiquetada en el catálogo. | Salida aceptada con el producto real y el alcance del acabado. |
Fuente:Página de producto KGB2L de estación única de 2 L de Kinggle. Estos campos describen diferentes aspectos de la máquina; no son el resultado de una prueba de producción.
La misma página del producto describe opciones de salidas múltiples de botellas más pequeñas. Eso no significa que todas las botellas puedan compartir el paso de salida o que agregar salidas garantice un aumento proporcional en la producción aceptada. Revise juntos la envolvente del molde, la demanda bruta de parisón, el enfriamiento y el acabado. Elguía de múltiples cabezas versus múltiples cavidadesayuda a separar esas decisiones.
Nuestra prioridad en esta discusión es el razonamiento del ingeniero. Una explicación clara de una restricción es más útil que una promesa segura de que no existe ninguna restricción.
Un recorrido por la fábrica debería producir pruebas, no sólo fotografías.
Un recorrido que vale la pena sigue a una construcción, un dibujo y una muestra. Esos tres caminos revelan más que un paseo general entre máquinas ensambladas. El objetivo es comprender cómo el proveedor convierte un requisito en un trabajo controlado y cómo comprueba que el resultado cumple con el requisito.
Seguir una compilación identificada
Pídale al equipo que muestre cómo se vincula el ensamblaje con la configuración aprobada y las revisiones de los planos. Compruebe cómo se identifican los componentes adquiridos y las interfaces de herramientas. Luego pregunte cómo se registran los cambios. La evidencia útil es la conexión entre los documentos y el equipo físico, no el número de máquinas en la bahía.
Para la inspección, busque un método y un resultado definidos. Una lista de verificación marcada como "OK" puede ser adecuada para una simple verificación de presencia. Un requisito dimensional o funcional necesita el valor, límite y método relevantes. Pregunte cómo se identifican los medidores y equipos de prueba cuando la precisión de las mediciones es importante.
Sigue una muestra
Rastree una muestra permitida hasta su resina, molde, posición de producción y condición de prueba. Con múltiples puntos de venta o estaciones, averigüe si el proveedor conserva la identidad de la posición. Una caja variada de botellas atractivas puede ocultar una posición inestable. La misma ubicación debe permanecer identificable mediante los controles necesarios para el trabajo.
Dedicaríamos más tiempo a cómo se maneja una muestra rechazada que a una exhibición de muestras perfectas. Pregunte qué sucede cuando una medición falla: quién la revisa, cómo se investiga la causa y qué evidencia cierra la corrección. Un registro de problemas con una resolución verificada es más útil que afirmar que los problemas nunca ocurren.
Esto no significa exigir archivos confidenciales de los clientes. Solicite una demostración, un registro redactado o un ejemplo de proyecto acordado. La evaluación necesita suficiente información para probar el método de control sin exponer el diseño patentado de otro cliente.
Finalice el recorrido en el proceso de entrega. Revise cómo se ensamblan para el comprador dibujos, manuales, recetas, identificadores de repuestos y temas abiertos. Una construcción técnicamente sólida es más difícil de operar si el equipo de producción no puede identificar una pieza de repuesto o recuperar una configuración aprobada.
Registre los hallazgos como confirmados, que necesitan aclaración o no resueltos. La falta de pruebas no es automáticamente prueba de mala conducta. Primero pida la explicación y luego juzgue si la incertidumbre restante afecta la decisión de compra.
Haga que la prueba sea comparable a su producción
Una prueba debería responder a las preguntas sobre producción del comprador. Necesita un producto identificado, resina, molde, configuración, condición de utilidad y definición de producto aceptado. Sin esos detalles, la demostración muestra que la máquina puede funcionar, no que el trabajo propuesto haya sido verificado.
Acuerde los límites de la prueba antes de la ejecución. Si la cotización incluye recorte y descarga a prueba de fugas, esas operaciones pertenecen a la demostración que respalda la salida de la línea. Si no se pueden incluir, identifique qué se probó y qué queda para una calificación posterior. No convierta silenciosamente un recuento ascendente en un resultado de contenedor terminado.
Separe tres observaciones
Una secuencia seca establece los movimientos acordados de la máquina bajo las condiciones establecidas. Una corrida de producción establece el moldeado con el material y las herramientas identificados. La salida aceptada agrega los controles de calidad y acabado requeridos. Estas observaciones están conectadas, pero no son intercambiables.
Cuente las piezas aceptadas durante un período de observación definido y conserve los rechazos según el motivo. Registrar paradas, ajustes e intervenciones manuales en los tiempos acordados. Un ciclo corto en el que el personal de apoyo corrige repetidamente las transferencias no demuestra la misma disposición operativa que una celda de producción automática.
Mantenga las muestras rastreables por salida, cavidad o estación donde esas posiciones puedan influir en la calidad. Informe resultados individuales relevantes en lugar de confiar únicamente en un promedio. Una raíz delgada del mango o un pellizco con fugas no pueden ser aceptables con piezas más pesadas o sólidas desde otra posición.
Recomendamos acordar las condiciones de prueba antes de discutir el objetivo de salida. De lo contrario, el objetivo puede ser sostenido por una botella más liviana, una resina más fácil o una operación de acabado omitida en el reloj. Una prueba comparable hace que la discusión sobre el desempeño sea lo suficientemente específica como para ser útil.
Preguntar qué sucede después de una interrupción.
Elija comprobaciones de recuperación y cambio relevantes para el proyecto. Estos pueden incluir un evento de reabastecimiento de material acordado, una parada posterior o un cambio de formato. El diseño de seguridad aprobado controla el procedimiento; la prueba no es una invitación a crear una falla insegura o eludir la protección.
Registre qué receta y estado de herramientas restauraron la producción aceptada. Esa información se convierte en una base para la puesta en servicio, no sólo como evidencia para el envío. Elguía de prueba de aceptación de fábricaexplica los antecedentes detrás de un resultado defendible.
Una prueba de referencia en una máquina similar puede ayudar a elaborar una lista corta temprana. Debe permanecer identificado como referencia. El plan de aceptación final debe conectar el reclamo con el equipo y la configuración realmente adquiridos.
Verifique los documentos de conformidad con la construcción exacta
La información sobre certificación y conformidad merece una lectura atenta. El documento debe responder a una pregunta definida: ¿qué organización, producto o sistema cubre, bajo qué requisitos y dentro de qué alcance? Una colección de logotipos no puede responder esas preguntas al comprador.
Para un proyecto de la EEE, elOrientación CE de la Comisión Europeadescribe las responsabilidades del fabricante en materia de evaluación de la conformidad, documentación técnica, declaración y marcado del producto. También explica que el marcado CE no significa que una autoridad de la UE haya aprobado que un producto sea seguro. No es una clasificación de fábrica ni un certificado de producción.
Pregunte cómo se identifica el equipo suministrado en la correspondiente declaración y documentación adjunta. Verifique el modelo o la identidad de la compilación, la configuración y el alcance indicado con el revisor técnico responsable. Para una línea integrada, establezca quién maneja las responsabilidades de conformidad relevantes en las interfaces. No asuma que documentos separados para módulos individuales liquidan la instalación completa.
¿Qué establece una afirmación de “moldeador por soplado certificado ISO”?
Primero identifique si la organización fabrica productos moldeados o maquinaria. Luego identifique el estándar nombrado. ISO 9001 se refiere a un sistema de gestión de calidad; un certificado de sistema de gestión es diferente de la prueba de que una máquina produce un contenedor aprobado a un ritmo específico.Descripción general de la gestión de calidad de ISOproporciona ese contexto del sistema.
Solicite el certificado en lugar de depender de una insignia. Consultar la organización jurídica, lugar de cobertura, actividades, vigencia y organismo emisor. Pregunte si el alcance indicado se relaciona con el trabajo que se está comprando. Un certificado que cubra un sitio o actividad no relacionada no resuelve la cuestión del proyecto.
La propia ISO no emite certificados; Los organismos de certificación externos realizan la certificación. Esguía de certificacióndescribe las rutas de verificación, incluido el contacto con el organismo emisor y el uso de la base de datos de certificación acreditada correspondiente. La verificación debe confirmar la afirmación específica, no simplemente encontrar el nombre de una empresa similar.
Mantenga la revisión de conformidad separada de la aceptación de producción. El primero aborda los requisitos aplicables; este último verifica el producto y el rendimiento acordados. Ambos necesitan la identidad y el alcance correctos. Ninguno de los dos puede ser reemplazado por un testimonio de un cliente o una marca de componente.
El destino, el alcance del equipo y los requisitos aplicables determinan el conjunto de documentos finales. Haga que el especialista responsable establezca ese conjunto antes del compromiso. Resuelva cualquier brecha esencial antes del lanzamiento en lugar de descubrir durante la instalación que la configuración y la documentación adquiridas no coinciden.
Pruebe el plan de servicio antes de que lo necesite
El “buen servicio posventa” debería convertirse en un plan práctico de traspaso. Identificar el contacto técnico, la ruta de comunicación y la información necesaria para diagnosticar un problema. Luego revise cómo los operadores y el personal de mantenimiento del comprador utilizarán esa ruta después de que el equipo de puesta en servicio se vaya.
Un ejercicio útil para realizar pedidos anticipados es un tutorial de soporte. Describa un escenario de falla propuesto y pregunte qué información solicitaría primero el proveedor. Los elementos relevantes pueden incluir la identidad de compilación, el historial de alarmas, la versión de la receta, la posición del producto y las lecturas de servicios públicos. Esta es una forma de evaluar el método de apoyo, no un sustituto de un compromiso de respuesta acordado.
Hacer que las piezas sean identificables
Solicite una lista de piezas que conecte los elementos de desgaste y servicio de la máquina con identificadores utilizables. Aclare qué artículos son componentes estándar comprados y cuáles requieren un dibujo o una referencia de construcción específicos del proveedor. Una fotografía puede ayudar en la identificación, pero no debe ser la única vía para solicitar un reemplazo crítico.
Defina la puesta en marcha y los repuestos operativos recomendados en torno a la configuración seleccionada. Confirme qué está incluido, qué es opcional y cómo se manejan los pedidos futuros. No asuma que un kit de repuesto genérico cubre un cabezal adicional, un paquete de válvulas revisado o un accesorio aguas abajo.
Hacer recuperable la configuración aprobada
Acordar los planos, manuales, software o copias de seguridad de recetas y modalidades de acceso que recibirá el comprador. Identificar revisiones y el proceso para cambios posteriores. La planta necesita una línea base controlada y una ruta autorizada para el mantenimiento, no un acceso irrestricto que anule el diseño de seguridad.
La capacitación debe cubrir el funcionamiento normal, controles de calidad, cambios de herramientas, alarmas y los procedimientos de recuperación aprobados. También debería identificar las tareas que siguen siendo manuales. Una línea automática todavía necesita personas responsables del material, muestreo, desechos, embalaje y mantenimiento.
Kinggle'sinformación de servicio publicadadescribe soporte de instalación, recursos de capacitación y coordinación posventa. Para una compra, especifique por escrito el alcance de la entrega real, las responsabilidades y las exclusiones. Las capacidades publicadas no definen la garantía de cada proyecto, los acuerdos de soporte local o la provisión de viajes.
Valoramos un plan de servicio que el equipo de mantenimiento pueda utilizar por encima de un amplio reclamo de soporte instantáneo. Confirme la disponibilidad de contacto, la derivación y cualquier obligación de respuesta según los términos acordados. La disponibilidad de piezas y el tiempo de envío también deben confirmarse para los artículos nombrados en lugar de tomarse prestados de otro proyecto.
Utilice puertas de evidencia para preseleccionar proveedores
La puntuación de un proveedor puede parecer precisa y al mismo tiempo ocultar un requisito no resuelto. Una gran fábrica, un precio atractivo o una presentación pulida no deberían compensar una máquina que no ha demostrado adaptarse al producto. Comience con las pruebas esenciales y luego compare las fortalezas comerciales de los proveedores que pueden cumplirlas.
La siguiente matriz es un método de evaluación práctico, no una certificación de la industria ni un sistema de clasificación oficial. Adaptar sus puertas al proyecto. Marque cada área como confirmada, que necesita aclaración o críticamente no resuelta, y conserve la evidencia de respaldo adjunta a la decisión.
| Área de revisión | Pruebas a examinar | Pregunta si faltan pruebas | Acción de adquisición |
|---|---|---|---|
| Ajuste del producto | Propuesta técnica ligada al dibujo y material. | ¿Qué requisito está respaldado únicamente por suposiciones? | Aclare o pruebe la característica crítica antes de la aprobación. |
| Desarrollar responsabilidad | Lista de equipos, interfaces y responsables. | ¿A quién pertenece el resultado completo entregado? | Asigne interfaces no resueltas en el alcance del pedido. |
| Prueba de producción | Condiciones identificadas, resultados de calidad, recuentos y registro de eventos. | ¿La evidencia coincide con el trabajo propuesto? | No aceptar una referencia o ciclo de secado como resultado final de producción. |
| Conformidad | Documentos aplicables para la configuración suministrada | ¿La identidad y el alcance coinciden con la compilación? | Resolver lagunas esenciales con el revisor responsable. |
| Entrega de servicio | Piezas, manuales, copias de seguridad, capacitación y términos de soporte acordados | ¿Puede la planta identificar, mantener y recuperar los equipos? | Definir entregables y responsabilidades faltantes. |
Compare el precio solo después de alinear el alcance
Consideremos dos propuestas hipotéticas. Uno incluye herramientas, recortes y una prueba identificada; el otro cita únicamente la máquina de moldeo. Sus precios principales no describen la misma compra. Agregue los equipos y servicios que faltan, luego compare las condiciones, exclusiones y trabajos recurrentes. No infieras la calidad del precio en ninguna dirección.
Una laguna crítica es diferente de una aclaración ordinaria. Un detalle faltante en el folleto puede ser fácil de resolver. Un requisito de producto esencial no verificado, un propietario de integración desconocido o documentación aplicable no resuelta necesitan una decisión antes de comprometerse. Solicite pruebas, establezca la siguiente acción y conserve el problema hasta que se cierre.
Recomendamos un breve registro de decisiones: requisitos, evidencia, incertidumbre restante y base de aprobación. Ese registro permite que producción, mantenimiento y adquisiciones comprendan por qué se seleccionó al proveedor. También le da al proyecto una línea de base cuando cambia la configuración.
Envíe a los proveedores preseleccionados la misma definición de producto y alcance de entrega. Solicite sus suposiciones explícitamente. Esto produce una comparación más significativa que preguntar a varias fábricas el precio de equipos de moldeo por soplado vagamente similares.
Discuta su proyecto con Kinggle.Envíe el dibujo, el grado de resina, el peso terminado, los requisitos de calidad, el programa de producción y el alcance posterior a través delpágina de consulta del fabricante.
Contactoventas@kinggle.como+86-574-87103665. Las entradas claras del proyecto permiten revisar una configuración definida y la evidencia necesaria para aprobarla.
Preguntas que debe hacerse antes de elegir un fabricante
¿Cómo puede un comprador verificar quién construye realmente la máquina de moldeo por soplado?
Haga coincidir la empresa contratista, el sitio de fabricación y los contactos técnicos con una construcción identificada. Pregunte quién controla los planos, el montaje, las pruebas y el soporte postventa, incluido el trabajo subcontratado. Un recorrido en vivo o una visita a la fábrica pueden respaldar esa revisión, pero las fotografías por sí solas no establecen la responsabilidad. La orden debe identificar a la parte responsable de la configuración completa suministrada.
¿Una fábrica de soplado es necesariamente un fabricante de máquinas de soplado?
No. Una fábrica de moldeo por soplado puede fabricar recipientes de plástico u otros productos huecos utilizando maquinaria comprada. Un fabricante de máquinas suministra el equipo que realiza ese proceso. Verifique los productos reales del proveedor y la responsabilidad del proyecto antes de preseleccionarlo. Para la compra de un equipo, la experiencia en la operación de un proceso de moldeo es relevante, pero por sí sola no establece el diseño, la integración o la capacidad de servicio de la máquina.
¿Qué debería decirle al comprador una reclamación de moldeador por soplado con certificación ISO?
Debería provocar una verificación del certificado, no finalizar la evaluación. Identifique la norma, la organización certificada, el sitio cubierto, el alcance, la validez y el organismo emisor. Establecer también si la empresa suministra productos moldeados o maquinaria. Un certificado de sistema de gestión no prueba que una máquina en particular cumpla con los requisitos de producción del comprador. Verifique por separado las obligaciones de construcción, prueba del producto y entrega reales.
¿El marcado CE demuestra que un proveedor ofrece la mejor máquina?
No. El marcado CE aborda la conformidad con los requisitos aplicables, no una clasificación de fabricantes ni una garantía de rendimiento. Para un proyecto EEE, examine la declaración y la documentación pertinentes para la configuración suministrada, con la revisión técnica adecuada. Compare el rendimiento del producto mediante una prueba acordada. Una marca en un folleto no puede sustituir ni la revisión de la conformidad ni la prueba de producción.
¿Qué información se debe enviar con una consulta del fabricante?
Envíe el dibujo del producto, el grado de resina, el peso objetivo, los requisitos de calidad críticos, el cronograma de producción y las operaciones posteriores requeridas. Incluya las utilidades de planta disponibles y cualquier herramienta o interfaz de equipo existente. Solicite configuración definida, exclusiones y condiciones de prueba propuestas. Estos aportes permiten que un fabricante de máquinas de moldeo por extrusión y soplado realice el trabajo en lugar de devolver una recomendación de catálogo genérica.