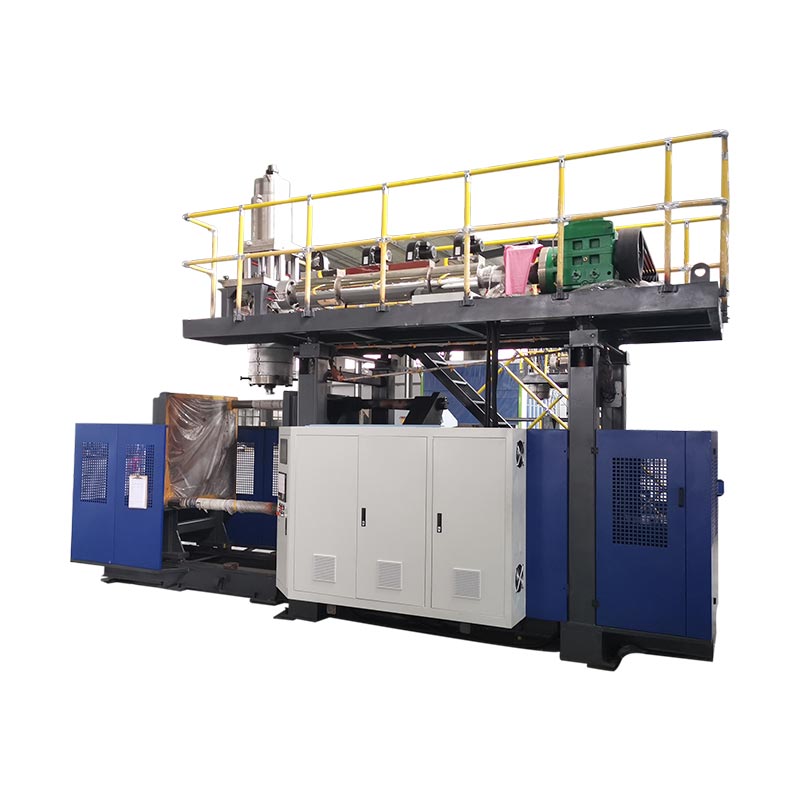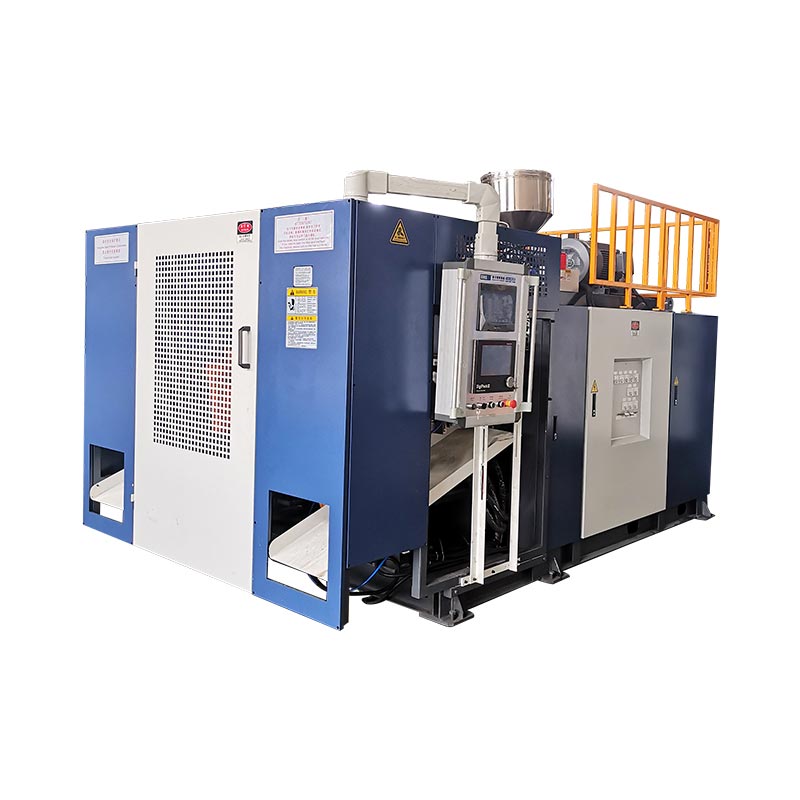
Elija una máquina de moldeo por soplado automática por el producto que debe entregar y las operaciones incluidas después del moldeo, no por la palabra "automática" en la cotización. Para el moldeo por extrusión y soplado, especifique la resina, las herramientas, la extracción, el recorte, la inspección y la transferencia como un solo sistema de producción. Recomendamos aprobar la configuración según los contenedores aceptados en el punto de descarga final, no una cifra de ciclo seco del catálogo.
Una máquina de moldeo puede ejecutar un ciclo automático mientras las personas aún retiran restos, revisan botellas o llenan cajas. Esta puede ser la solución adecuada para una gama de productos pequeña y cambiante. Es un acuerdo equivocado si el caso de inversión supone que esos empleos han desaparecido. Defina el límite antes de comparar precios.
Cinco decisiones que importan antes de una orden
- Haga coincidir el proceso de moldeado con la pieza antes de comparar los niveles de automatización.
- Defina cada operación de transferencia y acabado, incluido el trabajo que permanece manual.
- Equilibre la tasa de moldeo con la capacidad de recorte, inspección y embalaje.
- Pruebe la recuperación de fallas y los cambios, no solo la producción ininterrumpida.
- Compare el costo total de la línea por contenedor aceptado en las mismas condiciones.
¿Qué cubre “automático” en el moldeo por soplado?
“Automático” describe cómo se controlan las operaciones. No identifica cómo se forma la pieza plástica. Una máquina de moldeo por extrusión-soplado automática y una máquina de soplado de botellas de PET pueden ejecutar secuencias programadas, pero necesitan diferentes preparaciones de materiales, herramientas y disposiciones de acabado. Un comprador que busque una máquina de moldeo por soplado completamente automática debe resolver primero la cuestión del proceso.
En el moldeo por extrusión y soplado, la máquina forma un tubo fundido llamado parisón. El molde captura ese tubo y el aire forma la parte hueca. El moldeo por soplado y estiramiento de PET utiliza una preforma que se estira e infla. Esas diferentes formas iniciales explican por qué una guía de carga de preformas de PET no es una guía de compra completa para una línea de botellas de detergente de HDPE.
| Decisión | Moldeo por extrusión y soplado | Moldeo por soplado y estirado de PET |
|---|---|---|
| Forma inicial | parisón fundido extruido | preforma de PET |
| Contexto de compra común | Botellas de HDPE, envases con asas y piezas huecas industriales. | Botellas de bebidas transparentes hechas de preformas |
| Preguntas de automatización | Liberación de piezas, eliminación de rebabas, recorte, prueba y transferencia | Manipulación de preformas, secuencia de calentamiento/estirado-soplado y transferencia de botellas |
Referencia del proceso:Guía de la máquina de moldeo por soplado de Kinggle. La geometría del producto y el grado de la resina determinan la elección del proceso final.
Separar la máquina, la celda y la línea.
Un ciclo automático a nivel de máquina cubre la secuencia de moldeo acordada. Una celda automatizada agrega manejo o acabado definido alrededor de esa máquina. Una línea de producción conecta operaciones sucesivas a través de un límite acordado de producto aceptado. El embalaje puede estar dentro de ese límite o puede seguir siendo una operación de fábrica separada.
Estas son distinciones de compra útiles, no una promesa de que todos los proveedores utilicen la misma terminología. Coloque las operaciones reales en la especificación. "Totalmente automático" sin una lista de equipos deja demasiado espacio para diferentes interpretaciones.
Preferimos una descripción específica como “moldeado automático, extracción orientada, desbarbado y descarga a prueba de fugas” en lugar de una etiqueta amplia. Le dice al comprador dónde aparece el producto terminado y qué aún necesita atención. El reabastecimiento de material, el muestreo, el manejo de desechos y los cambios de cajas también necesitan dueños, incluso cuando la secuencia normal de moldeo se ejecuta sin manipulación manual repetitiva.
Asimismo, el control automático no es lo mismo que un accionamiento totalmente eléctrico. El tipo de accionamiento, la disposición de las estaciones, el número de personas y el alcance de la automatización son opciones independientes. Revise cada uno de ellos en comparación con el trabajo en lugar de tratarlos como una especificación premium.
Comience con la pieza y el programa de producción.
El volumen nominal de una botella no es suficiente para especificar su línea de producción. Una botella redonda estrecha y un recipiente con asa ancha pueden transportar el mismo volumen de líquido pero necesitan moldes, herramientas de extracción y soportes diferentes. La línea debe manejar la forma externa real, no un "producto de 2 L" abstracto.
Comience con el dibujo de la pieza y la condición final esperada al momento del alta. Registre el acabado del cuello, la apertura del mango, las dimensiones del cuerpo, el peso objetivo y los requisitos de calidad críticos. Confirme el grado exacto de resina, el paquete de color y la condición de reciclado o triturado acordada. Estos detalles hacen que una prueba propuesta sea relevante para el trabajo previsto.
Traducir el plan de ventas en un requisito de fabricación.
Defina los contenedores aceptados por turno junto con el número de turnos, el tamaño de los lotes y la frecuencia de los cambios. Una tarifa por hora alta es menos útil si la mayoría de los pedidos necesitan tiradas cortas y cambios extensos de herramientas. Una celda más lenta pero más fácil de cambiar puede adaptarse mejor a esa combinación de producción. No se puede llegar a ninguna conclusión basándose únicamente en la producción máxima del catálogo.
Enumere la familia de productos, no solo la primera botella de lanzamiento. Identifique la parte más ancha, la parte más pesada y la parte más difícil de agarrar o recortar. Estos pueden ser SKU diferentes. Luego decida qué productos deben ejecutarse en la construcción inicial y cuáles requerirán herramientas o equipos separados en el futuro.
- Congele el artículo de prueba:revisión de dibujo, resina, peso terminado y pruebas requeridas.
- Establecer la condición de entrega:recortados, inspeccionados, orientados, contados o envasados.
- Definir el horario:Buenos contenedores por turno, horas de operación y cambios de SKU planificados.
- Consulte la familia de herramientas:moldes, paso de cabeza, dispositivos de agarre, nidos de recorte y sellos de prueba.
- Aprobar el sobre de la celda:servicios públicos, vigilancia, acceso a servicios y flujo de productos.
El recuento de estaciones, las salidas de troqueles y las cavidades necesitan una revisión por separado. Dos estaciones no significan dos salidas. Una máquina de moldeo por soplado de cabezales múltiples no hace que todas las formas de botellas sean compatibles con el espacio de salida. Un encabezado multicapa describe la construcción de la pared, no la cantidad de contenedores terminados por evento.
Kinggle'sguía de múltiples cabezas versus múltiples cavidadesexplica esas distinciones de configuración. Utilice esa revisión antes de arreglar el diseño de automatización. Una vez establecida la disposición de las cavidades, los equipos de extracción y acabado deben preservar cada posición mediante transferencias y controles de calidad.
Por lo tanto, la consulta más útil incluye un dibujo, una especificación de materiales, un programa de producción y una definición de calidad. Para una línea de producción de botellas de HDPE, una solicitud de una “máquina automática para fabricar botellas de plástico” sin esos insumos no puede establecer el alcance correcto de la línea.
Verificar los sistemas de máquinas que establecen la calidad del producto.
La automatización posterior no puede reparar un parisón inestable, un pellizco inadecuado o una pieza que deja el molde demasiado blando para manipularlo. El proceso de moldeo debe producir un artículo repetible antes de que el sistema de transferencia pueda ofrecer resultados repetibles. De lo contrario, el robot se convierte en una forma precisa de mover piezas inconsistentes.
Las partes importantes de una máquina de moldeo por soplado incluyen la extrusora, el cabezal de troquel, la unidad de sujeción, el sistema de soplado, los circuitos de refrigeración y los controles. Revise su contribución a la pieza aprobada en lugar de elegir únicamente por los nombres de los componentes. Una marca de PLC reconocida, por ejemplo, no establece las funciones de receta suministradas ni la comunicación posterior.
| Sistema | Que revisar | Pruebas a solicitar |
|---|---|---|
| Extrusión y cabezal de troquel | Idoneidad de la resina, demanda bruta de parisón y saldo de salida. | Muestras de producción y condiciones materiales identificadas. |
| control parisino | Distribución de paredes en los lugares críticos de la pieza. | Mediciones específicas de posición y receta guardada |
| Molde y sujeción | Ajuste de herramientas, separación de pellizco y liberación | Dibujos aprobados e inspección de piezas moldeadas. |
| Enfriamiento y manipulación | Rigidez de la pieza en los puntos previstos de liberación y agarre. | Transferir prueba con la pieza real. |
| Controles | Secuencia, alarmas, alcance de recetas y señales posteriores. | Demostración de funciones y lista de interfaces |
Una referencia concreta: la máquina monoestación de 2 L de Kinggle
ElPágina del producto KGB2Lenumera una capacidad máxima de contenedor de 2 L, un tornillo de 50 mm, una capacidad de fusión de HDPE de 30 kg/h y un tamaño máximo de molde de 360 × 380 mm. También describe configuraciones de dos, tres y cuatro salidas para botellas más pequeñas en el rango de 100 ml a 1 L. Estos valores ayudan a seleccionar un trabajo propuesto; no reemplazan una revisión de herramientas.
La misma página etiqueta 600 PC/HR como “Salida (ciclo de secado)”. Ese no es el resultado aceptado de una botella de champú, un molde y una línea de acabado identificados. Un requisito de producción necesita el material real, el tiempo de enfriamiento, las posiciones activas y las condiciones de inspección. Trate la entrada del ciclo de secado como la referencia de movimiento publicada que es.
Para una propuesta de salidas múltiples, verifique la masa bruta combinada del parisón y el ajuste de la cavidad. El peso de la botella terminada excluye el flash que también suministra la extrusora. Más salidas pueden aumentar la demanda de extrusión, enfriamiento y acabado juntos. El recuento de personal por sí solo no puede establecer una tasa de producción utilizable.
Aprobaríamos el sistema de moldeo sólo después de que las mediciones de las piezas críticas y el comportamiento de transferencia sean estables en las condiciones acordadas. Agregar un transportador antes de resolver esos problemas hace que el problema avance más adelante. Para la distribución en la pared, utilice elguía de programación parisonjunto al dibujo del producto.
Especificar la línea desde la alimentación hasta los contenedores aceptados.
La especificación más estricta para la automatización del moldeo por soplado sigue al producto en cada operación. Dice qué recibe cada módulo, qué entrega y quién es el propietario de la conexión con el siguiente módulo. Esto es más útil que una larga lista de robots, transportadores y sensores sin un límite de proceso acordado.
Kinggle publicadocapacidades de automatizaciónincluyen el recorte, la inspección y el embalaje posteriores. Para un proyecto de botella, traduzca esa capacidad a un alcance definido. El desbarbado automático, el recorte del cuello, la prueba de fugas y el embalaje son funciones diferentes; ninguno debe ser asumido silenciosamente por la presencia de otro.
| Operación | Pregunta por resolver | cheque de aceptación |
|---|---|---|
| Alimentación | ¿Quién suministra el transporte, la mezcla y el control del nivel de material? | El material aprobado llega a la tolva sin interrupción no planificada del suministro. |
| Sacar | ¿Dónde se agarra la pieza y qué orientación sale de la unidad? | Sin transferencia perdida ni marcas inaceptables en el artículo de prueba. |
| Desbarbado y recorte | ¿Qué características de flash y acabado se eliminan? | Los bordes, el cuello y las aberturas del mango requeridos cumplen con la definición de la pieza. |
| Inspección y rechazo | ¿Qué pruebas están en línea y cómo se separan las piezas fallidas? | Las muestras de desafío acordadas se identifican y enrutan correctamente. |
| Transporte y embalaje | ¿En qué condiciones y disposición de las botellas debe llegar a la siguiente estación? | Trabajos de transferencia, acumulación y escrutinio final al ritmo acordado. |
Asigne a cada límite un propietario de integración denominado. Si el proveedor de la máquina proporciona la comida para llevar y otro proveedor proporciona el probador de fugas, alguien aún debe aprobar la orientación de la botella, la altura de transferencia, el espaciado y el control del apretón de manos. No es lo mismo comprar módulos que parezcan compatibles que comprar una celda integrada.
Acuerde cómo se representan "listo", "pieza presente", "ciclo completo" y las condiciones de falla cuando se necesitan esas señales. Identifique qué controlador inicia una parada y qué unidad informa la falla iniciadora. La arquitectura exacta depende del proyecto, pero la responsabilidad no puede permanecer vaga.
Verifique el flujo de desechos por separado de la ruta del producto aceptado. El flash eliminado necesita recolección y disposición acordada. La reutilización depende de los requisitos del material y del producto; una conexión automática del molinillo no autoriza ningún porcentaje de remolido. Mantener controlada la receta del material.
Para las pruebas de fugas de botellas, defina el método de prueba, el dispositivo, la condición de sellado y las muestras de prueba acordadas. Una estación de prueba debe hacer más que mostrar un resultado verde. Necesita separar las fallas de manera confiable y registrar conteos sin permitir que las piezas rechazadas regresen desapercibidas al transportador de productos buenos.
El plano del alcance también debe mostrar el acceso para mantenimiento y cambio de molde. Utilice Kinggleguía de utilidades y diseño de fábricapara coordinar energía, aire, agua y espacio con todos los auxiliares incluidos.
La transferencia puede limitar la producción antes de que lo haga la máquina de moldeo.
Una línea de producción de moldeo por soplado ofrece solo lo que sus operaciones conectadas pueden sostener. El módulo más rápido no puede compensar indefinidamente una recortadora, un probador o una estación de empaque más lento. Los buffers le dan tiempo a la línea para recuperarse de una breve interrupción; no eliminan un desajuste de capacidad persistente.
Primero, ponga la tarifa de todos los equipos sobre la misma base. ¿El número significa eventos de moldeo, piezas brutas, piezas probadas o contenedores aceptados? ¿Cubre únicamente el funcionamiento continuo o incluye reabastecimiento y paradas ordinarias? Compare las tarifas solo después de que esas definiciones coincidan.
Un ejemplo trabajado con una base de producción asumida explícitamente
Considere una línea propuesta que libera 480 contenedores por hora después de moldear y recortar. Supongamos que su probador de fugas de una posición requiere 8 segundos para completar la secuencia de carga, prueba, decisión y descarga. Su capacidad ideal es 3.600 ÷ 8 = 450 contenedores por hora. Estas son suposiciones de planificación, no un resultado medido de la máquina Kinggle.
Velocidad de entrada: 480/h · Capacidad ideal del tester: 450/h · Acumulación: 30/h
Incluso sin paradas de prueba, las piezas entrantes superan su capacidad en 30 contenedores por hora. Un buffer con 15 posiciones utilizables se llenaría en 15 ÷ 30 = 0,5 horas, o 30 minutos. Comenzar la línea con un transportador vacío puede hacer que una breve demostración parezca satisfactoria. El desequilibrio todavía existe.
Consideremos ahora una parada completa del probador. A la velocidad de entrada supuesta de 480/h, las piezas llegan a 8 por minuto. Las mismas 15 posiciones libres proporcionan sólo 15 ÷ 8 = 1,875 minutos, aproximadamente 113 segundos, antes de que el búfer se llene. La tasa de acumulación durante una desaceleración y durante una parada completa es diferente.
Esos cálculos sólo son útiles si las posiciones son realmente utilizables. Una botella que se inclina, toca una protección o no puede conservar la orientación requerida no crea una posición de amortiguación válida. Los controles también necesitan una respuesta acordada antes de que se alcance el límite de acumulación segura.
Compruebe la geometría y la velocidad.
Las herramientas de extracción y los transportadores deben manipular la pieza en su condición de liberación real. Identifique una ubicación de agarre repetible. Compruebe si el cuello, el cuerpo o el flash proporcionan esa ubicación y si el recorte la elimina antes de la siguiente transferencia. Es posible que una función disponible en la primera recogida no exista en la segunda.
Resolveríamos esa cadena de datos antes de aumentar la velocidad de la máquina. Una línea que se transfiere a un ritmo razonable y se recupera de manera predecible es un mejor activo de producción que una que necesita reposicionamiento manual repetido. La solución preferida puede ser herramientas revisadas, una secuencia de transferencia diferente o capacidad posterior adicional, no un ciclo de moldeo más rápido.
Finalmente contar los contenedores aceptados después del punto de inspección acordado. Mantenga los recuentos brutos ascendentes para el diagnóstico, pero no los utilice como cifra de salida de envío. Kinggle'sguía de aceptación de fábricaexplica por qué la identidad del producto, los límites de recuento y el tiempo de observación pertenecen al mismo registro.
Demostrar que la línea puede recuperar y cambiar productos.
Un funcionamiento automático suave demuestra sólo un estado de funcionamiento. La producción también incluye reabastecimiento, transferencias fallidas, piezas rechazadas, transportadores bloqueados y cambios de productos. Esos eventos merecen un lugar en el plan de aceptación porque la respuesta determina si la célula regresa a la producción controlada.
Desde el punto de vista de la fábrica, antepondríamos la recuperación de fallas a una demostración refinada. Si una botella no se recoge, la siguiente pregunta no es qué tan rápido alguien puede volver a colocarla. Las preguntas son qué detectó el error, qué movimiento se detuvo y cómo la célula confirma un estado conocido antes de reiniciarse. La corrección manual repetida es un síntoma a investigar, no una operación automática normal.
Cuando una botella de paredes delgadas se inclina después de su liberación, verificaríamos las condiciones de agarre y soporte antes de cambiar varias configuraciones del proceso. Revise la rigidez de la pieza en el momento de la transferencia, los puntos de contacto del accesorio y la secuencia de movimiento. Luego pruebe una corrección controlada e inspeccione la pieza nuevamente. Una mayor presión de agarre puede crear un defecto diferente en lugar de solucionar el primero.
La misma disciplina se aplica cuando aumentan los rechazos de fugas. Preservar las muestras afectadas e identificar la posición y el tiempo. Verifique el sello de prueba y la condición del accesorio junto con el cuello moldeado y el pellizco. Una conexión de prueba con fugas y un contenedor con fugas requieren correcciones diferentes. Cambiar la receta de moldeo sin separar esas causas puede hacer perder tiempo y ocultar el fallo.
Definir la recuperación antes de que ocurra la falla.
- Registre la falla inicial, el módulo afectado y la posición del producto.
- Llevar la celda al estado definido por el diseño de control y seguridad aprobado.
- Hacer que personal autorizado resuelva la falla siguiendo el procedimiento de aislamiento y acceso prescrito.
- Concilie piezas en posiciones de transferencia, inspección y rechazo antes de reiniciar.
- Continúe con la secuencia de recuperación acordada y luego verifique las verificaciones requeridas del producto.
Estos son pasos de planificación, no permiso para ingresar a equipos protegidos o evitar un bloqueo. La célula integrada necesita una evaluación de riesgos que abarque las interacciones de los módulos y las intervenciones previsibles.ISO 12100:2010establece principios generales para la evaluación y reducción de riesgos de maquinaria; El proyecto también debe identificar los requisitos aplicables específicos de la máquina y del destino.
Una receta guardada no es necesariamente un cambio completo
Una receta puede recordar temperaturas y movimientos de moldeo mientras el selector, el nido de recortes y el probador permanecen ajustados manualmente. Pregunte qué posiciones están almacenadas, cuáles están motorizadas y cuáles requieren un cambio físico de herramienta. Techne'sdocumentación de automatización de procesosproporciona un ejemplo de la industria de configuraciones vinculadas a formatos para posiciones de selector, desbarbado y probador de fugas. Esto ilustra el alcance a especificar; no establece esas funciones en todas las máquinas.
Definir el tiempo de cambio de la parte final aceptada de un formato a la primera parte aceptada del siguiente, según el método acordado. Registre el trabajo de herramientas, ajustes, transición de materiales y liberación de calidad por separado. Esto expone lo que realmente se ahorra con una recuperación más rápida de la receta y lo que sigue siendo una tarea mecánica o de proceso.
Compare el costo por contenedor aceptado, no por etiquetas de automatización
Una comparación de máquinas de moldeo por soplado semiautomáticas versus totalmente automáticas debe comenzar con el mismo producto y programa de producción. De lo contrario, la cotización más económica puede simplemente excluir el manejo, las pruebas o el embalaje que incluye la otra cotización. Compare límites de entrega iguales antes de comparar los totales de equipos.
La automatización es más defendible cuando elimina una restricción repetitiva definida. Esto puede ser una eliminación manual de rebabas, una transferencia inconsistente, una transferencia de inspección difícil o una operación de embalaje que no puede seguir el ritmo. Comprar más automatización sin identificar la restricción puede agregar trabajo de mantenimiento y cambio sin mejorar la producción aceptada.
Mantenga el límite de costos tan amplio como el límite de producción
Costo por contenedor aceptado = costo total dentro del límite de producción acordado ÷ contenedores aceptados entregados dentro de ese límite
El numerador debe incluir los costos relevantes para la comparación: material, mano de obra, servicios públicos, herramientas, mantenimiento y el capital seleccionado o tratamiento general. Utilice el mismo método contable para ambas opciones. Un robot posterior no es gratuito porque su costo está fuera de la cotización de la máquina de moldeo.
Enumere las tareas humanas recurrentes. Alguien aún puede reponer material, mover chatarra, tomar muestras de piezas, reemplazar cajas, mantener herramientas y responder a alarmas. Calcule la carga de trabajo durante un turno normal, no solo mientras se ejecuta la secuencia automática. Decida si un operador puede dar servicio de forma segura a más de una celda sin retrasos en las comprobaciones ni en la recuperación.
Utilizar energía eléctrica en kWh para el periodo de observación y contenedores aceptados de ese mismo periodo. La potencia en kW es una cantidad diferente. Incluya los auxiliares acordados al comparar una línea completa, especialmente si un compresor, enfriador o molino cambia entre las propuestas. Elguía de requisitos de servicios públicosEsto explica por qué la potencia conectada y la demanda operativa también deberían permanecer separadas.
Para cambios frecuentes de formato, examine los accesorios y las herramientas de repuesto necesarias para cada SKU. Un precio inicial de celda más bajo puede compensarse con cambios difíciles o piezas de formato adicionales. Por el contrario, un sistema de transferencia sofisticado puede resultar innecesario para un producto de bajo volumen con una práctica ruta de acabado manual.
Recomendamos clasificar las propuestas según la restricción de producción que eliminan, el resultado aceptado que pueden verificar y el trabajo recurrente que dejan atrás. Una célula más automatizada gana su lugar cuando esos beneficios se ajustan al cronograma real de la fábrica. "No tripulado" no es un argumento financiero suficiente.
Solicite casos de sensibilidad en lugar de un reclamo de recuperación universal. Compare la demanda esperada, la menor utilización y los cambios más frecuentes utilizando los costos propios del comprador. Eso hace que la decisión de inversión sea útil incluso cuando cambian los volúmenes de ventas o la combinación de productos.
Aprobar la configuración antes de realizar el pedido.
Convierta el concepto seleccionado en una lista de equipos, diseño de celda y protocolo de aceptación acordados antes de la orden de compra. La ambigüedad más costosa no suele ser la falta de un sensor. Es un límite que cada parte pensaba que pertenecía a otra persona.
Para un proyecto de botella compacta, elPlataforma monoestación de 2 Lofrece un punto de partida concreto. Su sobre de molde publicado y sus opciones de salidas múltiples de botellas más pequeñas permiten una revisión inicial de ajuste. El dibujo real, la resina, la disposición del cabezal y el alcance posterior determinan la construcción propuesta. No elija esa configuración solo desde el volumen.
Haz la prueba respondiendo preguntas de compra
La prueba debe utilizar la definición de producto acordada e incluir las operaciones que respaldan el resultado cotizado. Si la prueba de fugas o el recorte son parte del límite de entrega, demuéstrelo con la celda en lugar de presentar un ciclo independiente no relacionado. Conserve la identidad de la muestra donde múltiples posiciones podrían ocultar una salida o cavidad débil.
El registro de aceptación debe conectar cada afirmación con un método, límite y resultado observado. Una palabra como “aprobado” sin la condición subyacente no puede guiar la puesta en servicio en la fábrica del comprador. ElGuía Kinggle FATproporciona un marco más completo para esa evidencia.
- Construir identidad:máquina, utillaje, versión de control y módulos incluidos.
- Condiciones de prueba:producto, resina, posiciones activas y condiciones de utilidad.
- Calidad:mediciones críticas, pruebas funcionales y motivos de rechazo.
- Rendimiento de línea:recuento aceptado, período de observación, paradas e intervenciones.
- Recuperación:escenarios de falla acordados y la secuencia de reinicio demostrada.
- Entregar:dibujos, manuales, información de herramientas, copias de seguridad y elementos abiertos.
Separe la aceptación en fábrica de la aceptación en el sitio cuando los servicios de la planta o los equipos de terceros no se puedan reproducir antes del envío. Identifique los controles restantes con anticipación y asigne la responsabilidad. Una prueba de fábrica no debería afirmar silenciosamente que verifica condiciones que no incluía.
La formación debe abarcar el funcionamiento ordinario y los puestos de trabajo que deja la automatización. Los operadores deben reconocer una transferencia fallida, interpretar la alarma que inicia y seguir el método de recuperación aprobado. El mantenimiento necesita los planos, la información sobre las piezas de desgaste y el acceso necesarios para soportar la celda.
Analice una configuración automática de moldeo por extrusión y soplado con Kinggle.Envíe el dibujo del contenedor, el grado de resina, el peso terminado, las pruebas requeridas, el programa de producción y las operaciones posteriores planificadas a través delpágina de consulta del proyecto.
Contacto:ventas@kinggle.com · +86-574-87103665. Un producto definido y un límite de línea hacen que la revisión de la configuración sea más útil que una simple solicitud del precio de la máquina.
Preguntas frecuentes
¿Es lo mismo una máquina de soplado automática que una línea de producción completa?
No. Una máquina automática puede controlar los movimientos del moldeo mientras la extracción, el recorte, la inspección o el embalaje del producto permanecen separados. Una línea de producción completa define la transferencia, los controles y los límites de calidad entre esas operaciones. Solicite una lista de equipos y un diseño que identifique cada módulo incluido, tarea manual y servicio excluido. La especificación de compra, no la palabra automático, determina lo que llegará.
¿Una máquina de moldeo por soplado totalmente automática todavía necesita operadores?
Sí. El reabastecimiento de materiales, el muestreo de calidad, los cambios de herramientas, el mantenimiento y la recuperación de fallas aún necesitan responsabilidades asignadas. La automatización puede eliminar la manipulación repetitiva sin eliminar todas las tareas de producción. Planifique la dotación de personal en función del turno completo y el diseño real del servicio, incluido el embalaje y el manejo de desechos. No derive una estimación de mano de obra a partir de una demostración breve en la que el personal de apoyo permanezca fuera del marco de la cámara.
¿Se incluyen como estándar el desbarbado automático, la prueba de fugas de botellas y el embalaje?
No asumas que lo son. La cotización debe identificar cada operación, el equipo suministrado, las herramientas específicas del producto, el método de prueba y la ruta de rechazo. Una unidad de extracción no es un probador de fugas y un transportador automático no es un sistema de embalaje automático. Para cada módulo cotizado, pregunte qué condición inacabada recibe y qué condición aceptada entrega.
¿Se puede automatizar una máquina de moldeo por extrusión-soplado existente?
Posiblemente, pero la viabilidad depende del sistema de control existente, las protecciones, el espacio disponible, la apertura del molde, la liberación del producto y la disposición de transferencia. La pieza también debe adaptarse a los dispositivos de agarre, recorte e inspección propuestos. Revisar la celda completa antes de comprar un robot o transportador por separado. Una modernización debe incluir una responsabilidad de integración definida, una evaluación de riesgos actualizada y una prueba de producción acordada.
¿Cómo deberían los compradores verificar el rendimiento de una línea automática?
Contar los contenedores aceptados en el punto de descarga final acordado durante un período de observación definido. Identifique la resina, el producto, el molde, las posiciones activas, los servicios públicos y las operaciones posteriores incluidas. Mantener en registro los rechazos, paradas e intervenciones manuales. Informe la producción bruta de moldeado por separado de la producción de línea aceptada. Un valor de ciclo seco de catálogo no sustituye esta prueba de producción.