La métrica de energía del moldeo por soplado más útil no es la potencia instalada ni una lectura momentánea de kW, porque ninguna de las dos muestra cuánta producción vendible provino de la energía consumida en condiciones de producción estables y especificadas.Utilice la electricidad medida durante un período de producción estable, divídala por la producción aceptada en el mismo período de tiempo y registre los límites, las posiciones de los medidores, el producto, el molde, la resina, el ciclo y las reglas de calidad. Para obtener una vista completa de los costos operativos, mida primero la máquina de moldeo por soplado, luego agregue las cargas asignadas de aire comprimido, enfriamiento, manejo de materiales, manejo de chatarra y aguas abajo cuando se encuentran fuera del medidor principal de la máquina, sin contar la misma energía dos veces.

Los cinco números que vale la pena incluir en un informe
- Electricidad de la máquina durante la prueba, en kWh.
- Potencia activa media durante la misma ventana, en kW
- Masa extruida y masa de producto aceptado.
- Piezas aceptadas fabricadas durante la prueba.
- Aire asignado, refrigeración y energía aguas abajo
| Vista de medición | Límite típico | Mejor denominador | Pregunta que responde |
|---|---|---|---|
| Carga conectada | Motores, calentadores, controles y auxiliares seleccionados instalados. | Ninguno | ¿Cómo se debe dimensionar la infraestructura eléctrica? |
| Energía de la máquina principal | Suministro entrante a la máquina de moldeo por soplado. | kg extruidos, kg aceptados o piezas aceptadas | ¿Qué consume esta máquina en una ejecución definida? |
| Energía relacionada con el producto | Límite de máquina definido, molde y producto especificado. | kg de producción medida | ¿Cómo se pueden comparar dos pruebas de productos? |
| Energía de línea completa | Máquina más compresor, enfriador y equipo de línea asignados | kg aceptados o piezas aceptadas | ¿Qué electricidad pertenece al modelo de costo del producto? |
Comience dibujando el límite de energía.
“¿Cuánta potencia consume una máquina de moldeo por soplado?” Suena simple. No es una medida. La respuesta cambia con la línea trazada alrededor del equipo. Un medidor entrante principal puede incluir la extrusora, los calentadores, el sistema hidráulico, las abrazaderas, los controles y el robot adjunto. Puede excluir el compresor de aire central y el enfriador. Otra planta puede colocar equipos de refrigeración local dentro del panel de la máquina. Esas lecturas no se pueden comparar hasta que se establezca el límite.
El funcionarioLista de recomendaciones de EUROMAPsepara este problema en dos documentos para máquinas de moldeo por soplado. EUROMAP 46.1 aborda la eficiencia energética relacionada con las máquinas. EUROMAP 46.2 aborda la energía utilizada para fabricar un producto específico con un molde determinado. Ambos documentos son la Versión 1.0 de enero de 2014. Permanecen listados en la página actual de recomendaciones técnicas de EUROMAP.
Esa distinción es útil en una fábrica. Una prueba de máquina estandarizada puede describir el comportamiento de la máquina en condiciones establecidas. Una prueba de producto responde a una pregunta comercial diferente. Muestra la energía utilizada al fabricar un contenedor, pieza o tanque definido. Ninguna lectura incluye automáticamente la planta completa. La sala de compresores, la planta de enfriamiento, el sistema de resina, el triturador, el transportador, el recortador y el probador de fugas pueden ubicarse fuera del medidor de la máquina.
Dibuje un diagrama unifilar simple antes de instalar los medidores. Marque el suministro entrante de la máquina. Marque cada suministro auxiliar. Luego enumere los servicios centrales que cruzan la frontera. Registre cualquier carga compartida por otras líneas. Un compresor compartido no se puede asignar por completo a una sopladora. Un enfriador que da servicio a cinco máquinas también necesita un método de asignación.
Utilice energía por kilogramo y energía por parte aceptada.
La potencia y la energía promedio están relacionadas, pero no son intercambiables. Los kilovatios describen una tasa de uso. Los kilovatios-hora describen la energía consumida a lo largo del tiempo. EUROMAP 46.1 define la energía total de la máquina como la potencia activa media multiplicada por el intervalo de medición. Define el consumo energético específico como aquella energía dividida por la masa extruida durante el mismo intervalo.
El valor kWh/kg es valioso para comparar procesos y máquinas. Normaliza diferentes longitudes de tirada. También maneja piezas de diferentes tamaños mejor que kWh por ciclo. Aún así, la masa extruida incluye material que puede no convertirse en producto aceptado. Flash, colas, purga inicial, contenedores rechazados y piezas de prueba pueden cambiar el resultado del negocio.
Agregue una segunda métrica para el costeo de fábrica. Divida la energía de la línea relevante por las partes aceptadas o la masa aceptada. Utilice la unidad que coincida con la forma en que se vende y controla el producto. Un productor de botellas puede preferir kWh por cada 1.000 botellas aceptadas. Un gran productor de piezas industriales puede preferir kWh por pieza aceptada. Un equipo centrado en materiales puede optar por kWh por kilogramo aceptado.
Mantenga ambos denominadores. La brecha entre la masa extruida y la masa aceptada expone la pérdida de rendimiento. Un proceso puede mostrar un buen resultado de kWh/kg de máquina y aun así desperdiciar energía a través de rechazos. Otro proceso puede utilizar un poco más de energía pero producir piezas más aceptadas en el mismo período. Una lectura por sí sola no puede mostrar esa compensación.
No utilice la carga conectada como resultado del consumo. La carga conectada ayuda a dimensionar transformadores, cables y dispositivos de protección. La energía operativa real depende del ciclo, la resina, el molde, la estrategia de control y el estado de producción. Kinggle'sguía de planificación de servicios públicosexplica esta diferencia para la preparación en fábrica.
Medir sólo después de que el proceso se estabilice.
Una breve lectura del medidor tomada durante el calentamiento no describe la producción. Es posible que los calentadores de barril estén funcionando de manera diferente a su patrón constante. Es posible que el aceite hidráulico todavía esté cambiando de temperatura. Los operadores pueden estar corrigiendo la longitud del parisón o quitando piezas de inicio. El denominador también es débil porque se han contabilizado pocos productos aceptados.
EUROMAPA 46.2proporciona un método de prueba de producto específico. El producto debe cumplir con los requisitos del cliente. La máquina debe funcionar automáticamente sin intervención manual durante al menos 15 minutos. El cañón deberá haber permanecido a la temperatura programada durante al menos 15 minutos. Una máquina hidráulica también debe alcanzar una temperatura de aceite estable y mantenerla durante al menos 15 minutos.
La medición formal dura entonces al menos 10 minutos y cubre al menos 15 ciclos. Se pesa la masa del producto recogido. EUROMAP también solicita instrumentación certificada según las clases de medidores IEC 62053-22:2003 a las que se hace referencia. Estas condiciones pertenecen a esa recomendación. Una planta puede elegir una ventana más larga cuando la variación normal, múltiples estaciones o eventos posteriores necesitan más cobertura.
| Antes de la ventana cronometrada | durante la ventana | despues de la ventana |
|---|---|---|
| Confirmar el producto, molde, material y receta aprobados. | Mantenga alineadas las marcas de tiempo del medidor y de salida | Pesar la masa de producción definida. |
| Alcance una producción automática estable | Registra alarmas, paradas y acciones manuales. | Contar piezas aceptadas y rechazadas. |
| Confirmar las condiciones térmicas y de servicios públicos. | No cambiar la configuración del proceso | Completar los controles de calidad requeridos. |
| Ponga a cero o registre cada medidor relevante | Observe todas las estaciones, cabezales y cavidades. | Guarde registros de recetas, medidores e inspecciones |
EUROMAPA 46.2 también identifica la documentación necesaria para la comparación. Incluye identidad de la máquina, potencia instalada, detalles de los tornillos, aislamiento del cilindro, peso de la pieza, espesor de la pared, material y proveedor. Los detalles del ciclo, la información de sujeción, las temperaturas, el tiempo de medición, el recuento de ciclos y el factor de potencia promedio también pertenecen al registro. Este nivel de detalle mantiene el resultado vinculado a la ejecución que lo produjo.
Para el trabajo rutinario de fábrica, cree una hoja de prueba repetible a partir de estas ideas. Marque cualquier desviación del método EUROMAP. No llame prueba EUROMAP a una verificación informal si las condiciones y los instrumentos fueran diferentes. Todavía pueden ser datos internos útiles cuando su método es claro.
Encuentre qué cargas de máquinas consumen electricidad
Un medidor de toda la máquina indica la magnitud del problema. No identifica la causa. Los principales consumidores suelen pertenecer a unos pocos sistemas físicos. El accionamiento del extrusor mueve y plastifica el material. Los calentadores de barril y cabezal controlan el estado térmico. El sistema de formación impulsa el movimiento de la estación y de la abrazadera. Los controles, ventiladores, bombas y dispositivos de enfriamiento locales agregan cargas más pequeñas o intermitentes.
EUROMAP 46.1 proporciona mediciones de subsistema opcionales por este motivo. Separa el motor del extrusor y el accionamiento del cilindro y la termorregulación del cabezal. También define la energía del sistema de formación. La recomendación incluye adiciones para refrigeración líquida y energía del cabezal del acumulador cuando esos sistemas apliquen. Estas categorías ofrecen un mapa de diagnóstico útil incluso cuando una planta no está ejecutando la prueba de clasificación formal.
Comience con una gráfica de tiempo, no con un número promedio. Haga coincidir los cambios de energía con eventos reales de la máquina. Una carga constante del extrusor tiene una causa diferente a un pico brusco de movimiento de la abrazadera. Los ciclos del calentador deben verse junto a las temperaturas de la zona. Un sistema hidráulico puede consumir energía mientras la máquina espera. Un molinillo conectado puede ponerse en marcha sólo después de que le llegue un lote flash.
El siguiente paso depende del patrón. El aumento de la carga de extrusión puede justificar comprobaciones del estado del material, el estado del tornillo o la resistencia mecánica. Una actividad excesiva del calentador puede indicar pérdidas térmicas, comportamiento de control o un proceso inestable. La demanda continua de la bomba durante la espera necesita una investigación diferente. Ellista de verificación de mantenimiento preventivoayuda a separar los síntomas energéticos del desgaste, las fugas, las restricciones de enfriamiento y el mal estado.
No ajuste varios sistemas a la vez. Guarde primero la línea base estable. Cambiar una causa evidenciada. Luego repita la misma prueba del producto. Esto protege el vínculo entre acción y resultado. También muestra si una menor potencia de la máquina provocó otra pérdida, como un tiempo de ciclo más prolongado o una peor estabilidad de la masa fundida.
Añadir aire comprimido y refrigeración en el límite de la planta.
El medidor eléctrico de la máquina puede perder dos cargas importantes de fábrica. El aire soplado se produce en otras partes de muchas plantas. El agua de refrigeración puede provenir de un enfriador central y un conjunto de bomba. Ninguna utilidad es gratuita. Ambos deben medirse o asignarse antes de que la fábrica pueda estimar la electricidad total por pieza aceptada.
Para aire comprimido, registre la presión y el flujo en la máquina durante la producción. La presión por sí sola no es una cantidad de aire. El flujo por sí solo no revela la condición de entrega. Anote el período de funcionamiento, el comportamiento del receptor, la disposición del secador y otros usuarios en el encabezado. Las fugas y usos inadecuados también pueden distorsionar el total de la planta.
El Departamento de Energía de EE.UU. mantiene unrecurso de sistemas de aire comprimidocon orientación sobre análisis, controles, almacenamiento, presión, fugas y costeo del sistema. EsPlataforma MEDIRTambién incluye calculadoras para aire comprimido, motores, bombas y otros sistemas de plantas. Estas herramientas pueden apoyar una evaluación. El rendimiento real del compresor y los datos medidos del sistema aún deben impulsar la asignación.
Para refrigeración, defina lo que cubre el medidor. Un enfriador local se puede medir directamente con sus bombas. Una planta central necesita un método transparente basado en la energía eléctrica medida y la carga asignada a la línea. Las temperaturas de suministro y retorno, el flujo, las condiciones ambientales y los usuarios simultáneos pueden ser importantes. No convierta el flujo de agua de refrigeración en energía eléctrica con un factor genérico.
Kinggle'sguía de utilidades de moldeo por sopladorecomienda mediciones separadas para obtener datos confiables sobre el costo del producto. También señala que un medidor de línea completa puede incluir el compresor, el enfriador, la trituradora, el transportador y el equipo posterior. Utilice ese enfoque cuando el diseño de la planta lo permita. De lo contrario, mantenga visible cada fórmula de asignación.
Conecte la energía con el tiempo del ciclo, el peso de las piezas y los rechazos.
La eficiencia energética es un resultado de la producción. El kW momentáneo más bajo no siempre crea el kWh más bajo por pieza aceptada. Una máquina puede consumir más energía mientras está en movimiento y, sin embargo, terminar productos más aceptables en una hora. Otra configuración puede reducir la potencia promedio pero extender el ciclo. El denominador decide qué resultado importa.
El tiempo del ciclo es la primera conexión a comprobar. Utilice el método de Kinggleguía de optimización del tiempo de ciclo. Mida el paso límite y luego compare la salida aceptada. Un temporizador más corto no supone un ahorro si provoca piezas más calientes, desviación dimensional o congestión aguas abajo. Registre tanto la potencia promedio como la energía medida en la misma ventana de producción.
El peso de las piezas y la distribución en las paredes también influyen en el resultado energético. Más material requiere plastificación y eliminación de calor. Sin embargo, un peso total inferior no es automáticamente aceptable. Las paredes críticas aún deben cumplir con los requisitos del producto. Utilice elguía de programación parisonpara conectar cambios de perfil con ubicaciones de pared medidas. Utilice elguía de diseño de moldescuando un límite de enfriamiento local proviene de la herramienta.
Los rechazados merecen su propia línea en la hoja de energía. La electricidad utilizada para una pieza rechazada ya se ha consumido. Es posible que se recupere algo de material, pero no se recupera el tiempo de la máquina, el aire ni el enfriamiento. Realice un seguimiento de la purga de inicio, el flash, las colas, los rechazos visuales y los rechazos de pruebas funcionales por separado. Kinggle'sguía de solución de problemas de defectosayuda a vincular fallas comunes para procesar la evidencia.
Los cambios y los inicios pueden dominar las órdenes cortas. El calentamiento, la purga, la transición de color y la primera aprobación consumen energía antes de que comience la producción comercializable. Utilice ellista de verificación de inicioyguía de cambiopara registrar esa pérdida. Informe la energía en estado estacionario y la energía a nivel de pedido por separado. Cada uno responde a una pregunta válida pero diferente.
Compare de manera justa los sistemas de accionamiento servohidráulicos y otros sistemas de accionamiento
Las etiquetas de las unidades pueden ayudar al comprador a comprender la arquitectura. No pueden reemplazar una prueba de producto. Una máquina servohidráulica, una máquina hidráulica convencional y un diseño accionado eléctricamente pueden gestionar los períodos de inactividad de forma diferente. Sus resultados también dependen del movimiento de la abrazadera, el funcionamiento del extrusor, el funcionamiento del acumulador, el tamaño de la bomba, los controles y el ritmo de producción requerido.
Comience con el mismo producto. Mantenga comparables el molde, el material, el peso de la pieza, los requisitos de la pared y las pruebas de aceptación. Incluya el mismo límite auxiliar. Luego ejecute cada máquina en un proceso aprobado estable. Una comparación hecha con una máquina en ciclo seco y otra fabricando piezas terminadas tiene poco valor comercial.
Mire la traza de energía y los kWh finales. Las cargas dinámicas pueden aumentar durante el movimiento del molde o la extracción del acumulador. La demanda inactiva puede ser importante cuando la secuencia contiene espera. La extrusión y el calentamiento pueden dominar otro trabajo. En una máquina con varios cabezales, la salida útil por evento vuelve a cambiar. Elguía multicabezal y multicavidadexplica por qué se deben definir partes por ciclo.
El diseño de la máquina también puede cambiar el denominador. Alínea de una o dos estacionespueden superponerse a la extrusión, el enfriamiento y la manipulación de piezas de forma diferente. Eso no garantiza un resultado energético. El producto, el equilibrio del ciclo, la capacidad de enfriamiento y la línea descendente determinan la producción aceptada.
Solicite a los proveedores que indiquen los límites y las condiciones de la prueba. Solicite energía de la máquina, producción aceptada, masa extruida y evidencia de calidad del mismo intervalo. Si se ofrece un reclamo de porcentaje de ahorro, solicite ambas medidas originales. Pregunte también qué equipo se encontraba afuera de cada metro. Esto convierte una afirmación sobre el sistema de transmisión en una comparación que ingeniería y compras pueden revisar.
Ejecute una prueba de energía de la planta de ocho pasos
La planta no necesita un panel de control complicado para comenzar. Necesita una prueba controlada, medidores adecuados y un recuento de salida claro. Personal eléctrico calificado debe instalar o conectar instrumentos según los procedimientos de seguridad de la planta. El personal de producción y calidad debe aprobar las condiciones del producto antes de la ejecución cronometrada.
- Definir el producto y la regla de aceptación.Registre el dibujo, la revisión de la pieza, el molde, la resina, el color, la regla de rectificado, el peso objetivo y las comprobaciones requeridas. Indique qué partes cuentan como aceptadas.
- Dibuja el límite del metro.Marque la máquina principal, los auxiliares locales, la asignación de compresores, la asignación de refrigeración y las cargas posteriores. Dale un nombre a cada metro.
- Consultar instrumentos y marcas de tiempo.Utilice medidores adecuados para la medición. Alinee los relojes utilizados para la electricidad, los ciclos de las máquinas y los conteos de producción.
- Alcanzar una producción automática estable.Confirmar estado térmico, servicios públicos y calidad. Para una prueba EUROMAP 46.2, siga los requisitos de instrumentación y estabilidad establecidos.
- Mida sin cambiar la receta.Registre los valores iniciales, los valores finales y la ventana de producción. Tenga en cuenta alarmas, paradas, intervenciones manuales y eventos de servicios públicos inusuales.
- Cuente la masa y la producción aceptada.Pesar la masa de producción definida. Cuente las piezas aceptadas, los rechazos, las rebabas, las colas y otros materiales excluidos utilizando categorías claras.
- Calcule las métricas emparejadas.Reportar kWh/kg de máquina y energía por pieza aceptada o kilogramo aceptado. Agregue servicios públicos de planta únicamente a través de la asignación documentada.
- Repita un cambio controlado.Arreglar una pérdida evidenciada, restaurar condiciones estables y repetir la misma prueba. Mantenga la nueva configuración sólo cuando la calidad y la seguridad sigan siendo aprobadas.
Guarde los datos sin procesar. Una relación final no es suficiente para solucionar problemas posteriores. Almacene lecturas de medidores, recuentos de ciclos, pesos de piezas, resultados de inspección, revisión de recetas y fotografías de ubicaciones de medidores. Si el seguimiento de energía está disponible, guárdelo con el registro de eventos de la máquina.
Revisar el resultado con más de un departamento. El mantenimiento puede explicar el comportamiento de la bomba, el calentador y el enfriamiento. La producción puede explicar las esperas y las paradas breves. La calidad define el denominador aceptado. Las compras necesitan un resultado que pueda ubicarse en un modelo de costos. Un informe compartido impide que un equipo mejore su número y traslade la pérdida a otra parte.
Utilice elHMI y guía de alarmaspara separar los comandos de los estados reales de la máquina. Utilice elguía de prueba de aceptación de fábricacuando la prueba respalda la compra de una máquina. La evidencia energética debe ir al lado de la calidad del producto y la evidencia de producción, no reemplazarlas.
Programe una nueva verificación después de que el proceso haya regresado a la producción normal. Un resultado de un día puede verse afectado por las condiciones de mantenimiento, la temperatura ambiente o un problema temporal de servicios públicos. La tendencia del mismo producto y límite muestra si la ganancia sigue siendo real. También le da a la fábrica una señal temprana cuando la energía por pieza aceptada comienza a disminuir.
Convierta el consumo de energía en una cuestión de compra
Una cotización útil comienza con el producto, no con un adjetivo general de eficiencia. La corriente de Kinggleproceso de ventassolicita a los compradores fotografías o dibujos del producto, peso, tamaño, material, espesor, rendimiento y necesidades de resistencia química. Esos aportes también definen un debate energético significativo.
Solicite por separado la carga conectada y los datos de funcionamiento esperados. La carga conectada apoya el diseño eléctrico. Una prueba relacionada con el producto respalda la estimación del costo de producción. Solicite el límite del medidor, la duración de la prueba, el estado de la máquina, el molde, la resina, la masa bruta extruida, la producción aceptada y los controles de calidad. Indique si se incluyen aire comprimido y refrigeración.
Para un nuevo proyecto, acuerde la prueba antes de la prueba de la máquina. Elige el producto y el material. Congelar los criterios de aceptación. Identificar quién suministra el medidor y quién verifica los conteos. Decida cómo se tratarán los materiales iniciales, rechazados, rebajados y reciclados. Si EUROMAP 46.2 es el método acordado, nombrarlo en el plan de prueba y seguir sus condiciones.
Utilice el resultado como una parte del costo total. La electricidad importa, pero la máquina aún debe producir el producto requerido. Revise la estabilidad de la producción, el rendimiento, la pérdida por cambio, el acceso para mantenimiento, los repuestos, la mano de obra y la compatibilidad posterior. Una suposición débil puede compensar una pequeña diferencia en kWh en estado estacionario.
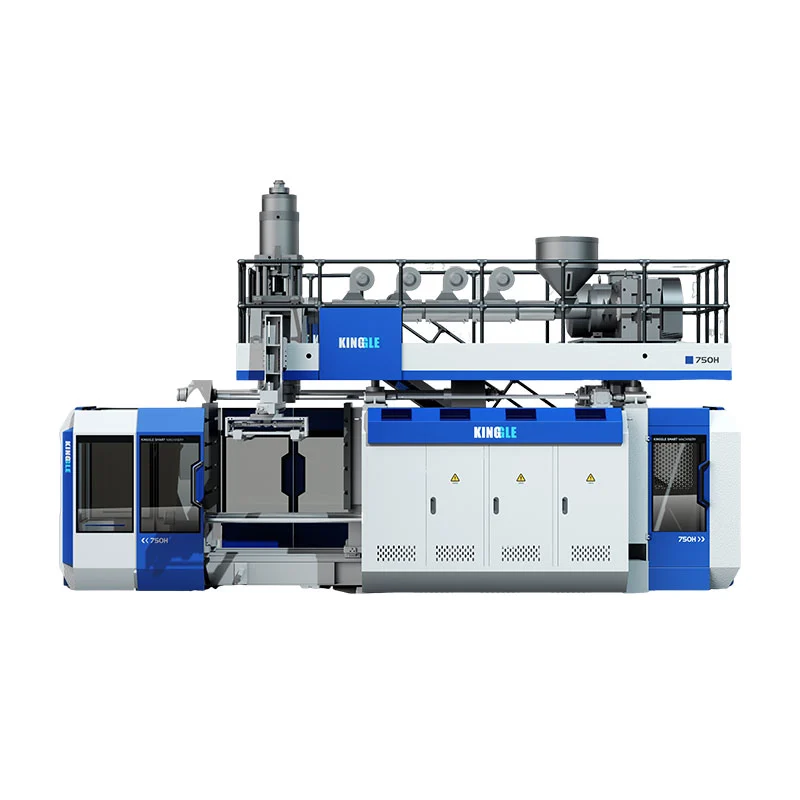
Kinggle suministra ambosmáquinas de moldeo por soplado y extrusión continuaymáquinas de moldeo por soplado con acumulador. El plan de medición adecuado depende de la configuración y el producto seleccionados. Envíe el plano del producto y la información de los servicios públicos de fábrica antes de solicitar un presupuesto del proyecto.
Preguntas frecuentes
¿Cuánta electricidad consume una máquina de moldeo por extrusión y soplado?
No existe una cifra universal confiable. El consumo cambia con la configuración de la máquina, tamaño del extrusor, sistema de accionamiento, calentadores, producto, molde, resina, ciclo y auxiliares incluidos. Mida kWh durante una ventana de producción estable. Divídalo por la masa extruida y la producción aceptada. Mantenga la carga conectada separada porque se utiliza para dimensionar el sistema eléctrico, no para calcular el coste de energía del producto.
¿Cuál es la mejor métrica de eficiencia energética para el moldeo por soplado?
Utilice al menos dos métricas. Los kWh de la máquina por kilogramo de masa extruida respaldan la comparación técnica. La línea completa de kWh por pieza aceptada o kilogramo aceptado respalda el costeo del producto. Informe los kW promedio y los kWh totales como datos de respaldo. Cada resultado debe identificar el producto, molde, material, reglas de calidad y límite de medidor.
¿La potencia instalada muestra el consumo normal de la máquina?
No. La energía instalada o conectada ayuda a los ingenieros a dimensionar transformadores, cables, disyuntores y equipos de aislamiento. No todas las cargas funcionan a plena potencia durante toda la producción. La energía real depende del tiempo y del estado de funcionamiento. Utilice un medidor de energía adecuado durante la producción estable en lugar de estimar la electricidad únicamente a partir de la placa de identificación.
¿Debería incluirse la potencia del compresor y del enfriador?
Inclúyalos al calcular la energía de línea completa o el costo del producto. Manténgalos separados cuando informe una medición de la máquina principal. Los sistemas centrales necesitan una asignación documentada porque pueden dar servicio a varias líneas. Primero verifique el mapa de medidores para que los compresores, enfriadores o bombas locales no se cuenten dos veces.
¿Una máquina de soplado servohidráulica siempre consume menos energía?
No decida únicamente por la etiqueta de la unidad. Comparar máquinas y fabricar el mismo producto aceptado en condiciones equivalentes. Incluya los mismos auxiliares y mida la misma ventana de tiempo. La demanda inactiva, el movimiento de sujeción, la extrusión, el calentamiento, el funcionamiento del acumulador y el equilibrio del ciclo pueden cambiar el resultado para cada aplicación.
¿Cómo puede una fábrica reducir la energía por pieza aceptada?
Mida la pérdida actual antes de cambiar la configuración. Las áreas de investigación comunes incluyen demanda inactiva, fugas de aire, restricciones de enfriamiento, condición del calentador, comportamiento hidráulico, pasos de ciclo largos, rechazos y desperdicios de cambio. Corrija una causa evidenciada y luego repita la misma prueba del producto. Conserve el cambio sólo cuando la producción, la calidad, la seguridad y el estado de la máquina sigan siendo aceptables.
¿Necesita un plan de prueba de energía para su producto?
Comparta el dibujo del producto, el material, el peso objetivo, la producción, la información del molde y las utilidades de fábrica disponibles. Kinggle puede utilizar esos detalles para definir la configuración de la máquina y un límite de aceptación mensurable.
Envíe los requisitos de su productoFuentes consultadas para esta guía.
- Recomendaciones técnicas de EUROMAP, lista actual que muestra EUROMAP 46.1 y 46.2 en Moldeo por soplado, consultada el 9 de septiembre de 2026.
- EUROMAP 46.1, Versión 1.0, enero de 2014, definiciones de energía relacionadas con la máquina y medición de subsistemas.
- EUROMAPA 46.2, Versión 1.0, enero de 2014, método energético relacionado con el producto, condiciones de funcionamiento estable y documentación.
- Departamento de Energía de EE. UU., Sistemas de aire comprimido, evaluación del sistema y recursos técnicos, consultado el 9 de septiembre de 2026.
- Departamento de Energía de Estados Unidos, MEASUR, herramientas de análisis de sistemas de plantas, consultado el 9 de septiembre de 2026.
- Kinggle, requisitos de utilidad de la máquina de moldeo por soplado, límite de máquinas y servicios públicos de línea completa, verificado el 9 de septiembre de 2026.
- Proceso de ventas de Kinggle, información del producto solicitada para la definición del proyecto, consultada el 9 de septiembre de 2026.