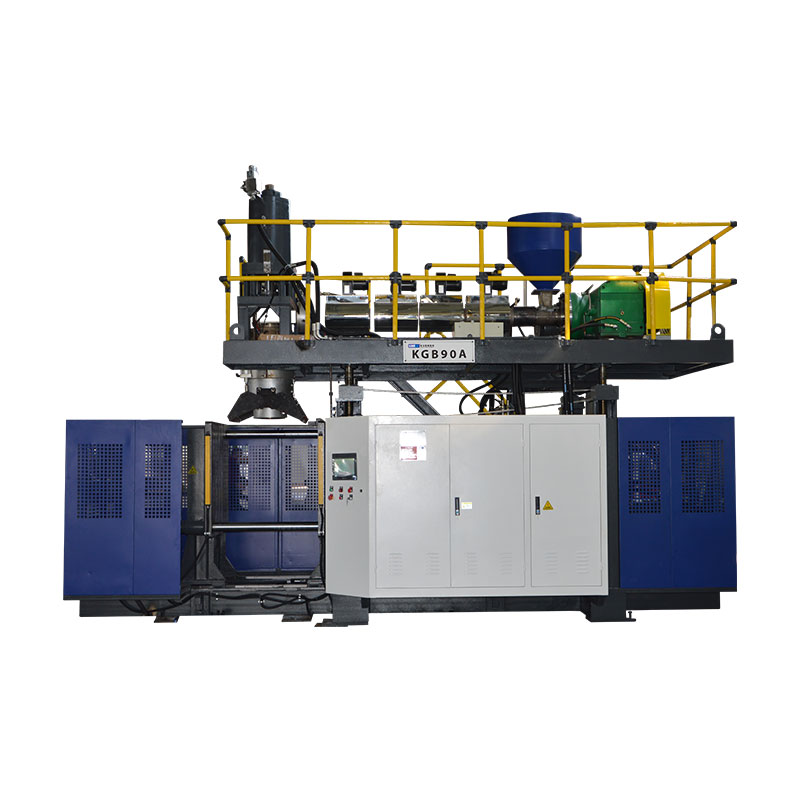
El tiempo del ciclo de moldeo por soplado debe reducirse solo después de que el equipo mida dónde se consume el ciclo actual y confirme que la pieza aceptada aún cumple con sus especificaciones.El enfriamiento suele ocupar el bloque más grande, pero la entrega de parisón, el movimiento de sujeción, el soplado, el escape, la salida y la espera aguas abajo también pueden marcar el ritmo. Construya una línea de base estable, nombre una restricción evidenciada, cambie solo la variable que la controla y luego compare la producción aceptada, la distribución de la pared, las dimensiones, la forma posterior a la eyección, las pruebas funcionales requeridas y los defectos antes de mantener el ciclo más corto, con el producto, la resina, el molde, la condición de utilidad y la revisión final de la receta registradas para que otro turno pueda repetir el resultado.

Terminología utilizada por los equipos de producción:optimización del tiempo del ciclo de moldeo por soplado, tiempo del ciclo de moldeo por soplado de extrusión, tiempo del ciclo de la máquina de soplado de botellas, producción de la máquina de moldeo por soplado, reducción del ciclo, optimización del tiempo de enfriamiento y eficiencia de la producción de moldeo por soplado. Estos términos apuntan al mismo objetivo empresarial, pero el trabajo técnico comienza con un proceso medido en lugar de un porcentaje objetivo.
Seis lugares donde se puede limitar el ciclo
| Bloque de ciclo | Medir en la máquina | Evidencia antes del acortamiento | Fallo que puede aparecer más adelante |
|---|---|---|---|
| Parison o tiro | Señal de inicio/fin repetible, longitud del parisón, posición del disparo o del acumulador | Entrega estable y relación correcta con el cierre del molde. | Pandeo, parisón corto, correas, cambio de peso o perfil |
| Cerrar y bloquear | Comando, retroalimentación de posición y estado de finalización | Movimiento claro, cierre completo y condición de máquina aprobada. | Destello, daño por pellizco, cierre incompleto o colisión |
| Golpe y escape | Timing, condición del aire de entrada de la máquina y comportamiento de la presión durante el evento | Inflado completo, detalle, ventilación y liberación segura. | Pieza incompleta, reventón, pegado o apertura anticipada |
| Enfriamiento | Condición de suministro y retorno por circuito, patrón de temperatura del molde y estado de la pieza en el momento de la expulsión | Dimensiones estables, pared, cuello, base y forma post-eyección. | Deformación, cuello ovalado, contracción, fondo basculante o recorte en caliente |
| Para llevar y aguas abajo | Secuencia de robot, transportador, recortadora y probador. | La pieza borra cada interfaz a ritmo de producción | Colisiones, atascos, daños en el equipamiento o retrasos en el probador |
01 / Línea de baseComience con el ciclo que la línea está ejecutando realmente.
Un proyecto de ciclo necesita un punto de medición repetible. En una línea de extrusión continua, ese punto podría ser la señal asociada con el corte del preformado o el inicio de la siguiente secuencia repetida de la máquina. En una máquina de acumulador, la producción se puede entender mejor a través de la preparación del granalla, la posición del acumulador, la extracción y la secuencia de moldeo. Elija una señal que aparezca una vez por evento de formación completo y documentela. No compare un objetivo HMI de una máquina con una observación cronometrada manualmente de otra.
El anfitrión de KinggleMoog DigiPack III manualdescribe claramente la distinción. Para la extrusión continua, el controlador puede relacionar el perfil del parisón con el tiempo del ciclo y puede medir el intervalo entre señales de inicio sucesivas. Para una máquina acumuladora, el perfil del parisón está relacionado con la posición del acumulador mientras se empuja el material. Esta diferencia es importante porque la misma edición de tiempo puede cambiar el perfil de la pared en una máquina y tener un efecto diferente en la otra.
Registre al menos suficientes eventos consecutivos para ver la variación normal. La planta debe elegir el período de muestra, pero debe cubrir el patrón operativo real: ambas estaciones en una línea de doble estación, todas las salidas o cavidades de matrices relevantes, la extracción rutinaria de piezas y el equipo posterior que gobierna la liberación. Anotar por separado las alarmas, las paradas breves y las intervenciones manuales. Un promedio que incluye tiempo de inactividad no clasificado oculta el ciclo, mientras que un evento único óptimo oculta la repetibilidad.
Mantenga la parte aceptada al lado del registro de cronometraje. Capture la revisión del producto y del molde, el grado y lote de la resina, el color o la regla de triturado, la revisión de la receta, el estado de temperatura real, la condición del aire de entrada de la máquina y del agua de refrigeración, el peso de la pieza, las ubicaciones críticas de las paredes, las dimensiones y las pruebas funcionales requeridas. Este registro es la base. Si la prueba más corta falla, el equipo puede volver a un proceso conocido en lugar de reconstruirlo a partir de la memoria.
02 / DiagnósticoTraza el evento que limita el próximo ciclo
La mayoría de las HMI facilitan la edición de la configuración de hora. Esa conveniencia puede llevar a un equipo a reducir el mayor número visible antes de descubrir qué controla. Divida el ciclo en bloques físicos y observe sus límites: preparación de parisón o granalla, transferencia de molde, cierre y bloqueo, movimiento del pasador de soplado, inflado, enfriamiento, escape, apertura, extracción y manejo posterior. Algunos bloques ocurren en serie. Otros se superponen. El ciclo total lo marca el camino que debe terminar antes de que pueda comenzar el siguiente evento de formación.
Una simple línea de tiempo es más útil que una lista de configuraciones. Registre la señal de inicio y fin de cada bloque y compare el comando con la retroalimentación real. Si el enfriamiento finaliza pero la máquina espera una señal de limpieza del robot, reducir el tiempo de enfriamiento puede crear una pieza más caliente sin cambiar el ciclo. Si el siguiente preformado no está listo cuando regresa el molde, una apertura más rápida no puede aumentar la producción. Si un recortador no puede limpiar piezas al nuevo ritmo, la restricción se ha movido hacia abajo.
Kinggle'sGuía de configuración y alarmas de HMIPor este motivo, separa los valores establecidos de los valores reales. Un comando muestra lo que solicitó el controlador. El estado del sensor, la retroalimentación de posición y la observación física muestran si ocurrió la acción. El historial de alarmas de la máquina también puede revelar el primer enclavamiento o permisivo que interrumpió la secuencia. Un reinicio puede eliminar la mejor pista.
Clasifica cada retraso antes de editar la receta. Se necesita tiempo productivo para formar y estabilizar la pieza. El tiempo condicional protege una moción o espera un estado verificado. Las esperas evitables provienen de un robot retrasado, un servicio público inestable, un circuito de enfriamiento bloqueado, un parisón inconsistente, una confirmación manual o una congestión aguas abajo. La pérdida de mantenimiento proviene del desgaste, fugas, mala lubricación, sensores dañados o problemas de alineación. Cada clase tiene un propietario diferente y una corrección diferente.
03 / Eliminación de calorVerifique el rendimiento de enfriamiento antes de reducir el tiempo de enfriamiento
LyondellBasell'sGuía de moldeo por soplado de poliolefinasafirma que el enfriamiento ocupa la mayor parte del ciclo de moldeo en muchas aplicaciones de moldeo por soplado de poliolefinas. La guía conecta ciclos más cortos con condiciones de transferencia de calor, como temperatura de fusión, temperatura del molde, flujo de agua y turbulencia, sin dejar de exigir la calidad deseada de la pieza. Ésta es una dirección útil para el diagnóstico, no un conjunto de valores universales de Kinggle.
Comience en la fuente de enfriamiento y siga el circuito real. Registre las condiciones de suministro y retorno de refrigerante en una producción estable, no solo la pantalla del enfriador. Compruebe si el molde recibe el flujo especificado y si los circuitos paralelos están equilibrados. Busque un circuito caliente, una manguera restringida, un canal contaminado, una conexión incorrecta, una bolsa de aire, un sello con fugas o una carga de calor compartida con otra máquina. Elguía de utilidades de la máquina de moldeo por sopladoexplica por qué se deben distinguir las condiciones de suministro de la planta y de entrada de la máquina.
Mapear el molde y la pieza expulsada. Una sola lectura de superficie no puede representar un molde con inserciones de cuello, áreas de pellizco, mangos gruesos, bases profundas y circuitos separados. Utilice el método de medición aprobado por la planta y compare ubicaciones repetibles. Observe cuando aparece la deformación: dentro del molde, durante la extracción, al recortar, en el transportador de enfriamiento o después de que la pieza alcance las condiciones ambientales. Una pieza caliente que parece aceptable durante un minuto puede luego mostrar un cuello ovalado, un fondo oscilante, contracción o desviación dimensional.
Plásticos FormosaGuía del proceso de moldeo por soplado y extrusión de polietilenoenumera un ciclo corto, alta temperatura del molde y canales de refrigerante obstruidos entre las posibles causas cuando una pieza está demasiado caliente. También relaciona el enfriamiento insuficiente del molde con la deformación y recomienda verificar el flujo de agua, la temperatura del molde y el estado del canal. Estas relaciones respaldan una investigación de enfriamiento, pero el grado de resina, el molde y las especificaciones del producto deciden la ventana operativa aceptable.
No baje la temperatura del refrigerante por costumbre. La condensación depende de la relación entre la temperatura de la superficie, la temperatura ambiente y la humedad. El agua sobre o alrededor del molde puede afectar la pieza y crear problemas en el equipo o en el lugar de trabajo. Registre la condición de la habitación cuando la condensación esté cerca del límite operativo y siga los procedimientos del enfriador, el moho y la planta. Mejorar la distribución del flujo o limpiar un circuito restringido puede recuperar la transferencia de calor sin cambiar la temperatura objetivo.
04 / Diseño de piezaLa distribución de la pared cambia la cantidad de calor que debe eliminar el molde.
La demanda de refrigeración sigue al plástico de la pieza. Un área gruesa contiene más material caliente que un área delgada y puede permanecer blanda después de que las paredes cercanas estén listas para ser expulsadas. Extender toda la etapa de enfriamiento puede proteger esa ubicación, pero también mantiene todas las demás áreas del molde por más tiempo. Antes de aceptar un ciclo largo como inevitable, compare el mapa de pared medido con los requisitos de diseño y el tramo esperado desde el parisón hasta la cavidad.
El manual de Moog DigiPack III alojado por Kinggle explica que la programación del parison controla la separación del troquel a lo largo de la longitud del producto. También conecta secciones de pared pesadas innecesarias con un enfriamiento más prolongado y explica que el perfil debe verificarse con el espesor de pared medido en contenedores de prueba. Utilice esta relación con cuidado. Quitar material no es un atajo en el tiempo del ciclo a menos que la pieza revisada aún cumpla con los requisitos de peso, pared mínima, impacto, carga superior, caída, presión, resistencia química y dimensiones que se aplican al producto.
Primero ubique la región caliente o distorsionada en la pieza terminada. Luego conecte esa posición al programa de preforma, estiramiento del molde, pellizco y circuito de enfriamiento. Una base pesada puede provenir del perfil, de la captura de la cola o de la geometría. Un mango caliente puede implicar correas, estiramiento local, ventilación o enfriamiento. Un cuello caliente puede implicar contacto con el pasador, enfriamiento del inserto, exceso de material o liberación retardada. Elguía de programación parisonproporciona un método basado en mediciones para mover material de perfil en lugar de editar puntos por apariencia.
El diseño del molde también establece la ruta de transferencia de calor disponible. La ubicación del canal, la ruta del flujo, los insertos, la construcción del cuello, la ventilación, el contacto de la superficie y el diseño de la línea de separación pueden limitar la rapidez con la que se estabiliza la pieza. Utilice KinggleGuía de diseño de moldes de moldeo por soplado y extrusión.cuando la misma región caliente permanece después de verificar los servicios públicos y la distribución de paredes aprobada. Una restricción local persistente puede necesitar una corrección de molde, no otro cambio de temporizador.

Mantener el peso de la pieza aprobado como resultado, no como único control. Dos piezas con el mismo peso total pueden tener diferentes distribuciones de paredes y comportamiento de enfriamiento. Seccionar o medir los lugares que rigen el desempeño y verificar la forma post-eyección en el momento definido por el plan de control del producto. De esta manera, el trabajo del espesor de pared se convierte en una evidencia útil del proceso en lugar de una afirmación general sobre el ahorro de material.
05 / Lógica de la máquinaLas máquinas continuas y de acumulador no comparten un mismo modelo de temporización
En una máquina de moldeo por extrusión-soplado continua, la extrusora entrega un preformado continuamente mientras una o más estaciones de moldeo se mueven a través de sus secuencias. Por lo tanto, se pueden vincular el tiempo del ciclo, la longitud del parisón, el tiempo de corte y el programa de espesor de pared. Si el ciclo cambia, el controlador aún debe colocar el perfil deseado a lo largo del parisón físico y dentro del molde. Una secuencia de estaciones más corta que cambia el perfil no es un cambio de velocidad neutral.
El manual del controlador Moog describe el control de perfil basado en el tiempo para máquinas continuas y el control basado en la posición para máquinas de acumulador. En una configuración continua, puede determinar el tiempo del ciclo a partir del intervalo entre señales de inicio, como cortes de parisón sucesivos. En una configuración de acumulador, el perfil de la pared sigue la posición del acumulador durante la extracción. Esta distinción publicada es la razón por la que una planta debería identificar el modo de máquina y controlador antes de tomar prestado un método de tiempo de ciclo de otra línea.
Una máquina acumuladora también tiene que preparar la granalla requerida mientras avanza la secuencia de moldeo. Pregunte si termina la plastificación o acumulación antes de que el molde esté listo para la siguiente toma. Si el acumulador todavía se está llenando, es posible que recortar los segundos desde la apertura del molde no reduzca el ciclo completo. Si la acumulación termina temprano, la ruta de moldeo y enfriamiento puede ser la limitación. Registre la preparación de disparo real, la posición final o de amortiguación, el estado de fusión y el peso de la pieza en lugar de inferir la preparación a partir de un valor objetivo.
El diseño de la estación también cambia la línea de tiempo. Una máquina continua de doble estación puede usar una estación mientras la otra enfría o libera una pieza, pero la extrusora, el cabezal de troquel, el movimiento de transferencia, el sistema de enfriamiento y el equipo posterior deben soportar la superposición. Kinggle'sComparación de estación única versus estación dobleexplica esta decisión de capacidad. Los diseños de múltiples cabezales y múltiples cavidades afectan las piezas por evento y el equilibrio entre salidas o cavidades; elguía de múltiples cabezas versus múltiples cavidadessepara esos términos.
Utilice el denominador correcto al comparar máquinas. Un evento formativo no siempre es una parte. Cuente las piezas aceptadas de todos los cabezales, cavidades y estaciones relevantes y luego incluya las restricciones que hacen que esas piezas sean vendibles. Una máquina con un movimiento seco rápido aún puede producir menos piezas aceptadas por hora si la extrusión, el enfriamiento, el recorte o la estabilidad de la calidad no pueden seguir el ritmo.
06 / SecuenciaRecuperar el tiempo de espera sin superponer peligros
Una vez que se comprenda el enfriamiento y la entrega del parisón, examine las brechas entre las acciones. Un retraso puede ser histórico más que necesario, pero también puede proporcionar autorización, estabilización de presión, escape, confirmación de señal o transferencia segura. Identifique qué condición protege cada retraso. Luego verifique si el controlador ya tiene retroalimentación confiable para esa condición. Reemplazar una espera fija con una señal de finalización verificada puede mejorar la repetibilidad, pero solo cuando el diseño de la máquina y la lógica de control aprobada lo respaldan.
Kinggle's alojadomanual de operación de la máquina automática de moldeo por sopladosepara categorías de sincronización como cierre del molde, sincronización del soplado, acciones relacionadas con el escape, microapertura del molde, movimiento del pasador de soplado y retrasos del robot. El manual vincula repetidamente los valores al producto real o a la condición de producción. Su interfaz se aplica a la familia de máquinas documentadas y puede diferir según el modelo, opción o versión de software, por lo que no debe convertirse en una lista genérica de segundos recomendados.
Observar la secuencia física en condiciones reducidas y controladas permitidas por el procedimiento de la máquina. Confirme que las mangueras, cables, pasadores de soplado, núcleos, dispositivos de extracción y la pieza permanezcan libres en todo el recorrido. Lea el comando y los comentarios juntos. Si un movimiento alcanza su posición temprano pero la secuencia aún espera, encuentre el permisivo exacto. Si la retroalimentación llega tarde o de manera intermitente, arregle la causa del sensor, mecanismo o utilidad antes de reducir el temporizador que la enmascaraba.
El trabajo posterior pertenece al mismo cronograma. Un robot puede limpiar el molde rápidamente pero colocar las piezas en un transportador que ya está lleno. Una recortadora puede requerir una temperatura estable de las piezas. Un probador de fugas puede convertirse en un cuello de botella cuando aumenta la producción de la máquina. Registre la longitud de la cola y las causas de parada durante la primera ejecución sostenida, no solo durante unos pocos ciclos en la máquina. El ciclo de máquina más rápido y seguro no es útil si aleja los defectos o la congestión a una estación.
07 / ExperimentoEjecute una prueba de tiempo de ciclo controlado que otro turno pueda repetir
Una prueba útil comienza con una pregunta como “¿Está el circuito B del molde limitando la expulsión segura?” o "¿Permanece el retraso de eliminación del robot después de verificar el sensor?" No comienza con "Hacer el ciclo más rápido". Indique la restricción sospechosa, el cambio, la respuesta esperada y las comprobaciones parciales que pueden rechazar la prueba. Asigne una persona para controlar las ediciones de recetas y una persona para registrar los resultados, de modo que no se produzcan varios ajustes entre muestras.
-
Congelar la línea base aprobada.Guarde o imprima la configuración publicada, identifique el paquete del producto y conserve las muestras aceptadas. Registre la variación del ciclo real y la producción aceptada en condiciones estables.
-
Nombra una restricción.Utilice la línea de tiempo de secuencia, el mapa de enfriamiento, las lecturas de servicios públicos, el historial de alarmas y las observaciones posteriores. Escriba la evidencia que apunta a esta restricción.
-
Defina el cambio permitido.Utilice la documentación de la máquina, el molde y la resina. Establezca un límite de ajuste controlado y un punto de retorno. No cambie otra variable durante la ventana de observación.
-
Establecer desencadenantes de rechazo.Incluya signos relevantes como parisón inestable, movimiento incompleto, piezas calientes o pegadas, deformación, movimiento dimensional, peso o falla de la pared, destellos, reventones, alarmas, atascos o comportamiento inseguro.
-
Pasar por la estabilización.Marque piezas por tiempo, estación, cabezal o cavidad. No juzgue la nueva condición desde la primera parte si la variable modificada necesita tiempo para alcanzar un nuevo estado estable.
-
Mida la ventana de producción aceptada.Aplicar los controles visuales, de peso, de pared, dimensionales y funcionales controlados. Incluya el recorte, las pruebas y el embalaje posteriores cuando definan una pieza vendible.
-
Conservar, rechazar o investigar.Conserve el cambio solo cuando pase la ventana definida y mejore el resultado aceptado. Restaurar la línea base si la calidad o el control se deterioran. Abrir una acción de utillaje, utilidad o mantenimiento cuando la prueba exponga una causa física.
El plan de muestra debe coincidir con la línea. En una máquina de doble estación, incluya ambos lados. En una configuración de varios cabezales, conserve la identidad del cabezal. En un molde de múltiples cavidades, conserve la identidad de las cavidades cuando sea práctico. Un promedio puede ocultar un circuito caliente o una salida delgada. Elguía de defectos de moldeo por sopladomuestra cómo los patrones fijos y aleatorios conducen a diferentes controles.
Los registros de prueba deben incluir el valor anterior, el valor nuevo, el momento del cambio, la persona responsable, la distribución del ciclo real, el lote de material, el estado de la utilidad, las identificaciones de las muestras, los resultados medidos, los rechazos y la decisión final. Las fotografías son útiles para determinar la forma y la ubicación de los defectos, pero no reemplazan las mediciones. Si el proceso vuelve a la línea base, regístrelo también. Una prueba fallida aún puede impedir que otro turno repita la misma idea.
08 / CapacidadCalcule la producción a partir de piezas aceptadas, no del movimiento del ciclo seco
La producción del ciclo seco describe el movimiento de la máquina sin la carga completa de material, enfriamiento y aceptación de piezas. Es útil para comprobar la capacidad de movimiento, pero no es una promesa de producción vendible. Un cálculo de producción debe utilizar la pieza real, la resina, el molde, el número de cabezales o cavidades, el sistema de enfriamiento, el equipo posterior y el método de aceptación. Esta es la razón por la que Kinggleproceso de información del proyectopregunta por los requisitos de tamaño, peso, material, espesor y producción del producto antes de recomendar una máquina.
Mida la producción aceptada directamente sobre una ventana de producción representativa. Cuente solo las piezas que cumplan los criterios de liberación definidos y registre las paradas planificadas, las paradas no planificadas, las pérdidas de preparación y los rechazos por separado. No los escondas dentro de un único factor de eficiencia inexplicable. Si la línea produce varias piezas por evento, conciliar el conteo por estación, cabezal o cavidad para que una salida deshabilitada no desaparezca dentro del total.
| Métrico | Cálculo u observación | Usar | Error de informe común |
|---|---|---|---|
| Segundos de ciclo | Tiempo entre el mismo evento en ciclos estables repetidos | Muestra el ritmo y la variación del evento de la máquina. | Informar del evento individual más corto |
| Partes por evento | Piezas físicas aceptadas liberadas por un evento de formación completo | Conecta cabezales, cavidades y estaciones con volumen. | Suponiendo que todos los puntos de venta estén produciendo |
| Producción horaria teórica | (3600 / segundos de ciclo) × partes por evento | Comparación de planificación en condiciones ininterrumpidas. | Llamar al resultado producción garantizada. |
| Producción horaria aceptada | Piezas aceptadas / horas de producción observadas | Muestra resultados utilizables del paquete de producto probado. | Conteo de piezas purgadas, preparadas o rechazadas |
| Cambiar resultado | Salida aceptada después menos salida aceptada antes, en condiciones coincidentes | Prueba si la edición mejoró el objetivo real. | Comparar diferentes productos, turnos o utilidades |
Calidad de informes además de velocidad. Incluya resultados de peso y paredes, dimensiones críticas, resultados de pruebas funcionales, recuento de desechos o retenciones, condición de los servicios públicos y revisión de la receta. Una reducción de dos segundos no tiene ningún significado independiente sin el ciclo original, el recuento de piezas, el rendimiento aceptado y las condiciones de prueba. Por lo tanto, este artículo no publica un objetivo de mejora porcentual. El resultado debe provenir de los datos de la línea del comprador.
Para una máquina o molde nuevo, defina el método de salida antes de la prueba. Kinggle'sguía de prueba de aceptación de fábricaexplica cómo conectar el recorrido medido con las condiciones exactas del producto, material, molde y utilidad. Utilice ellista de verificación de iniciopara establecer un estado estable antes del tiempo, y elguía de cambiopara mantener la pérdida de preparación separada de la producción constante.
09 / LímitesDetener el juicio cuando el proceso pierda el control.
Detenga y restablezca la condición aprobada si una guarda, un enclavamiento, una parada de emergencia o un control de energía peligrosa no funcionan según lo previsto. Deténgase en caso de movimiento inesperado de la máquina, riesgo de colisión, comportamiento hidráulico o neumático inusual, componentes de presión dañados, sobrecalentamiento eléctrico, fugas o un desacuerdo entre la información mostrada y la posición física. El trabajo en tiempo de ciclo nunca autoriza la operación en torno a una falla.
La prueba parcial también puede detener el juicio. Esté atento a un parisón que ya no llega en la posición correcta, cierre incompleto del molde, rebabas ascendentes, peso inestable, paredes críticas delgadas, reventones, detalles incompletos, pegados, daños en los molduras, deformaciones, cuellos ovalados, fondos de balancines, contracción o fallas en las pruebas funcionales. La guía de procesos de Formosa conecta varios de estos síntomas con calor excesivo, enfriamiento insuficiente, ciclo corto o condición del canal de enfriamiento. Utilice el síntoma para reabrir el diagnóstico correcto en lugar de agregar un tiempo de enfriamiento amplio sin encontrar la causa.
Intensifique cuando la restricción requiera un cambio de canal de molde, modificación de matriz o pasador de soplado, cambio de programa de control, cambio de enclavamiento, trabajo del sistema de presión u operación fuera de la resina calificada y la ventana de la máquina. Utilice elguia de mantenimiento preventivopara hallazgos repetibles del equipo. Un mecanismo desgastado puede ralentizar el ciclo, pero un comando más rápido no lo reparará.
Finalice el proyecto con una línea base publicada. Actualizar la receta únicamente a través del proceso de aprobación de la planta, adjuntar el registro de muestra y medición, e indicar qué producto, molde, resina y configuración de máquina cubre el resultado. Mantenga las pruebas rechazadas en el registro de cambios. Cuando el siguiente turno pueda reproducir el ciclo aceptado y explicar sus límites, la mejora estará lista para la producción normal.
10 / RespuestasPreguntas frecuentes sobre el tiempo del ciclo de moldeo por soplado
¿Qué determina el tiempo del ciclo de extrusión-soplado?
El tiempo del ciclo está determinado por el camino más lento requerido a través de la preparación del parisón o granalla, el movimiento del molde, el inflado, el enfriamiento, el escape, la apertura, la extracción y el manejo posterior. La geometría del producto, la distribución de las paredes, el comportamiento de la resina, el enfriamiento del molde, la arquitectura de la máquina y los criterios de piezas aceptadas afectan ese camino. Mida la secuencia real y las señales de retroalimentación antes de decidir qué temporizador es responsable.
¿El enfriamiento es siempre la parte más larga de un ciclo de moldeo por soplado?
El enfriamiento ocupa la mayor parte del ciclo de moldeo en muchas aplicaciones de poliolefinas, según la guía de moldeo por soplado de LyondellBasell, pero no es automáticamente la restricción activa en cada línea. La entrega del parisón, el llenado del acumulador, la transferencia del molde, la autorización del robot, el recorte o las pruebas pueden regir el próximo inicio. Una línea de tiempo muestra si reducir el enfriamiento cambiaría el ciclo completo o solo expulsaría la pieza más caliente.
¿Cómo se puede reducir el tiempo de enfriamiento sin causar deformaciones?
Primero verifique las condiciones de suministro y retorno de refrigerante, el equilibrio del circuito, la limpieza del canal, el patrón de temperatura del molde y la ubicación caliente de la pieza. Comparar la distribución de las paredes con el dibujo y el proceso aprobado. Cambie una condición documentada, permita que el proceso se estabilice y verifique las dimensiones y la forma después del intervalo requerido posterior a la expulsión. Si permanece la misma región caliente local, es posible que sea necesario una revisión de ingeniería del molde o la distribución de las paredes.
¿Un ciclo más corto siempre aumenta la producción de moldeo por soplado?
No. La producción aumenta sólo cuando el ciclo modificado es la restricción de línea y se aceptan las piezas adicionales. Un evento de máquina más rápido puede crear piezas más calientes, más rechazos, atascos de robots, daños en el recorte o un retraso en el probador. Compare las piezas aceptadas por hora observada en condiciones coincidentes de producto, material, molde, utilidad y calidad. Mantenga el movimiento del ciclo seco, la producción teórica y la producción aceptada como cifras separadas.
¿Cómo afecta la programación parison al tiempo del ciclo?
La programación de Parison cambia la ubicación del material a lo largo del producto. Las áreas innecesariamente pesadas pueden requerir más enfriamiento, mientras que las áreas demasiado delgadas pueden no pasar las pruebas del producto. En máquinas continuas, el perfil de la pared también se puede sincronizar con el tiempo del ciclo, por lo que un cambio de tiempo puede cambiar la ubicación del perfil. Verifique las ubicaciones de las paredes, el peso de las piezas y la alineación del perfil después de un cambio de ciclo en lugar de asumir que la curva guardada sigue siendo correcta.
¿Qué datos se deben enviar a Kinggle para un problema de tiempo de ciclo?
Envíe el modelo de la máquina y la versión del controlador, el dibujo del producto, las identificaciones de moldes y herramientas, el grado y el lote de resina, la revisión de la receta, el video del ciclo capturado desde un lugar seguro, el cronograma de eventos, el historial de alarmas, el peso de la pieza y el mapa de la pared, las dimensiones críticas, las fotografías de defectos, las observaciones del aire de entrada de la máquina y del agua de enfriamiento, las causas de parada posteriores y la producción aceptada durante un período definido. Esta evidencia ayuda a separar las causas de enfriamiento, herramientas, controles, servicios públicos, materiales y equilibrio de líneas.

Discutir el producto y el ciclo como un solo sistema.
Envíe el dibujo de la pieza real, la resina, el molde, la configuración de la máquina, el cronograma del ciclo actual, observaciones de servicios públicos y resultados de calidad medidos. Kinggle puede revisar la evidencia sobre la máquina, las herramientas, los controles y el objetivo de producción.
Envía tus datos de producciónFuentes utilizadas para esta guía
Los manuales alojados en Kinggle respaldan declaraciones sobre los controles documentados y la secuencia de la máquina. Las guías de polímero-productor apoyan las relaciones de enfriamiento y defecto. Se incluyen fuentes de OSHA para el límite de seguridad de los Estados Unidos. Ninguna de estas fuentes proporciona un objetivo de ciclo universal para cada producto o máquina.
- Manual de funcionamiento de la máquina de moldeo por soplado automática alojada en Kinggle, consultado el 8 de septiembre de 2026.
- Manual del controlador de espesor de pared Moog DigiPack III Parison, MRJ06301, alojado por Kinggle, consultado el 8 de septiembre de 2026.
- LyondellBasell, una guía para el moldeo por soplado de poliolefinas, consultado el 8 de septiembre de 2026.
- Formosa Plastics, Guía del proceso de moldeo por soplado y extrusión de polietileno, consultado el 8 de septiembre de 2026.
- OSHA 29 CFR 1910.147, El control de energía peligrosa, consultado el 8 de septiembre de 2026.
- OSHA 29 CFR 1910.212, Requisitos generales para todas las máquinas, consultado el 8 de septiembre de 2026.