En esta pagina
- ¿Qué es una máquina de moldeo por soplado?
- Cómo funciona el moldeo por soplado
- Tipos por proceso: EBM, IBM, ISBM
- Dentro de la máquina: piezas que deciden la calidad
- Tipos por estructura y gama de modelos.
- Materiales que ejecutamos
- ¿Qué fabrican las máquinas de moldeo por soplado?
- Producción y costo: los números que importan
- Cómo te ayudamos a elegir
- Calidad, pruebas y lo que observamos.
- ¿Qué impulsa el precio de la máquina?
- Comprar a un fabricante
- Preguntas frecuentes
¿Qué es una máquina de moldeo por soplado?
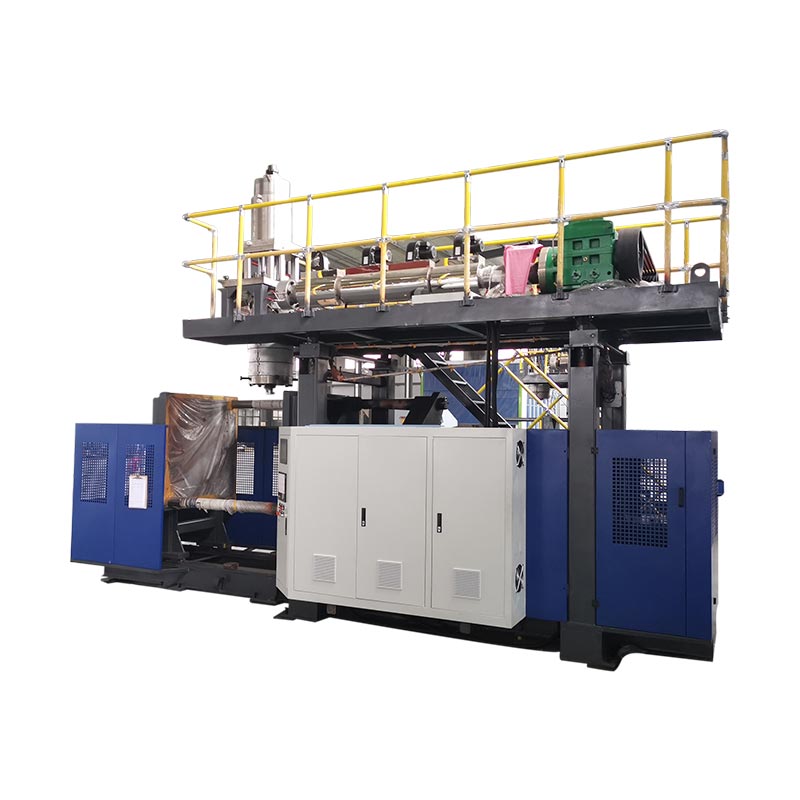
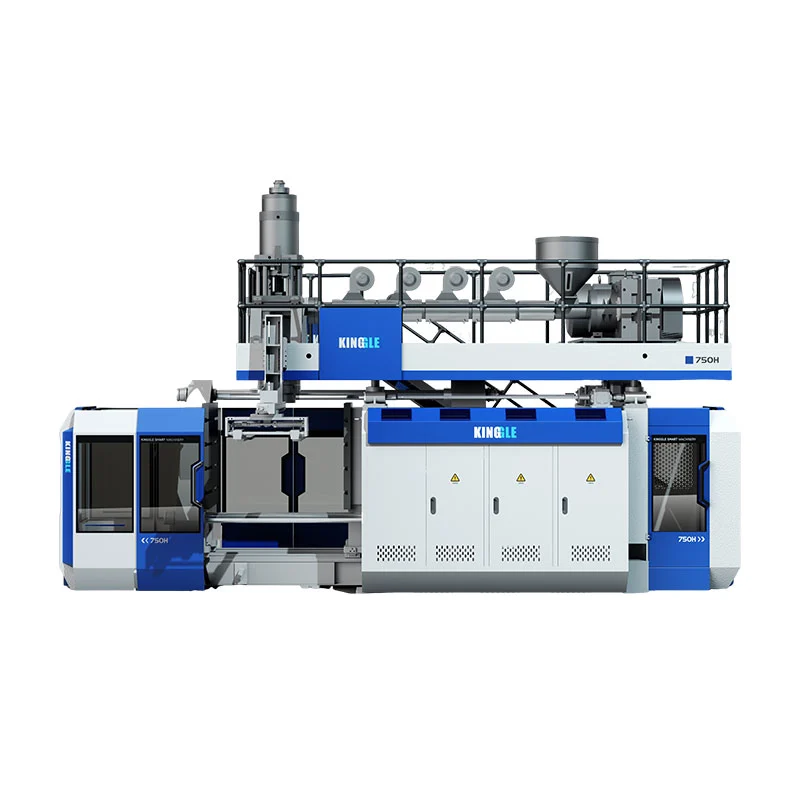
Una máquina de moldeo por soplado convierte la resina plástica en piezas huecas derritiéndola, dándole una forma suave y soplando aire comprimido dentro de esa forma para que presione contra un molde. Cuando el plástico se enfría y el molde se abre, se obtiene un producto hueco terminado: una botella, una lata, un bidón, un tanque. Casi todos los contenedores de plástico rígido que manipula se originaron en una máquina de moldeo por soplado de un tipo u otro.
La categoría es amplia porque las piezas son muy diferentes: un frasco cuentagotas de 100 ml y un bidón químico de 220 L están ambos "moldeados por soplado", pero nada en las dos máquinas es igual. Elegir bien significa comprender dos cosas: cómo se forma la forma blanda (latipo de proceso), y cómo se construye la máquina para entregarlo (elestructura). Tomaremos ambos por turno.
Cómo funciona el moldeo por soplado
El moldeo por extrusión y soplado, el proceso detrás de la mayoría de los contenedores industriales, se ejecuta en un circuito cerrado. Comprenderlo hace que todas las decisiones posteriores (costo, producción, calidad) sean obvias:
- Derretir y medir.Un tornillo extrusor funde la resina y empuja un flujo constante y homogéneo hacia el cabezal del troquel.
- Forma el parisón.La masa fundida sale del cabezal del troquel como un tubo hueco: el parisón. Un controlador de espesor de pared perfila ese tubo a lo largo de su longitud para que el plástico se asiente donde la pieza necesita resistencia.
- Abrazadera.El molde se cierra alrededor del parisón. La sujeción sincrónica y el bloqueo por presión directa mantienen las placas paralelas para que la pieza no se deforme.
- Explotar.Un alfiler inyecta aire (con un sistema de soplado desde abajo en muchas partes) y el parisón se infla contra la cavidad, tomando su forma final.
- Fresco.La pieza se apoya contra el molde enfriado. Este suele ser el paso más largo y es él, no el extrusor, quien establece el tiempo del ciclo.
- Expulsar y terminar.El molde se abre, un brazo robótico retira la pieza y se recortan las rebabas. En una línea automatizada esto funciona sin personal.
Dos de estos pasos deciden silenciosamente la economía de toda la línea. El perfilado Parison establece cuánta resina lleva cada pieza; el enfriamiento determina qué tan rápido puedes hacerlos. Si se hacen bien esos dos, el resto de la máquina se cuidará sola, razón por la cual merecen más atención que las especificaciones principales que los compradores suelen comparar primero.
Tipos por proceso: EBM, IBM e ISBM
Hay tres tipos de procesos principales de máquinas de moldeo por soplado. La diferencia está enteramente encómo se hace la forma suaveantes de que explote.
| Tipo | Cómo se forma la forma | Lo mejor para | Productos típicos |
|---|---|---|---|
| Extrusión (EBM) | Parison se extruyó como un tubo y luego se sopló. | Piezas huecas grandes y con mango | Bidones, bidones, tanques, botellas. |
| Inyección (IBM) | Preforma moldeada por inyección y luego soplada | Contenedores pequeños y de alta precisión | Frascos farmacéuticos, tarros de cosméticos. |
| Estiramiento de inyección (ISBM) | Preforma inyectada, estirada y soplada | Botellas de PET transparentes y resistentes | Botellas de agua y refrescos. |
Moldeo por extrusión-soplado (EBM)es el caballo de batalla para los contenedores industriales y el proceso que construimos. Debido a que el cuerpo, el mango y el cuello se forman de una sola vez, la EBM produce piezas grandes y con mango que los otros procesos no pueden.Moldeo por inyección-soplado (IBM)moldea primero una preforma precisa, lo que proporciona una excelente precisión en el cuello de una botella pequeña, pero sin asas ni piezas grandes.Estiramiento de inyección (ISBM)estira una preforma de PET para lograr la claridad y resistencia que se ven en las botellas de agua: una familia de productos diferente a las piezas industriales de HDPE.
En la práctica, la elección rara vez es ambigua. Una lata, bidón, tanque o cualquier recipiente con asa o de gran tamaño es una pieza de extrusión; IBM e ISBM pertenecen a botellas pequeñas y precisas y a PET transparente. Saber a qué familia pertenece su producto antes de seleccionar las máquinas le ahorra comparar cotizaciones para dos procesos que nunca encajarían.
Dentro de la máquina: las piezas que deciden la calidad
Dos máquinas pueden compartir la misma capacidad principal y comportarse de manera completamente diferente, porque la calidad vive en los componentes. Estas son las piezas que más preocupan a nuestros ingenieros:
| Componente | que hace | Por qué es importante |
|---|---|---|
| Extrusora y tornillo | Derrite y dosifica la resina. | Los tornillos de 50 a 100 mm a 24 a 25 L/D brindan una fusión de HDPE homogénea y estable: la base de piezas consistentes |
| Cabezal de troquel + controlador de parison | Forma y perfila la pared de parisón. | Un controlador de espesor de pared de 100 puntos de MOOG es la palanca más importante en cuanto al coste de la resina y la resistencia de las piezas |
| Unidad de sujeción | Cierra y sujeta el molde. | La sujeción sincrónica de doble varilla de tracción + el bloqueo de presión directa del cilindro de aceite mantienen los platos paralelos bajo un alto tonelaje |
| Soplar y enfriar | Infla y fija la pieza. | Pin de soplado + soplado inferior dan forma a la pieza; El diseño de refrigeración impulsa el tiempo de ciclo real. |
| Conducir y controlar | Enciende y hace funcionar la máquina | La servobomba principal corta la energía; Mitsubishi PLC + Weinview HMI protegen el tiempo de actividad en líneas 24 horas al día, 7 días a la semana |
| Automatización | Sacar, desbarbado, inspección | El brazo robótico + el recorte posterior mantienen la calidad estable en procesos no tripulados |
En una línea que funciona las 24 horas del día, la confiabilidad del control es lo que protege el rendimiento, razón por la cual los componentes importados en esa última fila importan más de lo que parecen. Mitsubishi PLC, Weinview HMI y el control de espesor de pared MOOG no son insignias; son piezas comprobadas que siguen siendo útiles en casi cualquier parte del mundo, por lo que una falla en Lagos o Lima no deja la línea inactiva durante semanas.
Tipos por estructura y gama de modelos.
Dentro de la extrusión, las máquinas se agrupan según cómo se entrega el preformado y cómo se construye la pared. Aquí es donde usted hace coincidir la máquina con el tamaño y volumen de su pieza.
- Máquina de moldeo por soplado continuo.El parisón se extruye sin parar y el molde se desplaza para atraparlo: alta cadencia en piezas pequeñas y medianas de hasta aproximadamente 30 L, y donde un cabezal de múltiples matrices procesa botellas de varias en una.
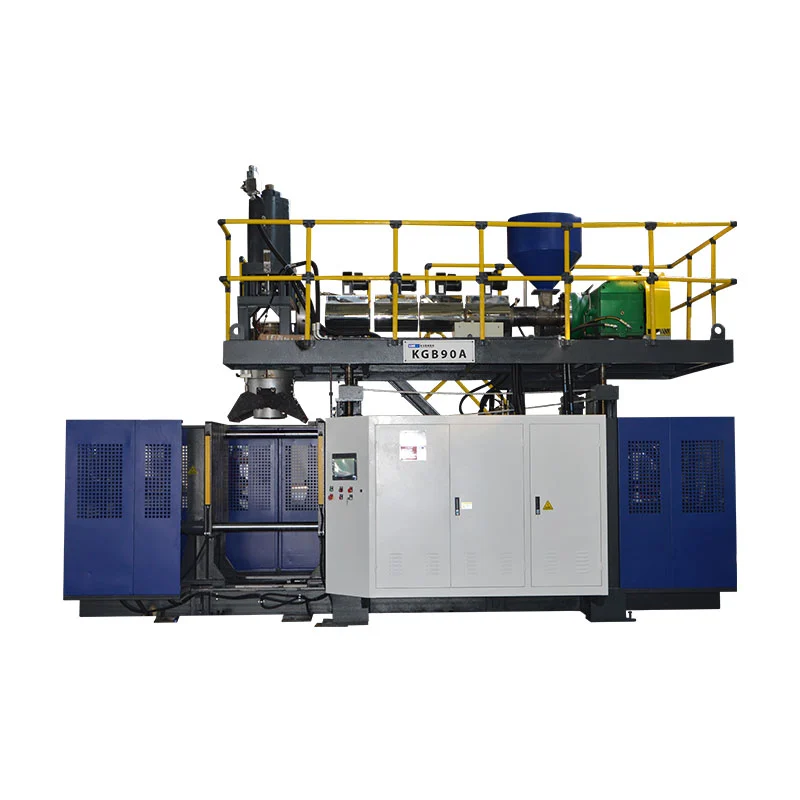
- Máquina de moldeo por soplado acumulador (acumular).El derretimiento se almacena en la cabeza y se dispara rápidamente, evitando que los parisones grandes se hundan, del tipo que se usa para tambores, tanques IBC, tanques de combustible y barreras.
- Máquina de moldeo por soplado multicapa.Un cabezal de troquel de 2 a 6 capas coextruye capas de barrera, triturado o color en una pared; se utiliza para tanques de combustible y tambores de productos químicos de alta especificación.
- Máquina automática de moldeo por soplado.Cualquiera de los anteriores con automatización total: extracción, desbarbado e inspección por robot para un funcionamiento constante y sin personal.
Nuestra propia gama abarca bidones de 100 ml a 220 L (y más grandes a pedido), por lo que la misma fábrica cubre una pequeña botella de aceite y un bidón químico con clasificación ONU:
| Capacidad | Tipo de máquina | Modelos de ejemplo | Salida del ciclo seco* | Reprimición |
|---|---|---|---|---|
| 100ml – 2L | Continuo, de una o varias matrices | 2L individual/ doble estación | hasta 1.200/h | 40kN |
| 3 – 15 litros | Continuo, simple/doble | 5L / 15Lestación | 450-1000/h | 65-200 kN |
| 20 – 60 litros | Acumulador | KGB70A / 80A /90A | 500–700/h | 130-280 kN |
| 120 – 160 litros | Acumulador | KGB100B /110A | 300–320/h | 440-760 kN |
| Bidones de 220 L+ | Especial barril químico | 250L especial | 17-20/h | a solicitud |
*El ciclo de secado es el máximo teórico; la producción real es menor. Las especificaciones completas y los números trabajados se encuentran en nuestras inmersiones profundas en elmáquina de bidónyacumular maquina.
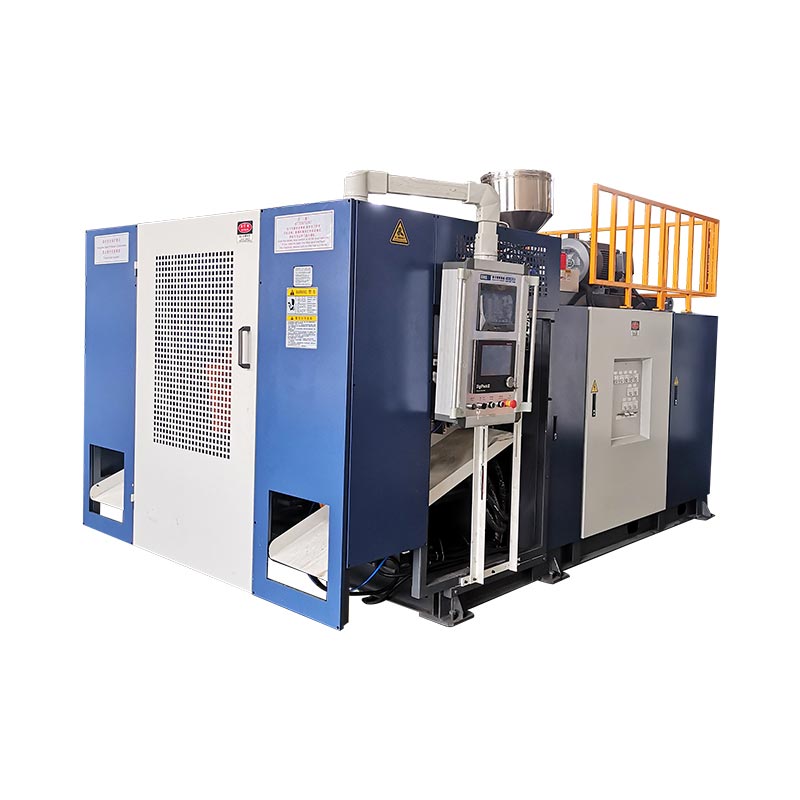
 Continuo: estación única de 5 litros
 Acumulador — 60L para piezas grandes
 Acumulador: bidones y tanques de 250 L
Materiales que ejecutamos
La máquina establece el proceso; la resina fija las propiedades. Nuestras máquinas de extrusión ejecutan la familia industrial inferior en paredes monocapa o multicapa.
| Material | Por que se usa | Piezas típicas |
|---|---|---|
| PEAD | Rígido, resistente a productos químicos y de bajo coste. | Bidones, botellas, tanques. |
| HMW-HDPE | Alta resistencia al impacto y al agrietamiento por tensión. | Bidones químicos, tanques de combustible. |
| PÁGINAS | Resistencia al calor, opciones de claridad. | Contenedores de pared delgada y de llenado en caliente |
| PVC/PA | Propiedades de barrera y especiales. | Botellas especiales, capas barrera. |
¿Qué fabrican las máquinas de moldeo por soplado?
Cambie el molde y una familia de máquinas servirá para muchas industrias. Estas son las áreas de aplicación para las que utilizamos más herramientas:
| Industria | Productos |
|---|---|
| Embalaje | Botellas de aceite y detergente, bidones, bidones de productos químicos, depósitos IBC |
| Automotor | Depósitos de combustible, conductos de aire, spoilers. |
| Administración de carreteras | Barreras de tráfico, conos, muelles de aislamiento. |
| Flotante | Boyas, flotadores, pontones. |
| Logística y más | Palets, cajas de herramientas, mesas y sillas, juguetes. |
Producción y costo: los números que importan
Dos cálculos deciden si una máquina se adapta a su negocio y ambos son fáciles de ejecutar antes de comprar.
Ejemplo: una lata de 5 litros con un ciclo de 7,2 s, cabezal único:
(3600 ÷ 7,2) × 0,8 =400 latas/h· dos turnos ≈6.400/día
Resina = peso de la pieza × precio de la resina → p.e. 0,20 kilos × 1,30 dólares =$0.26
Energía = kW de la máquina × $/kWh ÷ partes/h → p.e. 15 × 0,12 ÷ 400 =$0.0045
Observe que la resina eclipsa la energía y la mano de obra en costo por pieza. Ese único hecho es el argumento a favor del control preciso del espesor de la pared: recortar el 5% de la resina de una pieza que se envía por millones ahorra mucho más que cualquier factura de electricidad, y es por eso que una máquina más barata con un control de pared débil generalmente resulta ser la más cara.
Cómo te ayudamos a elegir
Cuando un comprador envía una consulta, trabajamos con la pieza, no con la máquina. Responda a estas y la configuración correcta suele ser clara:
- Parte más grande y forma.El tamaño y si tiene mango deciden extrusión versus inyección, y continuo versus acumulador.
- Especificaciones de resina y pared.Las capas de barrera o trituradas necesitan un cabezal multicapa; Los tambores clasificados por la ONU necesitan un fuerte control del espesor de las paredes.
- Producción diaria.Realice los cálculos de salida en comparación con las horas de dos turnos antes de elegir una estación simple o doble.
- Proceso de dar un título.Prueba de caída o requisitos de la ONU cambian herramientas y validación.
- Independiente o llave en mano.Las líneas de descalcificación se benefician del suministro central de alimentación, agua y trituración en conjunto.
Calidad, pruebas y lo que observamos.
La consistencia es fundamental en el moldeo por soplado, y es donde se manifiestan dos décadas de construir las mismas máquinas. Algunas cosas que hacemos y miramos:
- Uniformidad del espesor de pared.Perfilado punto por punto para que cada pieza cumpla con las especificaciones de prueba de caída con la menor cantidad de resina; verificado antes del envío.
- Prueba de caída y validación ONU.Las herramientas de tambor químico pasan una prueba de caída de 3 metros y la certificación de la ONU antes de abandonar nuestro piso.
- Donde suele comenzar la caída de la producción.Los ciclos más lentos a menudo se deben a la carrera de almacenamiento o al enfriamiento que al extrusor; ese es el primer lugar donde mirar, no el último. (Más en¿Qué causa el almacenamiento lento de material?.)
¿Qué impulsa el precio de la máquina?
No existe un precio de lista único para una "máquina de moldeo por soplado" porque las especificaciones influyen en el costo. Los principales impulsores:
- Tamaño de pieza y fuerza de sujeción.Las piezas más grandes necesitan marcos más pesados y un tonelaje mucho mayor, lo que constituye el mayor factor de costos.
- Número de cabezales de troquel.El troquel doble o múltiple multiplica la producción y el precio.
- Monocapa versus multicapa.Un cabezal multicapa añade capacidad y costo.
- Automatización y controles.Los controles robotizados para llevar, desbarbado y premium aumentan el precio pero reducen el costo de funcionamiento.
- Sistemas llave en mano.La alimentación central, el agua y la trituración aumentan el presupuesto pero reducen el desperdicio y la mano de obra.
Comprar a un fabricante
Una máquina es una relación que dura una década, por lo que quién la respalda es tan importante como las especificaciones. Como fábrica, respaldamos cada máquina con:
- Garantía.Los componentes principales tienen una garantía de 1 a 2 años; Las piezas de desgaste se reemplazan gratuitamente durante el primer año.
- Instalación y formación.Nuestros ingenieros viajan a su fábrica para instalar, poner en marcha y capacitar a sus operadores.
- Soporte remoto.Un sistema de alarma a bordo nos permite diagnosticar y solucionar problemas de forma remota.
- Soluciones personalizadas.Moldes según sus dibujos y configuraciones adaptadas a su pieza, resina y producción.
Cuéntenos su parte: especificaremos la máquina
Envíe su producto, tamaño, resina y producción diaria. Le recomendaremos el tipo, la configuración y la fuerza de sujeción correctos, con cifras de ciclo reales.
Obtenga una cotización Chatea en whatsappPreguntas frecuentes
¿Qué es una máquina de moldeo por soplado?
Fabrica productos de plástico huecos derritiendo resina, dándole una forma suave e inflándola con aire dentro de un molde, utilizado para botellas, bidones, tambores, tanques, tanques de combustible y más.
¿Cuáles son los tipos de máquina de moldeo por soplado?
Por proceso: extrusión (EBM), inyección (IBM) e inyección estirada (ISBM). Por estructura: continua, acumuladora y multicapa. Por funcionamiento: automático. La extrusión es la más común para los contenedores industriales de HDPE.
¿Cuánto cuesta una máquina de moldeo por soplado?
El precio depende del tamaño de la pieza y la fuerza de sujeción, la cantidad de cabezales de troquel, monocapa o multicapa y la automatización. Una máquina pequeña de una sola estación cuesta mucho menos que una línea de tambores acumuladores grande: comparta su pieza y su producción para obtener una cotización precisa.
¿Cómo elijo el correcto?
Comience por la pieza: tamaño más grande, mango o no, resina, especificaciones de pared, certificación y luego producción diaria. Las piezas manipuladas y grandes utilizan extrusión (continua para pequeñas y medianas, acumulador para grandes); botellas pequeñas precisas utilizan inyección; Las botellas de PET transparentes utilizan estiramiento de inyección.
¿Qué materiales puede ejecutar?
Las máquinas de extrusión procesan PE (HDPE y HMW-HDPE), PP, PVC y PA en paredes monocapa o multicapa. Las máquinas estiradoras por inyección funcionan con PET para botellas transparentes.
¿Cómo se mide la producción?
Las hojas de especificaciones muestran la producción (teórica) del ciclo seco. La producción real es de ciclo seco × aproximadamente 0,75–0,85, porque el tiempo de enfriamiento y el peso de la pieza alargan el ciclo real.