Calcule la tasa de producción de la máquina de moldeo por soplado dividiendo 3600 por el intervalo entre eventos de salida en segundos y luego multiplicándolo por las piezas producidas en cada evento. Para estimar piezas buenas por turno, aplique el rendimiento de calidad medido y las horas de funcionamiento reales, y verifique que los equipos de extrusión y posteriores puedan respaldar el resultado. Una especificación de ciclo seco por sí sola no establece la producción de botellas terminadas.
Base una decisión de capacidad en las piezas aceptadas durante el período de producción planificado, no en el ciclo más rápido de una hoja de especificaciones. Para el moldeo por extrusión y soplado, el cálculo de la producción debe tener en cuenta la demanda de botella, herramientas y material. Las clasificaciones de estiramiento-golpe de PET no sustituyen a esas comprobaciones.
¿Cómo se calcula la producción de moldeo por soplado por hora?
Comience con un evento de conteo que un observador pueda identificar. Para esta guía, un evento de salida es una liberación de piezas moldeadas de un molde en funcionamiento. Registre el intervalo promedio entre esos eventos en toda la máquina, junto con la cantidad de piezas liberadas cada vez.
Si dos piezas salen de la máquina cada 16 segundos, el cálculo es 3600 ÷ 16 × 2 = 450 piezas por hora de funcionamiento. Este es un cálculo ilustrativo, no una calificación de la máquina Kinggle. Cuenta las piezas moldeadas antes de restar los rechazos y asume que el intervalo indicado puede mantenerse.
Utilice la fórmula de tiempo de ciclo correcta
El tiempo del ciclo de fabricación de una estación no siempre es el intervalo entre las producciones de la máquina completa. De manera similar, los segundos por pieza no son la misma cantidad que los segundos por evento de moldeado de dos piezas. Escriba la unidad al lado de cada entrada antes de ingresarla en una hoja de cálculo.
Para un período medido, la ecuación del tiempo de ciclo equivalente son los segundos de ejecución transcurridos divididos por el número de eventos de salida. Si los eventos producen cantidades diferentes, utilice el método de conteo directo: el total de piezas moldeadas dividido por las horas de funcionamiento.Glosario OEE de VorneAsimismo, define la tasa de ejecución real utilizando el recuento total y el tiempo de ejecución.
Para calcular el tiempo del ciclo a partir de una grabación, mida entre puntos coincidentes. Diez marcas de tiempo consecutivas contienen nueve intervalos, no diez. Para ciclos desiguales, divida el tiempo total transcurrido por el recuento de intervalos real en lugar de promediar una selección de ciclos rápidos.
Una entrada básica de Excel es=3600/A2*B2, donde A2 contiene segundos por evento y B2 contiene partes por evento. Si su fórmula de cálculo del tiempo de ciclo ya arroja segundos por parte individual, use=3600/A2. Multiplicar ese resultado por el recuento de caries contaría esas caries dos veces.
Nombra el resultado según sus entradas. Un intervalo ideal da una tasa ideal. Un intervalo medido representativo proporciona una velocidad de carrera observada. Ninguno de los dos incluye automáticamente cambios ni paradas de un turno completo. Mantenga la distinción visible al transferir el resultado a una cotización o programa de producción.
Contar estaciones, cabezales y cavidades sin conteo doble
Una estación, una salida de matriz y una cavidad de molde describen diferentes partes del dispositivo de producción. Kinggle'sguía de múltiples cabezas versus múltiples cavidadeslos separa: las salidas forman parisones, las cavidades forman piezas y las estaciones son las posiciones de molde y abrazadera. Sus números no son multiplicadores intercambiables.
Imagine dos estaciones, cada una produciendo dos partes por lanzamiento. La estación A se libera a los 0 y 32 segundos; la estación B se libera a los 16 y 48 segundos. Cada estación se repite cada 32 segundos, pero la máquina completa emite un par cada 16 segundos. El siguiente momento se inventó únicamente para explicar el cálculo.
| base de conteo | Cálculo | Producción bruta |
|---|---|---|
| maquina completa | 3.600 ÷ 16 segundos × 2 partes | 450 partes/h |
| Totales de estaciones separadas | 3.600 ÷ 32 segundos × 2 partes × 2 estaciones | 450 partes/h |
| Conteo doble incorrecto | 3.600 ÷ 16 segundos × 2 partes × 2 estaciones | 900 piezas/h, incorrectamente |
El último cálculo cuenta la segunda estación dos veces. Su contribución ya está incluida en el intervalo de 16 segundos de toda la máquina. En un registro de cronometraje real, etiqueta cada evento con su estación para que otra persona pueda reconstruir el cálculo.
No asuma que agregar una segunda estación conserva el mismo tiempo bajo carga. El acuerdo propuesto todavía necesita suficiente capacidad de entrega, refrigeración y manipulación de materiales. Compare el cronograma operativo real, no solo el recuento de estaciones. Kinggle'scomparación de estaciones simples y doblesproporciona un contexto de configuración relacionado.
Cuente también las posiciones activas. Si una cavidad está intencionalmente fuera de servicio, su presencia nominal en el molde no genera producción. Si produce una botella defectuosa, esa botella pertenece al recuento bruto y al recuento de rechazos. Reducir la entrada de la cavidad y restar nuevamente la misma botella rechazada subestimaría la producción.
Para un arreglo mixto, calcule cada flujo por separado y sume los resultados. Un promedio compartido es útil sólo cuando su recuento de eventos y su recuento de partes representan el mismo período de observación. Esto importa cuando una estación se detiene mientras la otra continúa, o cuando los dos moldes producen piezas diferentes.
Convierta la producción de horas de trabajo en buenas piezas por turno
Un comprador que programa entregas necesita un número diferente al de un operador que verifica la velocidad de la máquina. Comience con todo el turno, identifique el momento en que la producción no está programada y luego registre las paradas durante el período de producción planificado restante. Indique ese límite de tiempo antes de citar el total del turno.
El ámbito público deISO 22400-2:2014describe los KPI de fabricación a través de sus fórmulas, elementos constitutivos, comportamiento temporal y unidades. Es una referencia útil para la medición disciplinada. Este artículo utiliza las definiciones prácticas a continuación; no afirma que una máquina o prueba esté certificada según ese estándar.
bajo elMarco anterior de OEE, los cambios dentro de la producción programada son pérdidas de disponibilidad. No desaparecen simplemente porque fueron planeados. El tiempo sin intención de producir, como por ejemplo una pausa para comer excluida, tiene un papel diferente. Definir el tratamiento antes del ensayo en lugar de cambiarlo para mejorar el porcentaje final.
El rendimiento de calidad aquí significa piezas aceptadas divididas por el total de piezas moldeadas, con ambos recuentos tomados durante el mismo período y límite del proceso. Si la aceptación se produce después de la prueba de fugas, el trabajo inacabado que espera esa prueba aún no se ha confirmado como un buen resultado. Documente cualquier trabajo inicial o final en progreso.
Cuándo utilizar un cálculo de OEE
Al partir de una tarifa ideal, tenga en cuenta la disponibilidad, la pérdida de velocidad y la calidad.Guía de cálculo de Vorne.da las siguientes relaciones. La tarifa ideal debe describir el mismo producto y configuración activa que la salida contada.
| Factor | Cálculo |
|---|---|
| Disponibilidad | Tiempo de ejecución ÷ tiempo de producción planificado |
| Actuación | Tasa de funcionamiento bruta observada ÷ tasa de funcionamiento bruta ideal |
| Calidad | Recuento bueno del primer paso ÷ recuento total |
| OEE | Disponibilidad × rendimiento × calidad |
Por lo tanto, una buena producción se puede calcular como tasa ideal × horas de producción planificadas × OEE. Utilice fracciones, no porcentajes enteros, en esa multiplicación. Una OEE del 78,4% entra en la fórmula como 0,784.
Elija la ruta de tarifa ideal o la ruta de tarifa observada. Una tasa de carrera observada ya refleja la velocidad alcanzada durante ese período de carrera. Multiplicarlo por otro factor de rendimiento para la misma pérdida de velocidad restaría la pérdida dos veces. Del mismo modo, una cifra medida de piezas buenas por turno ya incluye las paradas y rechazos dentro de ese turno; no aplique un segundo descuento general por eficiencia para describir el mismo turno.
Compruebe si la extrusora puede soportar la salida objetivo
Una estimación de producción también crea un requisito de material. Utilice la masa bruta procesada para cada pieza moldeada, no sólo el peso del contenedor terminado. Para este cálculo, la masa bruta incluye el material que se convierte en el contenedor y su adorno asociado, distribuido consistentemente entre las piezas producidas.
Supongamos que la disposición hipotética de 450 piezas/h procesa 90 g por pieza moldeada. Su demanda de funcionamiento es 450 × 90 ÷ 1.000 = 40,5 kg/h. Si la botella terminada pesa 70 g, utilizando sólo su peso neto se obtendría una cifra inferior de 31,5 kg/h. Ambos números se derivan de suposiciones ilustrativas, no de un proyecto de botella medido.
La diferencia de 9 kg/h es el material supuesto asociado con el recorte. Su eventual recuperación no elimina el requisito de procesamiento original. Mantenga un cálculo separado para la resina comprada, el material recuperado y su eliminación; el cálculo de la carga del extrusor se refiere al material que pasa por el proceso.
Kinggle'sguía de diseño de cabezatambién conecta la masa del evento con la capacidad de extrusión disponible. Agregar cavidades puede aumentar las piezas por evento, pero también aumenta la masa requerida para ese evento. Un recuento nominal de cavidades mayor no puede por sí solo resolver un límite de suministro de material.
Compare la demanda de funcionamiento con una referencia de rendimiento aplicable al material y la configuración propuesta. No diluya la demanda promediando la pausa para el almuerzo o el cierre. La máquina debe soportar la tasa de material mientras produce, incluso si la tasa promedio de turno es menor.
Se dispone de un límite de material preliminar kg/h dividido por kg brutos por pieza. Es sólo un cálculo de selección. No establece tiempo de enfriamiento, distribución aceptable de paredes, estabilidad dimensional ni el rendimiento del equipo de recorte e inspección. Estos requieren sus propios controles.
Para la revisión inicial, coloque las capacidades de moldeo, extrusión y aguas abajo en unidades compatibles y compárelas. La tasa más pequeña admitida identifica una restricción candidata, no una garantía de producción automática. Incluya amortiguadores intermedios e interrupciones al planificar una línea completa, luego verifique la disposición propuesta con el producto previsto.
Ejemplo resuelto: del tiempo de ciclo a un plan de producción por turnos
El siguiente ejemplo resuelto utiliza entradas hipotéticas para una disposición de moldeo por extrusión-soplado. No es una clasificación de rendimiento KGB2L. Mantenga los mismos supuestos de tiempo, recuento de piezas y calidad durante todo el cálculo para que la velocidad de funcionamiento, el total del turno y la demanda de material puedan compararse entre sí.
Suponga que un turno de ocho horas contiene un descanso de 30 minutos cuando la producción no está programada. Otros 30 minutos de paradas ocurren durante la producción programada. El tiempo restante de ejecución es de siete horas. Durante ese tiempo de funcionamiento, dos piezas salen de la máquina cada 16 segundos en promedio y el 96 % pasa la inspección sin necesidad de volver a trabajar.
| Paso | Cálculo | Resultado |
|---|---|---|
| Producción planificada | 8 h menos 0,5 h descanso excluido | 7,5 horas |
| tiempo de ejecución | 7,5 h menos 0,5 h paradas registradas | 7 horas |
| Tasa de funcionamiento bruta | 3.600 ÷ 16 × 2 | 450 partes/h |
| Total de piezas moldeadas | 450 × 7 | 3.150 piezas |
| Piezas buenas de primer paso | 3.150 × 0,96 | 3.024 piezas/turno |
| Buen rendimiento por hora planificada | 3.024 ÷ 7,5 | 403,2 partes/h |
| Buen rendimiento por hora | 3.024 ÷ 8 | 378 partes/h |
| Demanda de material para correr | 450 × 90 gramos ÷ 1.000 | 40,5 kg/hora |
Observe que 450, 403.2 y 378 pueden describir el mismo escenario. Responden diferentes preguntas. El primero se refiere a la producción bruta en funcionamiento. Los segundos diferenciales aceptaron la producción durante el tiempo de producción planeado. El tercero lo reparte por todo el turno. Un informe que omite el denominador deja lugar a una comparación engañosa.
Verifique el resultado con OEE
Sólo para este ejemplo, supongamos un intervalo de evento ideal de 14 segundos con dos partes por evento. Esa es una tasa ideal de aproximadamente 514,286 partes/h. La disponibilidad es 7 ÷ 7,5; el rendimiento es 450 ÷ 514,286; La calidad es 0,96. Su producto es 0,784, o 78,4% OEE.
Aplicando elMétodo de cálculo de OEE anterior, 514,286 × 7,5 × 0,784 devuelve aproximadamente 3024 piezas buenas. El pequeño redondeo mostrado no cambia el resultado subyacente. El intervalo ideal de 14 segundos es una suposición de ejemplo, no un valor de ciclo de secado de catálogo.
Para un pedido ilustrativo de 12.000 piezas aceptadas, 12.000 ÷ 3.024 da aproximadamente 3,97 de esos cambios. Cuatro turnos proporcionan un total calculado de 12.096 piezas según estos supuestos, antes de pérdidas adicionales específicas de los pedidos. Este es un escenario de planificación, no un compromiso de entrega ni un motivo para omitir la validación de inicio.
Si las paradas registradas aumentan de 30 a 60 minutos, el tiempo de funcionamiento cae a 6,5 horas. Si los demás supuestos no cambian, la producción se convierte en 450 × 6,5 × 0,96 = 2.808 partes buenas. El pedido supera entonces los cuatro turnos. Esta comparación muestra por qué un pequeño cambio en el tiempo de ejecución disponible puede afectar la programación sin ningún cambio en el ciclo de moldeo.
Pruebe su propio cálculo de tasa de producción
Los valores predeterminados reproducen el ejemplo hipotético. Ingrese un intervalo promedio observado durante el tiempo de ejecución, no una clasificación de ciclo seco. No volver a multiplicar por estaciones si el intervalo ya cubre la máquina completa. Los datos permanecen en esta página.
- Piezas brutas por hora de funcionamiento
- 450
- Piezas buenas estimadas por turno
- 3.024
- Buenas piezas por hora planificada.
- 403.2
- Demanda de material durante la ejecución
- 40,5 kg/hora
Los resultados son estimaciones, no resultados garantizados. Los recuentos de partes decimales expresan un promedio esperado. Esta calculadora no modela el almacenamiento intermedio, el inicio de pedidos, el recuento de cavidades variables ni un modo OEE de tasa ideal independiente. Si los scripts están deshabilitados, los resultados mostrados siguen siendo el ejemplo predeterminado.
Lo que las especificaciones KGB2L de Kinggle le dicen sobre la capacidad
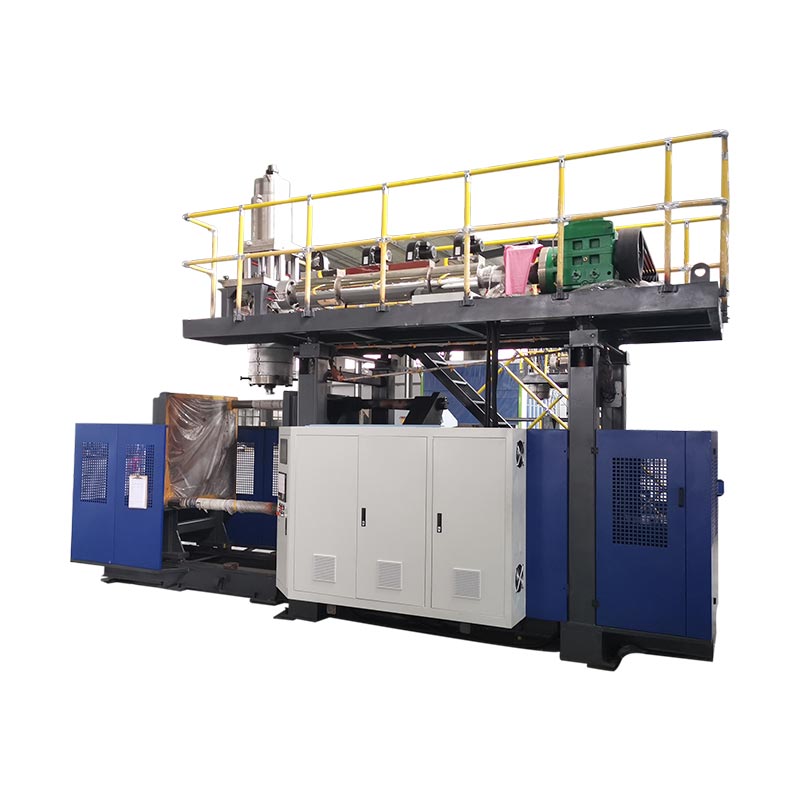
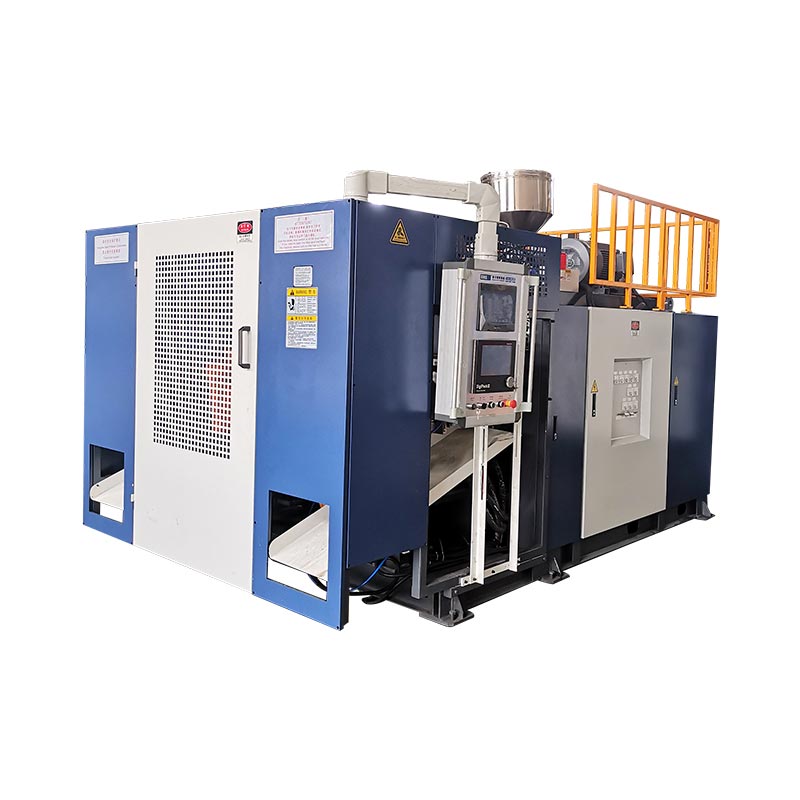
ElMáquina de moldeo por soplado de una sola estación KGB2L 2Lproporciona un ejemplo concreto de cómo leer una hoja de especificaciones. Sus valores publicados describen varios límites diferentes. El volumen del contenedor, la producción del ciclo seco, el rendimiento del material y las dimensiones del molde responden a una pregunta de selección diferente.

| Parámetro publicado | Valor | Pregunta que ayuda a responder |
|---|---|---|
| Capacidad máxima del contenedor | 2 litros | ¿El producto propuesto está dentro de la categoría de volumen indicada? |
| Salida (ciclo seco) | 600 PC/hora | ¿Qué referencia de ciclo seco pone el catálogo? |
| Capacidad de fusión de HDPE | 30 kilos por hora | ¿Qué referencia de tasa de material está disponible para el análisis preliminar? |
| Diámetro del tornillo | 50mm | ¿Qué plataforma de extrusión se está discutiendo? |
| Tamaño máximo del molde, ancho × alto | 360 × 380 milímetros | ¿Qué envolvente de molde publicado debe considerar la revisión de herramientas? |
| Distancia al centro de doble cabezal | 130mm | ¿Qué referencia de espaciado necesita comparación con el diseño propuesto? |
El campo del ciclo de secado no es un informe de prueba para una botella de 2 L específica. No vuelva a etiquetar 600 PC/HR como 600 contenedores aceptados por hora. Aún es necesario establecer la resina del producto, el peso, la disposición de las cavidades, los requisitos de enfriamiento y los criterios de aceptación.
Utilice la referencia de HDPE de 30 kg/h para una verificación de masa separada. Con el supuesto de 90 g de masa bruta por pieza en el ejemplo trabajado, dividir 30 por 0,09 da aproximadamente 333,3 piezas moldeadas/h como techo de cribado de sólo material. Las 450 partes/h del ejemplo requerirían 40,5 kg/h, por encima de la referencia publicada.
Este cálculo no promete 333,3 piezas/h de la KGB2L. Señala que la masa y la tasa objetivo del ejemplo no se pueden justificar utilizando la referencia de 30 kg/h indicada. Una revisión de proyecto necesitaría una configuración compatible diferente, supuestos de producto revisados o un objetivo de producción diferente.
El espacio entre los dos cabezales tampoco prueba que quepan dos botellas cualesquiera. Verifique el dibujo del molde real con el sobre publicado y la disposición completa de las herramientas. Para productos más grandes o más anchos, el número de cavidades utilizables debe seguir el dibujo en lugar de un multiplicador de salida preferido.
Cuando solicite una recomendación, envíe juntos el dibujo, la calidad del material, las estimaciones de peso neto y bruto, la producción aceptada requerida y el patrón de turno previsto. Esto permite al proveedor comparar las suposiciones de capacidad con el hardware propuesto en lugar de responder una pregunta aislada sobre botellas por hora.
Verifique el resultado antes de comprometerse con una máquina
Hacer que la producción aceptada sea la base del acuerdo de capacidad. Las botellas que salen del molde y las botellas que se retiran para el envasado tienen recuentos diferentes. Antes de realizar la prueba, especifique el punto de inspección y los requisitos que debe cumplir una botella para ingresar el total aceptado. De lo contrario, la prueba puede cumplir su objetivo de moldeo y dejar sin resolver el requisito de entrega.
Para el KGB2L, mantenga la cifra publicada del ciclo de secado de 600 PC/HR separada del compromiso de producción de botellas. Confirme el material, el peso de la botella, las cavidades activas y los requisitos de aceptación antes de acordar la capacidad de producción. Una cifra del ciclo seco por sí sola es insuficiente para un cronograma de entrega de botellas.
Cuando una prueba no alcanza su objetivo, diagnostique el déficit antes de aumentar la velocidad. Registre los intervalos de salida, paradas y piezas rechazadas por separado. Verifique el tiempo de espera en la entrega del preformado, el tiempo de enfriamiento dentro del molde y las colas antes de recortar o realizar pruebas de fugas. Estas observaciones distinguen una restricción de moldeo de una restricción aguas abajo.
Evalúe un ajuste a la vez y conserve los registros de antes y después. Juzgue el cambio por la producción aceptada durante períodos de observación comparables, no solo por un ciclo mostrado más corto. Registre las condiciones del material y las herramientas junto al resultado. Si el recuento aumenta pero más botellas no pasan la inspección, el ajuste no necesariamente ha mejorado la capacidad utilizable.
Mantenga un registro que otra persona pueda verificar
- Identifique la revisión del dibujo, el grado de resina, la mezcla de materiales, el peso objetivo y la disposición de las cavidades.
- Acordar las verificaciones de aceptación y la posición donde se contarán las piezas buenas.
- Registrar tiempos de inicio y finalización, exclusiones programadas, paradas de producción y sus motivos.
- Registre el total de piezas moldeadas, las piezas aceptadas en la primera pasada y las piezas rechazadas sin contar dos veces las piezas reelaboradas.
- Compare la tasa observada, la demanda masiva bruta y la producción transformadora durante períodos coincidentes.
- Mantener las configuraciones, observaciones y limitaciones no resueltas acordadas con el informe del ensayo.
Defina lo que sucede al inicio y al final de la ventana de medición. Una breve observación realizada después del calentamiento responde a una pregunta diferente de un pedido completo que incluye el arranque y el cambio de molde. Ambos pueden ser útiles, pero sólo cuando el informe identifica lo que se excluyó.
Utilice elguía de prueba de aceptación de fábrica de máquinas de moldeo por sopladodesarrollar un historial de inspección más amplio. Un cálculo de resultados respalda la aceptación; no reemplaza la inspección del producto, las verificaciones de equipos ni el acuerdo de compra.
| Campo de registro | que entrar |
|---|---|
| Producto y configuración | Revisión de planos, material, peso, cavidades activas y estaciones. |
| Límite de medición | Inicio/fin del reloj, tiempo planificado, tiempo de ejecución y ubicación del conteo |
| Cuenta | Total de piezas moldeadas, buenas de primer paso, rechazadas y sin terminar |
| Condiciones | Configuraciones registradas, condiciones de refrigeración y aire, personal y auxiliares. |
| Resultado | Piezas buenas por hora o turno indicado, limitaciones y seguimiento acordado |
Discuta una estimación de capacidad específica del producto con Kinggle
Requerir una estimación de producción vinculada al dibujo del producto y la configuración propuesta de la máquina. La propuesta escrita debe indicar dónde se cuentan las piezas aceptadas, cuánto tiempo dura la medición y qué condiciones de producción se aplican. Sin esos detalles, una cifra de botellas por hora no es una base sólida para comparar ofertas de equipos.
Envíe el dibujo de su botella o los detalles de la muestra, la calidad del material, la buena producción requerida y el horario de turnos a través dePágina de contacto oficial de Kinggle. Cuando un valor todavía sea una estimación, etiquételo para que la próxima revisión pueda resolverlo.
Ningbo Kinggle Machinery Co., Ltd.
Correo electrónico:ventas@kinggle.com
Teléfono:+86-574-87103665
Ciudad de Yuyao, Ningbo, Zhejiang, China. Detalles de contacto verificados con la página de contacto oficial.
Preguntas frecuentes
¿Cuántas botellas puede producir una máquina de soplado por hora?
No existe una cifra única de producción para cada máquina y botella. Divida 3600 por el intervalo de producción de toda la máquina en segundos, luego multiplíquelo por las piezas moldeadas por evento. Aplique el rendimiento de calidad de primer paso para obtener buenos resultados durante el tiempo de ejecución. Para la planificación de turnos, incluya también paradas registradas y confirme el material y la capacidad posterior.
¿Una máquina de doble estación siempre duplica la producción?
No. Dos estaciones no establecen la tasa de producción sin su sincronización y configuración reales. Si el intervalo medido en toda la máquina ya incluye liberaciones alternas de ambas estaciones, no vuelva a multiplicar por dos. Compare los tiempos de cada estación, las cavidades activas y la demanda de material antes de estimar la producción combinada.
¿La producción del ciclo seco es la misma que la del producto terminado?
No. Un campo del catálogo etiquetado como salida de ciclo seco no establece la salida aceptada de un contenedor específico. La página KGB2L de Kinggle enumera 600 PC/HR bajo esa etiqueta. Una declaración de producción específica de una botella necesita el material, las herramientas, el peso, las condiciones de funcionamiento y los criterios de inspección, junto con un período de medición definido.
¿Cómo afecta el peso del contenedor a la capacidad de producción?
El peso afecta el material necesario a una tasa de producción determinada. Para el cribado por extrusión, utilice la masa bruta procesada por pieza moldeada, incluido el recorte asignado, en lugar de solo el peso de la botella terminada. Divida el rendimiento del material disponible por esa masa bruta para obtener un límite máximo preliminar. Este cálculo por sí solo no establece un ciclo de moldeo alcanzable ni un resultado aceptado.
¿Qué información se necesita para una estimación precisa de la producción?
Proporcione el plano del producto, la calidad del material, los pesos neto y bruto, la disposición de la cavidad y la estación, la producción objetivo aceptada y el cronograma de turnos. Incluya las verificaciones de aceptación y los equipos posteriores. Si existen registros de prueba, proporcione recuentos totales, recuentos correctos, tiempos y motivos de detención. Mantenga los valores supuestos separados de los resultados medidos para que el proveedor pueda identificar las lagunas de evidencia restantes.
Antes de realizar un pedido, acuerde por escrito la producción aceptada, las condiciones de prueba y el método de conteo. Utilice el registro de producción resultante como base para el cronograma de entrega.