Blogs

Blogs

Noticias de la industria

Máquina de moldeo por soplado con acumulador KGB110A 160L: configúrela desde el producto hacia atrás23 2026-09

Máquina de moldeo por soplado con acumulador KGB110A 160L: configúrela desde el producto hacia atrás

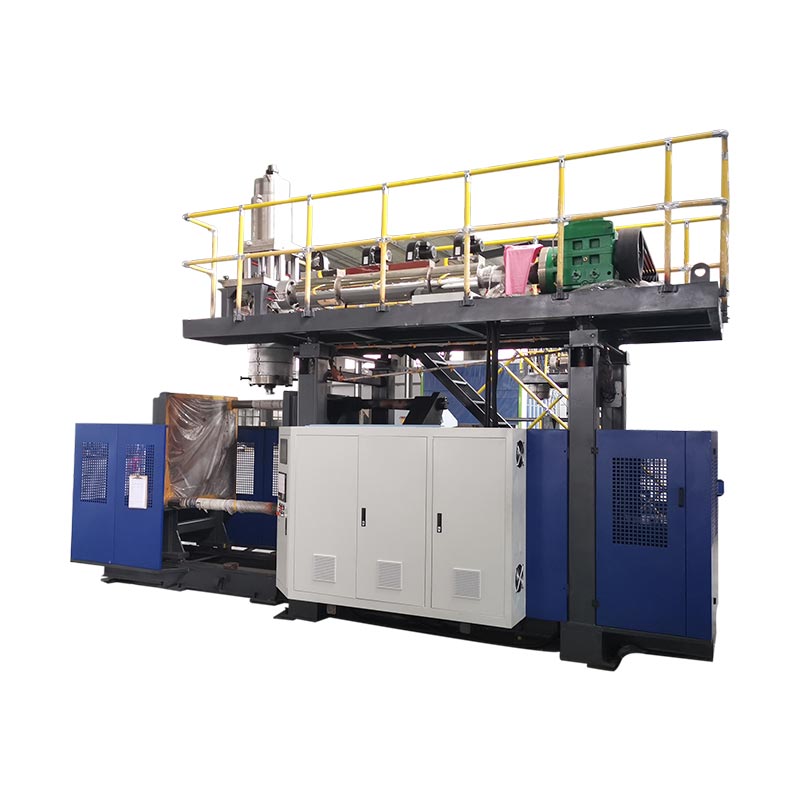
Configure el KGB110A a partir de una muestra de producto medida, no solo del nombre 160L. Registre la geometría de la pieza, el peso neto, el mapa de pared, la resina, el acabado y el objetivo de producción. Luego utilice esos datos para comprobar la envolvente del molde, la demanda bruta de parisón, la recuperación de la extrusión, los requisitos de sujeción y los servicios públicos de la fábrica.
Máquina de moldeo por soplado con acumulador KGB100B 120L: ¿Se ajustará a su pieza?23 2026-09

Máquina de moldeo por soplado con acumulador KGB100B 120L: ¿Se ajustará a su pieza?

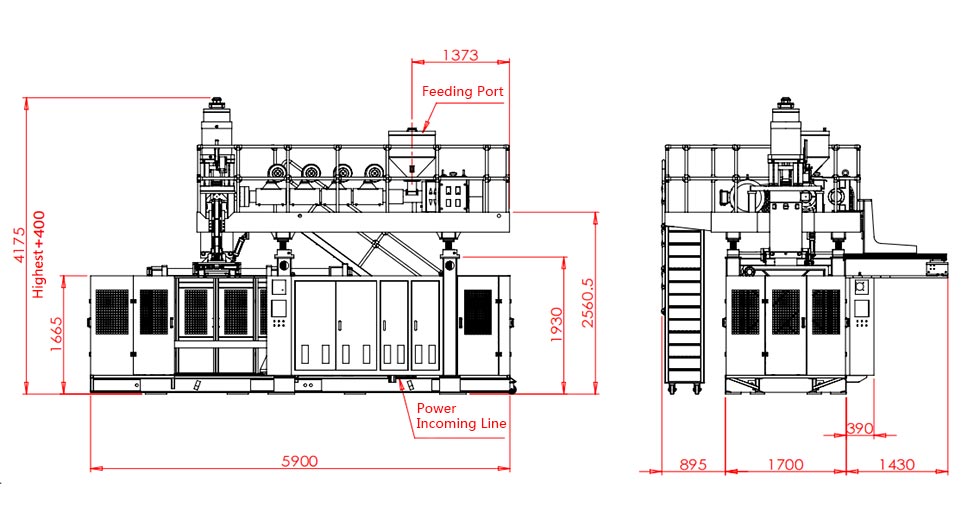
El KGB100B es candidato para productos huecos grandes sólo cuando la pieza, el molde, el parisón bruto y la fábrica se ajustan a los límites publicados. Kinggle enumera una capacidad máxima de contenedor de 120 L, un tamaño máximo de molde de 920 x 1200 mm, una referencia de acumulador de 12(20) L y una referencia de peso del acumulador de PE de 9(15) kg. Esas cifras inician la revisión de ingeniería, pero un dibujo del producto y un plan de prueba deben decidir la elección final.
KGB80A vs KGB80AP: ¿Qué máquina de moldeo por soplado con acumulador de 30 litros se adapta a su producto?16 2026-09

KGB80A vs KGB80AP: ¿Qué máquina de moldeo por soplado con acumulador de 30 litros se adapta a su producto?

Elija entre KGB80A y KGB80AP según la cantidad de flujos de material que requiere su producto. La tabla KGB80A publicada por Kinggle enumera un tornillo de 80 mm, mientras que la tabla KGB80AP enumera dos tornillos de 70 mm y describe la producción de doble capa o doble color. Las referencias publicadas sobre la envoltura del molde, la abrazadera, el acumulador y los servicios públicos son, por lo demás, las mismas, por lo que una decisión válida aún necesita la pieza, el molde, el plan de resina y los criterios de prueba reales.
KGB90A vs KGB90AP: elección de una máquina de moldeo por soplado con acumulador de 60 litros16 2026-09

KGB90A vs KGB90AP: elección de una máquina de moldeo por soplado con acumulador de 60 litros

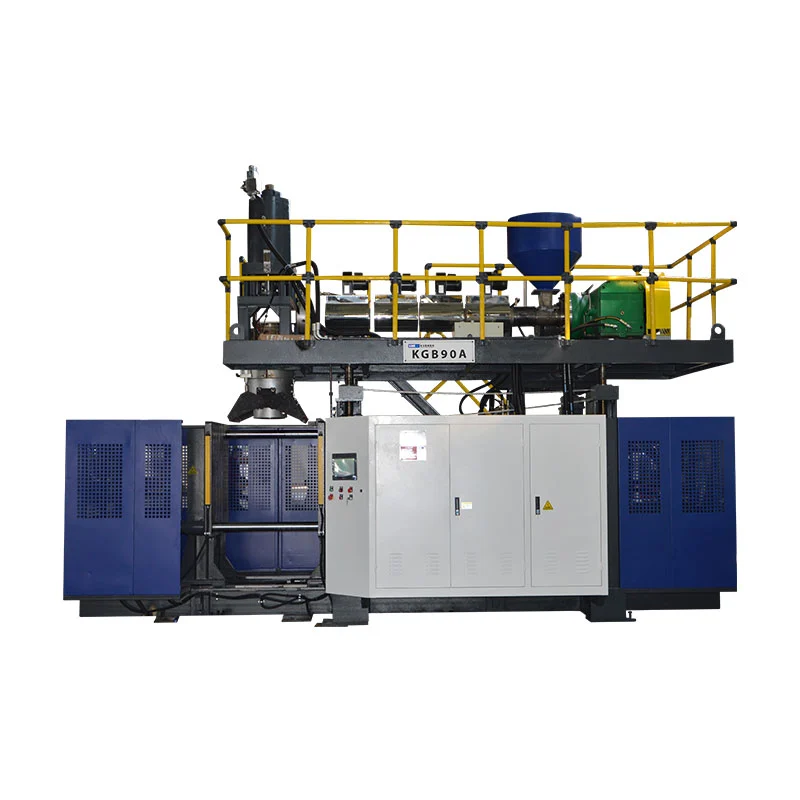
Elija Kinggle KGB90A cuando el producto aprobado pueda utilizar el diseño de extrusor único publicado y no requiera las dos corrientes de fusión del KGB90AP, después de que se definan las pruebas de material, producción y producto. Elija el KGB90AP cuando la especificación del producto realmente requiera extrusión de doble capa o doble color, porque su página de producto actual enumera dos tornillos de 70 mm y los dos flujos de material deben inspeccionarse por separado. Antes de elegir cualquier opción, confirme la envoltura del molde, la masa bruta del parisón, la resina, la estructura de la pared, la producción aceptada y los servicios públicos de fábrica con la pieza terminada en lugar de confiar únicamente en la etiqueta de capacidad de 60 litros.
Consumo de energía de la máquina de moldeo por extrusión y soplado: Medir kWh por pieza aceptada16 2026-09

Consumo de energía de la máquina de moldeo por extrusión y soplado: Medir kWh por pieza aceptada

La métrica de energía del moldeo por soplado más útil no es la potencia instalada ni una lectura momentánea de kW, porque ninguna de las dos muestra cuánta producción vendible provino de la energía consumida en condiciones de producción estables y especificadas. Utilice la electricidad medida durante un período de producción estable, divídala por la producción aceptada en el mismo período de tiempo y registre los límites, las posiciones de los medidores, el producto, el molde, la resina, el ciclo y las reglas de calidad. Para obtener una vista completa de los costos operativos, mida primero la máquina de moldeo por soplado, luego agregue las cargas asignadas de aire comprimido, enfriamiento, manejo de materiales, manejo de chatarra y aguas abajo cuando se encuentran fuera del medidor principal de la máquina, sin contar la misma energía dos veces.
Optimización del tiempo del ciclo de moldeo por soplado: medir el paso limitante11 2026-09

Optimización del tiempo del ciclo de moldeo por soplado: medir el paso limitante

El tiempo del ciclo de moldeo por soplado debe reducirse solo después de que el equipo mida dónde se consume el ciclo actual y confirme que la pieza aceptada aún cumple con sus especificaciones. El enfriamiento suele ocupar el bloque más grande, pero la entrega de parisón, el movimiento de sujeción, el soplado, el escape, la salida y la espera aguas abajo también pueden marcar el ritmo. Construya una línea de base estable, nombre una restricción evidenciada, cambie solo la variable que la controla y luego compare la producción aceptada, la distribución de la pared, las dimensiones, la forma posterior a la eyección, las pruebas funcionales requeridas y los defectos antes de mantener el ciclo más corto, con el producto, la resina, el molde, la condición de utilidad y la revisión final de la receta registradas para que otro turno pueda repetir el resultado.
X
Utilizamos cookies para ofrecerle una mejor experiencia de navegación, analizar el tráfico del sitio y personalizar el contenido. Al utilizar este sitio, acepta nuestro uso de cookies. política de privacidad
RechazarAceptar